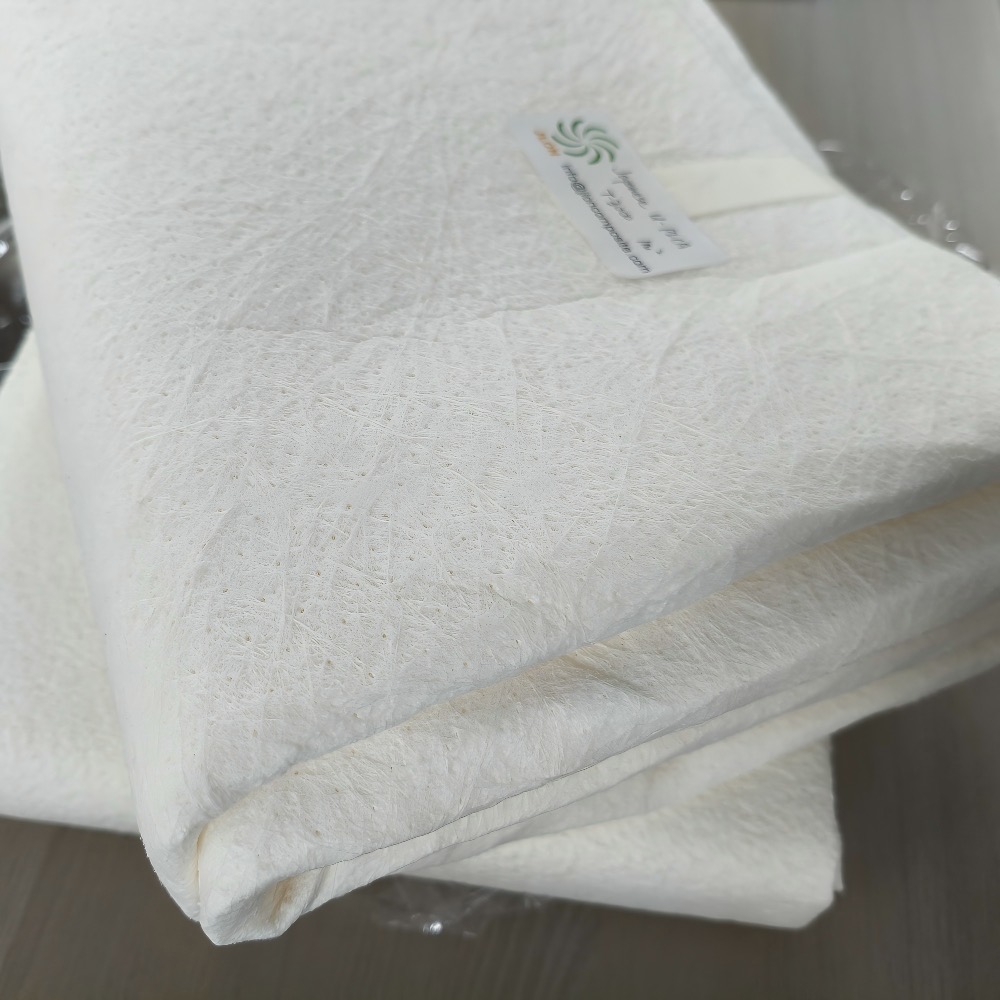
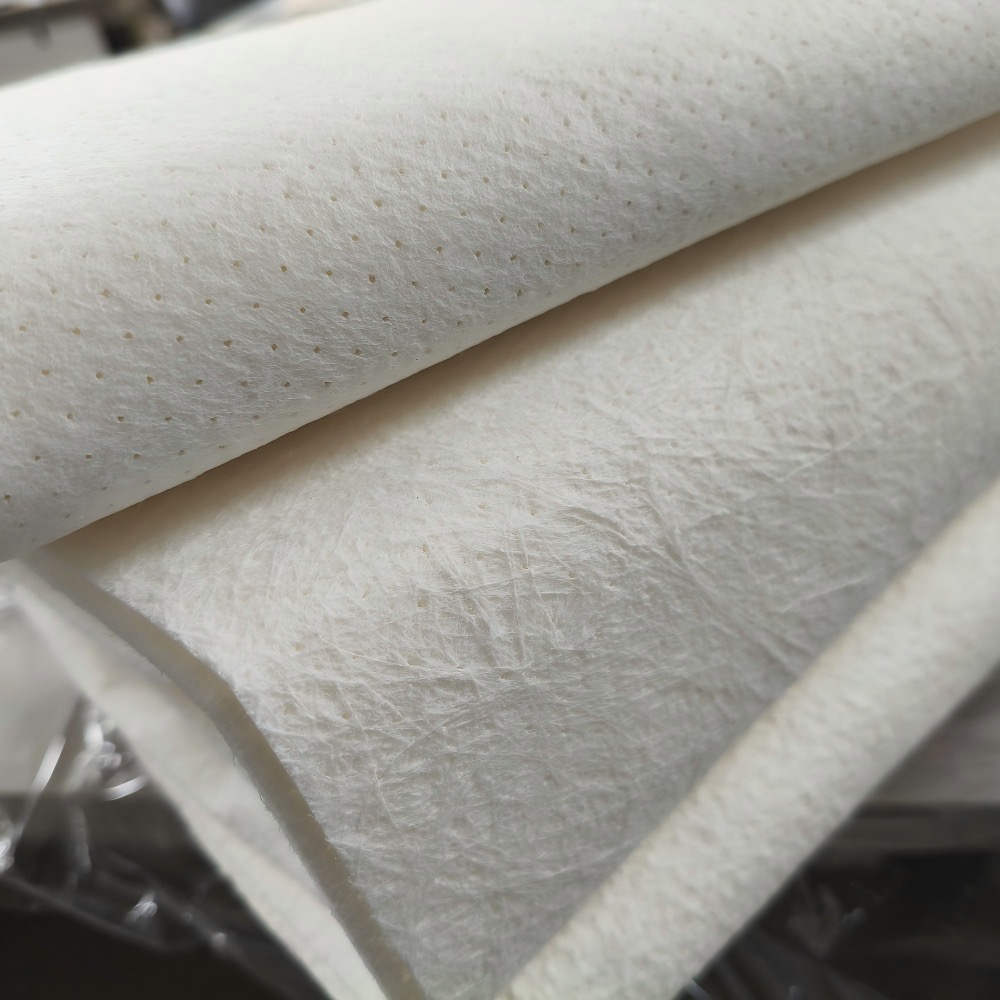
La estera central es un material intermedio flexible que absorbe resina y se utiliza en laminados de plástico reforzado con fibra.
Generalmente consiste en un soporte ligero no tejido que contiene microesferas. Durante el laminado manual, el material se impregna con resina y forma una capa intermedia controlada de baja densidad entre las capas de refuerzo de fibra de vidrio.
La estera central se utiliza principalmente para:
◆ Aumente el espesor del laminado de manera más eficiente.
◆ Reducir el peso de los componentes gruesos de FRP.
◆ Reducir el número de capas de fibra de vidrio convencionales necesarias.
◆ Mejorar la rigidez a la flexión del componente terminado.
◆ Reducir la impresión de fibra de vidrio en la superficie visible.
◆ Mejorar la apariencia de la superficie de los componentes moldeados.
◆ Simplificar la producción de piezas curvas de FRP.
La malla central no es un refuerzo estructural primario. No reemplaza la estera de hebras cortadas, mechas tejidas, telas multiaxiales u otros refuerzos de fibra de vidrio que soporten carga.
Esta gama de productos está destinada específicamente al procesamiento de FRP en molde abierto, que incluye:
◆ Colocación manual.
◆ Pulverización.
◆ Moldeo por contacto.
◆ Otros procesos productivos de laminados en molde abierto.
Su estructura flexible permite que el material siga las superficies curvas del molde más fácilmente que los materiales con núcleo de lámina rígida.
Una estructura laminada típica puede consistir en:
Gelcoat → laminado de piel → refuerzo de fibra de vidrio → estera central → refuerzo de fibra de vidrio
La estructura exacta del laminado debe determinarse según el espesor requerido, el rendimiento mecánico, la calidad de la superficie y el método de producción.
Este producto no es un núcleo de flujo de resina para infusión al vacío. Para la producción de infusión al vacío, VARTM o RTM, consulte nuestra página separada de Core mat para infusión y procesamiento RTM.
Una sola capa de tapete central puede proporcionar aproximadamente entre 1,5 y 5 mm de espesor de laminado húmedo controlado.
Esto permite a los fabricantes de FRP alcanzar el espesor del laminado requerido con menos capas de fibra de vidrio convencionales.
La estructura que contiene microesferas produce una capa intermedia de menor densidad que un laminado sólido reforzado con vidrio de espesor comparable.
La reducción de peso real depende del grado seleccionado, el contenido de resina y el diseño completo del laminado.
Aumentar el grosor de un laminado de FRP puede mejorar su rigidez a la flexión sin agregar el mismo peso que múltiples capas sólidas de fibra de vidrio.
El rendimiento mecánico final depende del refuerzo de fibra de vidrio, del sistema de resina, del espesor de la estera central y de la calidad del procesamiento.
La alfombra central puede ayudar a reducir la transferencia de patrones de fibra de vidrio a través del laminado hasta la superficie visible.
Esto lo hace útil para componentes moldeados donde la apariencia de la superficie es importante.
El material es flexible y fácil de cortar. Puede seguir muchas superficies curvas de moldes sin el corte, ranurado o termoformado que normalmente se requiere para las láminas de espuma rígida.
Los grados adecuados de estera central mantienen un espesor relativamente estable después de la impregnación con resina, lo que permite una producción de laminado más consistente.
La capa central puede reducir la cantidad de capas de refuerzo necesarias para lograr el espesor del laminado objetivo, simplificando el trabajo de colocación manual.
JLON suministra productos de tapete central seleccionados para aplicaciones de colocación manual y pulverización, incluidos los materiales de núcleo flexible U-PICA Mat T Series y MATLINE.
Las marcas, grados, dimensiones de rollo y compatibilidad de resina disponibles deben confirmarse antes de realizar el pedido.
Marina: cascos, cubiertas y estructuras de barcos y yates
Transporte: piezas y paneles de automóviles, remolques, camiones y vehículos recreativos.
Transporte público: interior y exterior de trenes, trenes ligeros y autobuses Ocio: kayaks, tablas de surf, piscinas y bañeras
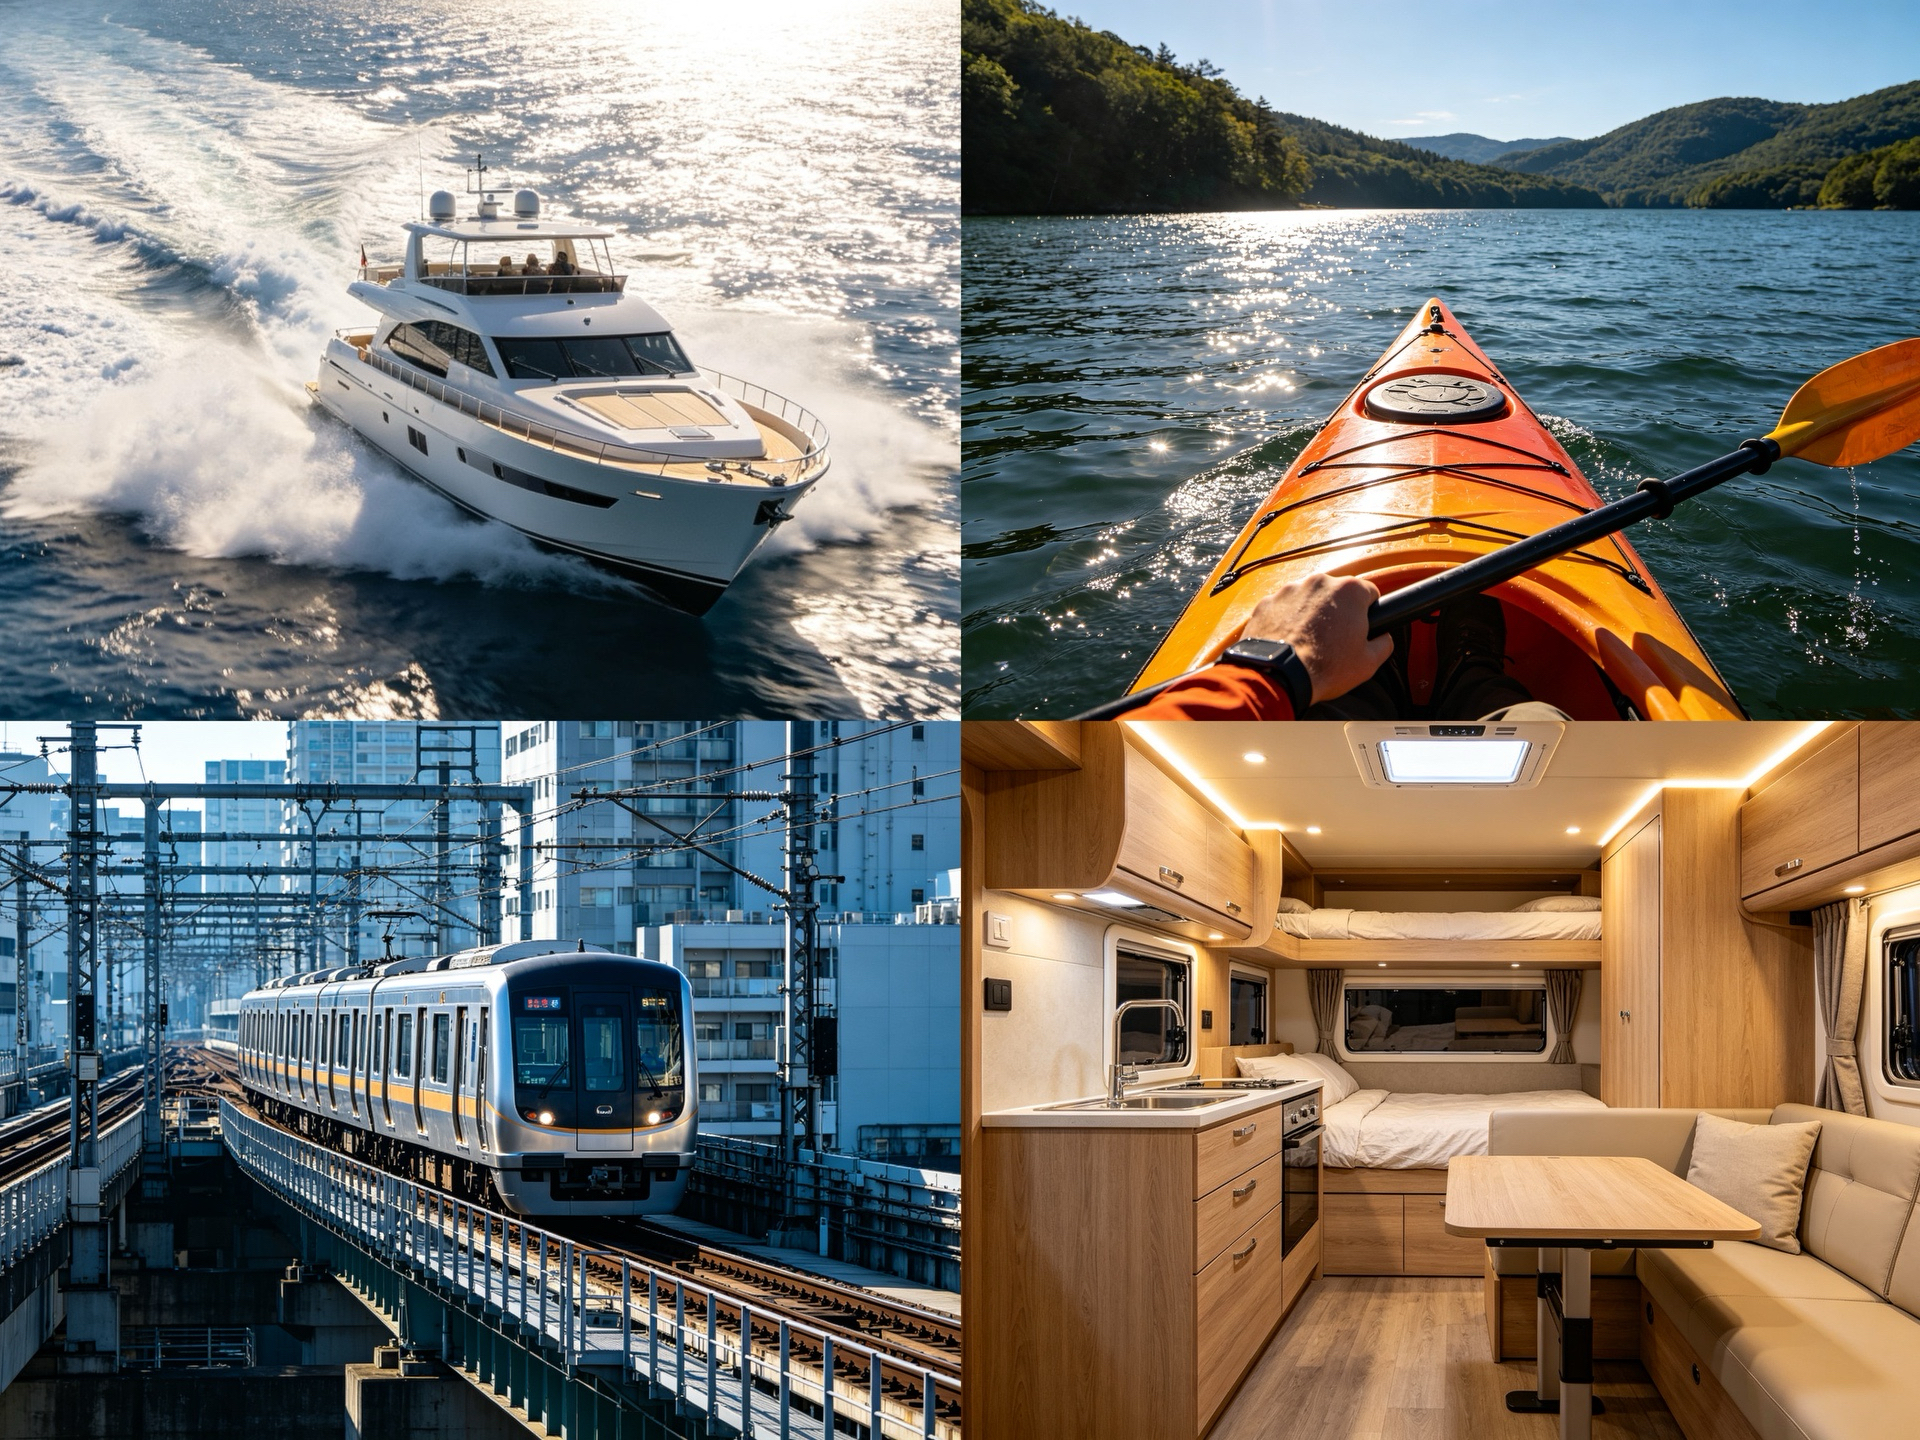
Industrial: paneles de revestimiento, ventiladores, contenedores y tanques
| Artículo |
Unidad |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| seco |
milímetros | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Húmedo | milímetros | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Peso |
g/m² | 60 | 90 | 135 | 160 | 200 |
| densidad aparente |
gramos/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Absorción de resina |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Ancho | milímetros |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| Longitud del rollo |
metro | 50 | 50 | 50 | 50 | 25 |
| Peso del rollo | kilos | aplicación.4 |
aplicación.5 | aplicación.7 | aplicación.8 | aplicación.10 |
| Diámetro del rollo | centímetro | 33 | 40 | 48 | 55 | 60 |
| Volumen del rollo | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Embalaje |
- | - | - | - | - | - |
| Tipo | Calificación | Peso (gsm) | Espesor(mm) | actuación |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
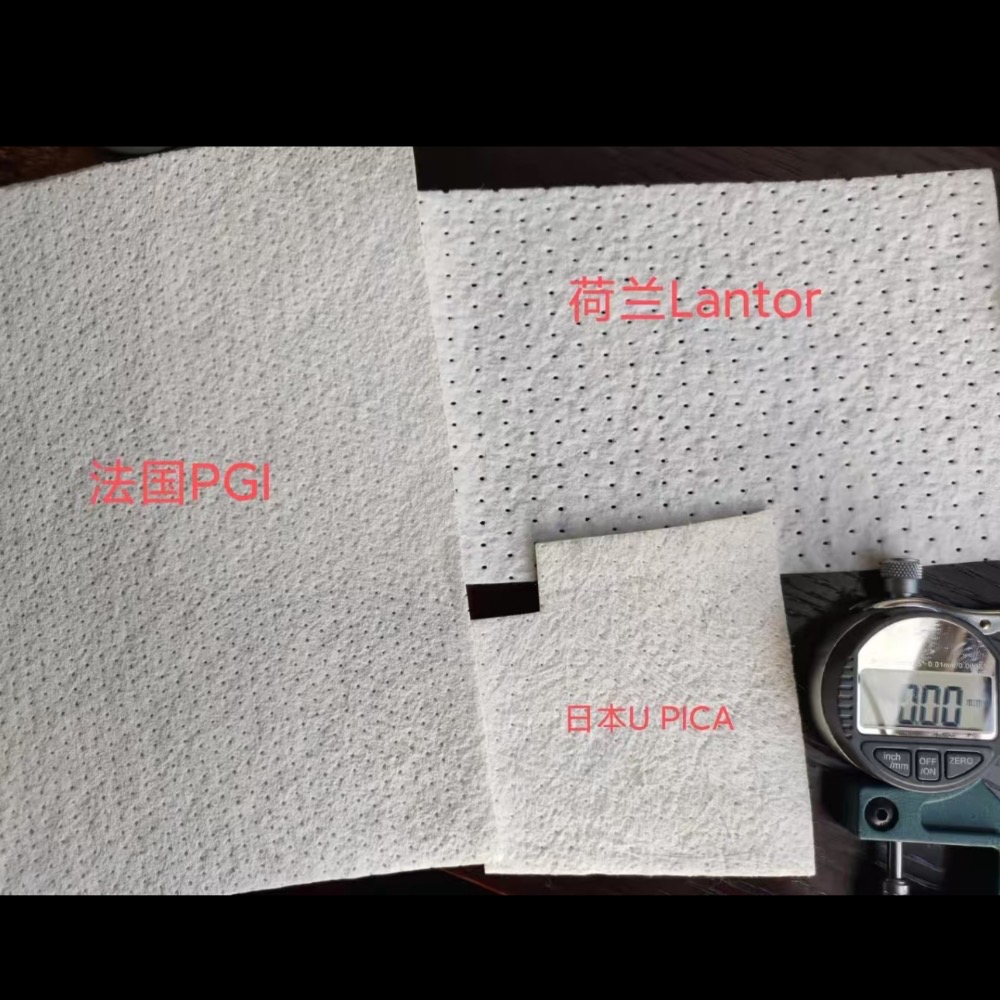
Ficha técnica de la estera central
 Ficha técnica de la estera central MATLINE+101N-2.pdf
Ficha técnica de la estera central MATLINE+201N-3.pdf
Ficha técnica de la estera central MATLINE+301N.pdf
Ficha técnica de la estera central U-PICA.pdf
Este rango de espesor se selecciona generalmente para:
◆ Control de impresión.
◆ Abultamiento de laminado fino.
◆ Componentes con curvas relativamente cerradas.
◆ Piezas interiores ligeras.
◆ Componentes moldeados decorativos.
Este espesor se selecciona generalmente para:
◆ Abultamiento de laminados de uso general.
◆ Paneles interiores marinos.
◆ Paneles de automoción.
◆ Productos sanitarios.
◆ Coberturas industriales.
Este rango de espesor se selecciona generalmente para:
◆ Acumulación de espesor más rápida.
◆ Paneles moldeados de mayor tamaño.
◆ Componentes que requieren mayor rigidez a la flexión.
◆ Piezas relativamente planas o ligeramente curvadas.
Una estera central más gruesa no hace que un componente de FRP sea estructuralmente más fuerte automáticamente. El tipo, peso y orientación del refuerzo de fibra de vidrio aún deben seleccionarse de acuerdo con la carga requerida.
Corte la estera central a la forma requerida antes de mezclar o aplicar la resina.
Coloque en seco el material en el molde cuando el componente contenga curvas, esquinas o detalles locales.
Aplique el gelcoat y permita que alcance las condiciones de curado requeridas.
Aplicar un velo superficial adecuado, una estera de hebras cortadas u otro refuerzo de la piel según el procedimiento de producción.
Normalmente, la estera central no debe colocarse directamente contra el gelcoat.
Colocar el refuerzo de fibra de vidrio requerido e impregnarlo completamente con resina.
Utilice un rodillo adecuado para eliminar el aire atrapado antes de colocar la estera central.
Aplique suficiente resina al laminado subyacente y coloque la estera central precortada en su posición.
Asegúrese de que la estera central esté correctamente alineada y quede plana contra el laminado subyacente.
Aplique la resina uniformemente a lo largo de la estera central y deje suficiente tiempo para que se empape por completo.
La demanda de resina varía según el producto seleccionado, el espesor, la viscosidad de la resina y la temperatura de procesamiento.
Utilice un rodillo de laminación adecuado o un rodillo de burbujas para eliminar el aire atrapado y garantizar un contacto cercano con el laminado subyacente.
No aplique presión excesiva que pueda distorsionar el laminado o desplazar la estera central.
Confirme la total impregnación y consolidación alrededor de las esquinas, juntas a tope, superposiciones y detalles locales.
Evite superposiciones grandes a menos que así lo requiera el diseño del laminado, ya que las superposiciones pueden crear variaciones locales de espesor.
Aplique el refuerzo exterior de fibra de vidrio especificado.
Asegúrese de que la estera central permanezca completamente encerrada entre las capas de refuerzo.
Deje que el laminado completo se cure según el tiempo y la temperatura recomendados por el proveedor de la resina.
Se recomienda la producción de prueba antes de la producción en masa, especialmente cuando se cambia el grado de la estera central, el sistema de resina o el espesor del laminado.
Dependiendo del producto seleccionado y del sistema aglutinante, la estera central puede ser adecuada para su uso con:
◆ Resina de poliéster insaturado.
◆ Resina viniléster.
◆ Resina epoxi.
◆ Resina fenólica.
Se debe confirmar la compatibilidad para el grado exacto del producto.
Algunos sistemas aglutinantes están diseñados específicamente para resinas de poliéster y éster vinílico que contienen estireno. Su comportamiento de impregnación y manipulación puede ser diferente cuando se usan con resina epóxica o fenólica.
Proporcione el tipo de resina cuando solicite una recomendación de producto.
Guarde la estera central en las siguientes condiciones:
◆ Conservar el material en su embalaje original cerrado.
◆ Guárdelo en un área interior limpia y seca.
◆ Manténgalo alejado de la luz solar directa.
◆ Protéjalo del agua y de la humedad excesiva.
◆ Manténgalo alejado del calor excesivo.
◆ Guarde los rollos en una posición que evite su deformación.
◆ Proteja el material del polvo, aceite y otras contaminaciones.
Si el material ha sido almacenado en un ambiente frío, permita que alcance la temperatura del área de procesamiento antes de abrir el empaque.
Elija el producto en esta página cuando:
◆ El componente se produce mediante laminación manual o pulverización.
◆ La resina se aplica manualmente.
◆ Los principales requisitos son el aumento del espesor, la reducción del peso y el control de la impresión.
◆ No se requieren canales de flujo de resina en el plano.
Elija una estera de núcleo de infusión específica cuando:
◆ El componente se produce mediante infusión al vacío, VARTM o RTM.
◆ El núcleo debe ayudar al flujo de resina en el plano.
◆ Se requiere una estructura de flujo de resina estampada.
◆ La velocidad de infusión y la permeabilidad son criterios de selección importantes.
Para la producción en molde cerrado, consulte:
Estera central para infusión y procesamiento RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON puede suministrar diferentes grados y espesores de tapete central para producción por colocación manual y por aspersión.
Ayudamos a los clientes a comparar el espesor, la compatibilidad de la resina, la geometría de los componentes y los requisitos de la superficie antes de seleccionar un producto.
Además de la estera central, JLON suministra:
◆ Mat de hebras picadas.
◆ Mecha tejida.
◆ Tejidos multiaxiales de fibra de vidrio.
◆ Velos superficiales de fibra de vidrio.
◆ Resinas de poliéster y viniléster.
◆ Herramientas y materiales auxiliares de FRP.
Esto permite a los clientes obtener de un solo proveedor múltiples materiales necesarios para la producción de FRP en molde abierto.
JLON apoya a los clientes internacionales con la selección de productos, documentación técnica, embalaje de exportación, coordinación de muestras y arreglos de envío.
Por favor proporcione la siguiente información al solicitar una cotización:
◆ Espesor requerido de la estera central.
◆ Ancho y largo del rollo requeridos.
◆ Cantidad estimada de pedido.
◆ Tipo de resina.
◆ Proceso de aplicación manual o pulverización.
◆ Aplicación del producto terminado.
◆ Requisitos de forma y superficie de los componentes.
◆ País o puerto de destino.
◆ Documentos técnicos requeridos o informes de prueba.
Sí. Los productos de tapete central de esta página están destinados principalmente a procesos de colocación manual, pulverización y otros procesos de FRP de molde abierto.
No.
La estera de hilos cortados es un refuerzo de fibra de vidrio. La estera central se utiliza principalmente como capa de control de impresión y laminado liviano.
Los dos materiales realizan funciones diferentes y frecuentemente se utilizan juntos en el mismo laminado.
No.
Normalmente, la estera central debe colocarse entre las capas de refuerzo de fibra de vidrio. No reemplaza el refuerzo estructural requerido por el componente terminado.
Los productos de esta página están diseñados principalmente para el procesamiento manual en molde abierto.
Para infusión al vacío o RTM, utilice un núcleo de infusión con diseño exclusivo que admita el flujo de resina en el plano.
Normalmente se coloca un laminado de piel adecuado entre el gelcoat y la estera central.
El laminado superficial ayuda a proteger el gelcoat, mejora la superficie visible y reduce el riesgo de impresiones locales o defectos superficiales.
La absorción de resina depende del grado y espesor del producto.
Para la serie U-PICA Mat T que se muestra en esta página, el volumen de resina típico es aproximadamente del 55 al 60 %, según el grado.
Los requisitos finales de resina deben confirmarse mediante la ficha técnica y una prueba de producción.
Sí.
La estera central flexible tiene buena adaptabilidad y puede seguir muchas superficies curvas del molde.
Para esquinas afiladas o formas complejas, se recomienda el montaje en seco y un laminado de prueba antes de la producción en masa.
La estera central aumenta el espesor del laminado, lo que puede mejorar la rigidez a la flexión.
Sin embargo, el rendimiento mecánico final depende de la estructura completa del laminado, incluido el refuerzo de fibra de vidrio, el sistema de resina, el espesor del núcleo y la calidad del procesamiento.
Puede usarse en áreas laminadas seleccionadas, pero no debe considerarse automáticamente como un reemplazo de la espuma estructural de PVC o PET.
El laminado completo del casco debe diseñarse de acuerdo con las cargas esperadas, las propiedades mecánicas requeridas y las normas marinas aplicables.
Por favor proporcione la siguiente información:
◆ Proceso de producción.
◆ Tipo de resina.
◆ Espesor húmedo requerido.
◆ Aplicación del producto terminado.
◆ Forma del componente.
◆ Requisitos de calidad superficial.
◆ Cantidad estimada de pedido.
JLON recomendará un producto adecuado basándose en la información proporcionada.