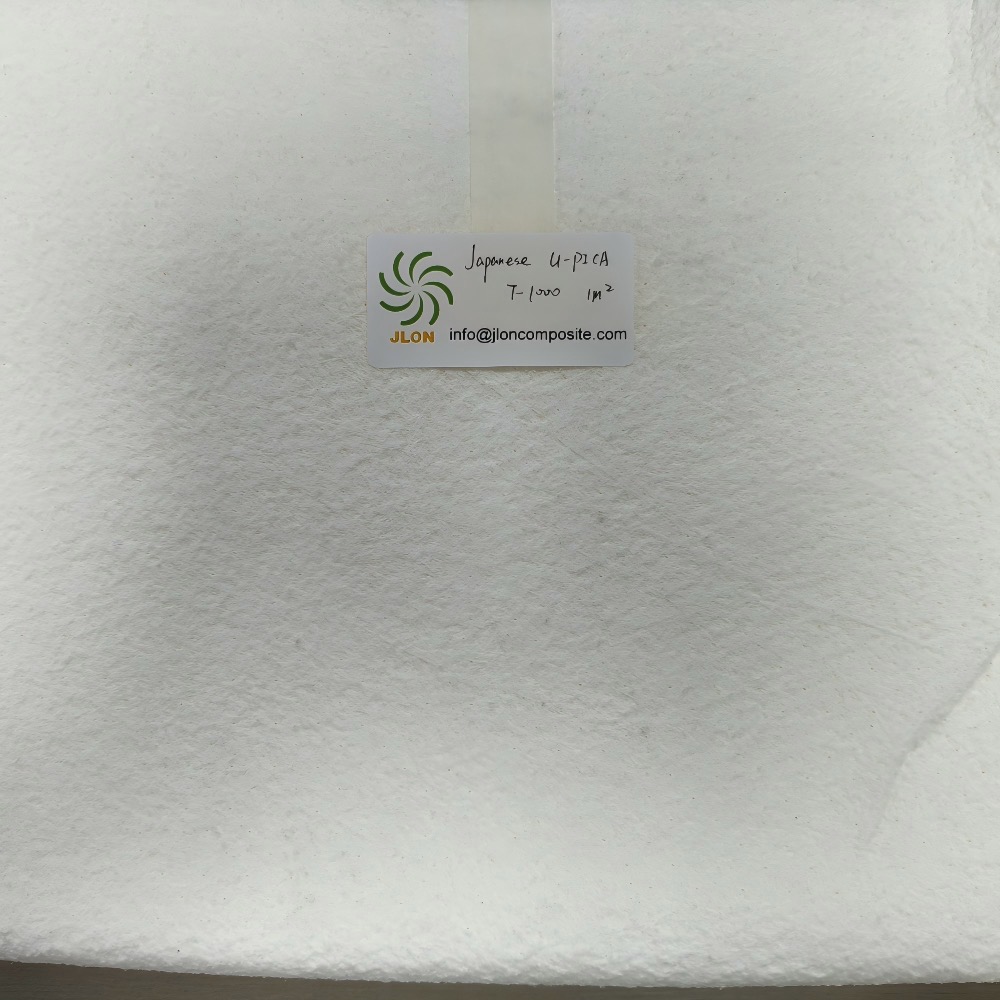
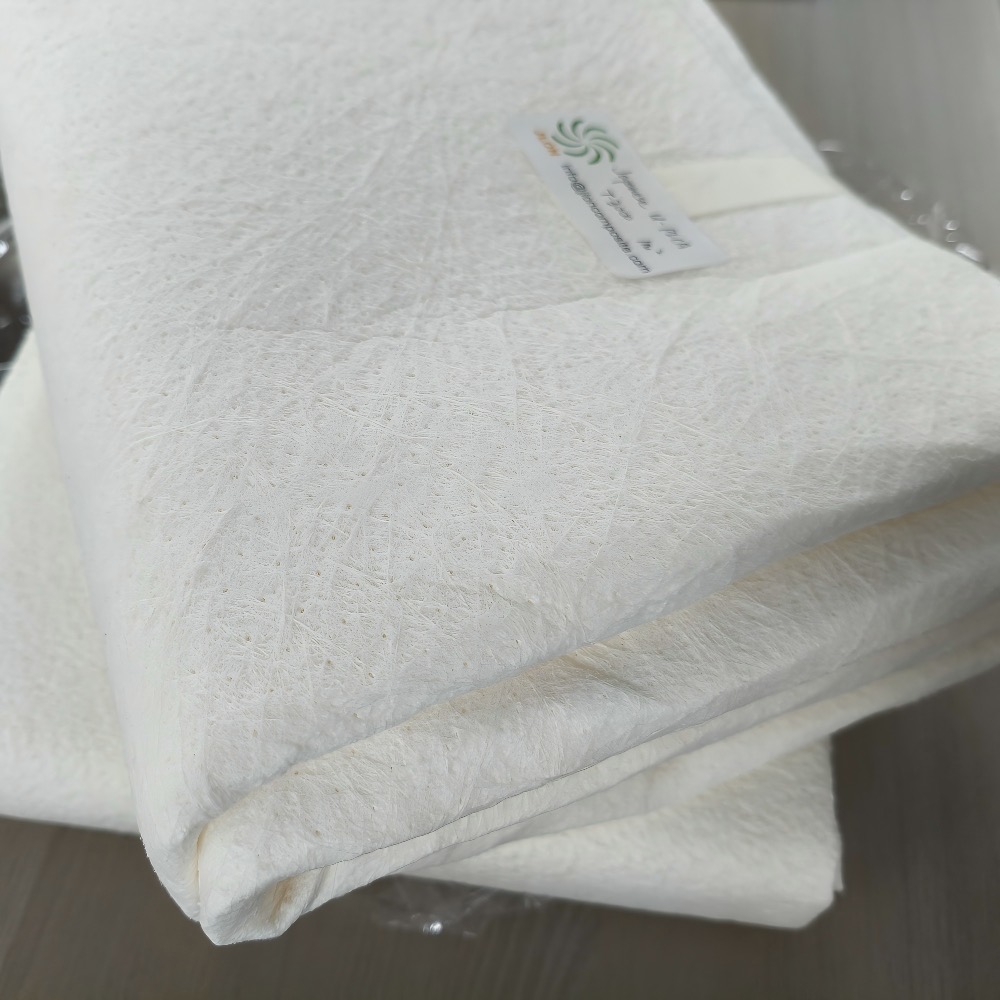
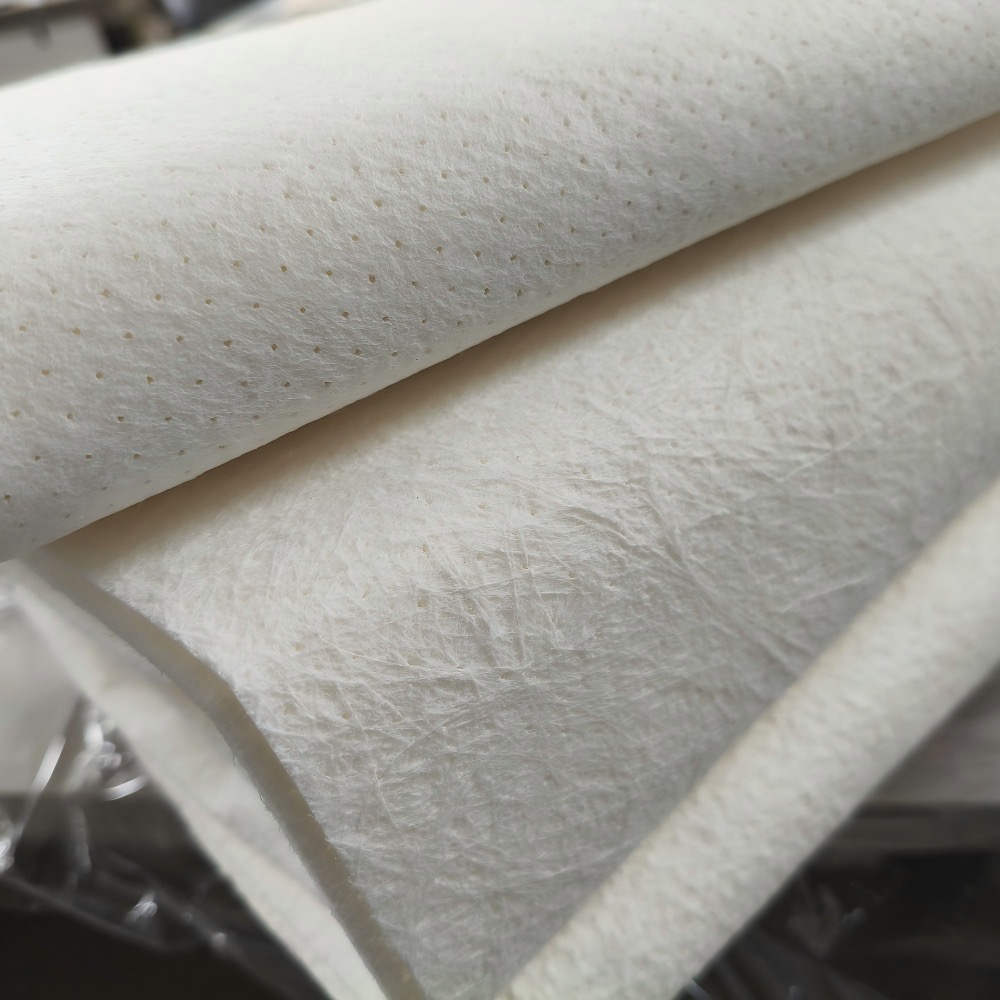
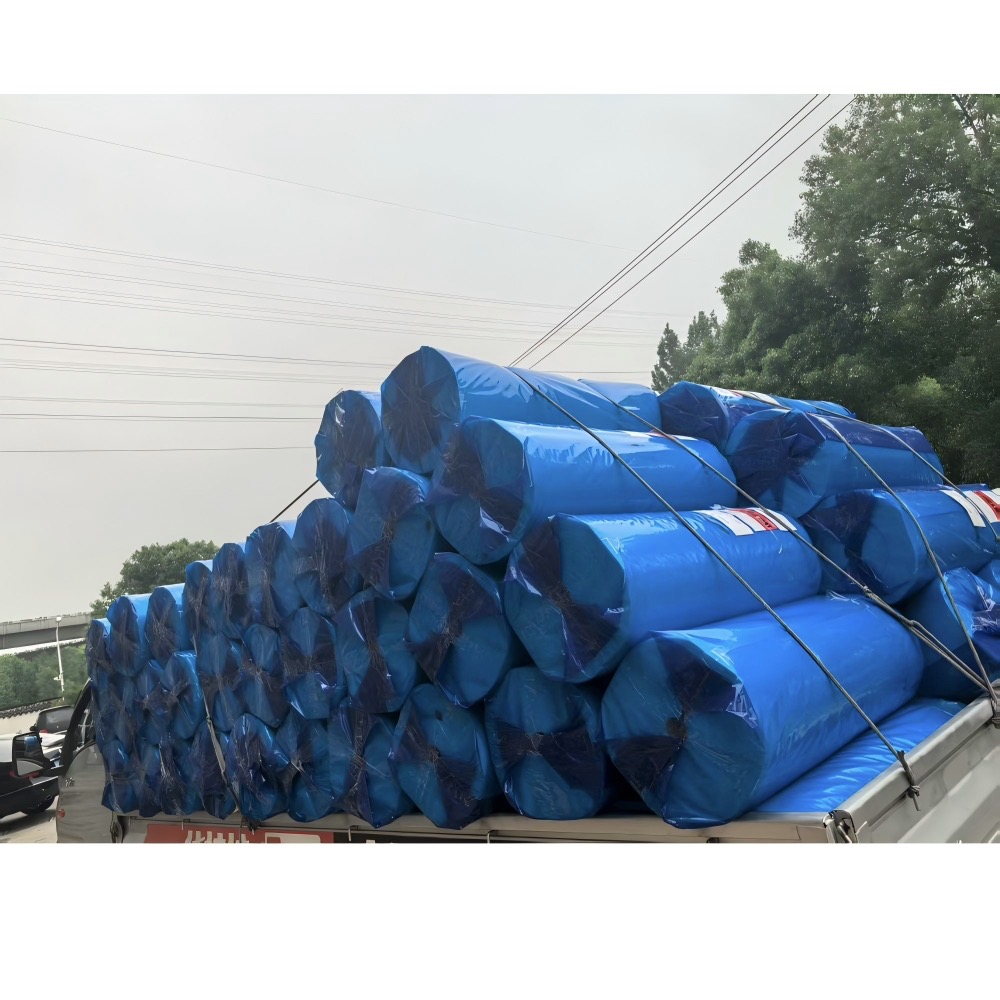
Tikar teras ialah bahan perantaraan yang fleksibel, menyerap resin yang digunakan dalam lamina plastik bertetulang gentian.
Ia biasanya terdiri daripada pembawa bukan tenunan ringan yang mengandungi mikrosfera. Semasa meletakkan tangan, bahan itu diresapi dengan resin dan membentuk lapisan perantaraan berketumpatan rendah terkawal antara lapisan tetulang gentian kaca.
Tikar teras digunakan terutamanya untuk:
◆ Bina ketebalan lamina dengan lebih cekap.
◆ Kurangkan berat komponen FRP yang tebal.
◆ Kurangkan bilangan lapisan gentian kaca konvensional yang diperlukan.
◆ Meningkatkan kekukuhan lenturan komponen siap.
◆ Kurangkan cetakan gentian kaca pada permukaan yang boleh dilihat.
◆ Memperbaiki penampilan permukaan komponen acuan.
◆ Permudahkan pengeluaran bahagian FRP melengkung.
Tikar teras bukan tetulang struktur utama. Ia tidak menggantikan tikar untai yang dicincang, tenunan keliling, fabrik berbilang paksi atau tetulang gentian kaca pembawa beban yang lain.
Rangkaian produk ini bertujuan khusus untuk pemprosesan FRP acuan terbuka, termasuk:
◆ Susun tangan.
◆ Semburan.
◆ Pengacuan kenalan.
◆ Lain-lain proses pengeluaran lamina acuan terbuka.
Struktur fleksibelnya membolehkan bahan mengikut permukaan acuan melengkung dengan lebih mudah daripada bahan teras kepingan tegar.
Struktur lamina biasa mungkin terdiri daripada:
Gelcoat → laminat kulit → tetulang gentian kaca → tikar teras → tetulang gentian kaca
Struktur lamina yang tepat harus ditentukan mengikut ketebalan yang diperlukan, prestasi mekanikal, kualiti permukaan dan kaedah pengeluaran.
Produk ini bukan teras aliran resin untuk infusi vakum. Untuk penyerapan vakum, pengeluaran VARTM atau RTM, sila lihat tikar Teras kami yang berasingan untuk infusi dan halaman pemprosesan RTM.
Satu lapisan tikar teras boleh memberikan kira-kira 1.5–5 mm ketebalan lamina basah terkawal.
Ini membolehkan pengeluar FRP mencapai ketebalan lamina yang diperlukan dengan lapisan gentian kaca konvensional yang lebih sedikit.
Struktur yang mengandungi mikrosfera menghasilkan lapisan perantaraan berketumpatan lebih rendah daripada lamina bertetulang kaca pepejal dengan ketebalan yang setanding.
Pengurangan berat sebenar bergantung pada gred yang dipilih, kandungan resin dan reka bentuk lamina yang lengkap.
Menambahkan ketebalan lamina FRP boleh meningkatkan kekukuhan lenturan tanpa menambah berat yang sama seperti berbilang lapisan gentian kaca pepejal.
Prestasi mekanikal akhir bergantung pada tetulang gentian kaca, sistem resin, ketebalan tikar teras dan kualiti pemprosesan.
Tikar teras boleh membantu mengurangkan pemindahan corak gentian kaca melalui lamina ke permukaan yang boleh dilihat.
Ini menjadikannya berguna untuk komponen acuan di mana penampilan permukaan adalah penting.
Bahannya fleksibel dan mudah dipotong. Ia boleh mengikut banyak permukaan acuan melengkung tanpa pemotongan, alur atau pembentukan termo yang biasanya diperlukan untuk kepingan buih tegar.
Gred tikar teras yang sesuai mengekalkan ketebalan yang agak stabil selepas impregnasi resin, menyokong pengeluaran lamina yang lebih konsisten.
Tikar teras boleh mengurangkan bilangan lapisan tetulang yang diperlukan untuk mencapai ketebalan laminat sasaran, memudahkan kerja susun atur manual.
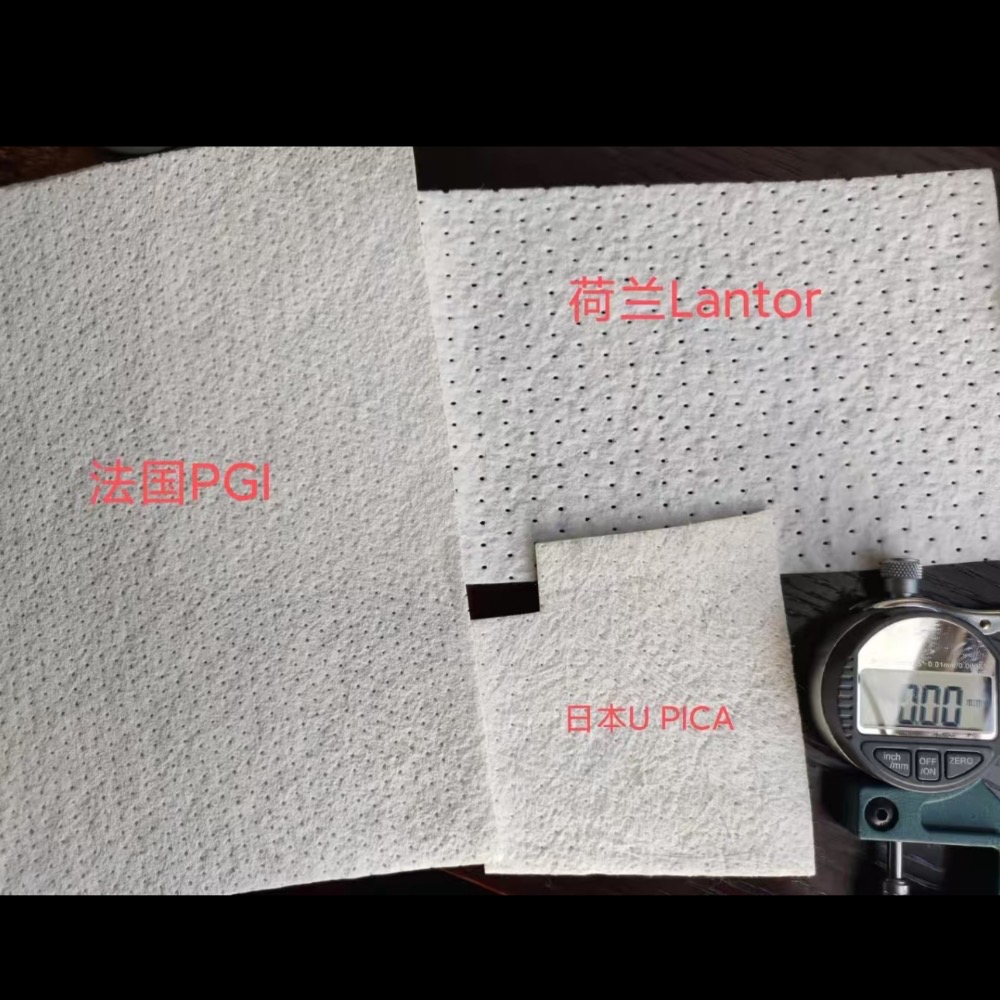
JLON membekalkan produk tikar teras terpilih untuk aplikasi letak tangan dan semburan, termasuk U-PICA Mat Siri T dan bahan teras fleksibel MATLINE.
Jenama, gred, dimensi gulungan dan keserasian resin yang tersedia harus disahkan sebelum membuat pesanan.
Laut: badan kapal, geladak dan struktur bot dan kapal layar
Pengangkutan: bahagian dan panel kereta, treler, trak dan RV
Transit besar-besaran: bahagian dalam dan luar kereta api, rel ringan dan bas Masa lapang: kayak, papan luncur, kolam dan tab
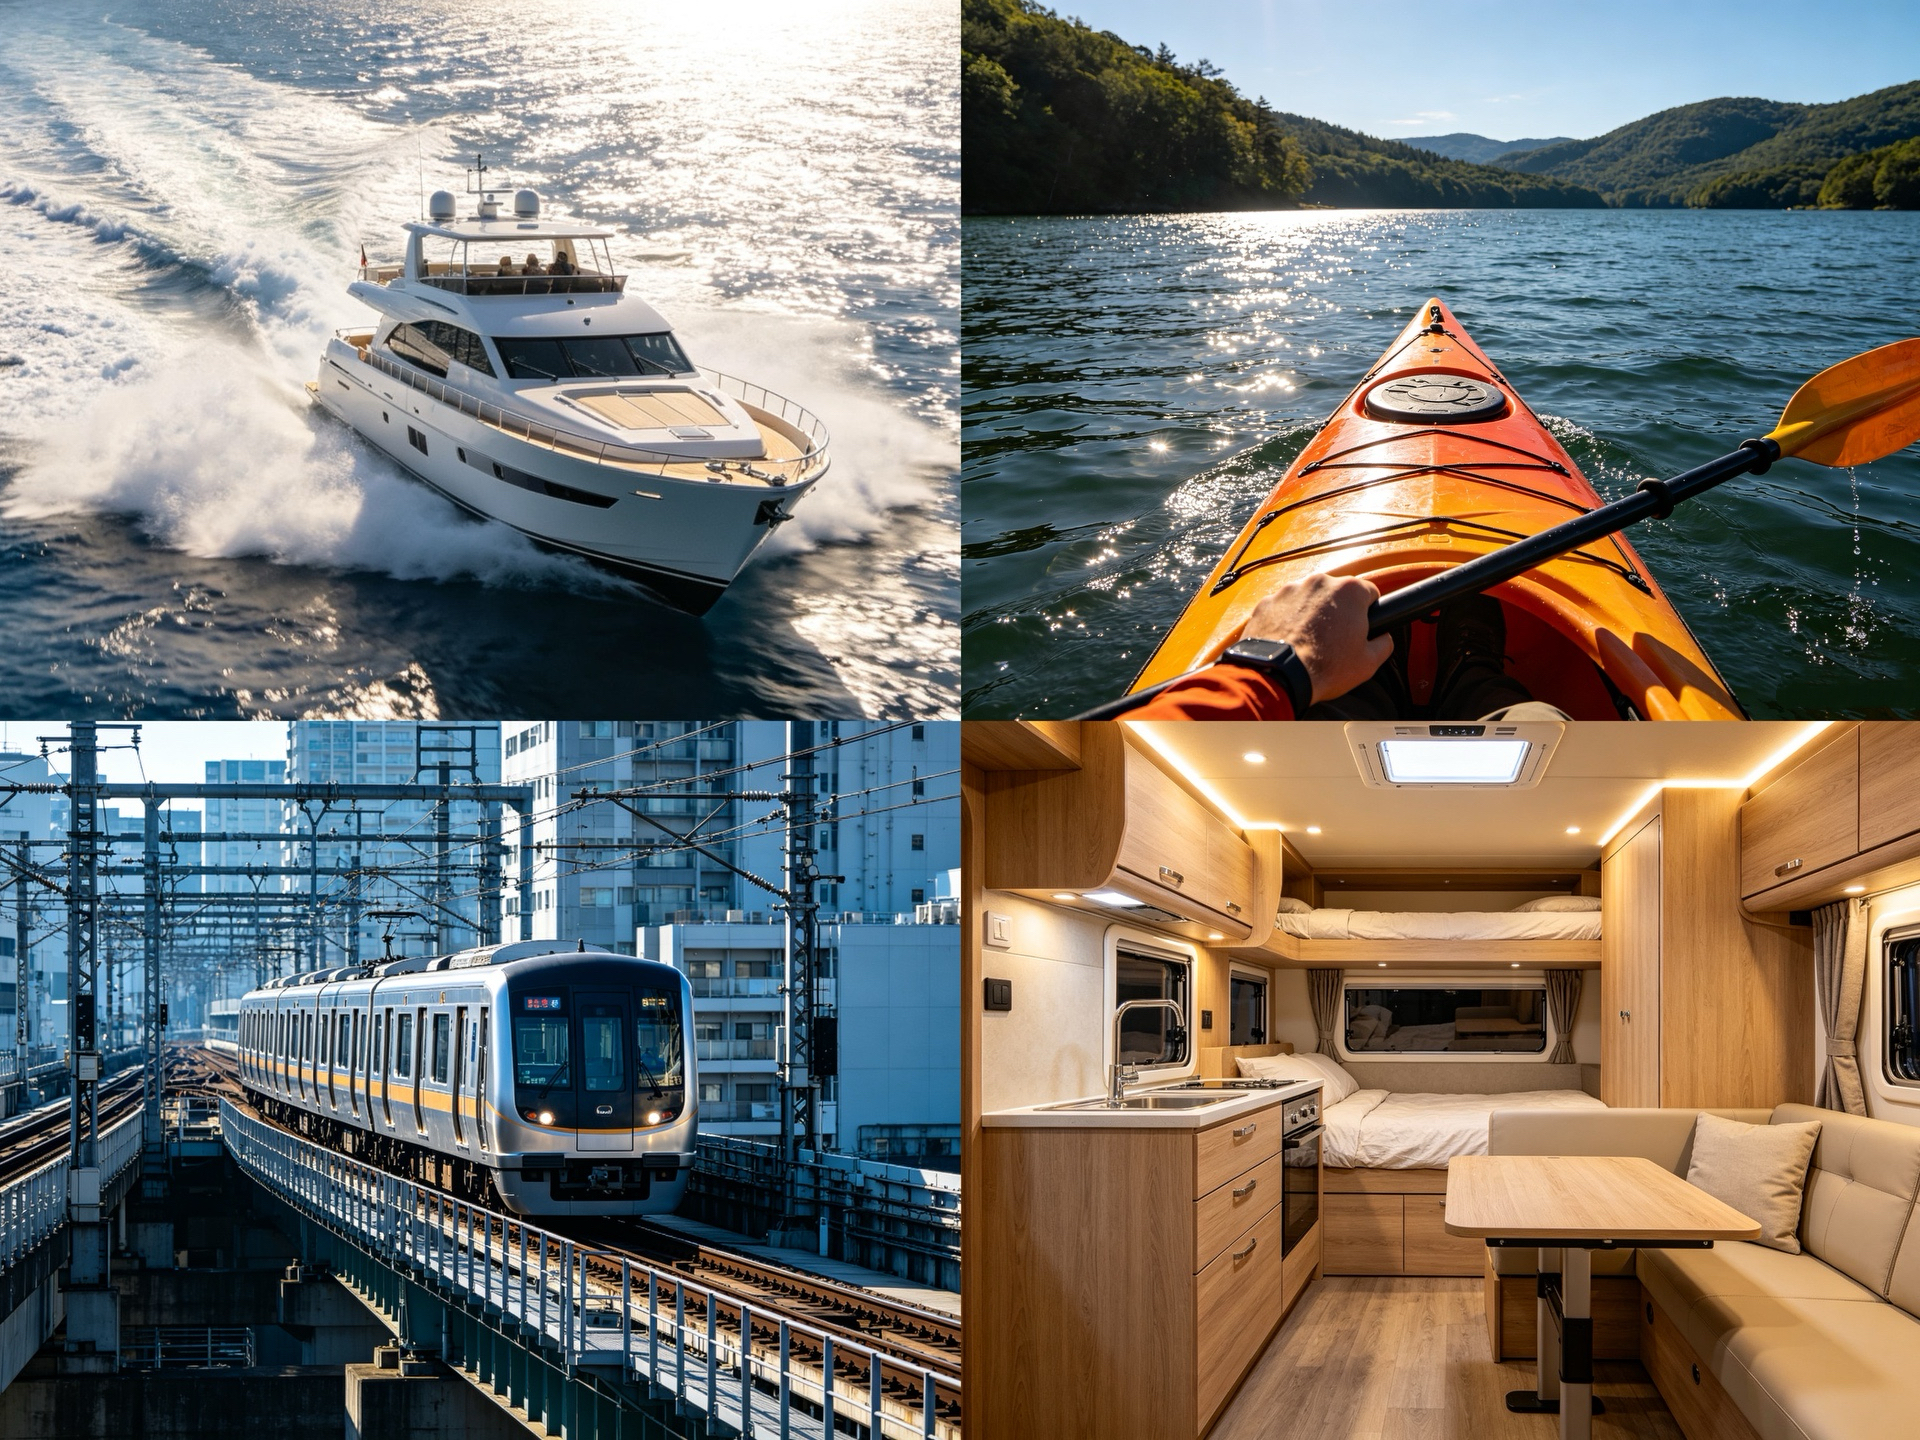
Perindustrian: panel pelapis, kipas, bekas dan tangki
| item |
Unit |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Tickness kering |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| basah | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Berat badan |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Ketumpatan ketara |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Penyerapan resin |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Lebar | mm |
1,000 |
1,000 | 1,000 | 1,000 | 1,000 |
| Panjang gulung |
m | 50 | 50 | 50 | 50 | 25 |
| Berat gulung | kg | aplikasi.4 |
aplikasi.5 | aplikasi.7 | aplikasi.8 | aplikasi.10 |
| Diameter gulung | cm | 33 | 40 | 48 | 55 | 60 |
| Kelantangan gulung | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Pembungkusan |
- | - | - | - | - | - |
| taip | Gred | Berat (gsm) | Ketebalan (mm) | prestasi |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Helaian Data Teknikal tikar teras
 helaian data teknikal tikar teras MATLINE+101N-2.pdf
helaian data teknikal tikar teras MATLINE+201N-3.pdf
helaian data teknikal tikar teras MATLINE+301N.pdf
helaian data teknikal tikar teras U-PICA.pdf
Julat ketebalan ini biasanya dipilih untuk:
◆ Kawalan cetak melalui.
◆ Bulatan laminat nipis.
◆ Komponen dengan lengkung yang agak ketat.
◆ Bahagian dalaman yang ringan.
◆ Komponen acuan hiasan.
Ketebalan ini biasanya dipilih untuk:
◆ Bulatan lamina tujuan umum.
◆ Panel dalaman marin.
◆ Panel automotif.
◆ Produk kebersihan.
◆ Perlindungan industri.
Julat ketebalan ini biasanya dipilih untuk:
◆ Pembentukan ketebalan yang lebih cepat.
◆ Panel acuan yang lebih besar.
◆ Komponen yang memerlukan kekukuhan lenturan yang lebih besar.
◆ Bahagian yang agak rata atau melengkung lembut.
Tikar teras yang lebih tebal tidak secara automatik menjadikan komponen FRP lebih kuat dari segi struktur. Jenis, berat dan orientasi tetulang gentian kaca mesti dipilih mengikut beban yang diperlukan.
Potong tikar teras mengikut bentuk yang diperlukan sebelum mencampur atau menggunakan resin.
Keringkan bahan pada acuan apabila komponen mengandungi lengkung, bucu atau butiran setempat.
Sapukan gelcoat dan biarkan ia mencapai keadaan pengawetan yang diperlukan.
Sapukan tudung permukaan yang sesuai, tikar helai yang dicincang atau tetulang kulit lain mengikut prosedur pengeluaran.
Tikar teras biasanya tidak boleh diletakkan terus pada gelcoat.
Letakkan tetulang gentian kaca yang diperlukan dan impregnasi sepenuhnya dengan resin.
Gunakan penggelek yang sesuai untuk mengeluarkan udara yang terperangkap sebelum meletakkan tikar teras.
Sapukan resin yang mencukupi pada lamina di bawahnya dan letakkan tikar teras pra-potong pada kedudukannya.
Pastikan tikar teras dijajar dengan betul dan terletak rata pada lamina di bawahnya.
Sapukan resin secara merata pada tikar teras dan biarkan masa yang mencukupi untuk basah sepenuhnya.
Permintaan resin berbeza mengikut produk yang dipilih, ketebalan, kelikatan resin dan suhu pemprosesan.
Gunakan penggelek laminating atau penggelek gelembung yang sesuai untuk mengeluarkan udara yang terperangkap dan pastikan sentuhan rapat dengan lamina di bawahnya.
Jangan gunakan tekanan berlebihan yang boleh mengherotkan lamina atau menyesarkan tikar teras.
Sahkan keluar basah sepenuhnya dan penyatuan di sekeliling sudut, sendi punggung, tindih dan butiran setempat.
Elakkan pertindihan yang besar melainkan ia diperlukan oleh reka bentuk lamina, kerana pertindihan boleh mencipta variasi ketebalan setempat.
Sapukan tetulang gentian kaca luar yang ditentukan.
Pastikan tikar teras kekal tertutup sepenuhnya di antara lapisan tetulang.
Benarkan lamina lengkap mengeras mengikut masa dan suhu yang disyorkan pembekal resin.
Pengeluaran percubaan disyorkan sebelum pengeluaran besar-besaran, terutamanya apabila menukar gred tikar teras, sistem resin atau ketebalan lamina.
Bergantung pada produk dan sistem pengikat yang dipilih, tikar teras mungkin sesuai untuk digunakan dengan:
◆ Resin poliester tak tepu.
◆ Resin ester vinil.
◆ Resin epoksi.
◆ resin fenolik.
Keserasian mesti disahkan untuk gred produk yang tepat.
Sesetengah sistem pengikat direka khusus untuk resin poliester dan vinil ester yang mengandungi stirena. Tingkah laku basah keluar dan pengendaliannya mungkin berbeza apabila digunakan dengan resin epoksi atau fenolik.
Sila berikan jenis resin apabila meminta cadangan produk.
Simpan tikar teras di bawah keadaan berikut:
◆ Simpan bahan dalam bungkusan asalnya yang tertutup.
◆ Simpan di kawasan dalaman yang bersih dan kering.
◆ Jauhkan dari cahaya matahari langsung.
◆ Lindunginya daripada air dan kelembapan berlebihan.
◆ Jauhkan ia daripada haba yang berlebihan.
◆ Simpan gulungan dalam kedudukan yang menghalang ubah bentuk.
◆ Lindungi bahan daripada habuk, minyak dan pencemaran lain.
Jika bahan telah disimpan dalam persekitaran yang sejuk, biarkan ia mencapai suhu kawasan pemprosesan sebelum membuka pembungkusan.
Pilih produk pada halaman ini apabila:
◆ Komponen dihasilkan dengan meletakkan tangan atau semburan.
◆ Resin digunakan secara manual.
◆ Keperluan utama ialah pembentukan ketebalan, pengurangan berat dan kawalan cetakan.
◆ Saluran aliran resin dalam satah tidak diperlukan.
Pilih tikar teras infusi khusus apabila:
◆ Komponen dihasilkan melalui infusi vakum, VARTM atau RTM.
◆ Teras mesti membantu aliran resin dalam satah.
◆ Struktur aliran resin bercorak diperlukan.
◆ Kelajuan dan kebolehtelapan infusi adalah kriteria pemilihan yang penting.
Untuk pengeluaran acuan tertutup, sila lihat:
Tikar teras untuk penyerapan dan pemprosesan RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON boleh membekalkan gred dan ketebalan tikar teras yang berbeza untuk pengeluaran tangan dan semburan.
Kami membantu pelanggan membandingkan ketebalan, keserasian resin, geometri komponen dan keperluan permukaan sebelum memilih produk.
Sebagai tambahan kepada tikar teras, JLON membekalkan:
◆ Tikar helai yang dicincang.
◆ Anyaman roving.
◆ Fabrik gentian kaca berbilang paksi.
◆ Tudung permukaan gentian kaca.
◆ Resin ester poliester dan vinil.
◆ Alat FRP dan bahan tambahan.
Ini membolehkan pelanggan mendapatkan sumber berbilang bahan yang diperlukan untuk pengeluaran FRP acuan terbuka daripada satu pembekal.
JLON menyokong pelanggan antarabangsa dengan pemilihan produk, dokumentasi teknikal, pembungkusan eksport, penyelarasan sampel dan pengaturan penghantaran.
Sila berikan maklumat berikut semasa meminta sebut harga:
◆ Ketebalan tikar teras yang diperlukan.
◆ Lebar gulungan dan panjang gulungan yang diperlukan.
◆ Anggaran kuantiti pesanan.
◆ Jenis resin.
◆ Proses letak tangan atau semburan.
◆ Aplikasi produk siap.
◆ Keperluan bentuk dan permukaan komponen.
◆ Negara destinasi atau pelabuhan.
◆ Dokumen teknikal atau laporan ujian yang diperlukan.
ya. Produk tikar teras pada halaman ini bertujuan terutamanya untuk meletakkan tangan, semburan dan proses FRP acuan terbuka yang lain.
Tidak.
Tikar helai yang dicincang adalah tetulang gentian kaca. Tikar teras digunakan terutamanya sebagai pukal laminat ringan dan lapisan kawalan cetakan.
Kedua-dua bahan melakukan fungsi yang berbeza dan kerap digunakan bersama dalam lamina yang sama.
Tidak.
Tikar teras biasanya diletakkan di antara lapisan tetulang gentian kaca. Ia tidak menggantikan tetulang struktur yang diperlukan oleh komponen siap.
Produk pada halaman ini direka terutamanya untuk pemprosesan acuan terbuka manual.
Untuk infusi vakum atau RTM, gunakan teras infusi bercorak khusus yang menyokong aliran resin dalam satah.
Laminasi kulit yang sesuai biasanya diletakkan di antara gelcoat dan tikar teras.
Laminasi kulit membantu melindungi lapisan gel, memperbaiki permukaan yang boleh dilihat dan mengurangkan risiko kecacatan cetakan atau permukaan tempatan.
Penyerapan resin bergantung pada gred dan ketebalan produk.
Untuk Siri U-PICA Mat T yang ditunjukkan pada halaman ini, isipadu resin biasa adalah lebih kurang 55–60%, bergantung pada gred.
Keperluan resin akhir hendaklah disahkan menggunakan lembaran data teknikal dan percubaan pengeluaran.
ya.
Tikar teras fleksibel mempunyai kesesuaian yang baik dan boleh mengikut banyak permukaan acuan melengkung.
Untuk sudut tajam atau bentuk kompleks, pemasangan kering dan lamina percubaan disyorkan sebelum pengeluaran besar-besaran.
Tikar teras meningkatkan ketebalan lamina, yang boleh meningkatkan kekakuan lenturan.
Walau bagaimanapun, prestasi mekanikal akhir bergantung pada struktur lamina yang lengkap, termasuk tetulang gentian kaca, sistem resin, ketebalan tikar teras dan kualiti pemprosesan.
Ia boleh digunakan di kawasan lamina terpilih, tetapi ia tidak boleh dianggap secara automatik sebagai pengganti untuk PVC berstruktur atau busa PET.
Laminasi badan kapal yang lengkap mesti direka bentuk mengikut beban yang dijangkakan, sifat mekanikal yang diperlukan dan piawaian marin yang berkenaan.
Sila berikan maklumat berikut:
◆ Proses pengeluaran.
◆ Jenis resin.
◆ Ketebalan basah yang diperlukan.
◆ Aplikasi produk siap.
◆ Bentuk komponen.
◆ Keperluan kualiti permukaan.
◆ Anggaran kuantiti pesanan.
JLON akan mengesyorkan produk yang sesuai berdasarkan maklumat yang diberikan.