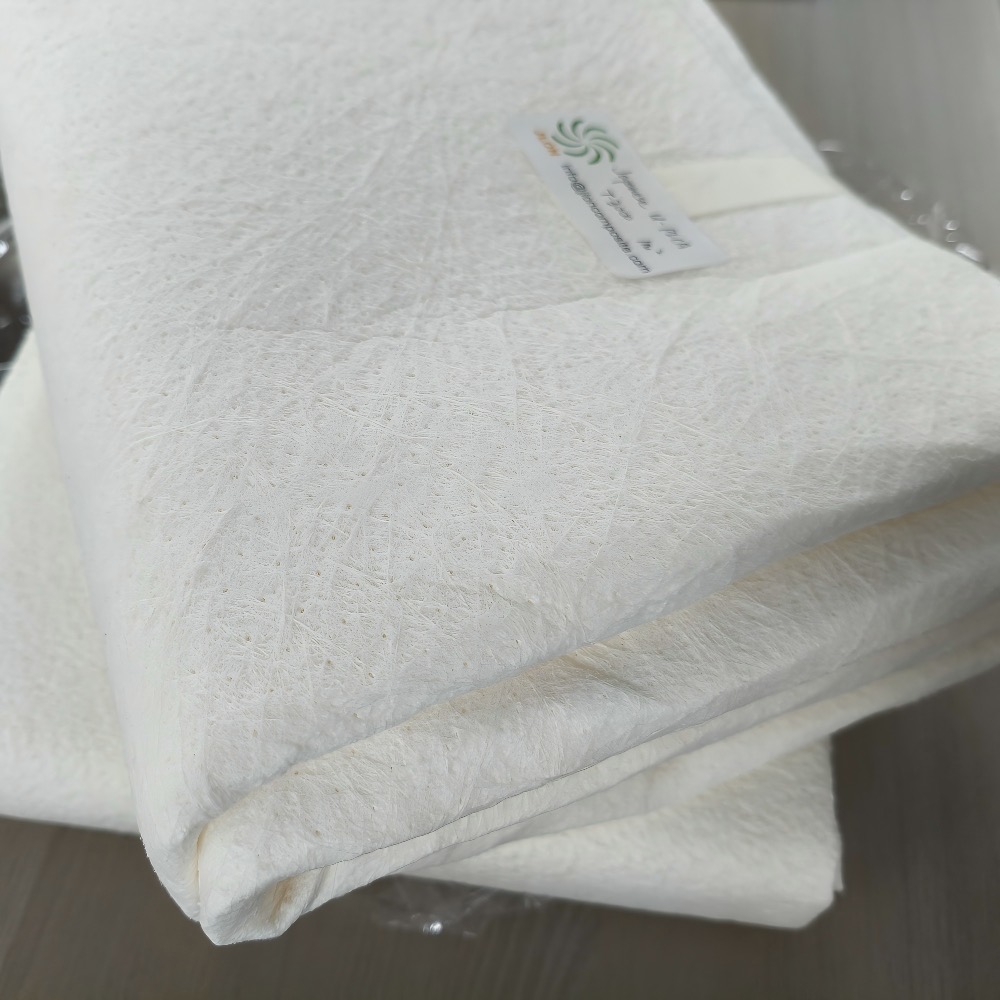
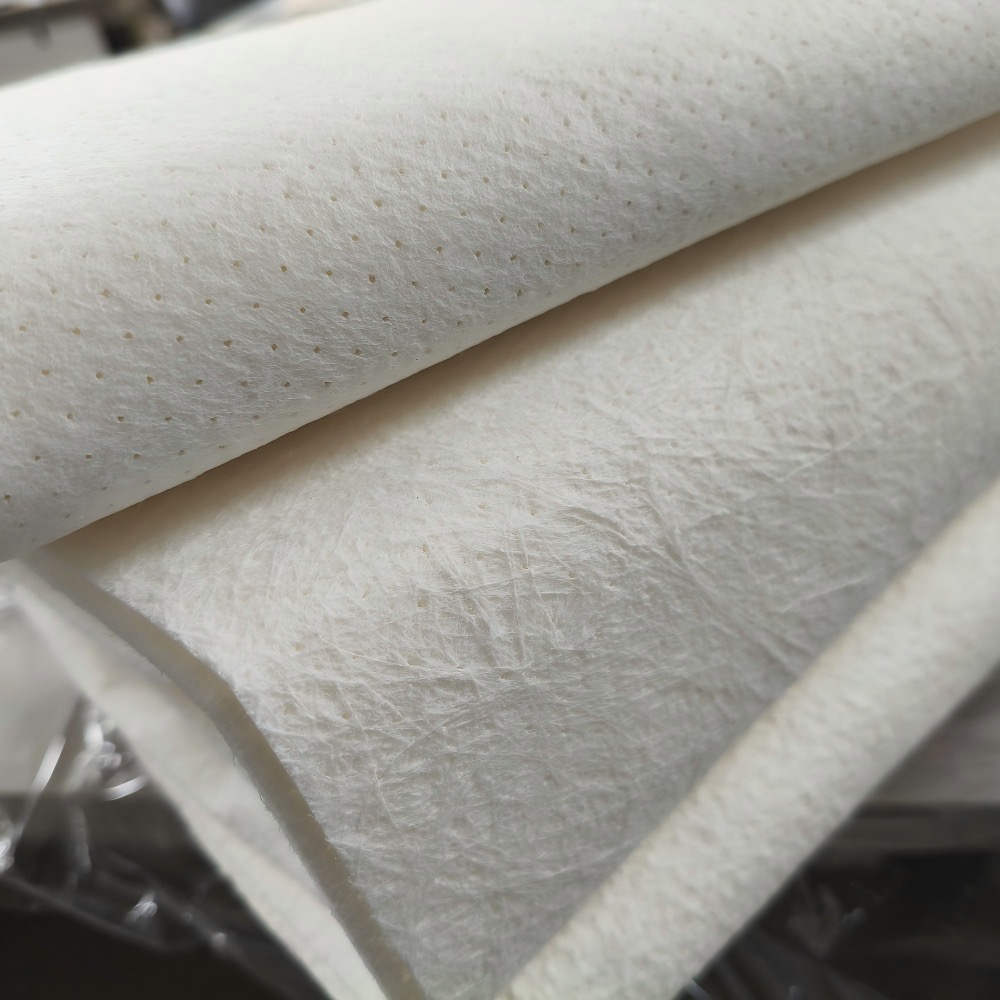
Kärnmatta är ett flexibelt, hartsabsorberande mellanmaterial som används i fiberförstärkta plastlaminat.
Den består i allmänhet av en lätt nonwoven-bärare innehållande mikrosfärer. Vid handuppläggning impregneras materialet med harts och bildar ett kontrollerat lågdensitetsmellanskikt mellan glasfiberarmeringsskikten.
Kärnmatta används främst för att:
◆ Bygg laminattjocklek mer effektivt.
◆ Minska vikten på tjocka FRP-komponenter.
◆ Minska antalet konventionella glasfiberskikt som krävs.
◆ Förbättra böjstyvheten hos den färdiga komponenten.
◆ Minska glasfibertrycket på den synliga ytan.
◆ Förbättra ytutseendet på gjutna komponenter.
◆ Förenkla tillverkningen av böjda FRP-delar.
Kärnmatta är inte en primär strukturell förstärkning. Den ersätter inte hackad trådmatta, vävd roving, multiaxial väv eller annan lastbärande glasfiberarmering.
Detta produktsortiment är specifikt avsett för bearbetning av FRP i öppen form, inklusive:
◆ Handuppläggning.
◆ Sprayning.
◆ Kontaktgjutning.
◆ Andra produktionsprocesser för laminat med öppen form.
Dess flexibla struktur gör att materialet lättare följer krökta formytor än styva plåtkärnmaterial.
En typisk laminatstruktur kan bestå av:
Gelcoat → hudlaminat → glasfiberförstärkning → kärnmatta → glasfiberförstärkning
Den exakta laminatstrukturen bör bestämmas enligt erforderlig tjocklek, mekanisk prestanda, ytkvalitet och produktionsmetod.
Denna produkt är inte en hartsflödeskärna för vakuuminfusion. För vakuuminfusion, VARTM- eller RTM-produktion, se vår separata Core-matta för infusion och RTM-bearbetningssida.
Ett enda lager kärnmatta kan ge cirka 1,5–5 mm kontrollerad våtlaminattjocklek.
Detta gör att FRP-tillverkare kan nå den erforderliga laminattjockleken med färre konventionella glasfiberskikt.
Den mikrosfärinnehållande strukturen ger ett mellanskikt med lägre densitet än ett massivt glasförstärkt laminat med jämförbar tjocklek.
Faktisk viktminskning beror på vald kvalitet, hartsinnehåll och komplett laminatdesign.
Att öka tjockleken på ett FRP-laminat kan förbättra dess böjstyvhet utan att lägga till samma vikt som flera solida glasfiberskikt.
Den slutliga mekaniska prestandan beror på glasfiberarmeringen, hartssystemet, kärnmattans tjocklek och bearbetningskvaliteten.
Kärnmatta kan hjälpa till att minska överföringen av glasfibermönster genom laminatet till den synliga ytan.
Detta gör den användbar för gjutna komponenter där ytans utseende är viktigt.
Materialet är flexibelt och lätt att skära. Den kan följa många krökta formytor utan skärning, spårning eller varmformning som normalt krävs för styva skumskivor.
Lämpliga kärnmattor håller en relativt stabil tjocklek efter hartsimpregnering, vilket stöder en mer konsekvent laminatproduktion.
Kärnmatta kan minska antalet förstärkningslager som krävs för att uppnå måltjockleken på laminatet, vilket förenklar manuellt uppläggningsarbete.
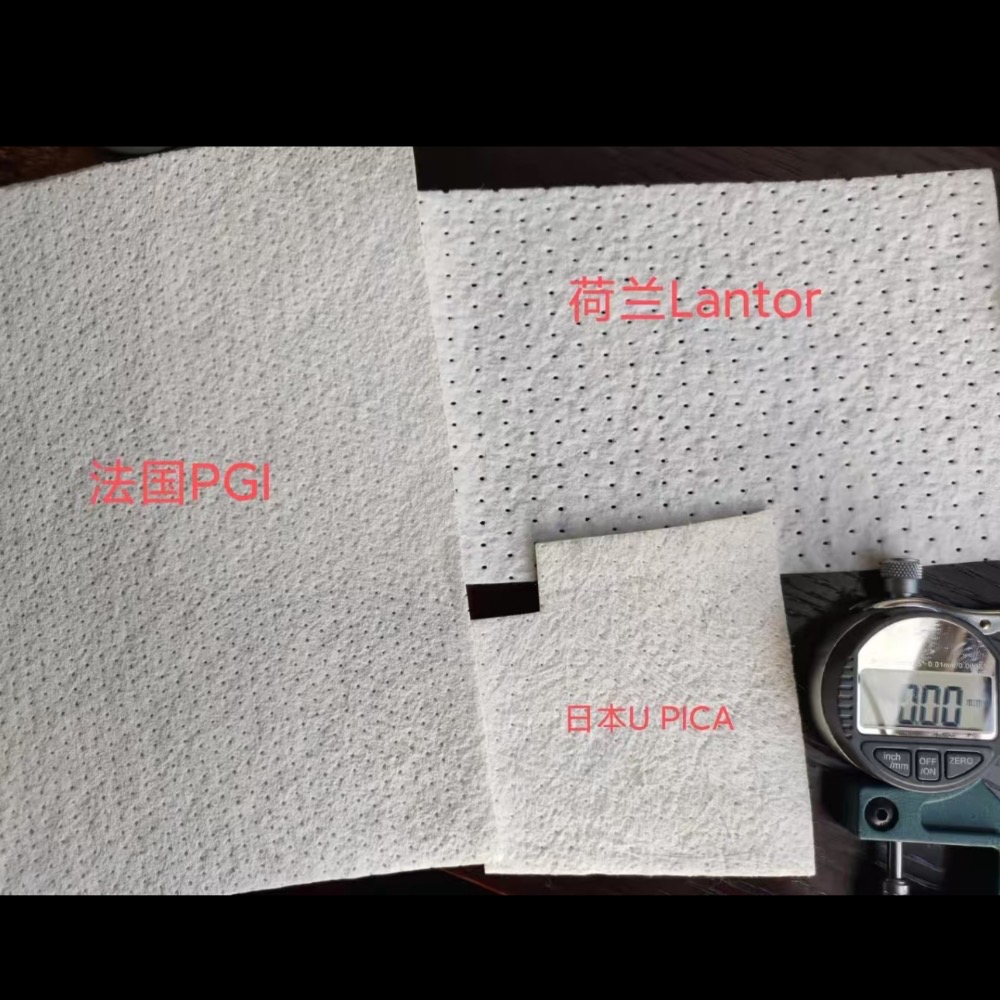
JLON levererar utvalda kärnmattor för handuppläggning och spray-up-applikationer, inklusive U-PICA Mat T-serien och MATLINE flexibla kärnmaterial.
Tillgängliga märken, kvaliteter, rulldimensioner och hartskompatibilitet bör bekräftas innan beställning.
Marine: skrov, däck och strukturer av båtar och yachter
Transport: delar och paneler till bilar, släpvagnar, lastbilar och husbilar
Kollektivtrafik: interiör och exteriör av tåg, spårväg och bussar Fritid: kajaker, surfbrädor, pooler och badkar
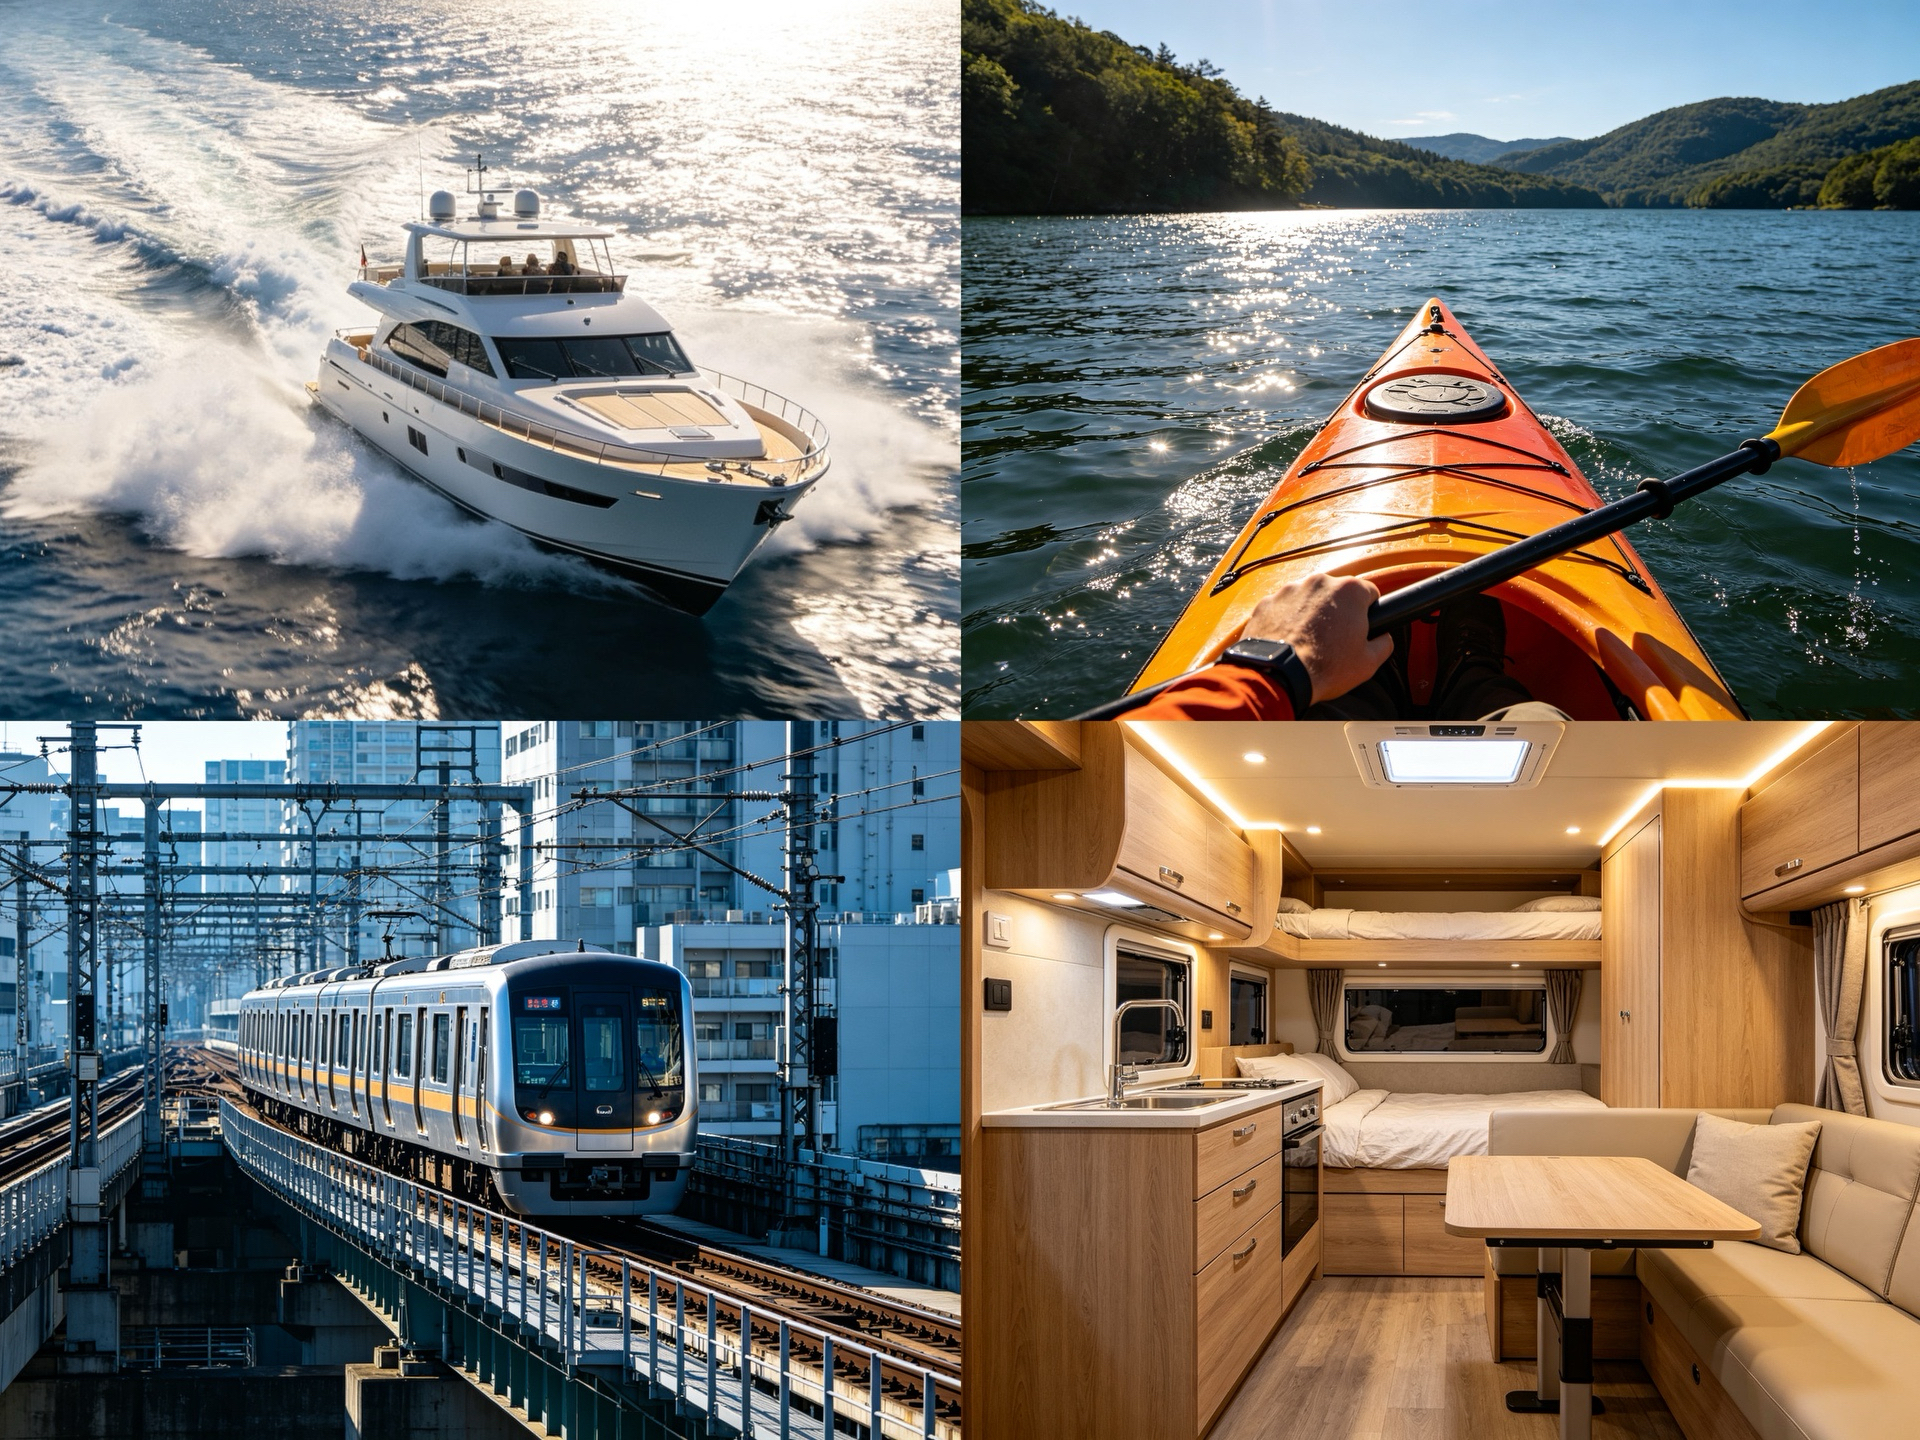
Industriellt: beklädnadspaneler, fläktar, behållare och tankar
| Punkt |
Enhet |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Fästingen torr |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Våt | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Vikt |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Synbar densitet |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Hartsabsorption |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Bredd | mm |
1 000 |
1 000 | 1 000 | 1 000 | 1 000 |
| Rulllängd |
m | 50 | 50 | 50 | 50 | 25 |
| Rullvikt | kg | app.4 |
app.5 | app.7 | app.8 | ca.10 |
| Rullediameter | cm | 33 | 40 | 48 | 55 | 60 |
| Rullvolym | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Förpackning |
- | - | - | - | - | - |
| Typ | Kvalitet | Vikt (gsm) | Tjocklek (mm) | prestanda |
| Matline+ | Matlinje+101N | 52 | 1,4 | |
| Matlinje+201N | 74 | 2 |
||
| Matlinje+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matlinje+501N | 170 | 5 |
Tekniskt datablad för kärnmatta
 MATLINE+101N-2 kärnmatta tekniskt datablad.pdf
MATLINE+201N-3 kärnmatta tekniskt datablad.pdf
MATLINE+301N kärnmatta tekniskt datablad.pdf
U-PICA kärnmatta tekniskt datablad.pdf
Detta tjockleksområde väljs vanligtvis för:
◆ Utskriftskontroll.
◆ Tunn laminat bulkande.
◆ Komponenter med relativt snäva kurvor.
◆ Lätta interiördelar.
◆ Dekorativa gjutna komponenter.
Denna tjocklek väljs vanligtvis för:
◆ Volym av laminat för allmänt bruk.
◆ Marine inredningspaneler.
◆ Bilpaneler.
◆ Sanitetsprodukter.
◆ Industrikåpor.
Detta tjockleksområde väljs vanligtvis för:
◆ Snabbare tjockleksuppbyggnad.
◆ Större formgjutna paneler.
◆ Komponenter som kräver större böjstyvhet.
◆ Relativt plana eller svagt böjda delar.
En tjockare kärnmatta gör inte automatiskt en FRP-komponent strukturellt starkare. Typ, vikt och orientering av glasfiberarmeringen måste fortfarande väljas enligt den erforderliga belastningen.
Skär kärnmattan till önskad form innan du blandar eller applicerar hartset.
Torrpassa materialet på formen när komponenten innehåller kurvor, hörn eller lokala detaljer.
Applicera gelcoaten och låt den nå det härdande tillståndet som krävs.
Applicera en lämplig ytslöja, hackad trådmatta eller annan hudförstärkning enligt produktionsproceduren.
Kärnmattan ska normalt inte placeras direkt mot gelcoaten.
Placera den nödvändiga glasfiberarmeringen och impregnera den helt med harts.
Använd en lämplig rulle för att avlägsna instängd luft innan du placerar kärnmattan.
Applicera tillräckligt med harts på det underliggande laminatet och placera den förskurna kärnmattan på plats.
Se till att kärnmattan är korrekt inriktad och ligger plant mot det underliggande laminatet.
Applicera harts jämnt över kärnmattan och ge tillräckligt med tid för fullständig vätning.
Efterfrågan på harts varierar beroende på vald produkt, tjocklek, hartsviskositet och bearbetningstemperatur.
Använd en lämplig lamineringsrulle eller bubbelrulle för att avlägsna instängd luft och säkerställa nära kontakt med det underliggande laminatet.
Använd inte överdrivet tryck som kan förvränga laminatet eller förskjuta kärnmattan.
Bekräfta fullständig utvätning och konsolidering runt hörn, stumfogar, överlappningar och lokala detaljer.
Undvik stora överlappningar såvida de inte krävs av laminatdesignen, eftersom överlappningar kan skapa lokala tjockleksvariationer.
Applicera den specificerade yttre glasfiberarmeringen.
Se till att kärnmattan förblir helt innesluten mellan förstärkningsskikten.
Låt hela laminatet härda enligt hartsleverantörens rekommenderade tid och temperatur.
Provtillverkning rekommenderas före massproduktion, speciellt vid ändring av kärnmattans kvalitet, hartssystem eller laminattjocklek.
Beroende på vald produkt och bindemedelssystem kan kärnmatta vara lämplig för användning med:
◆ Omättad polyesterharts.
◆ Vinylesterharts.
◆ Epoxiharts.
◆ Fenolharts.
Kompatibilitet måste bekräftas för den exakta produktkvaliteten.
Vissa bindemedelssystem är speciellt utformade för styreninnehållande polyester- och vinylesterhartser. Deras utvätning och hanteringsbeteende kan vara annorlunda när de används med epoxi eller fenolharts.
Ange hartstypen när du begär en produktrekommendation.
Förvara kärnmattan under följande förhållanden:
◆ Förvara materialet i sin förseglade originalförpackning.
◆ Förvara den på ett rent och torrt inomhusutrymme.
◆ Håll den borta från direkt solljus.
◆ Skydda den från vatten och överdriven fuktighet.
◆ Håll den borta från stark värme.
◆ Förvara rullarna i ett läge som förhindrar deformation.
◆ Skydda materialet från damm, olja och annan förorening.
Om materialet har förvarats i en kall miljö, låt det nå temperatur på bearbetningsområdet innan förpackningen öppnas.
Välj produkten på denna sida när:
◆ Komponenten tillverkas för hand uppläggning eller sprayning.
◆ Harts appliceras manuellt.
◆ Huvudkraven är tjockleksuppbyggnad, viktminskning och utskriftskontroll.
◆ In-plane hartsflödeskanaler krävs inte.
Välj en dedikerad infusionskärnmatta när:
◆ Komponenten tillverkas genom vakuuminfusion, VARTM eller RTM.
◆ Kärnan måste hjälpa hartsflödet i planet.
◆ En mönstrad hartsflödesstruktur krävs.
◆ Infusionshastighet och permeabilitet är viktiga urvalskriterier.
För tillverkning av sluten form, se:
Kärnmatta för infusion och RTM-bearbetning
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON kan leverera olika kärnmattkvaliteter och -tjocklekar för handuppläggning och spray-up produktion.
Vi hjälper kunder att jämföra tjocklek, hartskompatibilitet, komponentgeometri och ytkrav innan de väljer en produkt.
Förutom kärnmatta levererar JLON:
◆ Hackad trådmatta.
◆ Vävd roving.
◆ Fleraxliga glasfibertyger.
◆ Ytslöjor i glasfiber.
◆ Polyester- och vinylesterhartser.
◆ FRP-verktyg och hjälpmaterial.
Detta gör det möjligt för kunderna att köpa flera material som krävs för produktion av FRP i öppen form från en leverantör.
JLON stödjer internationella kunder med produktval, teknisk dokumentation, exportförpackningar, provkoordinering och fraktarrangemang.
Ange följande information när du begär en offert:
◆ Erforderlig kärnmattatjocklek.
◆ Erforderlig rullbredd och rulllängd.
◆ Beräknad orderkvantitet.
◆ Hartstyp.
◆ Handläggning eller spray-up process.
◆ Applicering av färdig produkt.
◆ Komponentform och ytkrav.
◆ Destinationsland eller hamn.
◆ Erforderliga tekniska dokument eller testrapporter.
Ja. Kärnmattans produkter på denna sida är främst avsedda för handuppläggning, spray-up och andra FRP-processer i öppen form.
Inga.
Hackad trådmatta är en glasfiberförstärkning. Kärnmatta används i första hand som en lätt laminatmassa och tryckkontrollskikt.
De två materialen fyller olika funktioner och används ofta tillsammans i samma laminat.
Inga.
Kärnmatta ska normalt placeras mellan glasfiberarmeringsskikt. Det ersätter inte den strukturella förstärkning som krävs av den färdiga komponenten.
Produkterna på denna sida är i första hand utformade för manuell bearbetning i öppen form.
För vakuuminfusion eller RTM, använd en dedikerad mönstrad infusionskärna som stöder hartsflödet i planet.
Ett lämpligt hudlaminat placeras normalt mellan gelcoaten och kärnmattan.
Hudlaminatet hjälper till att skydda gelcoaten, förbättrar den synliga ytan och minskar risken för lokala tryck- eller ytdefekter.
Hartsabsorption beror på produktkvalitet och tjocklek.
För U-PICA Mat T-serien som visas på denna sida är den typiska hartsvolymen cirka 55–60 %, beroende på kvalitet.
Slutliga hartskrav bör bekräftas med hjälp av det tekniska databladet och ett produktionsförsök.
Ja.
Flexibel kärnmatta har god formbarhet och kan följa många krökta formytor.
För skarpa hörn eller komplexa former rekommenderas torr montering och ett provlaminat före massproduktion.
Kärnmatta ökar tjockleken på laminatet, vilket kan förbättra böjstyvheten.
Den slutliga mekaniska prestandan beror dock på den kompletta laminatstrukturen, inklusive glasfiberarmeringen, hartssystemet, kärnmattans tjocklek och bearbetningskvaliteten.
Det kan användas i utvalda laminatområden, men det bör inte automatiskt behandlas som en ersättning för strukturellt PVC eller PET-skum.
Det kompletta skrovlaminatet måste utformas enligt förväntade belastningar, erforderliga mekaniska egenskaper och tillämpliga marina standarder.
Ange följande information:
◆ Produktionsprocess.
◆ Hartstyp.
◆ Erforderlig våttjocklek.
◆ Applicering av färdig produkt.
◆ Komponentform.
◆ Ytkvalitetskrav.
◆ Beräknad orderkvantitet.
JLON kommer att rekommendera en lämplig produkt baserat på den information som tillhandahålls.