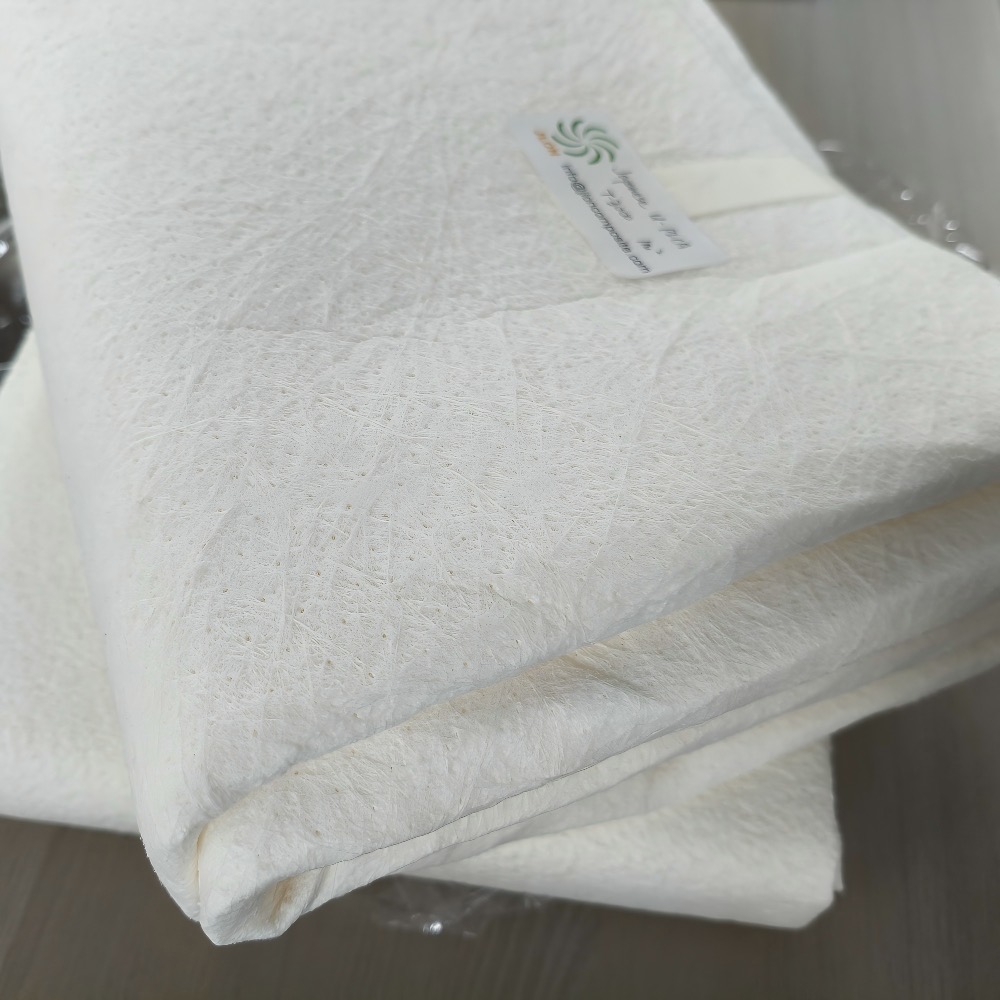
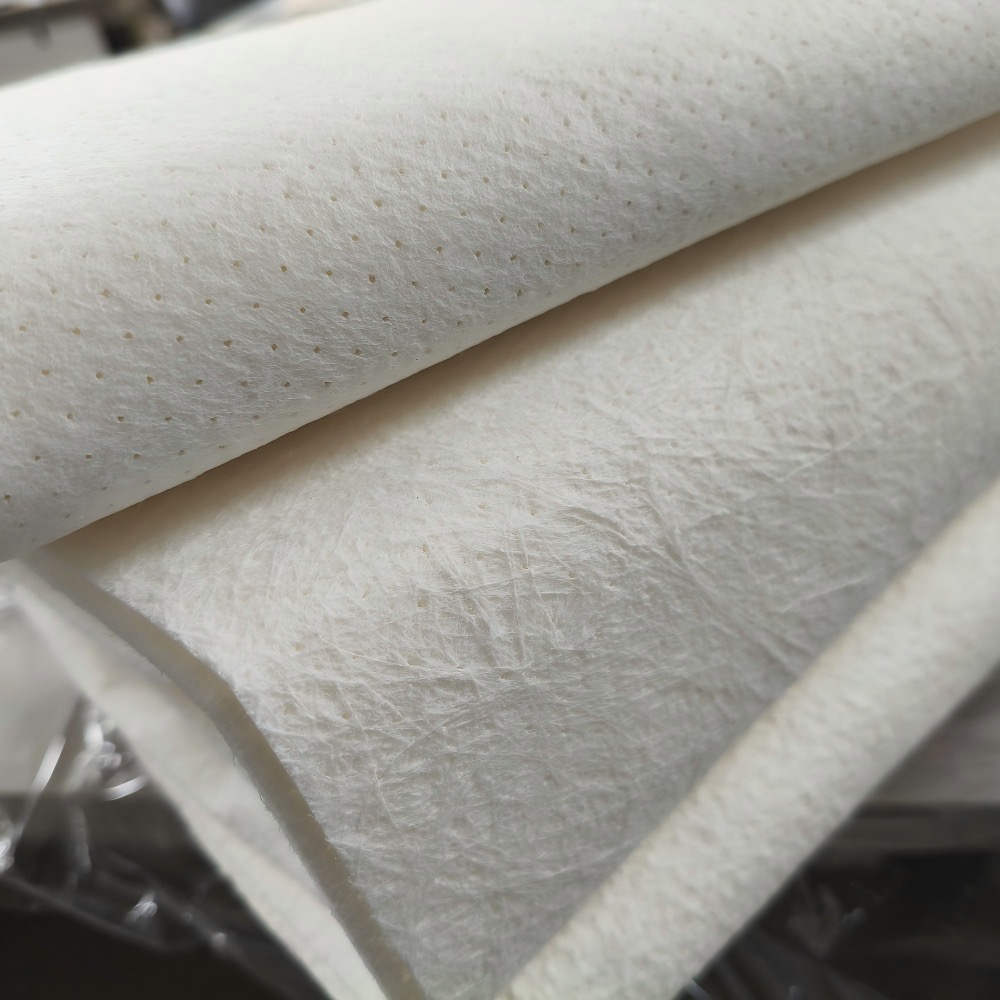
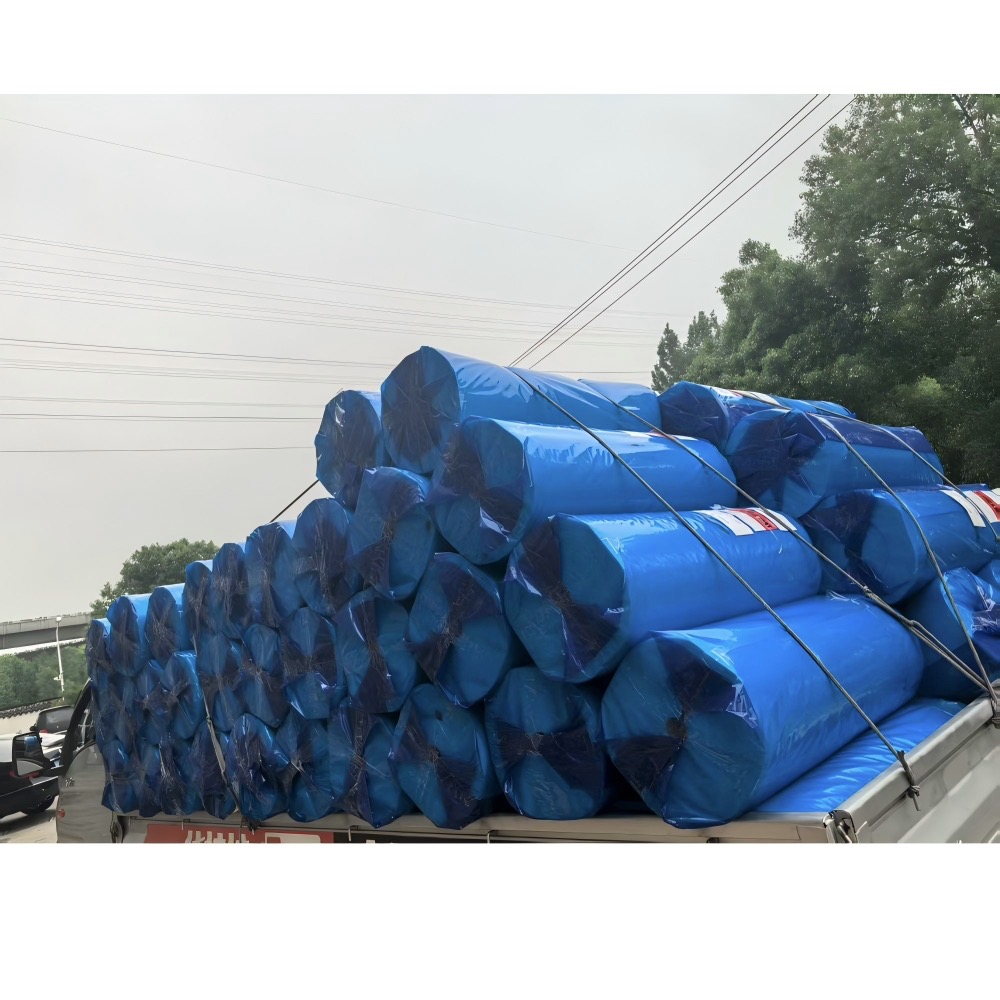
コアマットは、繊維強化プラスチックラミネートに使用される、柔軟で樹脂を吸収する中間材料です。
これは通常、微小球を含む軽量の不織布担体から構成されます。ハンドレイアップ中に、材料に樹脂が含浸され、グラスファイバー補強層の間に制御された低密度の中間層が形成されます。
コアマットは主に次の用途に使用されます。
◆ ラミネートの厚みをより効率的に構築します。
◆厚肉FRP部品の軽量化を実現。
◆ 従来必要とされていたグラスファイバー層の数を削減します。
◆完成部品の曲げ剛性を向上させます。
◆ 目に見える表面のグラスファイバーのプリントスルーを軽減します。
◆成形品の表面外観を向上させます。
◆FRP曲面部品の製作を簡略化します。
コアマットは主要な構造補強材ではありません。チョップドストランドマット、ロービング織物、多軸織物、その他の耐荷重性グラスファイバー補強材に代わるものではありません。
この製品範囲は、特に以下のようなオープンモールド FRP 加工を目的としています。
◆ハンドレイアップ。
◆スプレーアップ。
◆コンタクトモールド。
◆その他オープンモールド積層板の製造工程。
その柔軟な構造により、材料は硬いシートコア材料よりも湾曲した金型表面に容易に追従できます。
典型的な積層構造は次のもので構成されます。
ゲルコート → スキンラミネート → グラスファイバー補強 → コアマット → グラスファイバー補強
正確な積層構造は、必要な厚さ、機械的性能、表面品質、製造方法に応じて決定する必要があります。
本製品は真空注入用レジンフローコアではありません。真空注入、VARTM または RTM の製造については、別の注入および RTM 加工用コアマットのページをご覧ください。
単一層のコアマットは、約 1.5 ~ 5 mm の制御された湿式ラミネートの厚さを提供できます。
これにより、FRP メーカーは、より少ない従来のグラスファイバー層で必要なラミネートの厚さを達成することができます。
ミクロスフェアを含む構造により、同等の厚さの固体ガラス強化積層体よりも低密度の中間層が生成されます。
実際の軽量化は、選択したグレード、樹脂含有量、および完全なラミネート設計によって異なります。
FRP ラミネートの厚さを増やすと、複数の固体グラスファイバー層と同じ重量を追加することなく、曲げ剛性を向上させることができます。
最終的な機械的性能は、グラスファイバー強化材、樹脂システム、コアマットの厚さ、加工品質によって決まります。
コアマットは、ラミネートを介して目に見える表面へのグラスファイバーパターンの転写を軽減するのに役立ちます。
これは、表面の外観が重要な成形コンポーネントに役立ちます。
材質が柔軟でカットしやすいです。通常、硬質フォームシートに必要な切断、溝入れ、または熱成形を行わずに、多くの湾曲した金型表面に追従できます。
適切なコアマットグレードは、樹脂含浸後も比較的安定した厚みを維持し、より安定したラミネート生産をサポートします。
コアマットを使用すると、目標のラミネート厚さを達成するために必要な補強層の数を減らすことができ、手作業によるレイアップ作業が簡素化されます。
JLON は、U-PICA マット T シリーズや MATLINE フレキシブル コア材料など、ハンド レイアップおよびスプレーアップ用途向けに厳選されたコア マット製品を供給しています。
ご注文前に、取り扱い可能なブランド、グレード、ロール寸法、樹脂の適合性をご確認ください。
海洋: ボートやヨットの船体、甲板、構造物
輸送: 車、トレーラー、トラック、RV の部品とパネル
公共交通機関: 電車、ライトレール、バスの車内と外装 レジャー: カヤック、サーフボード、プール、浴槽
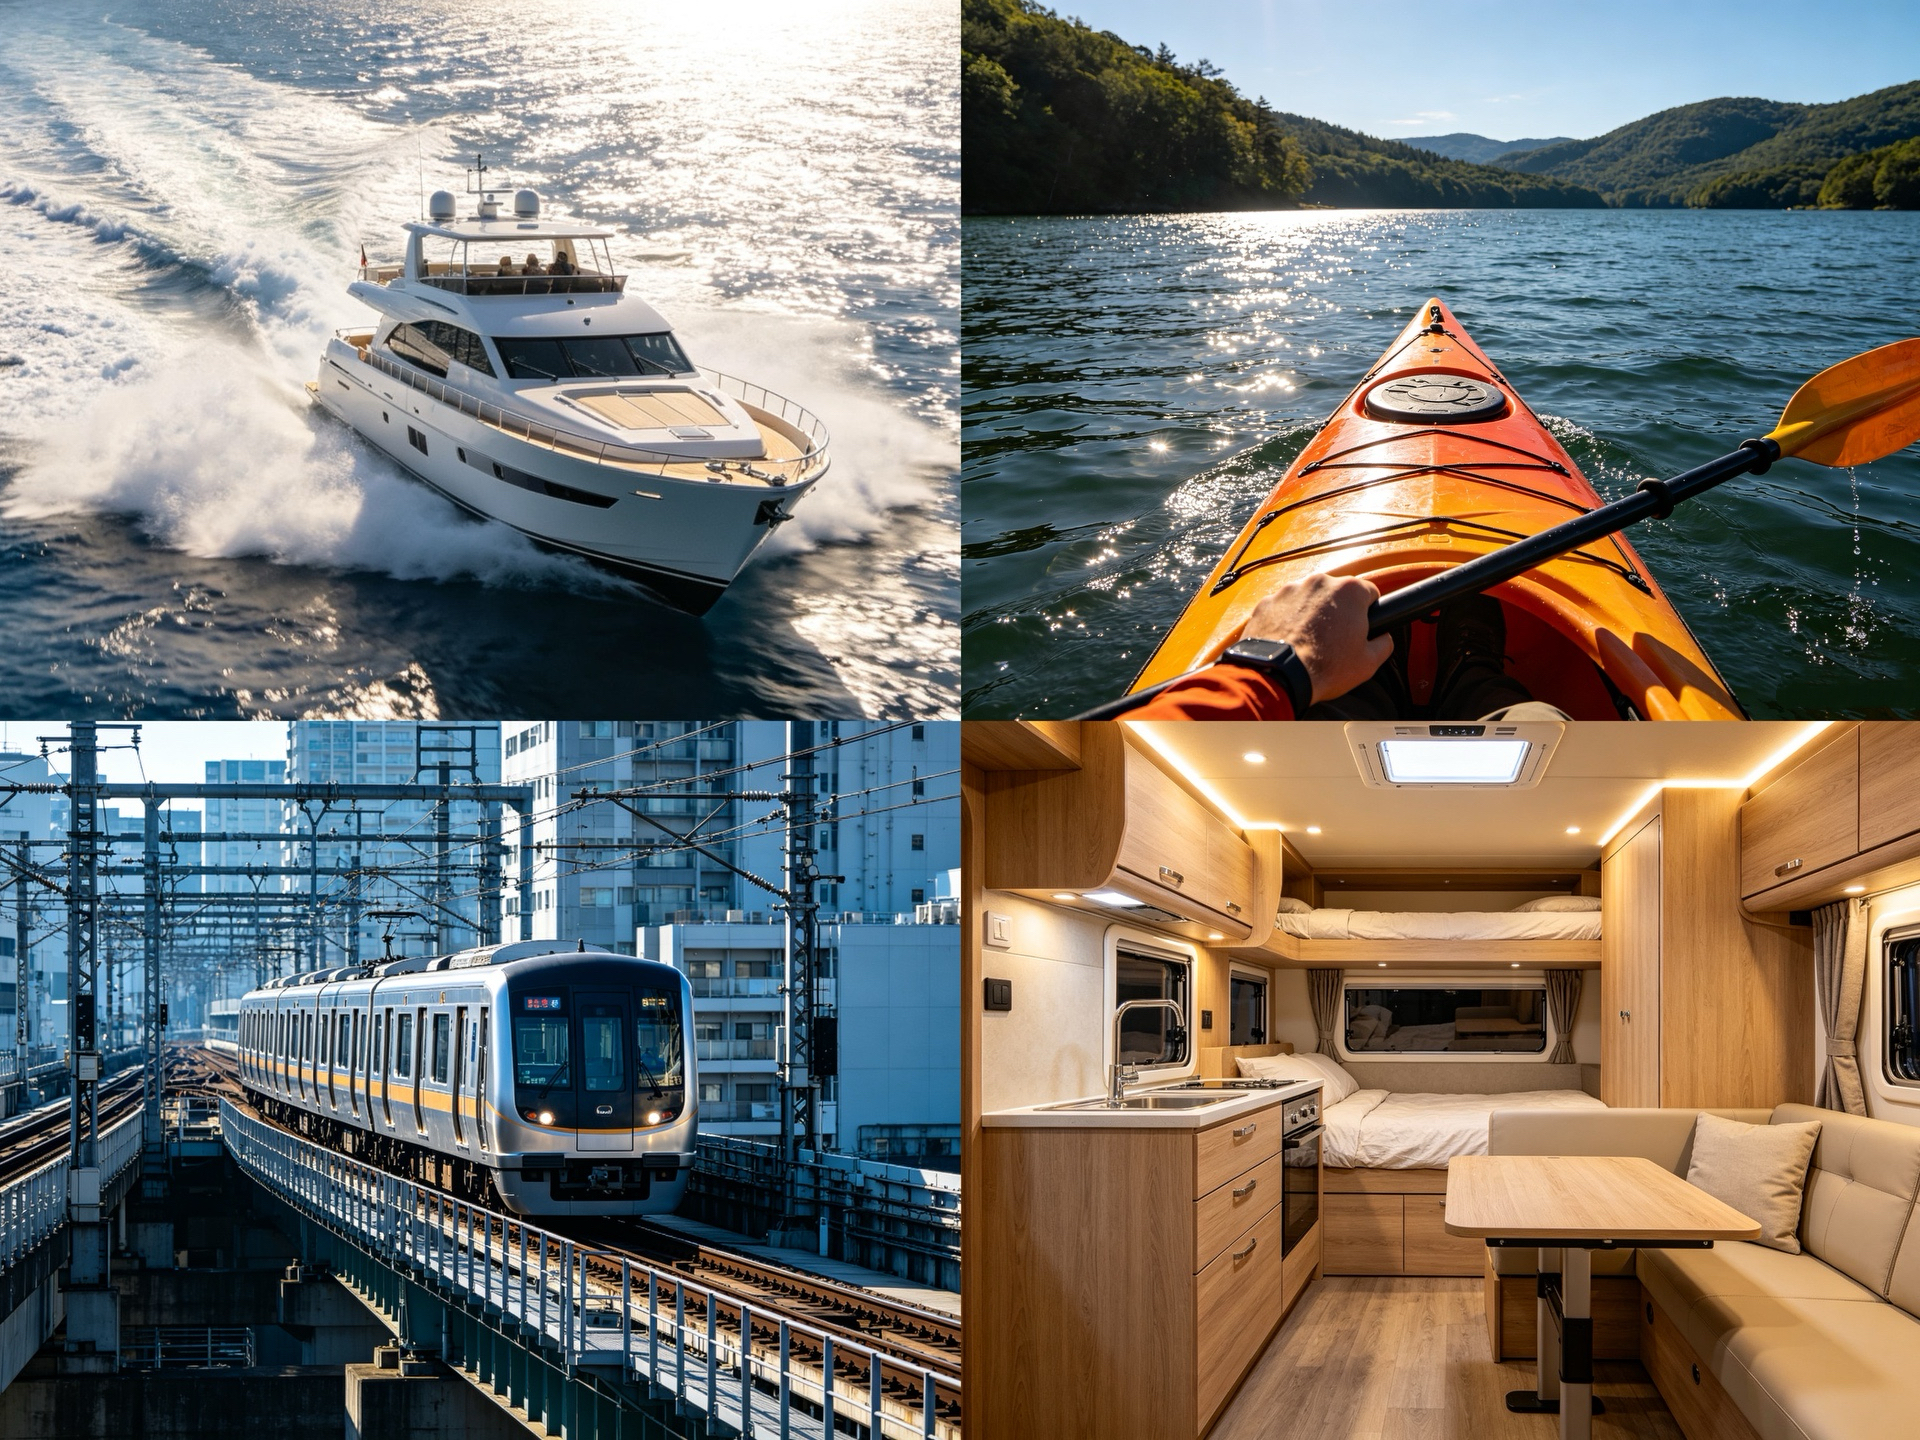
産業用: 外装パネル、ファン、コンテナ、タンク
| アイテム |
ユニット |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| ダニの乾燥 |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| 濡れた | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| 重さ |
g/m² | 60 | 90 | 135 | 160 | 200 |
| 見掛け密度 |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| 樹脂吸収 |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| 幅 | mm |
1,000 |
1,000 | 1,000 | 1,000 | 1,000 |
| ロールの長さ |
メートル | 50 | 50 | 50 | 50 | 25 |
| ロール重量 | kg | 付録4 |
付録5 | 付録7 | 付録8 | app.10 |
| ロール径 | cm | 33 | 40 | 48 | 55 | 60 |
| ロールボリューム | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| 包装 |
- | - | - | - | - | - |
| タイプ | 学年 | 重量(gsm) | 厚さ(mm) | パフォーマンス |
| マトライン+ | マトライン+101N | 52 | 1,4 | |
| マトライン+201N | 74 | 2 |
||
| マトライン+301N | 110 |
3 | ||
| マトライン+401N | 140 | 4 | ||
| マトライン+501N | 170 | 5 |
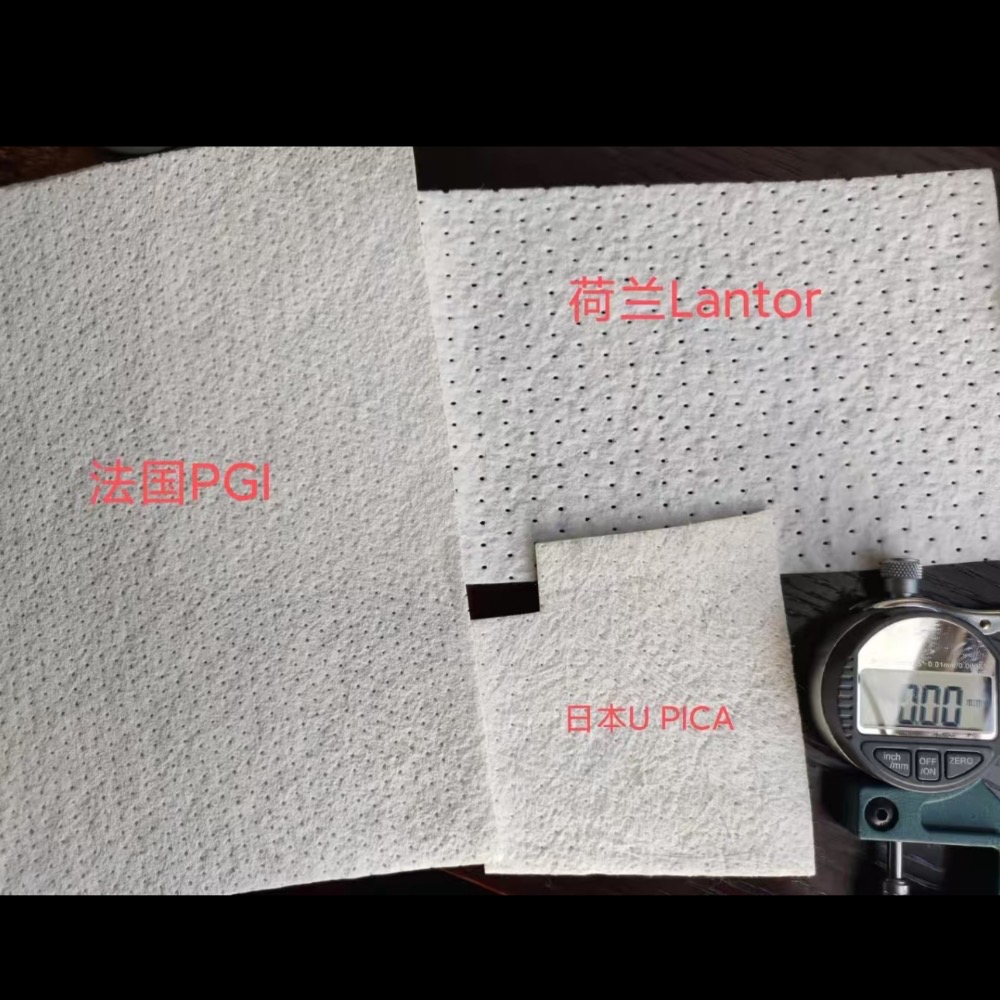
コアマットのテクニカルデータシート
 MATLINE+101N-2 コアマット技術データシート.pdf
MATLINE+201N-3 コアマット技術データシート.pdf
MATLINE+301N コアマット技術データシート.pdf
この厚さの範囲は通常、次の目的で選択されます。
◆ プリントスルー制御。
◆薄型ラミネート嵩高性。
◆ 比較的きつい曲線を持つコンポーネント。
◆内装部品の軽量化を実現。
◆加飾成形部品。
この厚さは通常、次の目的で選択されます。
◆汎用ラミネートバルキング材。
◆マリンインテリアパネル。
◆自動車用パネル。
◆衛生用品。
◆工業用カバー。
この厚さの範囲は通常、次の目的で選択されます。
◆厚みの増加がより速くなります。
◆成型パネルを大型化。
◆より高い曲げ剛性が要求される部品。
◆比較的平らな部分や緩やかな曲面の部分。
コアマットを厚くしても、自動的に FRP コンポーネントが構造的に強くなるわけではありません。グラスファイバー補強材の種類、重量、方向は、必要な荷重に応じて選択する必要があります。
樹脂を混合または塗布する前に、コアマットを必要な形状にカットします。
コンポーネントに曲線、コーナー、または局所的な詳細が含まれる場合は、材料を金型にドライフィットします。
ゲルコートを塗布し、必要な硬化状態に達するまで待ちます。
製造手順に従って、適切な表面ベール、チョップドストランドマット、またはその他のスキン補強材を適用します。
通常、コアマットはゲルコートに直接配置しないでください。
必要なグラスファイバー補強材を配置し、樹脂を完全に含浸させます。
コアマットを配置する前に、適切なローラーを使用して閉じ込められた空気を取り除きます。
下にあるラミネートに十分な樹脂を塗布し、プレカットされたコアマットを所定の位置に置きます。
コアマットが正しく位置合わせされ、下にあるラミネートに対して平らに置かれていることを確認してください。
レジンをコアマット全体に均一に塗布し、完全に濡れるまで十分な時間を置きます。
樹脂の需要は、選択した製品、厚さ、樹脂の粘度、加工温度によって異なります。
適切なラミネート ローラーまたはバブル ローラーを使用して、閉じ込められた空気を除去し、下にあるラミネートとの密着を確保します。
ラミネートを変形させたり、コアマットをずらしたりする可能性がある過度の圧力を加えないでください。
コーナー、突合せ接合部、オーバーラップ、および局所的な詳細の周囲の完全な濡れと圧密を確認します。
重なりが局所的な厚さの変化を引き起こす可能性があるため、積層設計で必要でない限り、大きな重なりは避けてください。
指定された外側のグラスファイバー補強材を適用します。
コアマットが補強層の間に完全に囲まれたままであることを確認してください。
樹脂供給者の推奨する時間と温度に従って、完全なラミネートを硬化させます。
特にコアマットのグレード、樹脂系、積層厚を変更する場合は、量産前に試作をお勧めします。
選択した製品とバインダー システムに応じて、コア マットは以下での使用に適している場合があります。
◆不飽和ポリエステル樹脂。
◆ビニルエステル樹脂。
◆エポキシ樹脂。
◆フェノール樹脂。
正確な製品グレードについては適合確認が必要です。
一部のバインダーシステムは、スチレン含有ポリエステルおよびビニルエステル樹脂用に特別に設計されています。エポキシ樹脂やフェノール樹脂と併用すると、濡れ性や取り扱いの挙動が異なる場合があります。
製品の推奨をご希望の場合は、樹脂の種類をお知らせください。
コアマットは以下の条件で保管してください。
◆ 材料は元の密封されたパッケージに保管してください。
◆屋内の清潔で乾燥した場所に保管してください。
◆直射日光を避けて保管してください。
◆水や過度の湿気を避けてください。
◆過度の熱を避けて保管してください。
◆ロール紙は変形しないように保管してください。
◆素材をホコリ、油などの汚れから守ります。
材料が低温環境に保管されていた場合は、梱包を開ける前に材料が加工領域の温度に達するまで待ってください。
次の場合にこのページの製品をお選びください。
◆ コンポーネントはハンドレイアップまたはスプレーアップによって製造されます。
◆レジンは手作業で塗布しております。
◆ 主な要件は、厚みの増加、軽量化、および印刷制御です。
◆面内の樹脂流路が不要です。
次の場合には、専用の注入コアマットを選択してください。
◆ コンポーネントは真空注入、VARTM または RTM によって製造されます。
◆ コアは樹脂の面内流動を補助する必要があります。
◆パターン状の樹脂フロー構造が必要です。
◆注入速度と浸透性は重要な選択基準です。
クローズドモールド生産については、以下を参照してください。
輸液・RTM加工用コアマット
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON は、ハンド レイアップおよびスプレーアップ生産向けに、さまざまなコア マットのグレードと厚さを提供できます。
当社は、お客様が製品を選択する前に、厚さ、樹脂の適合性、コンポーネントの形状、表面要件を比較できるようお手伝いします。
コアマットに加えて、JLON は以下を提供します。
◆チョップドストランドマット。
◆ロービングを織ったもの。
◆多軸グラスファイバー生地。
◆グラスファイバー製の表面ベール。
◆ポリエステル、ビニルエステル樹脂。
◆FRP製工具・副資材。
これにより、顧客はオープンモールド FRP 製造に必要な複数の材料を 1 つのサプライヤーから調達できるようになります。
JLON は、製品の選択、技術文書、輸出梱包、サンプルの調整、出荷手配で海外の顧客をサポートします。
お見積りをご依頼の際は、以下の情報をご提供ください。
◆必要なコアマットの厚み。
◆必要なロール幅とロール長さ。
◆ご注文数量の目安です。
◆樹脂タイプ。
◆ハンドレイアップまたはスプレーアッププロセス。
◆完成品アプリケーション。
◆ コンポーネントの形状と表面の要件。
◆ 目的地の国または港。
◆ 必要な技術文書またはテストレポート。
はい。このページのコアマット製品は、主にハンドレイアップ、スプレーアップ、その他のオープンモールド FRP プロセスを対象としています。
いいえ。
チョップドストランドマットはガラス繊維補強材です。コアマットは主に軽量ラミネートバルカーおよび印刷制御層として使用されます。
2 つの材料は異なる機能を実行し、同じラミネートで一緒に使用されることがよくあります。
いいえ。
コアマットは通常、グラスファイバー補強層の間に配置する必要があります。完成したコンポーネントに必要な構造補強を置き換えるものではありません。
このページの製品は主に手動のオープンモールド加工用に設計されています。
真空注入または RTM の場合は、面内樹脂の流れをサポートする専用のパターン化された注入コアを使用します。
通常、適切なスキンラミネートがゲルコートとコアマットの間に配置されます。
スキンラミネートは、ゲルコートを保護し、目に見える表面を改善し、局所的なプリントスルーや表面欠陥のリスクを軽減します。
樹脂の吸収量は製品のグレードや厚みによって異なります。
このページで紹介しているU-PICAマットTシリーズの場合、グレードにより異なりますが、一般的な樹脂量は約55~60%となります。
最終的な樹脂要件は、技術データシートと製造試作を使用して確認する必要があります。
はい。
柔軟なコアマットは追従性が良く、多くの曲面金型表面に追従します。
鋭利な角や複雑な形状の場合は、量産前にドライフィッティングと試用ラミネートを行うことをお勧めします。
コアマットによりラミネートの厚みが増し、曲げ剛性が向上します。
ただし、最終的な機械的性能は、グラスファイバー強化材、樹脂システム、コアマットの厚さ、加工品質など、完全なラミネート構造に依存します。
選択されたラミネート領域で使用することはできますが、自動的に構造用 PVC または PET フォームの代替品として扱うべきではありません。
完全な船体ラミネートは、予想される荷重、必要な機械的特性、および適用される海洋規格に従って設計する必要があります。
次の情報を入力してください。
◆製造工程。
◆樹脂タイプ。
◆必要なウェット厚み。
◆完成品アプリケーション。
◆部品形状。
◆ 表面品質の要件。
◆ご注文数量の目安です。
JLONは提供された情報に基づいて適切な製品を推奨します。