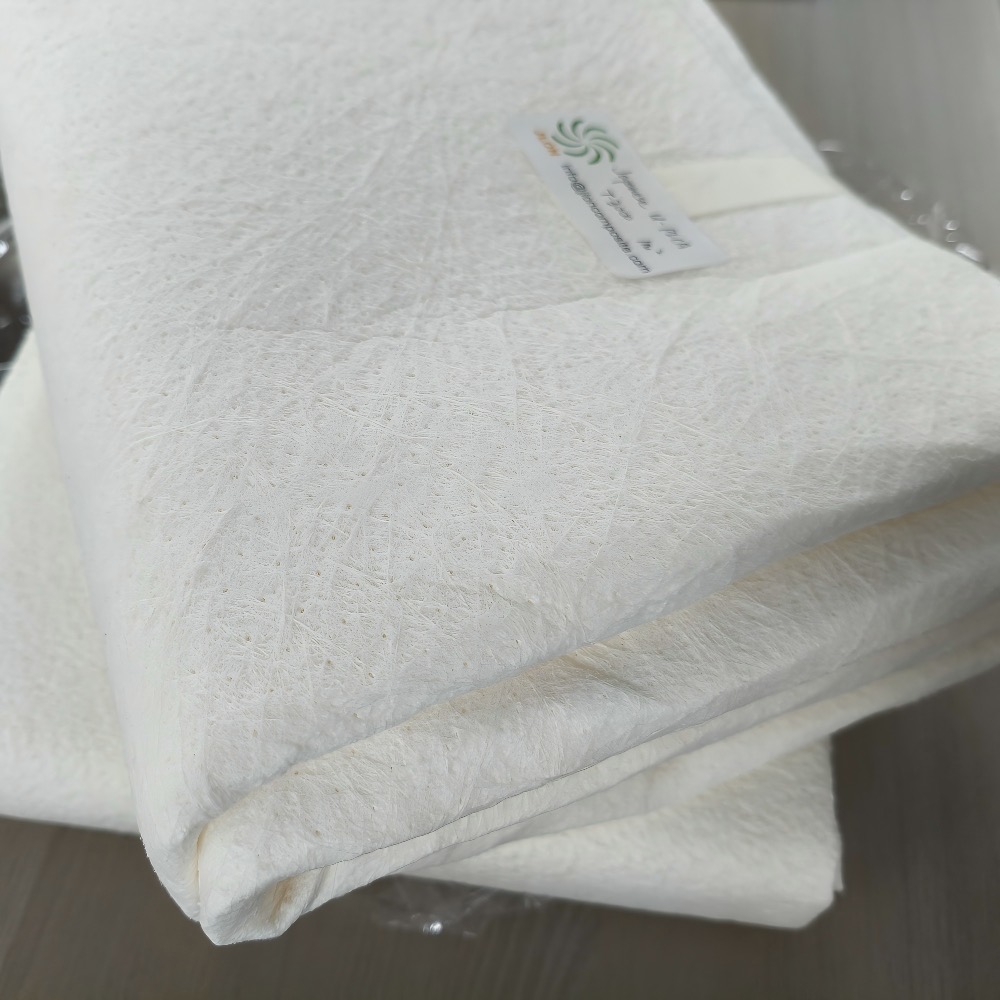
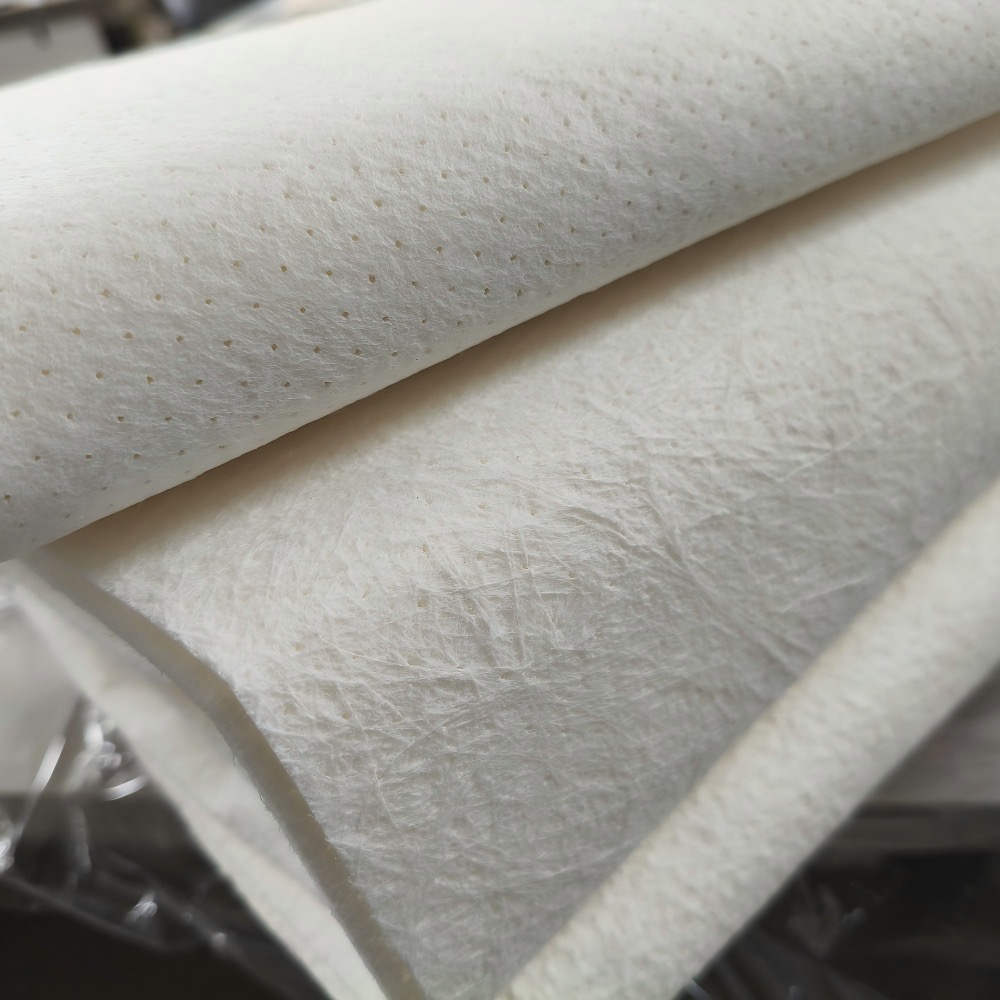
কোর ম্যাট হল একটি নমনীয়, রজন-শোষণকারী মধ্যবর্তী উপাদান যা ফাইবার-রিইনফোর্সড প্লাস্টিকের লেমিনেটে ব্যবহৃত হয়।
এটি সাধারণত মাইক্রোস্ফিয়ার ধারণকারী একটি হালকা ওজনের ননবোভেন ক্যারিয়ার নিয়ে গঠিত। হ্যান্ড লে-আপের সময়, উপাদানটি রজন দ্বারা গর্ভবতী হয় এবং ফাইবারগ্লাস শক্তিবৃদ্ধি স্তরগুলির মধ্যে একটি নিয়ন্ত্রিত, নিম্ন-ঘনত্বের মধ্যবর্তী স্তর গঠন করে।
কোর ম্যাট প্রধানত ব্যবহৃত হয়:
◆ ল্যামিনেটের বেধ আরও দক্ষতার সাথে তৈরি করুন।
◆ মোটা এফআরপি উপাদানের ওজন হ্রাস করুন।
◆ প্রয়োজনীয় প্রচলিত ফাইবারগ্লাস স্তরের সংখ্যা হ্রাস করুন।
◆ সমাপ্ত উপাদানের নমন কঠোরতা উন্নত করুন।
◆ দৃশ্যমান পৃষ্ঠে ফাইবারগ্লাস প্রিন্ট-থ্রু হ্রাস করুন।
◆ ঢালাই করা উপাদানগুলির পৃষ্ঠের চেহারা উন্নত করুন।
◆ বাঁকা এফআরপি যন্ত্রাংশ উৎপাদন সহজতর করুন।
কোর ম্যাট একটি প্রাথমিক কাঠামোগত শক্তিবৃদ্ধি নয়। এটি কাটা স্ট্র্যান্ড মাদুর, বোনা রোভিং, মাল্টিএক্সিয়াল ফ্যাব্রিক বা অন্যান্য লোড বহনকারী ফাইবারগ্লাস শক্তিবৃদ্ধি প্রতিস্থাপন করে না।
এই পণ্যের পরিসরটি বিশেষভাবে ওপেন-মোল্ড এফআরপি প্রক্রিয়াকরণের জন্য উদ্দিষ্ট, যার মধ্যে রয়েছে:
◆ হ্যান্ড লে-আপ।
◆ স্প্রে-আপ।
◆ যোগাযোগ ছাঁচনির্মাণ.
◆ অন্যান্য খোলা ছাঁচ স্তরিত উত্পাদন প্রক্রিয়া.
এর নমনীয় কাঠামো উপাদানটিকে অনমনীয় শীট কোর উপকরণের চেয়ে বাঁকা ছাঁচের পৃষ্ঠগুলিকে আরও সহজে অনুসরণ করতে দেয়।
একটি সাধারণ স্তরিত কাঠামোর মধ্যে থাকতে পারে:
জেলকোট → স্কিন লেমিনেট → ফাইবারগ্লাস রিইনফোর্সমেন্ট → কোর ম্যাট → ফাইবারগ্লাস রিইনফোর্সমেন্ট
সঠিক স্তরিত কাঠামো প্রয়োজনীয় বেধ, যান্ত্রিক কর্মক্ষমতা, পৃষ্ঠের গুণমান এবং উত্পাদন পদ্ধতি অনুযায়ী নির্ধারণ করা উচিত।
এই পণ্য ভ্যাকুয়াম আধান জন্য একটি রজন-প্রবাহ কোর নয়. ভ্যাকুয়াম ইনফিউশন, VARTM বা RTM উৎপাদনের জন্য, অনুগ্রহ করে ইনফিউশন এবং RTM প্রক্রিয়াকরণ পৃষ্ঠার জন্য আমাদের আলাদা কোর ম্যাট দেখুন।
কোর ম্যাটের একটি একক স্তর আনুমানিক 1.5-5 মিমি নিয়ন্ত্রিত ভেজা ল্যামিনেট বেধ প্রদান করতে পারে।
এটি FRP নির্মাতাদের কম প্রচলিত ফাইবারগ্লাস স্তরগুলির সাথে প্রয়োজনীয় স্তরিত বেধে পৌঁছানোর অনুমতি দেয়।
মাইক্রোস্ফিয়ার-ধারণকারী কাঠামো তুলনামূলক বেধের একটি কঠিন গ্লাস-রিইনফোর্সড ল্যামিনেটের চেয়ে নিম্ন-ঘনত্বের মধ্যবর্তী স্তর তৈরি করে।
প্রকৃত ওজন হ্রাস নির্বাচিত গ্রেড, রজন সামগ্রী এবং সম্পূর্ণ ল্যামিনেট ডিজাইনের উপর নির্ভর করে।
একটি FRP ল্যামিনেটের বেধ বৃদ্ধি একাধিক কঠিন ফাইবারগ্লাস স্তরের মতো একই ওজন যোগ না করে এর নমন কঠোরতা উন্নত করতে পারে।
চূড়ান্ত যান্ত্রিক কর্মক্ষমতা ফাইবারগ্লাস শক্তিবৃদ্ধি, রজন সিস্টেম, মূল মাদুর বেধ এবং প্রক্রিয়াকরণ মানের উপর নির্ভর করে।
কোর ম্যাট দৃশ্যমান পৃষ্ঠে স্তরিত মাধ্যমে ফাইবারগ্লাস নিদর্শন স্থানান্তর কমাতে সাহায্য করতে পারে।
এটি ছাঁচে তৈরি উপাদানগুলির জন্য এটিকে উপযোগী করে তোলে যেখানে পৃষ্ঠের চেহারা গুরুত্বপূর্ণ।
উপাদান নমনীয় এবং কাটা সহজ. এটি সাধারণত অনমনীয় ফোম শীটের জন্য প্রয়োজনীয় কাটিং, গ্রুভিং বা থার্মোফর্মিং ছাড়াই অনেক বাঁকা ছাঁচের পৃষ্ঠকে অনুসরণ করতে পারে।
উপযুক্ত কোর ম্যাট গ্রেডগুলি রজন গর্ভধারণের পরে তুলনামূলকভাবে স্থিতিশীল বেধ বজায় রাখে, আরও সামঞ্জস্যপূর্ণ স্তরিত উত্পাদনকে সমর্থন করে।
কোর ম্যাট লক্ষ্য স্তরিত বেধ অর্জনের জন্য প্রয়োজনীয় শক্তিবৃদ্ধি স্তরের সংখ্যা কমাতে পারে, ম্যানুয়াল লে-আপের কাজকে সহজ করে।
JLON হ্যান্ড লে-আপ এবং স্প্রে-আপ অ্যাপ্লিকেশনের জন্য নির্বাচিত কোর ম্যাট পণ্য সরবরাহ করে, যার মধ্যে U-PICA Mat T সিরিজ এবং MATLINE নমনীয় মূল উপাদান রয়েছে।
অর্ডার করার আগে উপলব্ধ ব্র্যান্ড, গ্রেড, রোল মাত্রা এবং রজন সামঞ্জস্যতা নিশ্চিত করা উচিত।
সামুদ্রিক: হুল, ডেক এবং নৌকা এবং ইয়টের কাঠামো
পরিবহন: গাড়ি, ট্রেলার, ট্রাক এবং আরভির অংশ এবং প্যানেল
গণপরিবহন: ট্রেনের অভ্যন্তরীণ ও বহির্ভাগ, হালকা রেল এবং বাস অবসর: কায়াক, সার্ফবোর্ড, পুল এবং টব
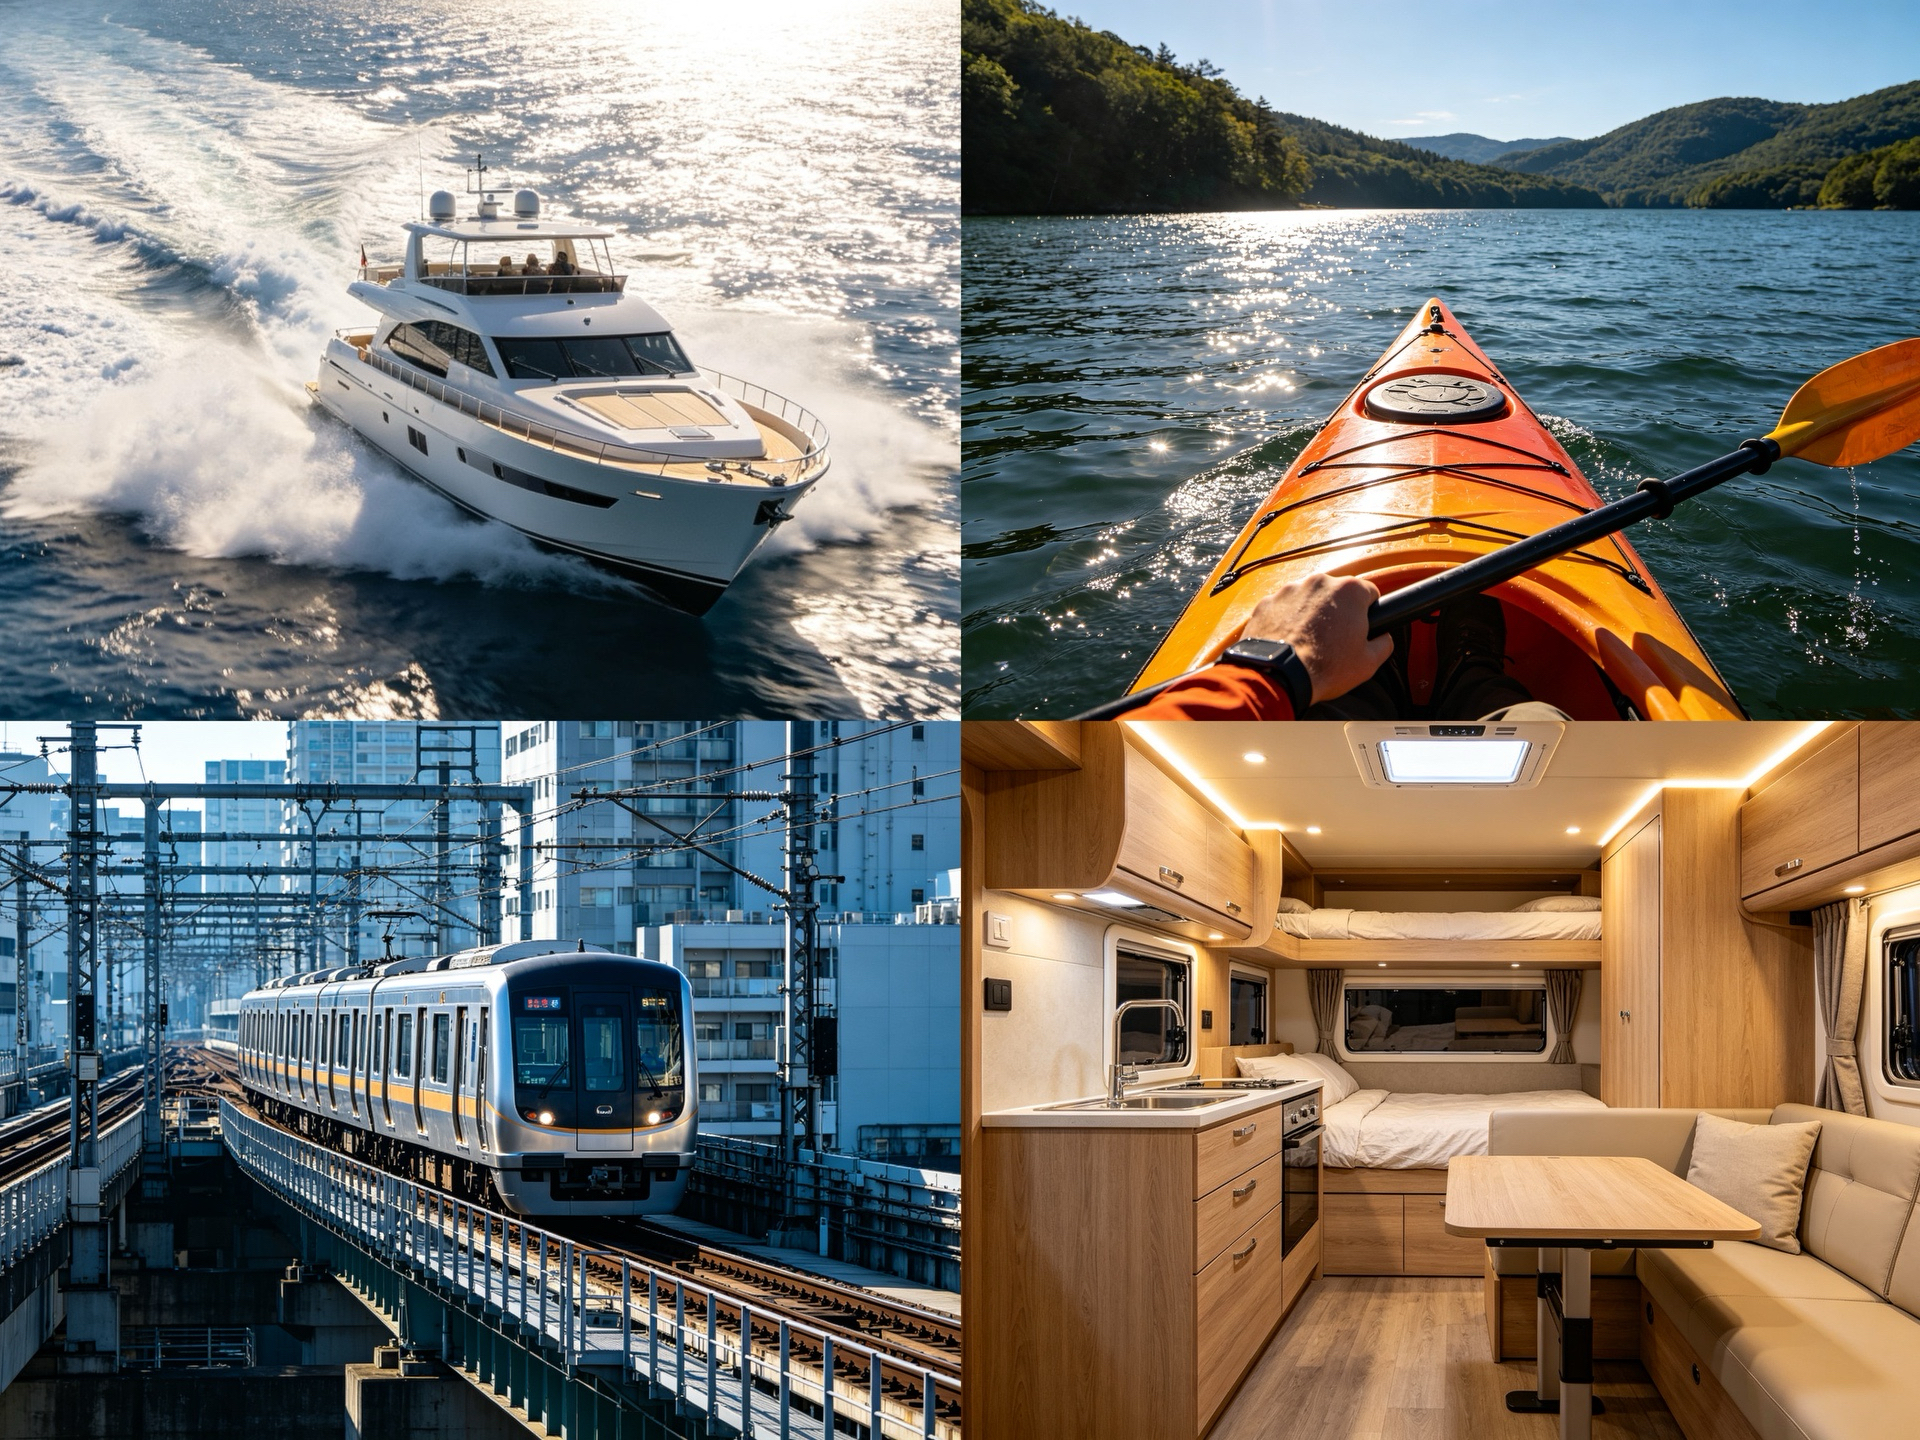
শিল্প: ক্ল্যাডিং প্যানেল, পাখা, পাত্র এবং ট্যাঙ্ক
| আইটেম |
ইউনিট |
টি-1000 |
টি-2000 | টি-3000 | টি-4000 |
টি-5000 |
| Tickness শুকনো |
মিমি | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| ভেজা | মিমি | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| ওজন |
g/m² | 60 | 90 | 135 | 160 | 200 |
| আপাত ঘনত্ব |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| রজন শোষণ |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| প্রস্থ | মিমি |
1,000 |
1,000 | 1,000 | 1,000 | 1,000 |
| রোল দৈর্ঘ্য |
মি | 50 | 50 | 50 | 50 | 25 |
| রোল ওজন | কেজি | app.4 |
app.5 | app.7 | app.8 | app.10 |
| রোল ব্যাস | সেমি | 33 | 40 | 48 | 55 | 60 |
| রোল ভলিউম | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| প্যাকেজিং |
- | - | - | - | - | - |
| টাইপ | গ্রেড | ওজন (জিএসএম) | বেধ (মিমি) | কর্মক্ষমতা |
| ম্যাটলাইন+ | ম্যাটলাইন+101N | 52 | 1,4 | |
| ম্যাটলাইন+201N | 74 | 2 |
||
| ম্যাটলাইন+301N | 110 |
3 | ||
| ম্যাটলাইন+401N | 140 | 4 | ||
| ম্যাটলাইন+501N | 170 | 5 |
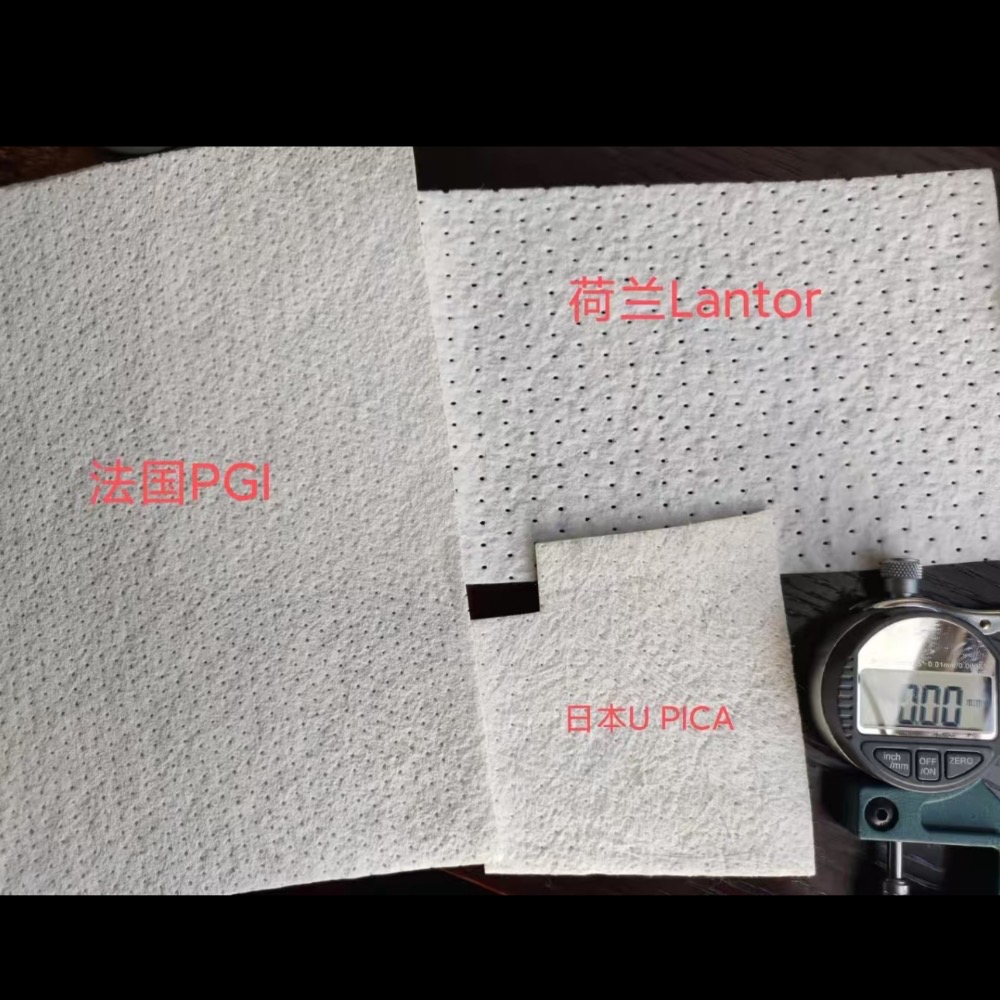
মূল মাদুর প্রযুক্তিগত ডেটা শীট
 MATLINE+101N-2 কোর ম্যাট প্রযুক্তিগত ডেটা শীট.pdf
MATLINE+201N-3 কোর ম্যাট প্রযুক্তিগত ডেটা শীট.pdf
MATLINE+301N কোর ম্যাট প্রযুক্তিগত ডেটা শীট.pdf
U-PICA কোর ম্যাট প্রযুক্তিগত ডেটা শীট.pdf
এই বেধ পরিসীমা সাধারণত জন্য নির্বাচিত হয়:
◆ প্রিন্ট-থ্রু কন্ট্রোল।
◆ পাতলা স্তরিত bulking.
◆ তুলনামূলকভাবে টাইট কার্ভ সহ উপাদান।
◆ লাইটওয়েট অভ্যন্তরীণ অংশ.
◆ আলংকারিক ঢালাই উপাদান.
এই বেধ সাধারণত জন্য নির্বাচিত হয়:
◆ সাধারণ-উদ্দেশ্য স্তরিত bulking.
◆ সামুদ্রিক অভ্যন্তরীণ প্যানেল।
◆ স্বয়ংচালিত প্যানেল।
◆ স্যানিটারি পণ্য।
◆ শিল্প কভার.
এই বেধ পরিসীমা সাধারণত জন্য নির্বাচিত হয়:
◆ দ্রুত বেধ বিল্ড আপ.
◆ বড় ঢালাই প্যানেল।
◆ বৃহত্তর নমন কঠোরতা প্রয়োজন উপাদান.
◆ তুলনামূলকভাবে সমতল বা আলতোভাবে বাঁকা অংশ।
একটি মোটা কোর ম্যাট স্বয়ংক্রিয়ভাবে একটি FRP উপাদানকে গঠনগতভাবে শক্তিশালী করে না। ফাইবারগ্লাস শক্তিবৃদ্ধির ধরন, ওজন এবং অভিযোজন এখনও প্রয়োজনীয় লোড অনুযায়ী নির্বাচন করা আবশ্যক।
রজন মেশানো বা প্রয়োগ করার আগে মূল মাদুরটিকে প্রয়োজনীয় আকারে কাটুন।
উপাদানটি বক্ররেখা, কোণ বা স্থানীয় বিবরণ ধারণ করলে ছাঁচে উপাদানটিকে শুকিয়ে নিন।
জেলকোটটি প্রয়োগ করুন এবং এটি প্রয়োজনীয় নিরাময় অবস্থায় পৌঁছাতে দিন।
উত্পাদন পদ্ধতি অনুসারে একটি উপযুক্ত পৃষ্ঠের ঘোমটা, কাটা স্ট্র্যান্ড ম্যাট বা অন্যান্য ত্বকের শক্তিশালীকরণ প্রয়োগ করুন।
কোর ম্যাট সাধারণত জেলকোটের বিপরীতে সরাসরি স্থাপন করা উচিত নয়।
প্রয়োজনীয় ফাইবারগ্লাস শক্তিবৃদ্ধি রাখুন এবং রজন দিয়ে এটি সম্পূর্ণরূপে গর্ভবতী করুন।
মূল মাদুরের অবস্থানের আগে আটকে পড়া বাতাস অপসারণের জন্য একটি উপযুক্ত রোলার ব্যবহার করুন।
অন্তর্নিহিত ল্যামিনেটে পর্যাপ্ত রজন প্রয়োগ করুন এবং প্রি-কাট কোর ম্যাটটিকে অবস্থানে রাখুন।
নিশ্চিত করুন যে মূল মাদুরটি সঠিকভাবে সারিবদ্ধ এবং অন্তর্নিহিত ল্যামিনেটের বিপরীতে সমতল রয়েছে।
মূল মাদুর জুড়ে সমানভাবে রজন প্রয়োগ করুন এবং সম্পূর্ণ ভেজা-আউটের জন্য পর্যাপ্ত সময় দিন।
রজন চাহিদা নির্বাচিত পণ্য, বেধ, রজন সান্দ্রতা এবং প্রক্রিয়াকরণ তাপমাত্রা অনুযায়ী পরিবর্তিত হয়।
আটকে পড়া বাতাস অপসারণ করতে এবং অন্তর্নিহিত ল্যামিনেটের সাথে ঘনিষ্ঠ যোগাযোগ নিশ্চিত করতে একটি উপযুক্ত লেমিনেটিং রোলার বা বাবল রোলার ব্যবহার করুন।
অতিরিক্ত চাপ প্রয়োগ করবেন না যা ল্যামিনেটকে বিকৃত করতে পারে বা মূল মাদুরটিকে স্থানচ্যুত করতে পারে।
কোণ, বাট জয়েন্ট, ওভারল্যাপ এবং স্থানীয় বিবরণের চারপাশে সম্পূর্ণ ভেজা আউট এবং একত্রীকরণ নিশ্চিত করুন।
ল্যামিনেট ডিজাইনের প্রয়োজন না হলে বড় ওভারল্যাপগুলি এড়িয়ে চলুন, কারণ ওভারল্যাপগুলি স্থানীয় বেধের বৈচিত্র তৈরি করতে পারে।
নির্দিষ্ট বাইরের ফাইবারগ্লাস শক্তিবৃদ্ধি প্রয়োগ করুন.
নিশ্চিত করুন যে মূল মাদুরটি শক্তিবৃদ্ধি স্তরগুলির মধ্যে সম্পূর্ণরূপে আবদ্ধ থাকে।
সম্পূর্ণ ল্যামিনেটকে রজন সরবরাহকারীর প্রস্তাবিত সময় এবং তাপমাত্রা অনুযায়ী নিরাময় করার অনুমতি দিন।
ভর উৎপাদনের আগে ট্রায়াল উৎপাদনের সুপারিশ করা হয়, বিশেষ করে যখন কোর ম্যাট গ্রেড, রজন সিস্টেম বা ল্যামিনেট বেধ পরিবর্তন করা হয়।
নির্বাচিত পণ্য এবং বাইন্ডার সিস্টেমের উপর নির্ভর করে, কোর ম্যাট এর সাথে ব্যবহারের জন্য উপযুক্ত হতে পারে:
◆ অসম্পৃক্ত পলিয়েস্টার রজন।
◆ ভিনাইল এস্টার রজন।
◆ ইপোক্সি রজন।
◆ ফেনোলিক রজন।
সঠিক পণ্য গ্রেডের জন্য সামঞ্জস্যতা নিশ্চিত করা আবশ্যক।
কিছু বাইন্ডার সিস্টেম বিশেষভাবে স্টাইরিন-ধারণকারী পলিয়েস্টার এবং ভিনাইল এস্টার রেজিনের জন্য ডিজাইন করা হয়েছে। ইপোক্সি বা ফেনোলিক রজন ব্যবহার করার সময় তাদের ভেজা-আউট এবং হ্যান্ডলিং আচরণ ভিন্ন হতে পারে।
একটি পণ্য সুপারিশ অনুরোধ করার সময় রজন প্রকার প্রদান করুন.
নিম্নলিখিত অবস্থার অধীনে মূল মাদুর সংরক্ষণ করুন:
◆ উপাদানটিকে তার আসল সিল করা প্যাকেজিংয়ে রাখুন।
◆ এটি একটি পরিষ্কার এবং শুকনো ইনডোর এলাকায় সংরক্ষণ করুন।
◆ সরাসরি সূর্যালোক থেকে দূরে রাখুন।
◆ জল এবং অতিরিক্ত আর্দ্রতা থেকে রক্ষা করুন।
◆ অতিরিক্ত তাপ থেকে দূরে রাখুন।
◆ রোলগুলিকে এমন অবস্থানে সংরক্ষণ করুন যা বিকৃতি রোধ করে।
◆ ধুলো, তেল এবং অন্যান্য দূষণ থেকে উপাদান রক্ষা করুন.
যদি উপাদানটি ঠান্ডা পরিবেশে সংরক্ষণ করা হয় তবে প্যাকেজিং খোলার আগে এটি প্রক্রিয়াকরণ-এলাকার তাপমাত্রায় পৌঁছানোর অনুমতি দিন।
এই পৃষ্ঠায় পণ্য চয়ন করুন যখন:
◆ উপাদানটি হ্যান্ড লে-আপ বা স্প্রে-আপ দ্বারা উত্পাদিত হয়।
◆ রজন ম্যানুয়ালি প্রয়োগ করা হয়।
◆ প্রধান প্রয়োজনীয়তা হল পুরুত্ব বিল্ড আপ, ওজন হ্রাস এবং মুদ্রণ নিয়ন্ত্রণ।
◆ প্লেনে রজন-প্রবাহ চ্যানেলের প্রয়োজন নেই।
একটি ডেডিকেটেড ইনফিউশন কোর ম্যাট বেছে নিন যখন:
◆ উপাদানটি ভ্যাকুয়াম ইনফিউশন, VARTM বা RTM দ্বারা উত্পাদিত হয়।
◆ কোর অবশ্যই প্লেনে রজন প্রবাহে সহায়তা করবে।
◆ একটি প্যাটার্নযুক্ত রজন-প্রবাহ কাঠামো প্রয়োজন।
◆ আধান গতি এবং ব্যাপ্তিযোগ্যতা নির্বাচনের গুরুত্বপূর্ণ মানদণ্ড।
বন্ধ ছাঁচ উত্পাদনের জন্য, দয়া করে দেখুন:
আধান এবং RTM প্রক্রিয়াকরণের জন্য কোর ম্যাট
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON হ্যান্ড লে-আপ এবং স্প্রে-আপ উত্পাদনের জন্য বিভিন্ন কোর ম্যাট গ্রেড এবং বেধ সরবরাহ করতে পারে।
আমরা গ্রাহকদের একটি পণ্য নির্বাচন করার আগে বেধ, রজন সামঞ্জস্য, উপাদান জ্যামিতি এবং পৃষ্ঠের প্রয়োজনীয়তা তুলনা করতে সাহায্য করি।
মূল মাদুর ছাড়াও, JLON সরবরাহ করে:
◆ কাটা স্ট্র্যান্ড মাদুর।
◆ বোনা রোভিং।
◆ মাল্টিএক্সিয়াল ফাইবারগ্লাস কাপড়।
◆ ফাইবারগ্লাস পৃষ্ঠের পর্দা।
◆ পলিয়েস্টার এবং ভিনাইল এস্টার রেজিন।
◆ FRP সরঞ্জাম এবং সহায়ক উপকরণ।
এটি গ্রাহকদের একটি সরবরাহকারীর কাছ থেকে ওপেন-মোল্ড এফআরপি উৎপাদনের জন্য প্রয়োজনীয় একাধিক উপকরণ উৎস করার অনুমতি দেয়।
JLON পণ্য নির্বাচন, প্রযুক্তিগত ডকুমেন্টেশন, রপ্তানি প্যাকেজিং, নমুনা সমন্বয় এবং শিপিং ব্যবস্থা সহ আন্তর্জাতিক গ্রাহকদের সমর্থন করে।
একটি উদ্ধৃতি অনুরোধ করার সময় নিম্নলিখিত তথ্য প্রদান করুন:
◆ প্রয়োজনীয় কোর মাদুর বেধ.
◆ প্রয়োজনীয় রোল প্রস্থ এবং রোল দৈর্ঘ্য।
◆ আনুমানিক অর্ডার পরিমাণ.
◆ রজন প্রকার।
◆ হ্যান্ড লে-আপ বা স্প্রে-আপ প্রক্রিয়া।
◆ সমাপ্ত পণ্য অ্যাপ্লিকেশন.
◆ উপাদান আকৃতি এবং পৃষ্ঠের প্রয়োজনীয়তা.
◆ গন্তব্য দেশ বা বন্দর।
◆ প্রয়োজনীয় প্রযুক্তিগত নথি বা পরীক্ষার রিপোর্ট।
হ্যাঁ। এই পৃষ্ঠার মূল মাদুর পণ্যগুলি প্রাথমিকভাবে হ্যান্ড লে-আপ, স্প্রে-আপ এবং অন্যান্য ওপেন-মোল্ড এফআরপি প্রক্রিয়াগুলির জন্য তৈরি।
না.
কাটা স্ট্র্যান্ড মাদুর একটি গ্লাস-ফাইবার শক্তিবৃদ্ধি। কোর ম্যাট প্রাথমিকভাবে একটি লাইটওয়েট ল্যামিনেট বাল্কার এবং মুদ্রণ নিয়ন্ত্রণ স্তর হিসাবে ব্যবহৃত হয়।
দুটি উপকরণ বিভিন্ন ফাংশন সঞ্চালন এবং প্রায়ই একই স্তরিত একসঙ্গে ব্যবহার করা হয়.
না.
কোর মাদুর সাধারণত ফাইবারগ্লাস শক্তিবৃদ্ধি স্তর মধ্যে অবস্থান করা উচিত. এটি সমাপ্ত উপাদান দ্বারা প্রয়োজনীয় কাঠামোগত শক্তিবৃদ্ধি প্রতিস্থাপন করে না।
এই পৃষ্ঠার পণ্যগুলি প্রাথমিকভাবে ম্যানুয়াল ওপেন-মোল্ড প্রক্রিয়াকরণের জন্য ডিজাইন করা হয়েছে।
ভ্যাকুয়াম ইনফিউশন বা RTM-এর জন্য, একটি ডেডিকেটেড প্যাটার্নযুক্ত ইনফিউশন কোর ব্যবহার করুন যা প্লেনে রজন প্রবাহকে সমর্থন করে।
একটি উপযুক্ত ত্বকের ল্যামিনেট সাধারণত জেলকোট এবং কোর মাদুরের মধ্যে স্থাপন করা হয়।
ত্বকের ল্যামিনেট জেলকোট রক্ষা করতে, দৃশ্যমান পৃষ্ঠের উন্নতি করতে এবং স্থানীয় প্রিন্ট-থ্রু বা পৃষ্ঠের ত্রুটির ঝুঁকি কমাতে সাহায্য করে।
রজন শোষণ পণ্যের গ্রেড এবং বেধের উপর নির্ভর করে।
এই পৃষ্ঠায় দেখানো U-PICA ম্যাট টি সিরিজের জন্য, সাধারণ রজন ভলিউম প্রায় 55-60%, গ্রেডের উপর নির্ভর করে।
প্রযুক্তিগত ডেটাশিট এবং একটি উত্পাদন পরীক্ষা ব্যবহার করে চূড়ান্ত রজন প্রয়োজনীয়তা নিশ্চিত করা উচিত।
হ্যাঁ।
নমনীয় কোর ম্যাট ভাল সামঞ্জস্যপূর্ণ এবং অনেক বাঁকা ছাঁচ পৃষ্ঠ অনুসরণ করতে পারেন.
তীক্ষ্ণ কোণ বা জটিল আকারের জন্য, ভর উৎপাদনের আগে শুকনো ফিটিং এবং একটি ট্রায়াল ল্যামিনেট সুপারিশ করা হয়।
কোর ম্যাট ল্যামিনেটের বেধ বাড়ায়, যা নমনের দৃঢ়তা উন্নত করতে পারে।
যাইহোক, চূড়ান্ত যান্ত্রিক কর্মক্ষমতা সম্পূর্ণ স্তরিত কাঠামোর উপর নির্ভর করে, যার মধ্যে রয়েছে ফাইবারগ্লাস শক্তিবৃদ্ধি, রজন সিস্টেম, মূল মাদুরের বেধ এবং প্রক্রিয়াকরণের গুণমান।
এটি নির্বাচিত স্তরিত এলাকায় ব্যবহার করা যেতে পারে, তবে এটি স্বয়ংক্রিয়ভাবে কাঠামোগত পিভিসি বা পিইটি ফোমের প্রতিস্থাপন হিসাবে বিবেচিত হবে না।
সম্পূর্ণ হুল ল্যামিনেট অবশ্যই প্রত্যাশিত লোড, প্রয়োজনীয় যান্ত্রিক বৈশিষ্ট্য এবং প্রযোজ্য সামুদ্রিক মান অনুযায়ী ডিজাইন করা উচিত।
অনুগ্রহ করে নিম্নলিখিত তথ্য প্রদান করুন:
◆ উৎপাদন প্রক্রিয়া।
◆ রজন প্রকার।
◆ প্রয়োজনীয় ভেজা বেধ।
◆ সমাপ্ত পণ্য অ্যাপ্লিকেশন.
◆ উপাদান আকৃতি.
◆ সারফেস-গুণমানের প্রয়োজনীয়তা।
◆ আনুমানিক অর্ডার পরিমাণ.
JLON প্রদত্ত তথ্যের ভিত্তিতে একটি উপযুক্ত পণ্যের সুপারিশ করবে।