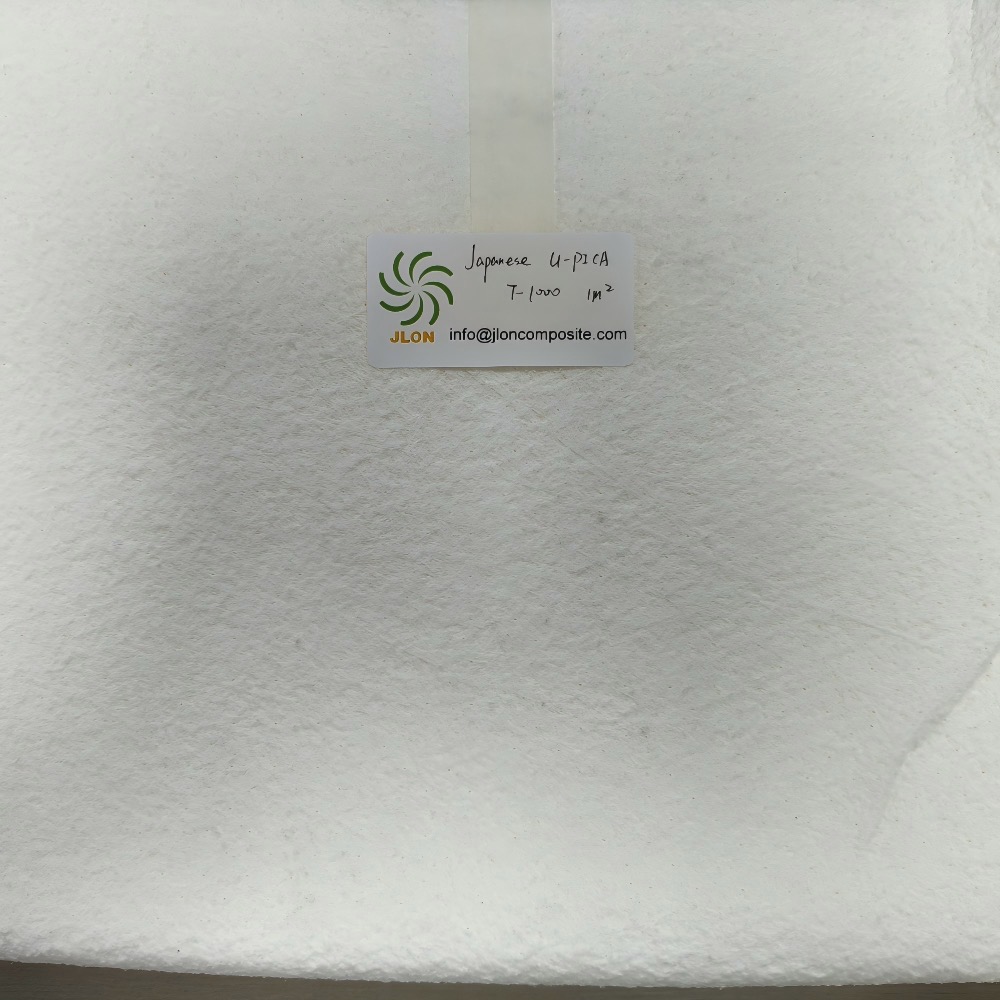
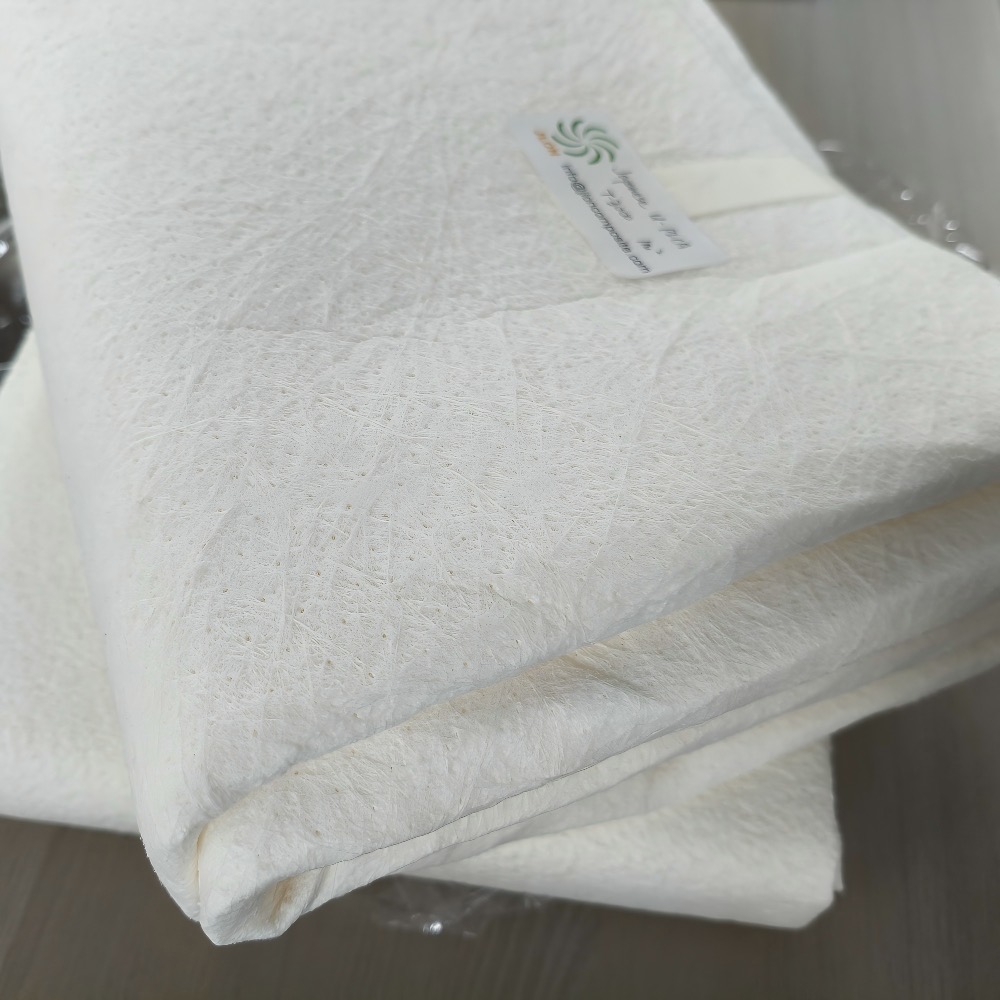
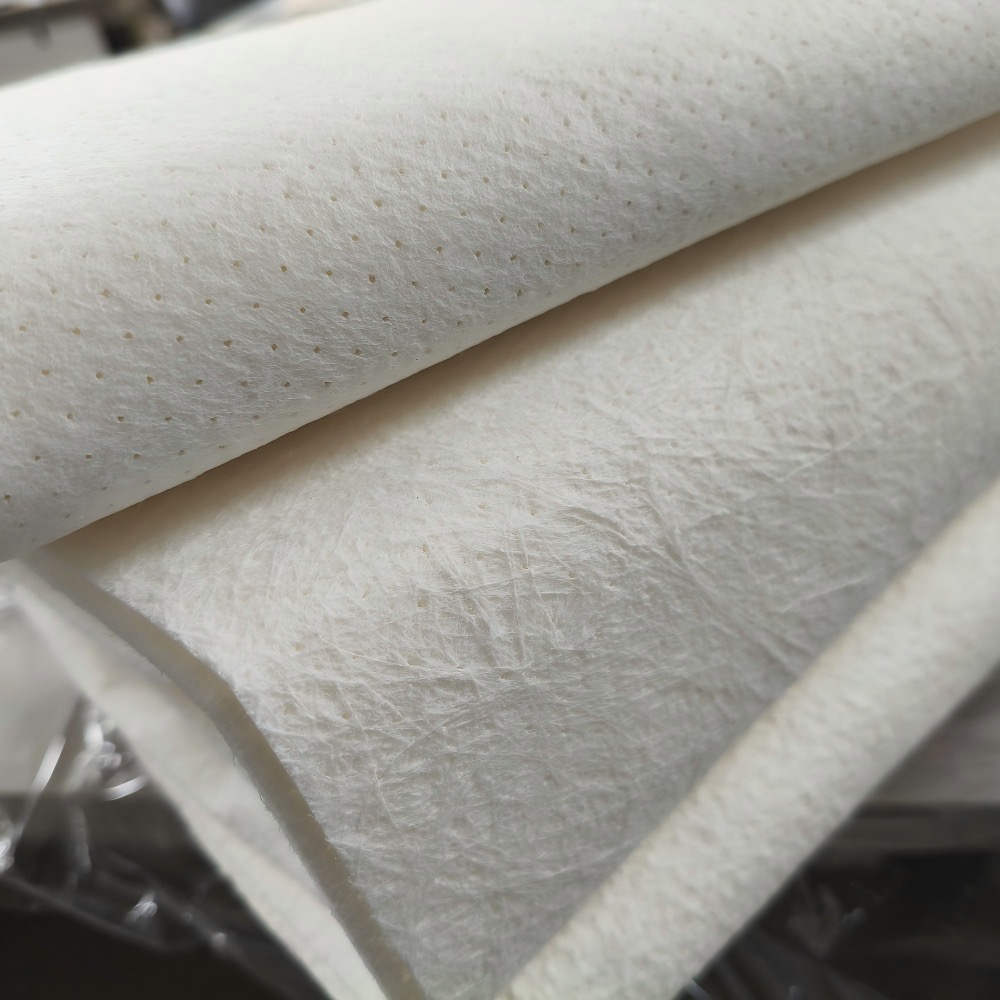
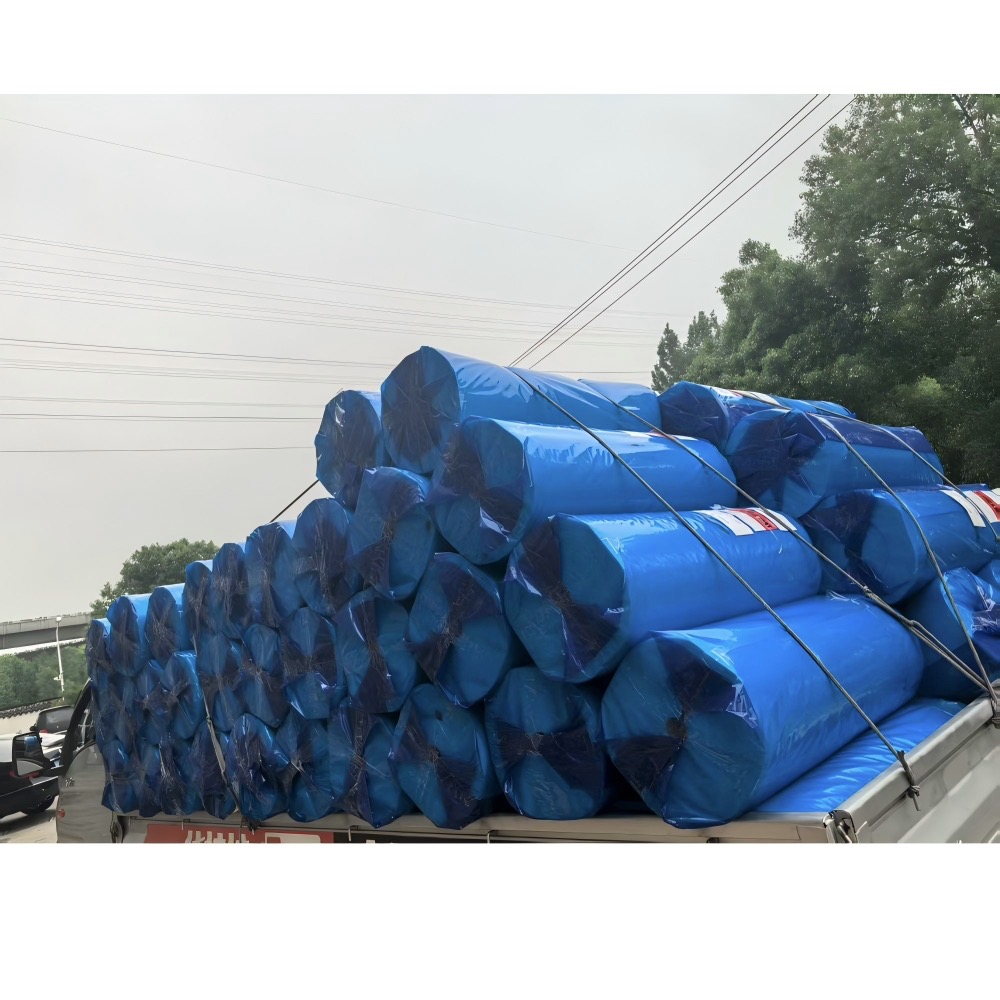
Асноўны мат - гэта гнуткі прамежкавы матэрыял, які паглынае смалу, які выкарыстоўваецца ў пластыкавых ламінатах, армаваных валакном.
Як правіла, ён складаецца з лёгкага нятканага носьбіта, які змяшчае мікрасферы. Падчас ручной кладкі матэрыял прамакаецца смалой і ўтварае кантраляваны прамежкавы пласт нізкай шчыльнасці паміж армавальнымі пластамі шкловалакна.
Асноўны мат у асноўным выкарыстоўваецца для:
◆ Больш эфектыўная таўшчыня ламінату.
◆ Паменшыце вагу тоўстых кампанентаў FRP.
◆ Паменшыце колькасць неабходных слаёў звычайнага шкловалакна.
◆ Палепшыць калянасць гатовага кампанента на выгіб.
◆ Паменшыць скразны шкловалакно на бачнай паверхні.
◆ Палепшыць знешні выгляд паверхні фармованых кампанентаў.
◆ Спрашчэнне вытворчасці выгнутых дэталяў з FRP.
Асноўны мат не з'яўляецца асноўным узмацненнем канструкцыі. Ён не замяняе мат з сечаных нітак, тканы роўінг, шматвосевую тканіну або іншую арматуру са шкловалакна, якая нясе нагрузку.
Гэтая лінейка прадуктаў спецыяльна прызначана для апрацоўкі FRP адкрытай формы, у тым ліку:
◆ Укладванне рук.
◆ Распыленне.
◆ Кантактнае ліццё.
◆ Іншыя працэсы вытворчасці ламінату з адкрытай формай.
Яго гнуткая структура дазваляе матэрыялу лягчэй прытрымлівацца выгнутых паверхняў формы, чым цвёрдыя ліставыя матэрыялы стрыжня.
Звычайная структура ламінату можа складацца з:
Гелькоут → скурны ламінат → армаванне шкловалакном → стрыжань → армаванне шкловалакном
Дакладная структура ламінату павінна вызначацца ў залежнасці ад неабходнай таўшчыні, механічных характарыстык, якасці паверхні і спосабу вытворчасці.
Гэты прадукт не з'яўляецца стрыжнем для вакуумнай інфузорыі. Для вакуумнай інфузорыі, вытворчасці VARTM або RTM, калі ласка, глядзіце на нашай асобнай старонцы Core mat для інфузіі і апрацоўкі RTM.
Адзін пласт асноўнага мата можа забяспечыць прыблізна 1,5-5 мм кантраляванай вільготнай таўшчыні ламінату.
Гэта дазваляе вытворцам FRP дасягнуць неабходнай таўшчыні ламінату з меншай колькасцю звычайных слаёў шкловалакна.
Структура, якая змяшчае мікрасферы, стварае прамежкавы пласт меншай шчыльнасці, чым цвёрды армаваны шклом ламінат параўнальнай таўшчыні.
Фактычнае зніжэнне вагі залежыць ад абранага класа, утрымання смалы і поўнага дызайну ламінату.
Павелічэнне таўшчыні ламінату FRP можа палепшыць яго калянасць на выгіб без дадання той жа вагі, што і некалькі суцэльных слаёў шкловалакна.
Канчатковыя механічныя характарыстыкі залежаць ад армавання шкловалакном, сістэмы смалы, таўшчыні стрыжня і якасці апрацоўкі.
Асноўны мат можа дапамагчы паменшыць перанос узораў са шкловалакна праз ламінат на бачную паверхню.
Гэта робіць яго карысным для фармованых кампанентаў, дзе знешні выгляд паверхні важны.
Матэрыял гнуткі і лёгка рэжацца. Ён можа ісці за многімі выгнутымі паверхнямі формы без рэзкі, канаўкі або тэрмафармавання, якія звычайна неабходныя для лістоў цвёрдага пенапласту.
Адпаведныя маркі асноўных матаў падтрымліваюць адносна стабільную таўшчыню пасля насычэння смалой, падтрымліваючы больш стабільную вытворчасць ламінату.
Core mat можа паменшыць колькасць армавальных слаёў, неабходных для дасягнення мэтавай таўшчыні ламінату, што спрашчае працу па кладцы ўручную.
JLON пастаўляе выбраныя асноўныя матавыя прадукты для ручной кладкі і распылення, у тым ліку U-PICA Mat T серыі і MATLINE гнуткія асноўныя матэрыялы.
Даступныя маркі, класы, памеры рулонаў і сумяшчальнасць са смалой неабходна пацвердзіць перад замовай.
Марскі: корпуса, палубы і канструкцыі лодак і яхт
Транспарт: дэталі і панэлі аўтамабіляў, прычэпаў, грузавікоў і фургонаў
Масавы транспарт: інтэр'ер і экстэр'ер цягнікоў, лёгкарэйкавага транспарту і аўтобусаў Вольны час: байдаркі, дошкі для серфінгу, басейны і ванны
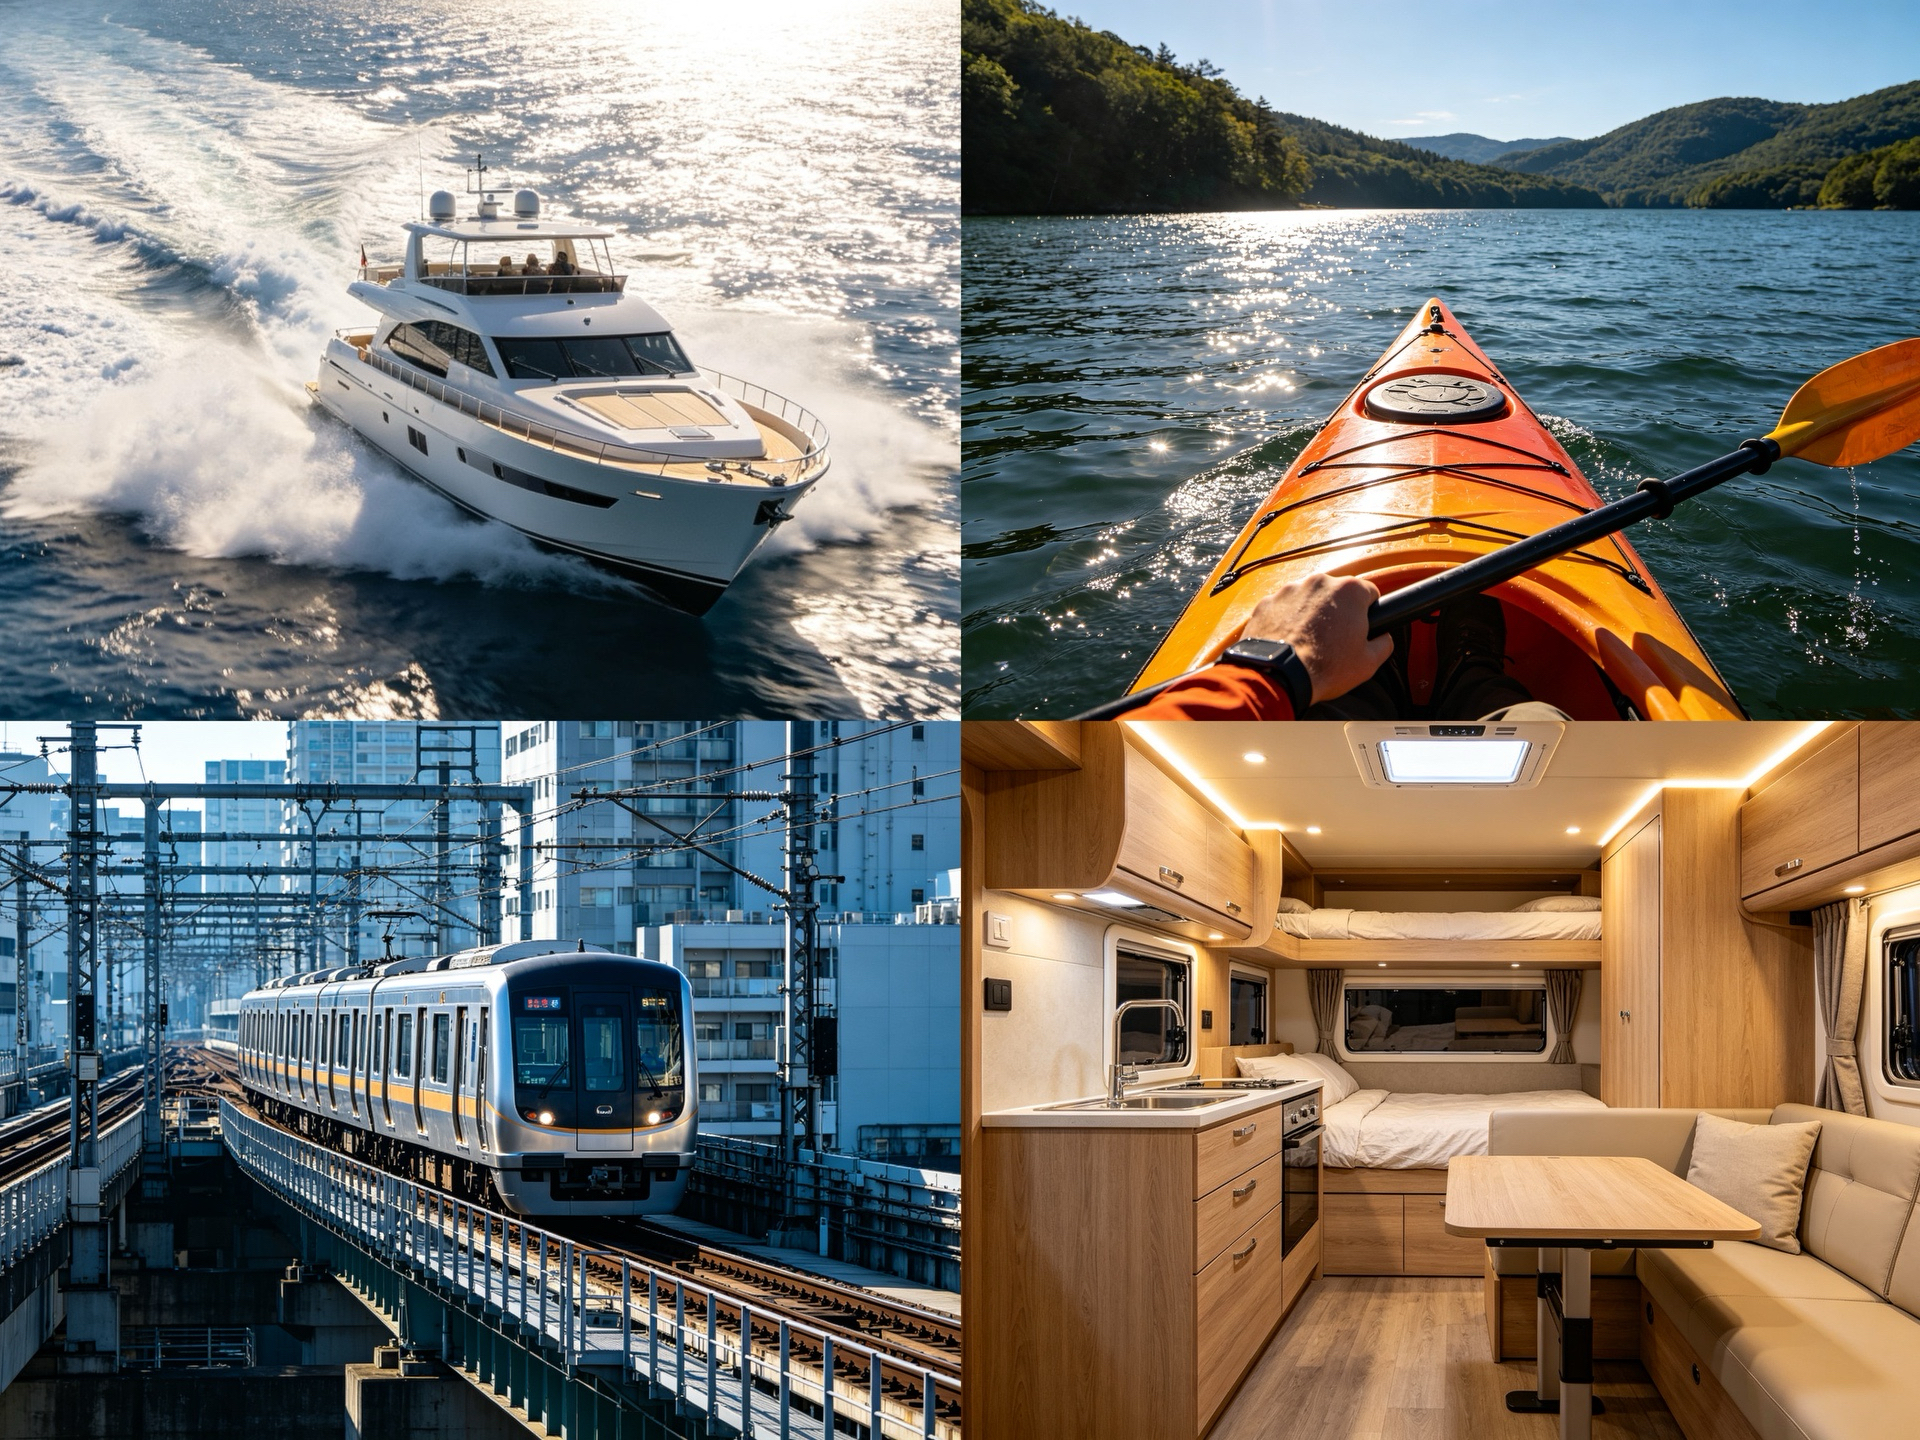
Прамысловыя: абліцоўванне панэляў, вентылятары, кантэйнеры і рэзервуары
| Пункт |
адзінка |
Т-1000 |
Т-2000 | Т-3000 | Т-4000 |
Т-5000 |
| Tickness сухі |
мм | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Мокры | мм | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Вага |
г/м² | 60 | 90 | 135 | 160 | 200 |
| Ўяўная шчыльнасць |
г/см³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Паглынанне смалы |
ва1.% | 55 |
60 | 55 | 55 | 55 |
| Шырыня | мм |
1000 |
1000 | 1000 | 1000 | 1000 |
| Даўжыня рулона |
м | 50 | 50 | 50 | 50 | 25 |
| Вага рулона | кг | дадатак.4 |
дадатак.5 | дадатак.7 | дадатак.8 | прыл.10 |
| Дыяметр рулона | см | 33 | 40 | 48 | 55 | 60 |
| Аб'ём рулона | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Ўпакоўка |
- | - | - | - | - | - |
| Тып | Гатунак | Вага (гсм) | Таўшчыня (мм) | прадукцыйнасць |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
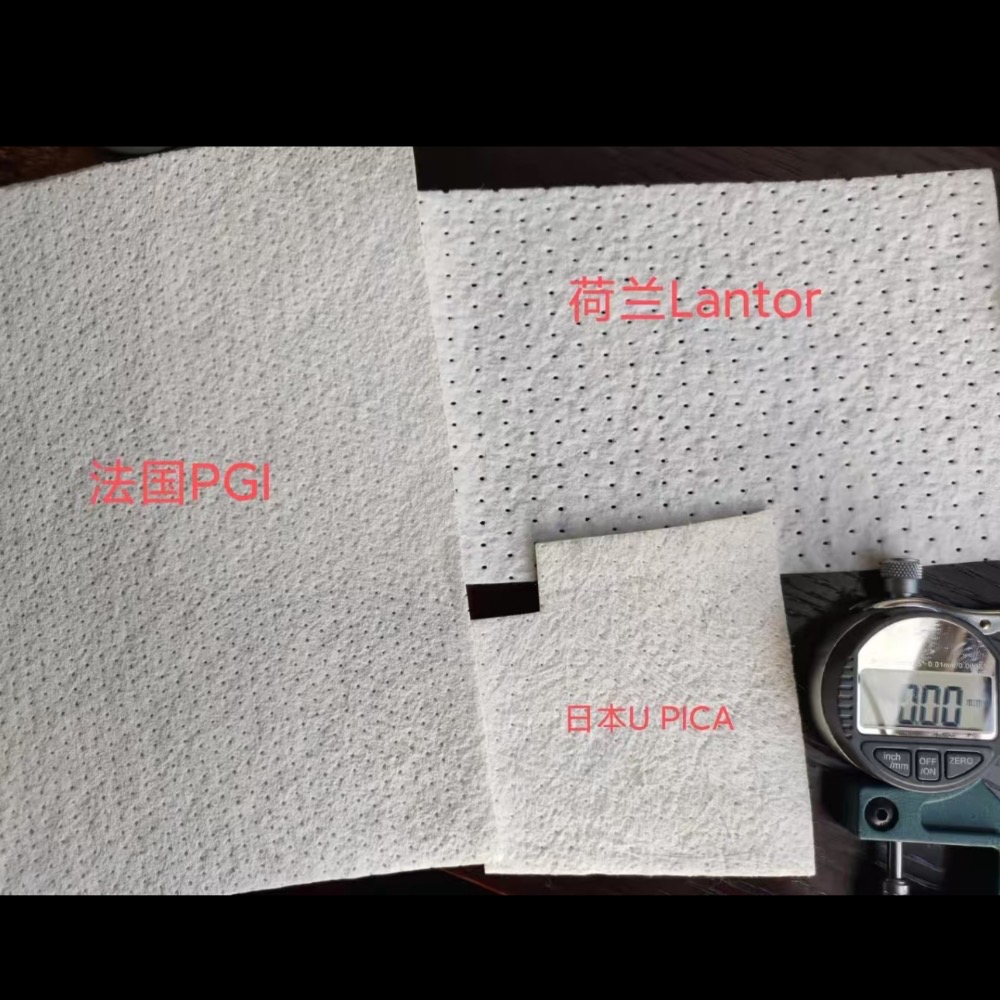
Тэхнічны ліст стрыжневага мата
 Тэхнічны ліст MATLINE+101N-2 core mat.pdf
Тэхнічны ліст MATLINE+201N-3 core mat.pdf
Тэхнічны ліст MATLINE+301N core mat.pdf
Пашпарт тэхнічных дадзеных core mat U-PICA.pdf
Гэты дыяпазон таўшчыні звычайна выбіраецца для:
◆ скразны кантроль друку.
◆ Тонкі ламінат аб'ём.
◆ Кампаненты з адносна жорсткімі крывымі.
◆ Лёгкія ўнутраныя дэталі.
◆ Дэкаратыўныя фармовачныя кампаненты.
Такую таўшчыню звычайна выбіраюць для:
◆ Напаўняльнік ламінату агульнага прызначэння.
◆ Марскія ўнутраныя панэлі.
◆ Аўтамабільныя панэлі.
◆ Гігіенічныя вырабы.
◆ Прамысловыя вокладкі.
Гэты дыяпазон таўшчыні звычайна выбіраецца для:
◆ Больш хуткае нарошчванне таўшчыні.
◆ Вялікія фармованыя панэлі.
◆ Кампаненты, якія патрабуюць большай жорсткасці на выгіб.
◆ Адносна плоскія або злёгку выгнутыя часткі.
Больш тоўсты стрыжань не робіць кампанент FRP структурна больш трывалым. Тып, вага і арыентацыя шклапластыкавай арматуры ўсё роўна павінны быць выбраны ў адпаведнасці з неабходнай нагрузкай.
Перад змешваннем або нанясеннем смалы адрэжце стрыжань неабходнай формы.
Высушыце матэрыял на прэс-форме, калі кампанент змяшчае крывыя, вуглы або лакальныя дэталі.
Вырабіце гелькоут і дайце яму дасягнуць неабходнага стану зацвярдзення.
Вырабіце адпаведную павярхоўную вэлюм, мата з сечаных нітак або іншае ўмацаванне скуры ў адпаведнасці з працэдурай вытворчасці.
Асноўны мат звычайна не павінен размяшчацца непасрэдна насупраць гелькоута.
Змесціце неабходную арматуру з шкловалакна і цалкам прахарчуйце яе смалой.
Выкарыстоўвайце адпаведны ролік, каб выдаліць захопленае паветра, перш чым размясціць асноўны мат.
Вырабіце дастатковую колькасць смалы на падсцілаючы ламінат і пакладзеце папярэдне выразаны стрыжань на месца.
Пераканайцеся, што асноўны мат правільна выраўнаваны і роўна ляжыць на ніжнім ламінаце.
Раўнамерна нанёс смалу на асноўны мат і дайце дастаткова часу для поўнага змочвання.
Попыт на смалу вар'іруецца ў залежнасці ад абранага прадукту, таўшчыні, глейкасці смалы і тэмпературы апрацоўкі.
Выкарыстоўвайце адпаведны валік для ламінавання або бурбалкавы валік, каб выдаліць захопленае паветра і забяспечыць цесны кантакт з падсцілаючым ламінатам.
Не аказвайце празмернага ціску, які можа сказіць ламінат або зрушыць асноўны мат.
Пацвердзіце поўнае змочванне і ўшчыльненне вакол кутоў, стыкаў, нахлестов і лакальных дэталяў.
Пазбягайце вялікіх перакрыццяў, калі яны не патрабуюцца канструкцыяй ламінату, так як перакрыцці могуць выклікаць лакальныя змены таўшчыні.
Вырабіце названае вонкавае армаванне шкловалакном.
Пераканайцеся, што асноўны мат застаецца цалкам зачыненым паміж пластамі армавання.
Дайце поўнаму ламінату зацвярдзець у адпаведнасці з рэкамендаванымі пастаўшчыком смалы часам і тэмпературай.
Перад масавай вытворчасцю рэкамендуецца пробная вытворчасць, асабліва пры змене маркі стрыжня, сістэмы смалы або таўшчыні ламінату.
У залежнасці ад абранага прадукту і злучнай сістэмы, асноўны мат можа быць прыдатным для выкарыстання з:
◆ Ненасычаная поліэфірная смала.
◆ Вінілаэфірная смала.
◆ Эпаксідная смала.
◆ Фенольныя смалы.
Сумяшчальнасць павінна быць пацверджана для дакладнага класа прадукту.
Некаторыя звязальныя сістэмы спецыяльна распрацаваны для поліэфірных і вінілавых смол, якія змяшчаюць стырол. Іх паводзіны пры намаканні і кіраванні могуць адрознівацца пры выкарыстанні з эпаксіднай або фенольнай смалой.
Пры запыце рэкамендацыі па прадукце ўкажыце тып смалы.
Захоўвайце стрыжань у наступных умовах:
◆ Захоўвайце матэрыял у арыгінальнай закрытай упакоўцы.
◆ Захоўвайце яго ў чыстым і сухім памяшканні.
◆ Захоўвайце яго далей ад прамых сонечных прамянёў.
◆ Абараняйце яго ад вады і празмернай вільготнасці.
◆ Захоўвайце яго далей ад празмернага цяпла.
◆ Захоўвайце рулоны ў такім становішчы, якое прадухіляе дэфармацыю.
◆ Абараніце матэрыял ад пылу, масла і іншых забруджванняў.
Калі матэрыял захоўваўся ў халодным асяроддзі, дайце яму дасягнуць тэмпературы ў зоне апрацоўкі перад адкрыццём упакоўкі.
Выберыце прадукт на гэтай старонцы, калі:
◆ Кампанент вырабляецца ўручную або распыленнем.
◆ Смала наносіцца ўручную.
◆ Асноўныя патрабаванні - гэта нарошчванне таўшчыні, памяншэнне вагі і кантроль друку.
◆ Каналы для патоку смалы ў плоскасці не патрабуюцца.
Выбірайце спецыяльны мат для інфузійнага ядра, калі:
◆ Кампанент вырабляецца шляхам вакуумнай інфузорыі, VARTM або RTM.
◆ Ядро павінна спрыяць патоку смалы ў плоскасці.
◆ Патрабуецца структура патоку смалы з малюнкам.
◆ Хуткасць улівання і пранікальнасць з'яўляюцца важнымі крытэрыямі выбару.
Для вытворчасці ў закрытай форме, калі ласка, глядзіце:
Асноўны мат для настойвання і апрацоўкі RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON можа паставіць розныя гатункі і таўшчыні асноўнага мата для ручной накладкі і распылення.
Мы дапамагаем кліентам параўнаць таўшчыню, сумяшчальнасць смол, геаметрыю кампанентаў і патрабаванні да паверхні, перш чым выбраць прадукт.
У дадатак да асноўнага мата, JLON пастаўляе:
◆ Дыванок з нарэзаных нітак.
◆ Тканы роўінг.
◆ Шматвосевыя тканіны са шкловалакна.
◆ Шкловалакно паверхні вэлюмаў.
◆ Поліэфірныя і вінілаэфірныя смалы.
◆ FRP інструменты і дапаможныя матэрыялы.
Гэта дазваляе заказчыкам атрымліваць ад аднаго пастаўшчыка некалькі матэрыялаў, неабходных для вытворчасці FRP з адкрытай формай.
JLON падтрымлівае міжнародных кліентаў у выбары прадукцыі, тэхнічнай дакументацыі, экспартнай упакоўцы, каардынацыі ўзораў і арганізацыі дастаўкі.
Калі ласка, падайце наступную інфармацыю, калі запытваеце прапанову:
◆ Неабходная таўшчыня стрыжня.
◆ Неабходная шырыня і даўжыня рулона.
◆ Меркаваная колькасць замовы.
◆ Тып смалы.
◆ Працэс ручнога нанясення або распылення.
◆ Нанясенне гатовага прадукту.
◆ Патрабаванні да формы і паверхні кампанентаў.
◆ Краіна прызначэння або порт.
◆ Неабходныя тэхнічныя дакументы або пратаколы выпрабаванняў.
так. Асноўныя матавыя прадукты на гэтай старонцы ў асноўным прызначаны для ручной кладкі, распылення і іншых працэсаў FRP з адкрытай формай.
няма
Мат з сечанай ніткі ўяўляе сабой арматуру з шкловалакна. Асноўны мат у асноўным выкарыстоўваецца ў якасці лёгкага пласта для ламінату і кантролю друку.
Гэтыя два матэрыялы выконваюць розныя функцыі і часта выкарыстоўваюцца разам у адным ламінаце.
няма
Асноўны мат звычайна павінен размяшчацца паміж армавальнымі пластамі шкловалакна. Ён не замяняе канструктыўнага ўзмацнення, неабходнага для гатовага кампанента.
Прадукты на гэтай старонцы ў асноўным прызначаны для ручной апрацоўкі ў адкрытых формах.
Для вакуумнай інфузорыі або RTM выкарыстоўвайце спецыяльны інфузійны стрыжань з малюнкам, які падтрымлівае паток смалы ў плоскасці.
Паміж гелькоутам і асноўным матам звычайна ўкладваецца адпаведны ламінат.
Скурны ламінат дапамагае абараніць гелькоут, палепшыць бачную паверхню і знізіць рызыку лакальных скразных дэфектаў або дэфектаў паверхні.
Ўбіранне смалы залежыць ад гатунку і таўшчыні прадукту.
Для серыі U-PICA Mat T, паказанай на гэтай старонцы, тыповы аб'ём смалы складае прыблізна 55–60%, у залежнасці ад маркі.
Канчатковыя патрабаванні да смалы павінны быць пацверджаны з дапамогай тэхнічнага пашпарта і вытворчага выпрабавання.
так.
Гнуткі стрыжань мае добрую прыдатнасць і можа адпавядаць многім выгнутым паверхням формы.
Для вострых кутоў або складаных формаў рэкамендуецца сухая мантаж і пробны ламінат перад масавым вытворчасцю.
Асноўны мат павялічвае таўшчыню ламінату, што можа палепшыць калянасць на выгіб.
Аднак канчатковыя механічныя характарыстыкі залежаць ад поўнай структуры ламінату, у тым ліку ад армавання шкловалакном, сістэмы смалы, таўшчыні стрыжня і якасці апрацоўкі.
Ён можа быць выкарыстаны ў асобных галінах з ламінатам, але не павінен аўтаматычна разглядацца як замена канструкцыйнага ПВХ або пенапласту ПЭТ.
Поўны ламінат корпуса павінен быць распрацаваны ў адпаведнасці з чаканымі нагрузкамі, патрабаванымі механічнымі ўласцівасцямі і дзеючымі марскімі стандартамі.
Калі ласка, падайце наступную інфармацыю:
◆ Вытворчы працэс.
◆ Тып смалы.
◆ Неабходная вільготная таўшчыня.
◆ Нанясенне гатовага прадукту.
◆ Форма кампанента.
◆ Патрабаванні да якасці паверхні.
◆ Меркаваная колькасць замовы.
JLON парэкамендуе прыдатны прадукт на аснове прадстаўленай інфармацыі.