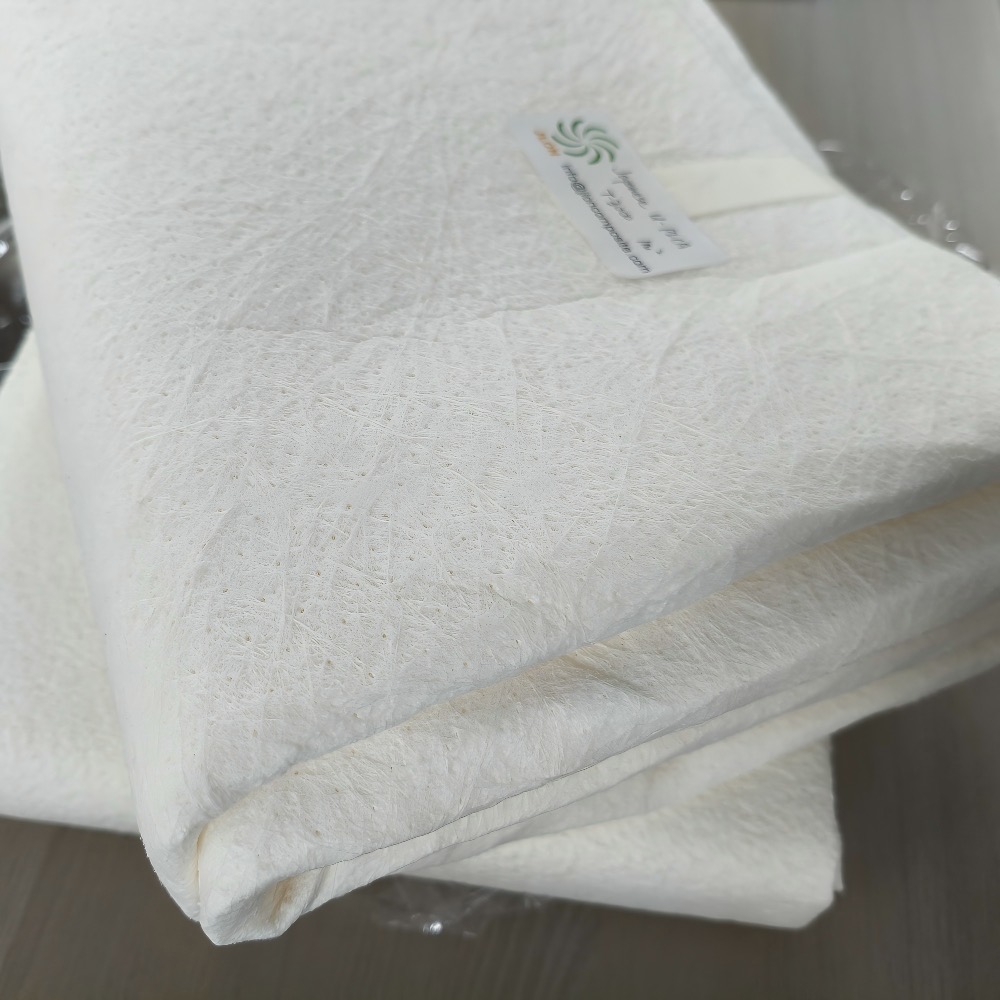
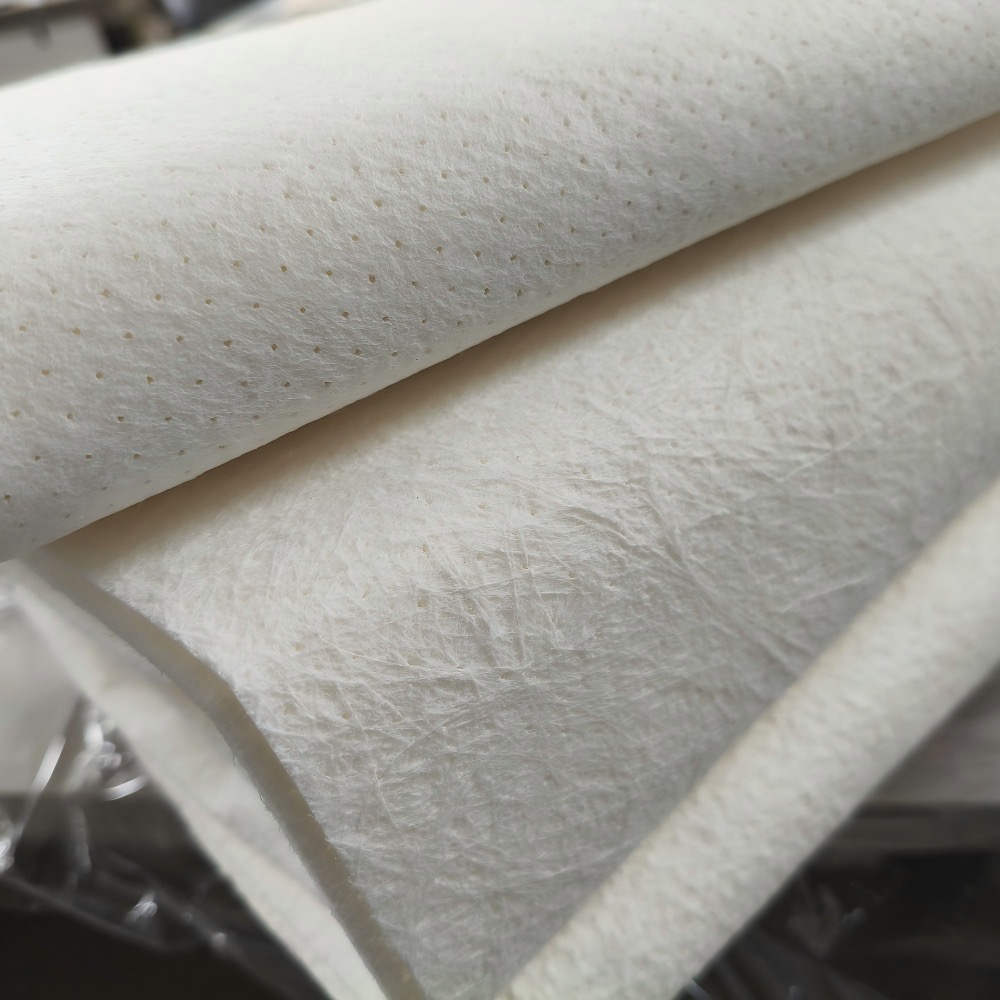
Kjernematte er et fleksibelt, harpiksabsorberende mellommateriale som brukes i fiberarmerte plastlaminater.
Den består vanligvis av en lett nonwoven-bærer som inneholder mikrosfærer. Ved håndopplegging impregneres materialet med harpiks og danner et kontrollert mellomlag med lav tetthet mellom glassfiberforsterkningslag.
Kjernematte brukes hovedsakelig til:
◆ Bygg laminattykkelse mer effektivt.
◆ Reduser vekten av tykke FRP-komponenter.
◆ Reduser antallet konvensjonelle glassfiberlag som kreves.
◆ Forbedre bøyestivheten til den ferdige komponenten.
◆ Reduser gjennomslag av glassfiber på den synlige overflaten.
◆ Forbedre overflateutseendet til støpte komponenter.
◆ Forenkle produksjonen av buede FRP-deler.
Kjernematte er ikke en primær strukturell forsterkning. Den erstatter ikke kuttet trådmatte, vevd roving, multiaksialt stoff eller annen lastbærende glassfiberarmering.
Denne produktserien er spesielt beregnet for FRP-behandling i åpen form, inkludert:
◆ Håndopplegg.
◆ Spray opp.
◆ Kontaktlist.
◆ Andre produksjonsprosesser for åpen form laminat.
Den fleksible strukturen gjør at materialet lettere kan følge buede formoverflater enn stive kjernematerialer.
En typisk laminatstruktur kan bestå av:
Gelcoat → hudlaminat → glassfiberarmering → kjernematte → glassfiberarmering
Den nøyaktige laminatstrukturen bør bestemmes i henhold til nødvendig tykkelse, mekanisk ytelse, overflatekvalitet og produksjonsmetode.
Dette produktet er ikke en harpiksflytkjerne for vakuuminfusjon. For vakuuminfusjon, VARTM- eller RTM-produksjon, se vår separate kjernematte for infusjon og RTM-behandlingsside.
Et enkelt lag kjernematte kan gi omtrent 1,5–5 mm kontrollert våtlaminattykkelse.
Dette gjør at FRP-produsenter kan nå den nødvendige laminattykkelsen med færre konvensjonelle glassfiberlag.
Den mikrokuleholdige strukturen produserer et mellomlag med lavere tetthet enn et solid glassforsterket laminat med sammenlignbar tykkelse.
Faktisk vektreduksjon avhenger av valgt kvalitet, harpiksinnhold og komplett laminatdesign.
Å øke tykkelsen på et FRP-laminat kan forbedre bøyningsstivheten uten å legge til samme vekt som flere solide glassfiberlag.
Den endelige mekaniske ytelsen avhenger av glassfiberarmeringen, harpikssystemet, kjernemattens tykkelse og bearbeidingskvaliteten.
Kjernematte kan bidra til å redusere overføringen av glassfibermønstre gjennom laminatet til den synlige overflaten.
Dette gjør den nyttig for støpte komponenter hvor overflatens utseende er viktig.
Materialet er fleksibelt og lett å kutte. Den kan følge mange buede formoverflater uten kutting, rilling eller termoforming som normalt kreves for stive skumplater.
Egnede kjernemattekvaliteter opprettholder en relativt stabil tykkelse etter harpiksimpregnering, og støtter mer konsistent laminatproduksjon.
Kjernematte kan redusere antall forsterkningslag som kreves for å oppnå måltykkelsen på laminatet, noe som forenkler manuelt oppleggsarbeid.
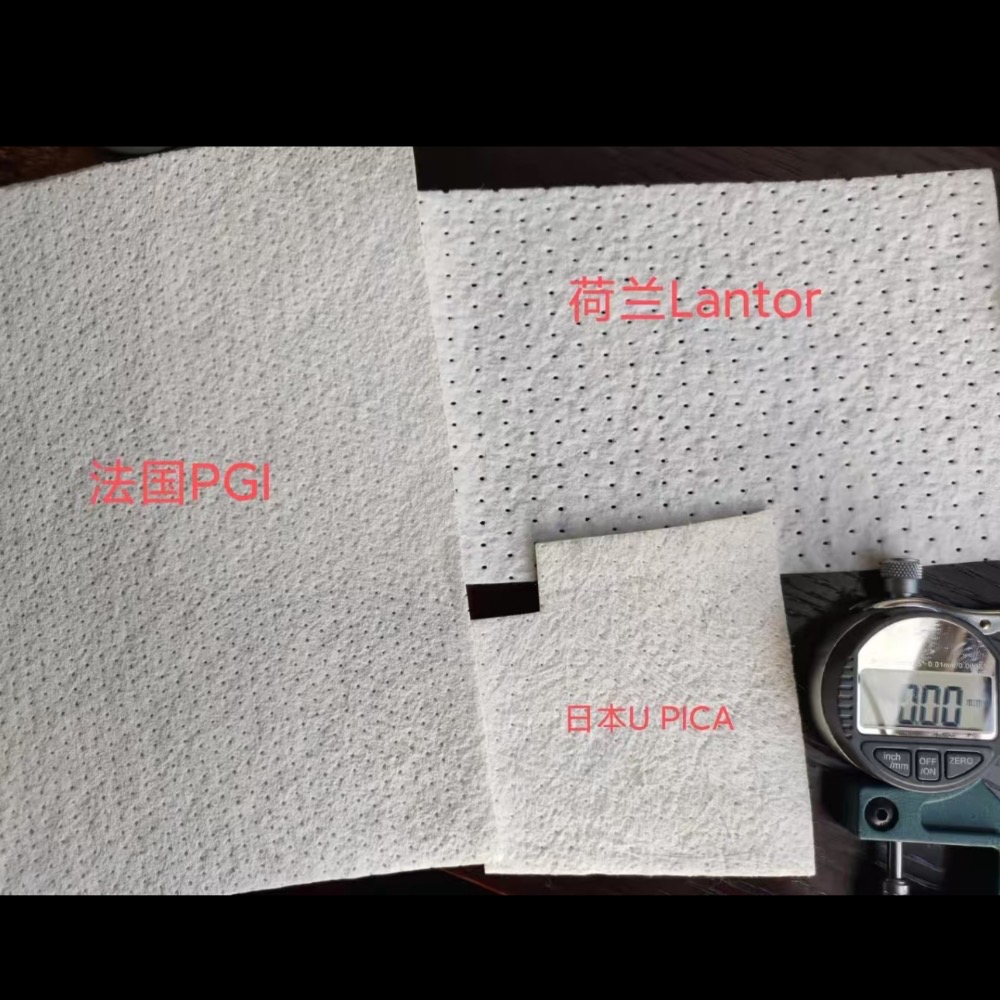
JLON leverer utvalgte kjernematteprodukter for håndopplegging og spray-up-applikasjoner, inkludert U-PICA Mat T-serien og MATLINE fleksible kjernematerialer.
Tilgjengelige merker, kvaliteter, rulldimensjoner og harpikskompatibilitet bør bekreftes før bestilling.
Marine: skrog, dekk og strukturer til båter og yachter
Transport: deler og paneler til biler, tilhengere, lastebiler og bobiler
Massetransport: interiør og eksteriør av tog, bybane og busser Fritid: kajakker, surfebrett, bassenger og badekar
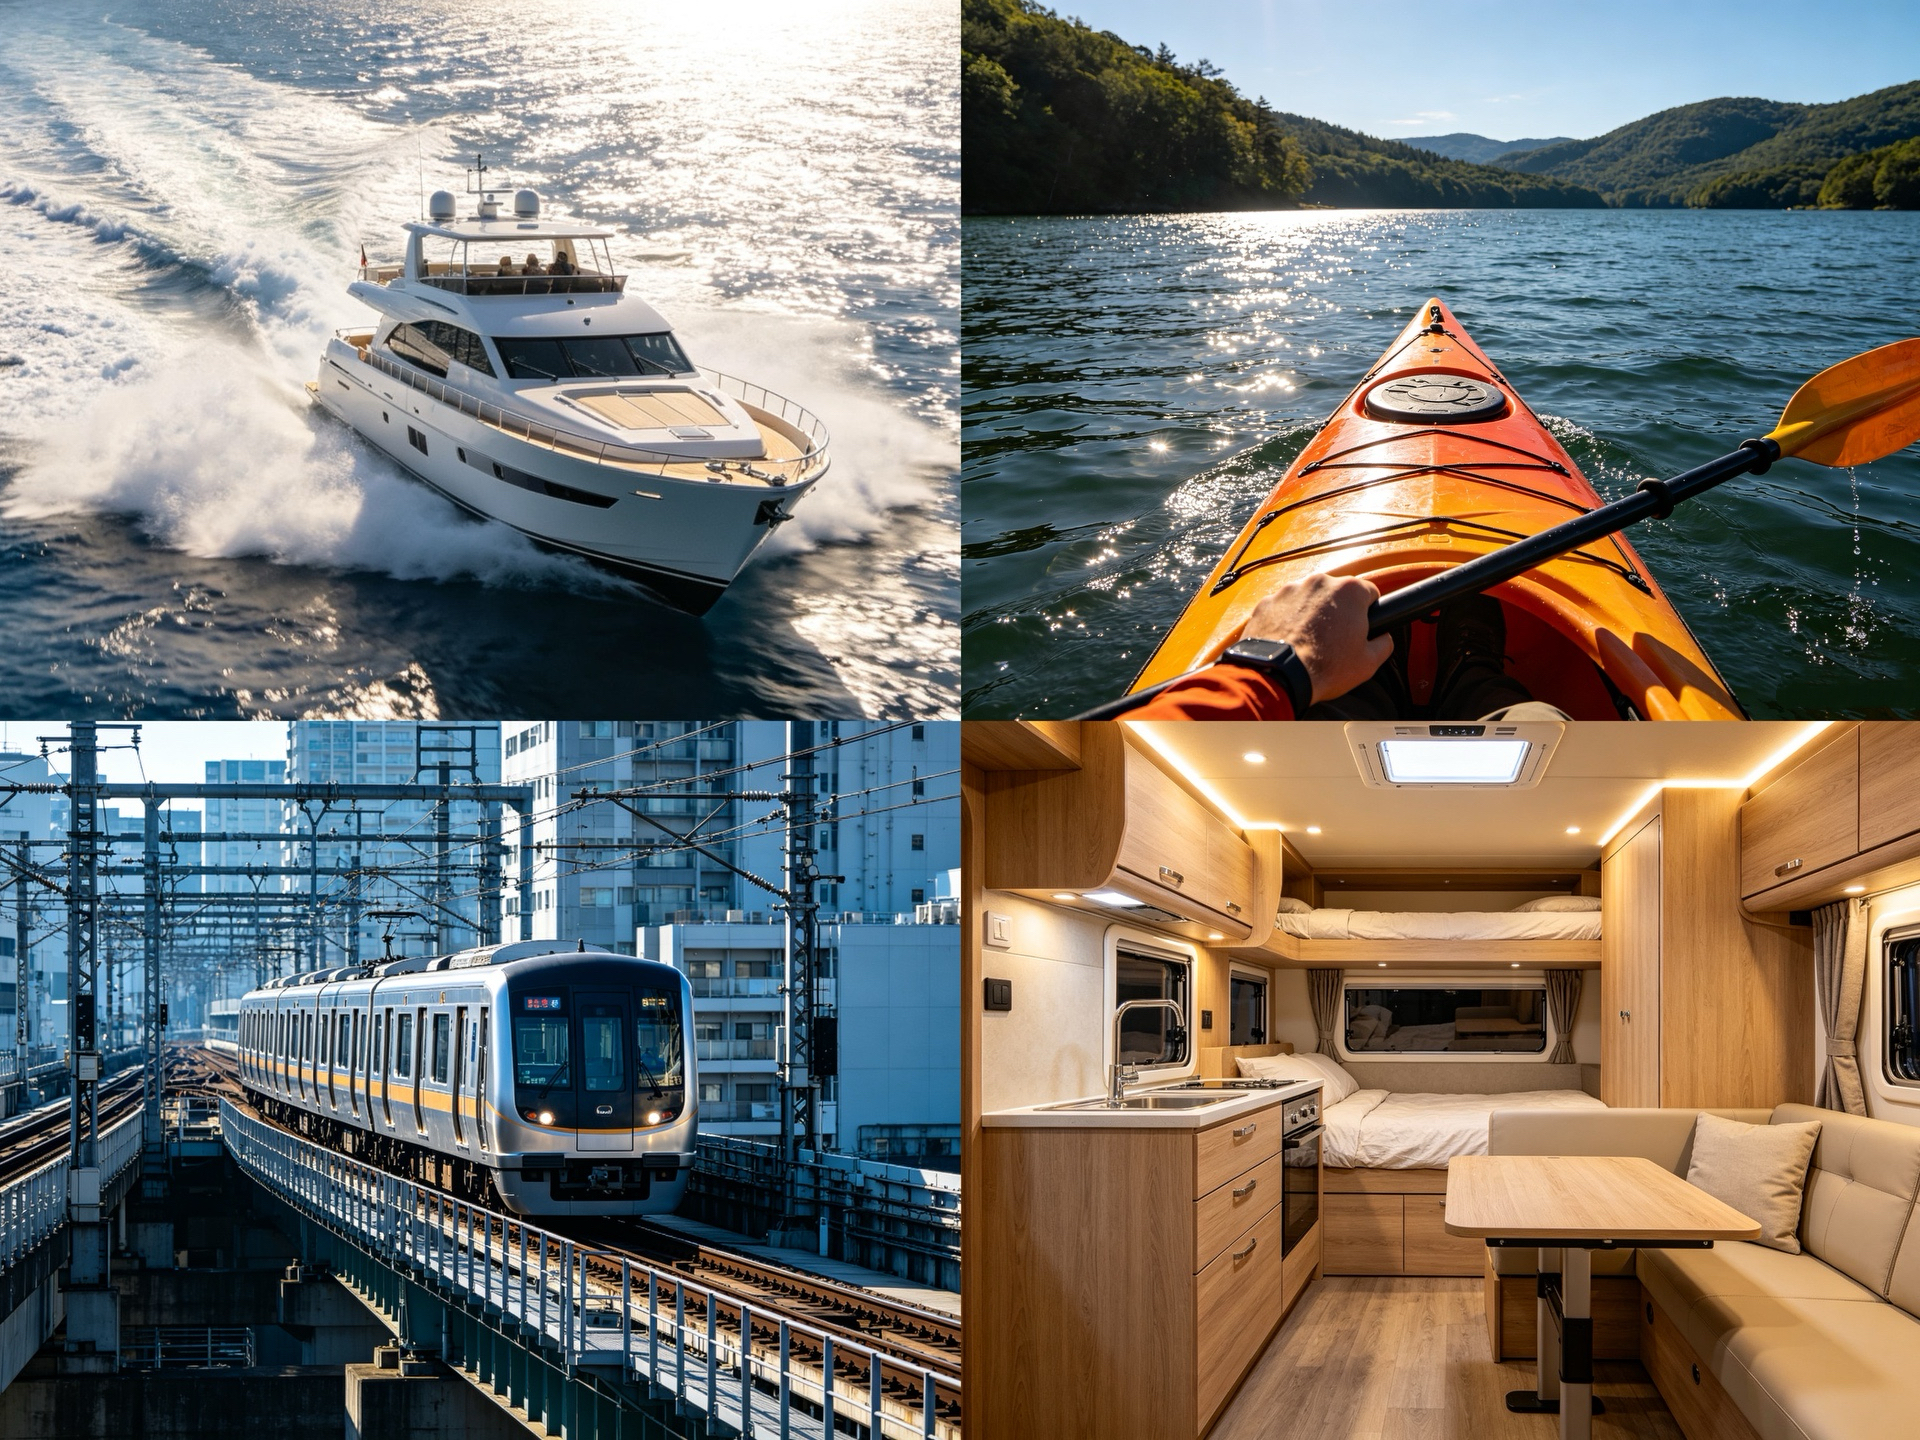
Industriell: kledningspaneler, vifter, containere og tanker
| Punkt |
Enhet |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Flått tørr |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Våt | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Vekt |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Tilsynelatende tetthet |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Resin absorpsjon |
v1.% | 55 |
60 | 55 | 55 | 55 |
| Bredde | mm |
1000 |
1000 | 1000 | 1000 | 1000 |
| Rullelengde |
m | 50 | 50 | 50 | 50 | 25 |
| Rullevekt | kg | app.4 |
app.5 | app.7 | app.8 | ca.10 |
| Rullediameter | cm | 33 | 40 | 48 | 55 | 60 |
| Rullvolum | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Emballasje |
- | - | - | - | - | - |
| Type | Karakter | Vekt (gsm) | Tykkelse (mm) | ytelse |
| Matline+ | Matlinje+101N | 52 | 1,4 | |
| Matlinje+201N | 74 | 2 |
||
| Matlinje+301N | 110 |
3 | ||
| Matlinje+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Teknisk datablad for kjernematte
 MATLINE+101N-2 kjernematte teknisk datablad.pdf
MATLINE+201N-3 kjernematte teknisk datablad.pdf
MATLINE+301N kjernematte teknisk datablad.pdf
U-PICA kjernematte teknisk datablad.pdf
Dette tykkelsesområdet er vanligvis valgt for:
◆ Utskriftskontroll.
◆ Tynn laminat bulking.
◆ Komponenter med relativt trange kurver.
◆ Lette interiørdeler.
◆ Dekorative støpte komponenter.
Denne tykkelsen er vanligvis valgt for:
◆ Bulking av laminat for generell bruk.
◆ Marine innvendige paneler.
◆ Bilpaneler.
◆ Sanitærprodukter.
◆ Industrielle deksler.
Dette tykkelsesområdet er vanligvis valgt for:
◆ Raskere tykkelsesoppbygging.
◆ Større støpte paneler.
◆ Komponenter som krever større bøyestivhet.
◆ Relativt flate eller svakt buede deler.
En tykkere kjernematte gjør ikke automatisk en FRP-komponent strukturelt sterkere. Type, vekt og orientering av glassfiberarmeringen må fortsatt velges i henhold til nødvendig belastning.
Kutt kjernematten til ønsket form før du blander eller påfører harpiksen.
Tørrpass materialet på formen når komponenten inneholder kurver, hjørner eller lokale detaljer.
Påfør gelcoaten og la den nå den nødvendige herdetilstanden.
Påfør et egnet overflateslør, kuttet trådmatte eller annen hudforsterkning i henhold til produksjonsprosedyren.
Kjernematte skal normalt ikke plasseres direkte mot gelcoaten.
Plasser den nødvendige glassfiberarmeringen og impregner den fullstendig med harpiks.
Bruk en egnet rulle for å fjerne innestengt luft før du plasserer kjernematten.
Påfør tilstrekkelig harpiks på det underliggende laminatet og plasser den ferdigkuttede kjernematten på plass.
Sørg for at kjernematten er riktig justert og ligger flatt mot det underliggende laminatet.
Påfør harpiks jevnt over kjernematten og la tilstrekkelig tid til å bli fullstendig våt ut.
Harpiksbehovet varierer i henhold til valgt produkt, tykkelse, harpiksviskositet og prosesseringstemperatur.
Bruk en passende lamineringsrulle eller boblerulle for å fjerne innestengt luft og sikre nær kontakt med det underliggende laminatet.
Ikke bruk for stort trykk som kan forvrenge laminatet eller forskyve kjernematten.
Bekreft fullstendig utfukting og konsolidering rundt hjørner, støtskjøter, overlappinger og lokale detaljer.
Unngå store overlappinger med mindre de kreves av laminatdesignet, da overlapping kan skape lokale tykkelsesvariasjoner.
Påfør spesifisert ytre glassfiberarmering.
Sørg for at kjernematten forblir helt innelukket mellom forsterkningslagene.
La hele laminatet herde i henhold til harpiksleverandørens anbefalte tid og temperatur.
Prøveproduksjon anbefales før masseproduksjon, spesielt ved endring av kjernemattekvalitet, harpikssystem eller laminattykkelse.
Avhengig av valgt produkt og bindesystem, kan kjernematte være egnet for bruk med:
◆ Umettet polyesterharpiks.
◆ Vinylesterharpiks.
◆ Epoksyharpiks.
◆ Fenolharpiks.
Kompatibilitet må bekreftes for nøyaktig produktkvalitet.
Noen bindemiddelsystemer er spesielt utviklet for styrenholdige polyester- og vinylesterharpikser. Deres utfukting og håndteringsadferd kan være annerledes når de brukes med epoksy eller fenolharpiks.
Vennligst oppgi harpikstypen når du ber om en produktanbefaling.
Oppbevar kjernematten under følgende forhold:
◆ Oppbevar materialet i den forseglede originalemballasjen.
◆ Oppbevar den på et rent og tørt innendørs område.
◆ Hold den unna direkte sollys.
◆ Beskytt den mot vann og overdreven fuktighet.
◆ Hold den unna overdreven varme.
◆ Oppbevar rullene i en posisjon som forhindrer deformasjon.
◆ Beskytt materialet mot støv, olje og annen forurensning.
Hvis materialet har blitt lagret i et kaldt miljø, la det nå temperaturen i behandlingsområdet før du åpner emballasjen.
Velg produktet på denne siden når:
◆ Komponenten produseres ved håndopplegging eller spray-up.
◆ Harpiks påføres manuelt.
◆ Hovedkravene er tykkelsesoppbygging, vektreduksjon og utskriftskontroll.
◆ Harpiksstrømningskanaler i planet er ikke nødvendig.
Velg en dedikert infusjonskjernematte når:
◆ Komponenten er produsert ved vakuuminfusjon, VARTM eller RTM.
◆ Kjernen må hjelpe harpiksstrømmen i planet.
◆ En mønstret harpiksflytstruktur er nødvendig.
◆ Infusjonshastighet og permeabilitet er viktige utvalgskriterier.
For lukket formproduksjon, se:
Kjernematte for infusjon og RTM-behandling
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON kan levere ulike kjernemattekvaliteter og -tykkelser for håndopplegging og spray-up produksjon.
Vi hjelper kunder med å sammenligne tykkelse, harpikskompatibilitet, komponentgeometri og overflatekrav før de velger et produkt.
I tillegg til kjernematte, leverer JLON:
◆ Kuttet trådmatte.
◆ Vevd roving.
◆ Multiaksiale glassfiberstoffer.
◆ Overflateslør i glassfiber.
◆ Polyester- og vinylesterharpikser.
◆ FRP-verktøy og hjelpematerialer.
Dette gjør det mulig for kundene å skaffe flere materialer som kreves for FRP-produksjon i åpen form fra én leverandør.
JLON støtter internasjonale kunder med produktutvalg, teknisk dokumentasjon, eksportemballasje, prøvekoordinering og fraktordninger.
Vennligst oppgi følgende informasjon når du ber om et tilbud:
◆ Nødvendig kjernemattetykkelse.
◆ Nødvendig rullbredde og rulllengde.
◆ Estimert bestillingsmengde.
◆ Harpikstype.
◆ Håndopplegg eller spray-up prosess.
◆ Påføring av ferdig produkt.
◆ Komponentform og overflatekrav.
◆ Destinasjonsland eller havn.
◆ Nødvendige tekniske dokumenter eller testrapporter.
Ja. Kjernematteproduktene på denne siden er først og fremst beregnet for håndopplegging, spray-up og andre FRP-prosesser i åpen form.
Ingen.
Chopped strand matte er en glassfiberarmering. Kjernematte brukes først og fremst som en lett laminat bulker og trykkkontrolllag.
De to materialene utfører forskjellige funksjoner og brukes ofte sammen i samme laminat.
Ingen.
Kjernematte skal normalt plasseres mellom glassfiberforsterkningslag. Den erstatter ikke den strukturelle armeringen som kreves av den ferdige komponenten.
Produktene på denne siden er primært designet for manuell bearbeiding i åpen form.
For vakuuminfusjon eller RTM, bruk en dedikert mønstret infusjonskjerne som støtter harpiksstrømning i planet.
Et passende hudlaminat plasseres normalt mellom gelcoaten og kjernematten.
Hudlaminatet bidrar til å beskytte gelcoaten, forbedre den synlige overflaten og redusere risikoen for lokale trykk- og overflatedefekter.
Harpiksabsorpsjon avhenger av produktkvalitet og tykkelse.
For U-PICA Mat T-serien vist på denne siden er det typiske harpiksvolumet omtrent 55–60 %, avhengig av karakteren.
Endelige harpikskrav bør bekreftes ved hjelp av det tekniske databladet og en produksjonsprøve.
Ja.
Fleksibel kjernematte har god formbarhet og kan følge mange buede formflater.
For skarpe hjørner eller komplekse former anbefales tørr montering og et prøvelaminat før masseproduksjon.
Kjernematte øker tykkelsen på laminatet, noe som kan forbedre bøyestivheten.
Den endelige mekaniske ytelsen avhenger imidlertid av den komplette laminatstrukturen, inkludert glassfiberarmeringen, harpikssystemet, kjernemattens tykkelse og bearbeidingskvaliteten.
Det kan brukes i utvalgte laminatområder, men det bør ikke automatisk behandles som en erstatning for strukturelt PVC eller PET-skum.
Det komplette skroglaminatet må utformes i henhold til forventede belastninger, nødvendige mekaniske egenskaper og gjeldende marine standarder.
Vennligst oppgi følgende informasjon:
◆ Produksjonsprosess.
◆ Harpikstype.
◆ Nødvendig våttykkelse.
◆ Påføring av ferdig produkt.
◆ Komponentform.
◆ Krav til overflatekvalitet.
◆ Estimert bestillingsmengde.
JLON vil anbefale et passende produkt basert på informasjonen som er gitt.