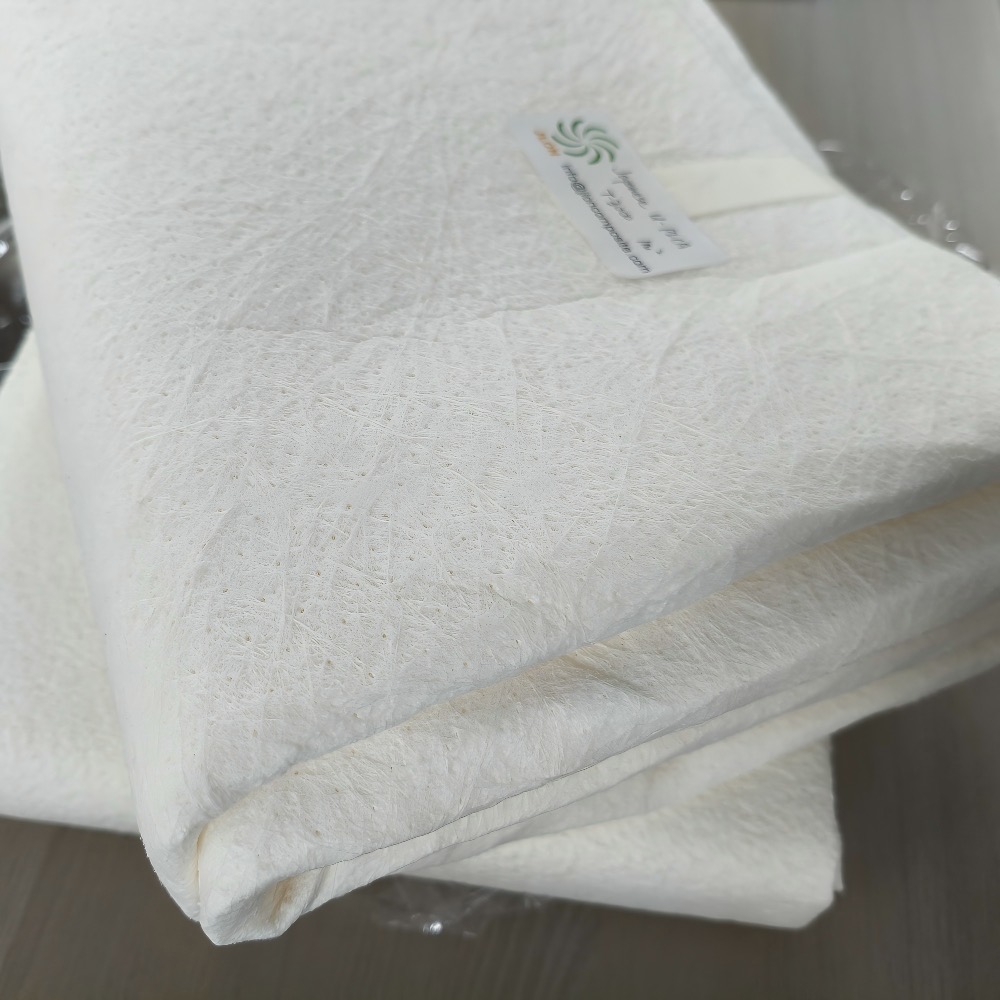
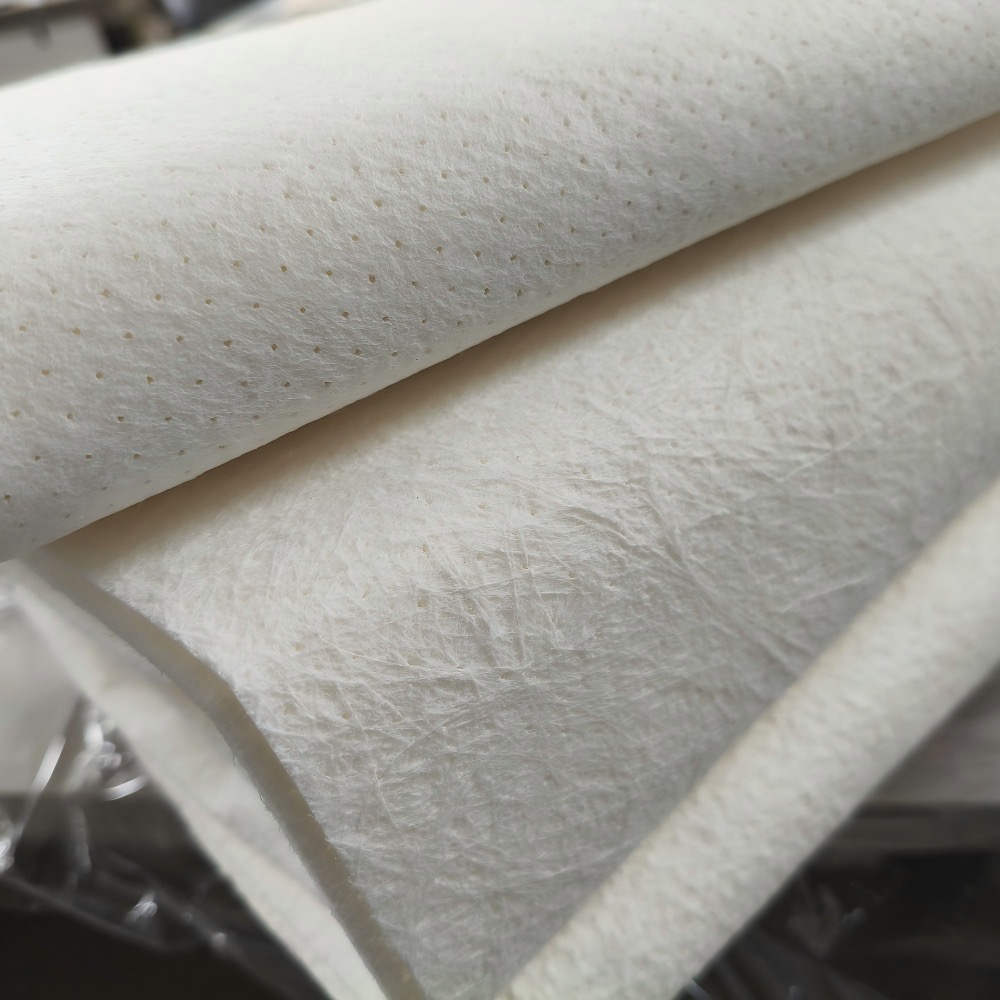
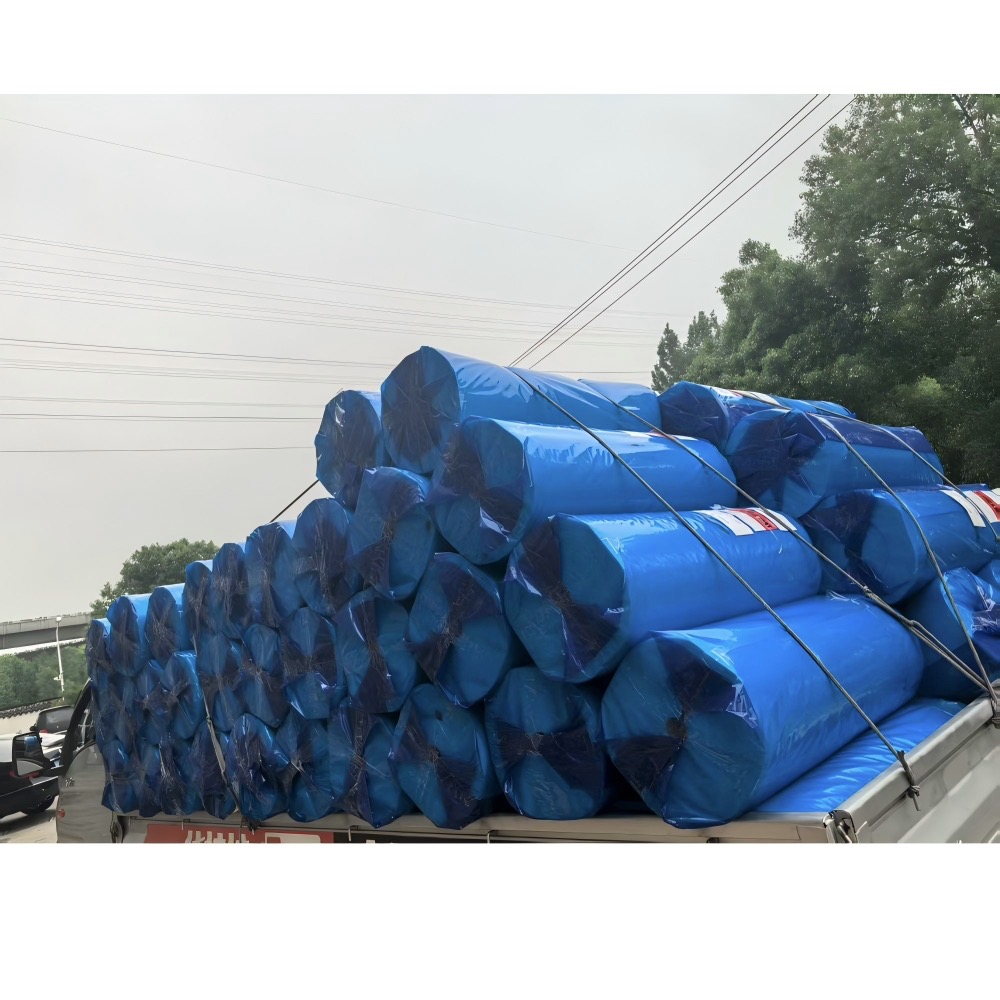
Alas inti adalah bahan antara yang fleksibel dan menyerap resin yang digunakan dalam laminasi plastik yang diperkuat serat.
Umumnya terdiri dari pembawa bukan tenunan ringan yang mengandung mikrosfer. Selama hand lay-up, bahan tersebut diresapi dengan resin dan membentuk lapisan perantara dengan kepadatan rendah yang terkontrol di antara lapisan penguat fiberglass.
Matras inti terutama digunakan untuk:
◆ Membangun ketebalan laminasi dengan lebih efisien.
◆ Mengurangi bobot komponen FRP yang tebal.
◆ Mengurangi jumlah lapisan fiberglass konvensional yang diperlukan.
◆ Meningkatkan kekakuan lentur komponen jadi.
◆ Kurangi print-through fiberglass pada permukaan yang terlihat.
◆ Memperbaiki tampilan permukaan komponen cetakan.
◆ Menyederhanakan produksi komponen FRP melengkung.
Alas inti bukan merupakan penguat struktural utama. Ini tidak menggantikan alas untai cincang, anyaman keliling, kain multiaksial, atau penguat fiberglass pembawa beban lainnya.
Rangkaian produk ini khusus ditujukan untuk pemrosesan FRP cetakan terbuka, meliputi:
◆ Lay-up tangan.
◆ Penyemprotan.
◆ Cetakan kontak.
◆ Proses produksi laminasi cetakan terbuka lainnya.
Strukturnya yang fleksibel memungkinkan material mengikuti permukaan cetakan yang melengkung dengan lebih mudah dibandingkan material inti lembaran yang kaku.
Struktur laminasi yang khas dapat terdiri dari:
Gelcoat → laminasi kulit → penguat fiberglass → alas inti → penguat fiberglass
Struktur laminasi yang tepat harus ditentukan berdasarkan ketebalan yang dibutuhkan, kinerja mekanik, kualitas permukaan dan metode produksi.
Produk ini bukan inti aliran resin untuk infus vakum. Untuk infus vakum, produksi VARTM atau RTM, silakan lihat alas Inti kami yang terpisah untuk halaman pemrosesan infus dan RTM.
Satu lapisan alas inti dapat menghasilkan ketebalan laminasi basah yang terkontrol sekitar 1,5–5 mm.
Hal ini memungkinkan produsen FRP mencapai ketebalan laminasi yang dibutuhkan dengan lebih sedikit lapisan fiberglass konvensional.
Struktur yang mengandung mikrosfer menghasilkan lapisan perantara dengan kepadatan lebih rendah dibandingkan laminasi padat yang diperkuat kaca dengan ketebalan yang sebanding.
Pengurangan berat sebenarnya bergantung pada kualitas yang dipilih, kandungan resin, dan desain laminasi lengkap.
Meningkatkan ketebalan laminasi FRP dapat meningkatkan kekakuan lenturnya tanpa menambah bobot yang sama seperti beberapa lapisan fiberglass padat.
Kinerja mekanis akhir bergantung pada penguatan fiberglass, sistem resin, ketebalan lapisan inti, dan kualitas pemrosesan.
Alas inti dapat membantu mengurangi perpindahan pola fiberglass melalui laminasi ke permukaan yang terlihat.
Hal ini membuatnya berguna untuk komponen cetakan yang mengutamakan penampilan permukaan.
Bahannya fleksibel dan mudah dipotong. Ini dapat mengikuti banyak permukaan cetakan melengkung tanpa pemotongan, alur atau thermoforming yang biasanya diperlukan untuk lembaran busa kaku.
Nilai alas inti yang sesuai mempertahankan ketebalan yang relatif stabil setelah impregnasi resin, sehingga mendukung produksi laminasi yang lebih konsisten.
Alas inti dapat mengurangi jumlah lapisan penguat yang diperlukan untuk mencapai ketebalan laminasi target, sehingga menyederhanakan pekerjaan peletakan manual.
JLON memasok produk matras inti pilihan untuk aplikasi hand lay-up dan spray-up, termasuk U-PICA Mat T Series dan material inti fleksibel MATLINE.
Merek, kualitas, dimensi gulungan, dan kompatibilitas resin yang tersedia harus dikonfirmasi sebelum memesan.
Kelautan: lambung kapal, geladak dan struktur kapal dan kapal pesiar
Transportasi: suku cadang dan panel mobil, trailer, truk, dan RV
Angkutan massal: interior dan eksterior kereta api, kereta ringan, dan bus Kenyamanan: kayak, papan selancar, kolam renang, dan bak mandi
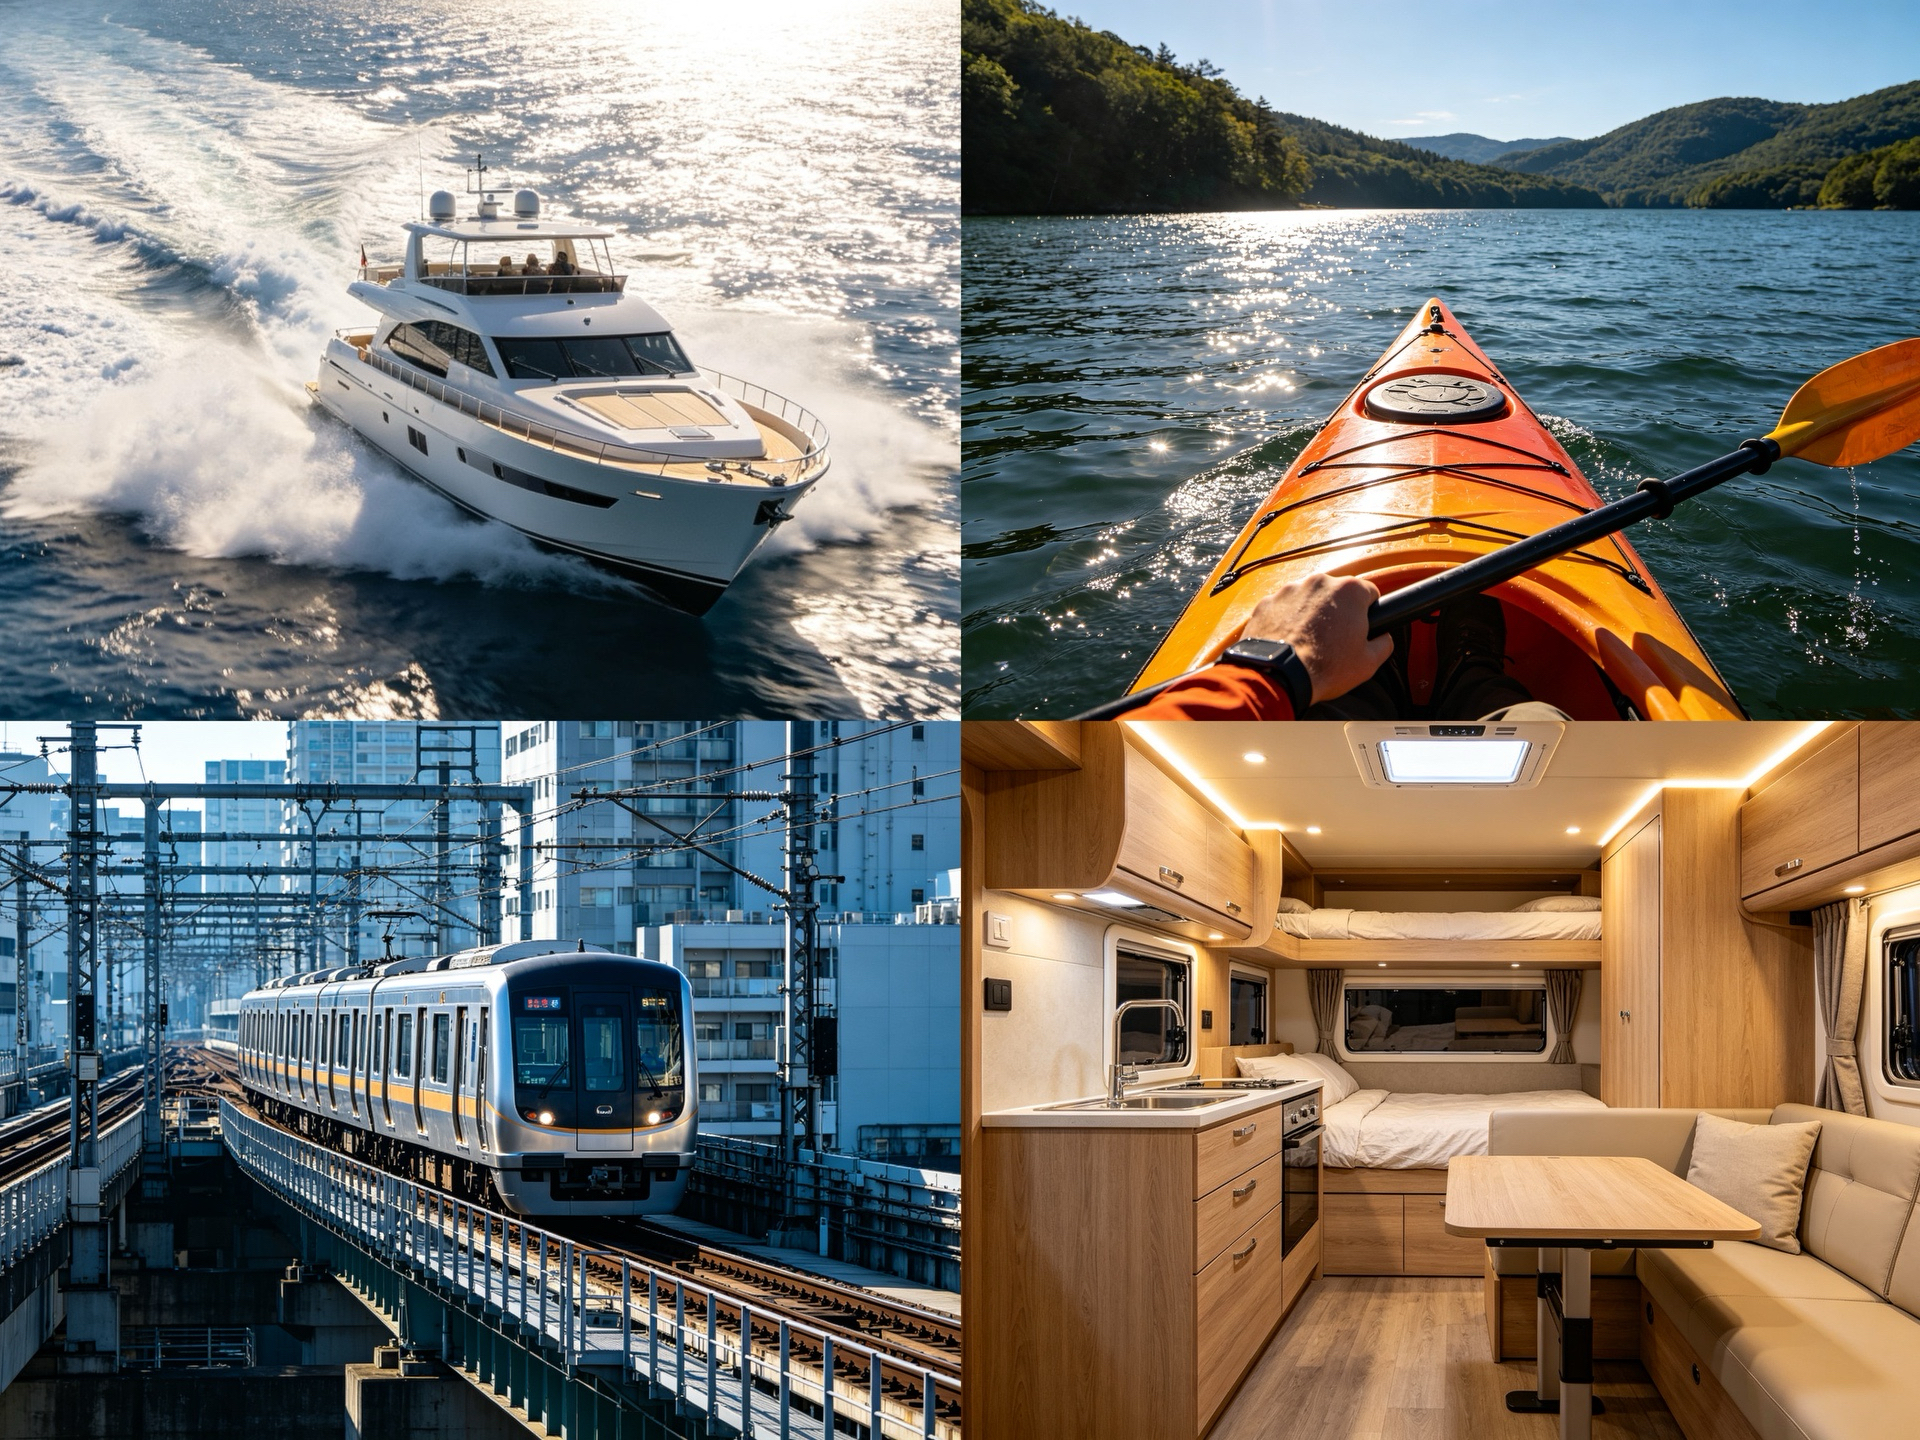
Industri: panel kelongsong, kipas angin, wadah dan tangki
| Barang |
Satuan |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Rasa geli kering |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Basah | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Berat |
gram/m² | 60 | 90 | 135 | 160 | 200 |
| Kepadatan yang tampak |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Penyerapan resin |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Lebar | mm |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| Panjang gulungan |
M | 50 | 50 | 50 | 50 | 25 |
| Berat gulungan | kg | aplikasi.4 |
aplikasi.5 | aplikasi.7 | aplikasi.8 | aplikasi.10 |
| Diameter gulungan | cm | 33 | 40 | 48 | 55 | 60 |
| Volume gulungan | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Kemasan |
- | - | - | - | - | - |
| Jenis | Nilai | Berat (gsm) | Ketebalan (mm) | pertunjukan |
| Garis Matline+ | Garis Matline+101N | 52 | 1,4 | |
| Garis Matline+201N | 74 | 2 |
||
| Garis Matline+301N | 110 |
3 | ||
| Garis Matline+401N | 140 | 4 | ||
| Garis Matline+501N | 170 | 5 |
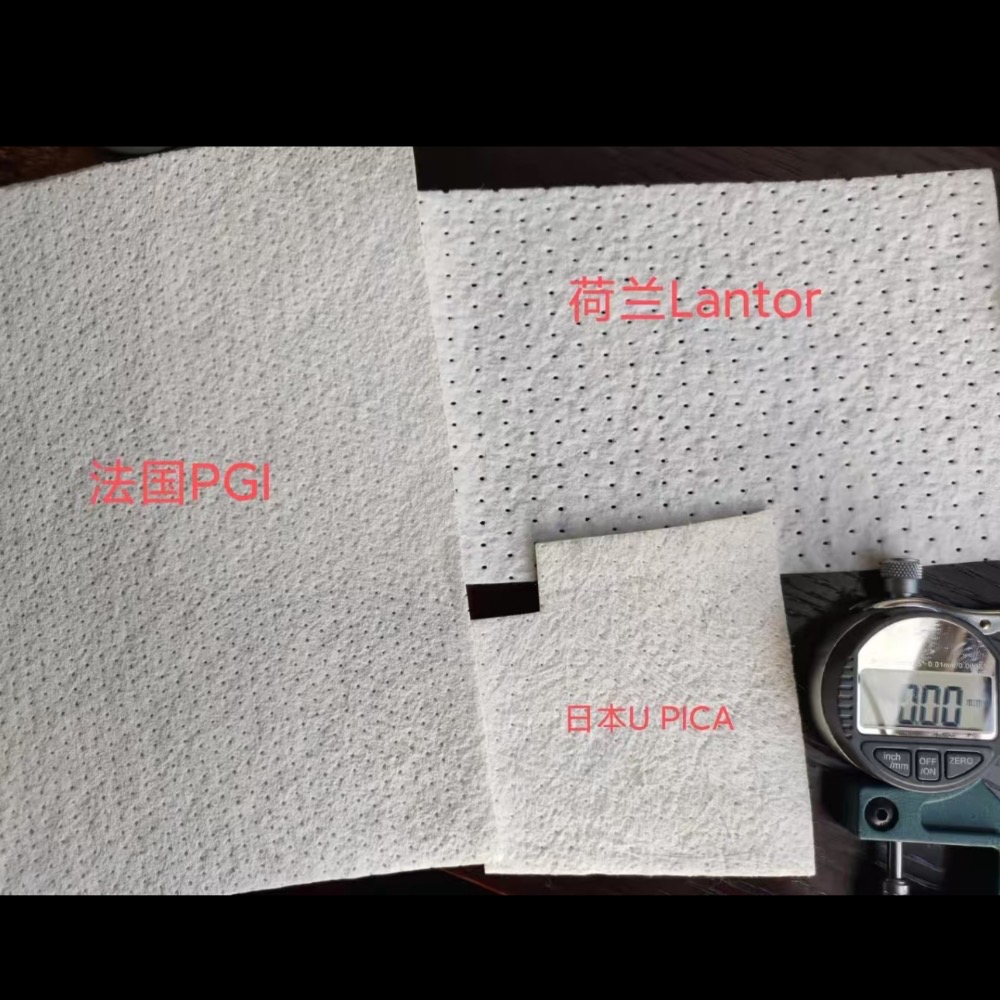
Lembar Data Teknis matras inti
 Lembar data teknis matline+101N-2 inti.pdf
Lembar data teknis matline+201N-3 inti.pdf
Lembar data teknis matline inti MATLINE+301N.pdf
Lembar data teknis matras inti U-PICA.pdf
Kisaran ketebalan ini umumnya dipilih untuk:
◆ Kontrol cetak-tayang.
◆ Penggemburan laminasi tipis.
◆ Komponen dengan kurva yang relatif rapat.
◆ Bagian interior yang ringan.
◆ Komponen cetakan dekoratif.
Ketebalan ini umumnya dipilih untuk:
◆ Penggemburan laminasi untuk keperluan umum.
◆ Panel interior kelautan.
◆ Panel otomotif.
◆ Produk sanitasi.
◆ Penutup industri.
Kisaran ketebalan ini umumnya dipilih untuk:
◆ Penumpukan ketebalan lebih cepat.
◆ Panel cetakan yang lebih besar.
◆ Komponen yang memerlukan kekakuan lentur lebih besar.
◆ Bagian yang relatif datar atau agak melengkung.
Alas inti yang lebih tebal tidak secara otomatis membuat struktur komponen FRP menjadi lebih kuat. Jenis, berat dan orientasi tulangan fiberglass tetap harus dipilih sesuai dengan beban yang dibutuhkan.
Potong alas inti sesuai bentuk yang diinginkan sebelum mencampur atau mengaplikasikan resin.
Keringkan bahan pada cetakan jika komponen memiliki lekukan, sudut, atau detail lokal.
Oleskan gelcoat dan biarkan mencapai kondisi pengawetan yang diperlukan.
Oleskan kerudung permukaan yang sesuai, alas helai cincang atau penguat kulit lainnya sesuai dengan prosedur produksi.
Alas inti biasanya tidak ditempatkan langsung pada gelcoat.
Tempatkan penguat fiberglass yang diperlukan dan rendam sepenuhnya dengan resin.
Gunakan roller yang sesuai untuk menghilangkan udara yang terperangkap sebelum memposisikan alas inti.
Oleskan resin secukupnya pada laminasi di bawahnya dan letakkan alas inti yang sudah dipotong pada posisinya.
Pastikan alas inti sejajar dengan benar dan terletak rata dengan laminasi di bawahnya.
Oleskan resin secara merata ke seluruh alas inti dan berikan waktu yang cukup agar benar-benar basah.
Permintaan resin bervariasi menurut produk yang dipilih, ketebalan, viskositas resin, dan suhu pemrosesan.
Gunakan roller laminasi atau roller gelembung yang sesuai untuk menghilangkan udara yang terperangkap dan memastikan kontak dekat dengan laminasi di bawahnya.
Jangan memberikan tekanan berlebihan yang dapat merusak laminasi atau menggeser alas inti.
Konfirmasikan pembasahan menyeluruh dan konsolidasi di sekitar sudut, sambungan pantat, tumpang tindih, dan detail lokal.
Hindari tumpang tindih yang besar kecuali diperlukan oleh desain laminasi, karena tumpang tindih dapat menimbulkan variasi ketebalan lokal.
Terapkan penguatan fiberglass luar yang ditentukan.
Pastikan alas inti tetap tertutup sepenuhnya di antara lapisan penguat.
Biarkan laminasi lengkap mengering sesuai dengan waktu dan suhu yang direkomendasikan pemasok resin.
Produksi percobaan direkomendasikan sebelum produksi massal, terutama ketika mengubah tingkat alas inti, sistem resin, atau ketebalan laminasi.
Tergantung pada produk dan sistem pengikat yang dipilih, alas inti mungkin cocok untuk digunakan dengan:
◆ Resin poliester tak jenuh.
◆ Resin vinil ester.
◆ Resin epoksi.
◆ Resin fenolik.
Kompatibilitas harus dikonfirmasi untuk tingkat produk yang tepat.
Beberapa sistem pengikat dirancang khusus untuk resin poliester dan vinil ester yang mengandung stirena. Perilaku pembasahan dan penanganannya mungkin berbeda bila digunakan dengan resin epoksi atau fenolik.
Harap berikan jenis resin saat meminta rekomendasi produk.
Simpan alas inti dalam kondisi berikut:
◆ Simpan bahan dalam kemasan aslinya yang tersegel.
◆ Simpan di tempat dalam ruangan yang bersih dan kering.
◆ Jauhkan dari sinar matahari langsung.
◆ Lindungi dari air dan kelembapan berlebihan.
◆ Jauhkan dari panas berlebihan.
◆ Simpan gulungan pada posisi yang mencegah deformasi.
◆ Lindungi material dari debu, minyak dan kontaminasi lainnya.
Jika bahan disimpan di lingkungan yang dingin, biarkan mencapai suhu area pemrosesan sebelum kemasan dibuka.
Pilih produk di halaman ini ketika:
◆ Komponen diproduksi dengan cara hand lay-up atau spray-up.
◆ Resin diaplikasikan secara manual.
◆ Persyaratan utamanya adalah penambahan ketebalan, pengurangan berat, dan kontrol pencetakan.
◆ Saluran aliran resin dalam bidang tidak diperlukan.
Pilih alas inti infus khusus ketika:
◆ Komponen diproduksi dengan infus vakum, VARTM atau RTM.
◆ Inti harus membantu aliran resin dalam bidang.
◆ Diperlukan struktur aliran resin yang berpola.
◆ Kecepatan dan permeabilitas infus merupakan kriteria seleksi yang penting.
Untuk produksi cetakan tertutup, silakan lihat:
Alas inti untuk pemrosesan infus dan RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON dapat menyediakan berbagai kualitas dan ketebalan alas inti untuk produksi hand lay-up dan spray-up.
Kami membantu pelanggan membandingkan ketebalan, kompatibilitas resin, geometri komponen, dan persyaratan permukaan sebelum memilih produk.
Selain alas inti, JLON juga menyediakan:
◆ Alas helai cincang.
◆ Tenun keliling.
◆ Kain fiberglass multiaksial.
◆ Kerudung permukaan fiberglass.
◆ Resin poliester dan vinil ester.
◆ Alat FRP dan bahan pembantu.
Hal ini memungkinkan pelanggan mendapatkan berbagai bahan yang diperlukan untuk produksi FRP cetakan terbuka dari satu pemasok.
JLON mendukung pelanggan internasional dalam pemilihan produk, dokumentasi teknis, pengemasan ekspor, koordinasi sampel, dan pengaturan pengiriman.
Harap berikan informasi berikut ketika meminta penawaran:
◆ Ketebalan lapisan inti yang diperlukan.
◆ Lebar gulungan dan panjang gulungan yang diperlukan.
◆ Perkiraan jumlah pesanan.
◆ Jenis resin.
◆ Proses lay-up atau penyemprotan tangan.
◆ Aplikasi produk jadi.
◆ Bentuk komponen dan persyaratan permukaan.
◆ Negara atau pelabuhan tujuan.
◆ Dokumen teknis atau laporan pengujian yang diperlukan.
Ya. Produk alas inti pada halaman ini terutama ditujukan untuk proses penempatan tangan, penyemprotan, dan proses FRP cetakan terbuka lainnya.
TIDAK.
Alas untai cincang adalah penguat serat kaca. Alas inti terutama digunakan sebagai bulker laminasi ringan dan lapisan kontrol cetak.
Kedua bahan tersebut mempunyai fungsi yang berbeda dan sering digunakan bersamaan dalam laminasi yang sama.
TIDAK.
Alas inti biasanya harus ditempatkan di antara lapisan penguat fiberglass. Itu tidak menggantikan penguatan struktural yang dibutuhkan oleh komponen jadi.
Produk di halaman ini terutama dirancang untuk pemrosesan cetakan terbuka secara manual.
Untuk infus vakum atau RTM, gunakan inti infus berpola khusus yang mendukung aliran resin dalam bidang.
Laminasi kulit yang sesuai biasanya ditempatkan di antara gelcoat dan alas inti.
Laminasi kulit membantu melindungi gelcoat, memperbaiki permukaan yang terlihat, dan mengurangi risiko print-through lokal atau cacat permukaan.
Penyerapan resin tergantung pada kualitas dan ketebalan produk.
Untuk Seri U-PICA Mat T yang ditampilkan di halaman ini, volume resin umumnya sekitar 55–60%, bergantung pada kualitasnya.
Persyaratan akhir resin harus dikonfirmasi menggunakan lembar data teknis dan uji coba produksi.
Ya.
Alas inti fleksibel memiliki kesesuaian yang baik dan dapat mengikuti banyak permukaan cetakan yang melengkung.
Untuk sudut tajam atau bentuk rumit, disarankan untuk melakukan pemasangan kering dan laminasi percobaan sebelum produksi massal.
Alas inti meningkatkan ketebalan laminasi, yang dapat meningkatkan kekakuan lentur.
Namun, kinerja mekanis akhir bergantung pada struktur laminasi lengkap, termasuk penguatan fiberglass, sistem resin, ketebalan lapisan inti, dan kualitas pemrosesan.
Ini dapat digunakan di area laminasi tertentu, namun tidak secara otomatis diperlakukan sebagai pengganti busa struktural PVC atau PET.
Laminasi lambung lengkap harus dirancang sesuai dengan beban yang diharapkan, sifat mekanik yang diperlukan, dan standar kelautan yang berlaku.
Harap berikan informasi berikut:
◆ Proses produksi.
◆ Jenis resin.
◆ Ketebalan basah yang dibutuhkan.
◆ Aplikasi produk jadi.
◆ Bentuk komponen.
◆ Persyaratan kualitas permukaan.
◆ Perkiraan jumlah pesanan.
JLON akan merekomendasikan produk yang sesuai berdasarkan informasi yang diberikan.