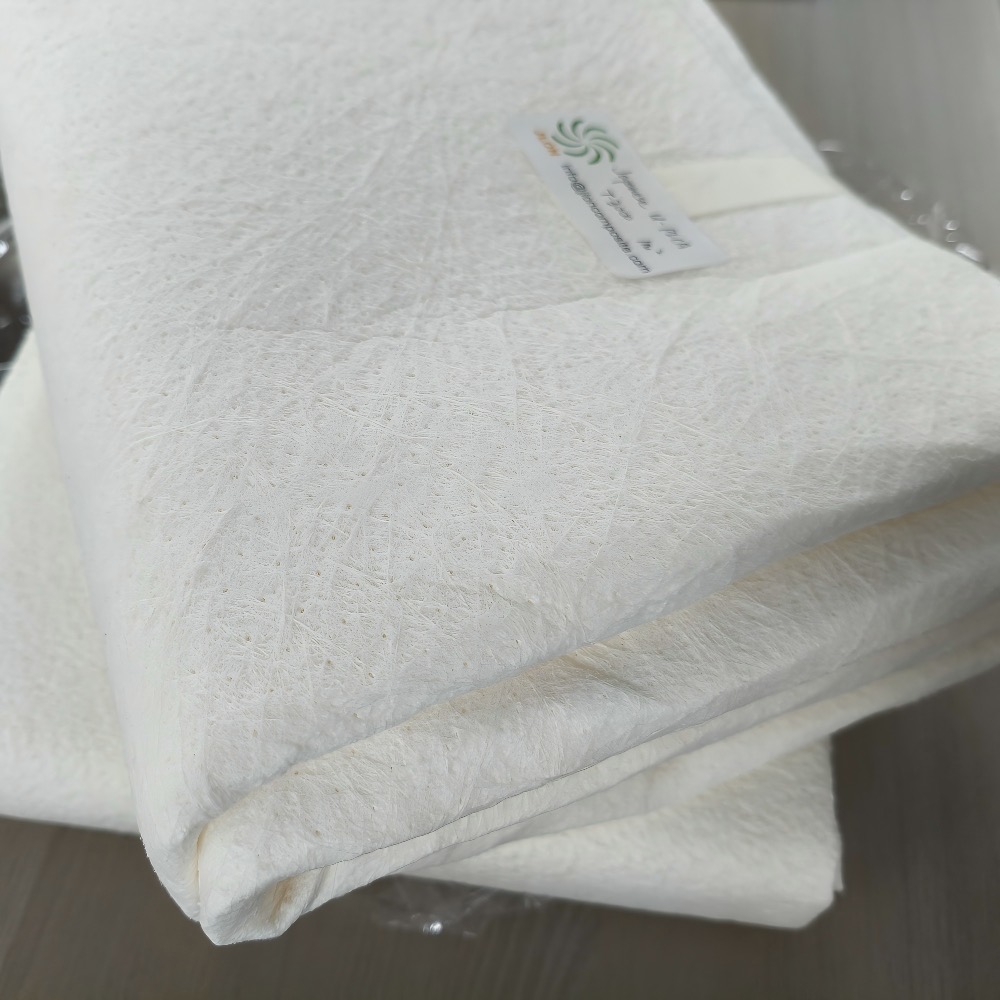
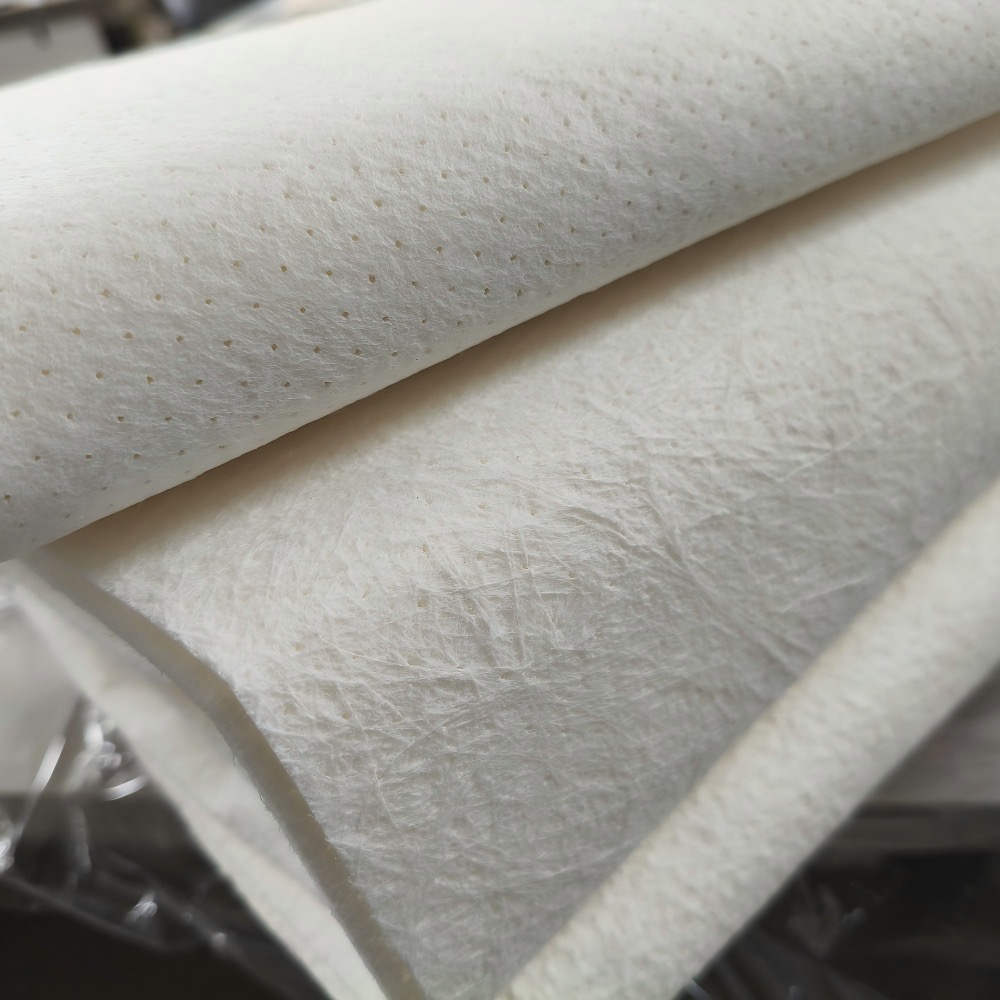
Core Mat е гъвкав междинен материал, абсорбиращ смола, използван в подсилени с влакна пластмасови ламинати.
Обикновено се състои от лек нетъкан носител, съдържащ микросфери. По време на ръчното полагане материалът се импрегнира със смола и образува контролиран междинен слой с ниска плътност между подсилващите слоеве от фибростъкло.
Основният мат се използва главно за:
◆ Изградете дебелината на ламината по-ефективно.
◆ Намалете теглото на дебелите FRP компоненти.
◆ Намалете броя на необходимите конвенционални слоеве от фибростъкло.
◆ Подобрете твърдостта на огъване на готовия компонент.
◆ Намалете отпечатването на фибростъкло върху видимата повърхност.
◆ Подобрете външния вид на формованите компоненти.
◆ Опростете производството на извити FRP части.
Основната подложка не е основна структурна армировка. Той не замества рогозки от нарязани влакна, тъкан ровинг, мултиаксиален плат или друга носеща товар армировка от фибростъкло.
Тази продуктова гама е специално предназначена за обработка на FRP с отворена форма, включително:
◆ Полагане на ръце.
◆ Напръскване.
◆ Контактно формоване.
◆ Други процеси за производство на ламинат с отворена форма.
Неговата гъвкава структура позволява на материала да следва извитите повърхности на матрицата по-лесно от твърдите листови сърцевини.
Типичната структура на ламинат може да се състои от:
Гелкоут → кожен ламинат → армировка от фибростъкло → мат → армировка от фибростъкло
Точната структура на ламината трябва да се определи според необходимата дебелина, механични характеристики, качество на повърхността и производствен метод.
Този продукт не е сърцевина със смола за вакуумна инфузия. За вакуумна инфузия, производство на VARTM или RTM, моля, вижте нашата отделна страница Core mat за инфузия и RTM обработка.
Единичен слой основен мат може да осигури приблизително 1,5–5 mm контролирана мокра дебелина на ламината.
Това позволява на производителите на FRP да достигнат необходимата дебелина на ламината с по-малко конвенционални слоеве от фибростъкло.
Структурата, съдържаща микросфери, произвежда междинен слой с по-ниска плътност в сравнение със солиден подсилен със стъкло ламинат със сравнима дебелина.
Реалното намаляване на теглото зависи от избрания клас, съдържанието на смола и цялостния дизайн на ламината.
Увеличаването на дебелината на FRP ламинат може да подобри неговата твърдост на огъване, без да добавя същото тегло като множество твърди слоеве от фибростъкло.
Крайните механични характеристики зависят от армировката от фибростъкло, системата от смола, дебелината на сърцевината и качеството на обработка.
Основният мат може да помогне за намаляване на прехвърлянето на шарки от фибростъкло през ламината към видимата повърхност.
Това го прави полезен за формовани компоненти, където външният вид на повърхността е важен.
Материята е гъвкава и лесна за рязане. Може да следва много извити повърхности на матрицата без рязане, жлебове или термоформоване, които обикновено се изискват за листове от твърда пяна.
Подходящите видове мат на сърцевината поддържат относително стабилна дебелина след импрегниране със смола, поддържайки по-последователно производство на ламинат.
Core Mat може да намали броя на подсилващите слоеве, необходими за постигане на целевата дебелина на ламината, опростявайки работата по ръчно полагане.
JLON доставя избрани продукти за сърцевина за ръчно полагане и пръскане, включително U-PICA Mat T серия и MATLINE гъвкави сърцевини.
Наличните марки, класове, размери на ролката и съвместимост със смола трябва да бъдат потвърдени преди поръчка.
Морски: корпуси, палуби и конструкции на лодки и яхти
Транспорт: части и панели от автомобили, ремаркета, камиони и фургони
Масов транспорт: интериор и екстериор на влакове, леки железници и автобуси Свободно време: каяци, дъски за сърф, басейни и вани
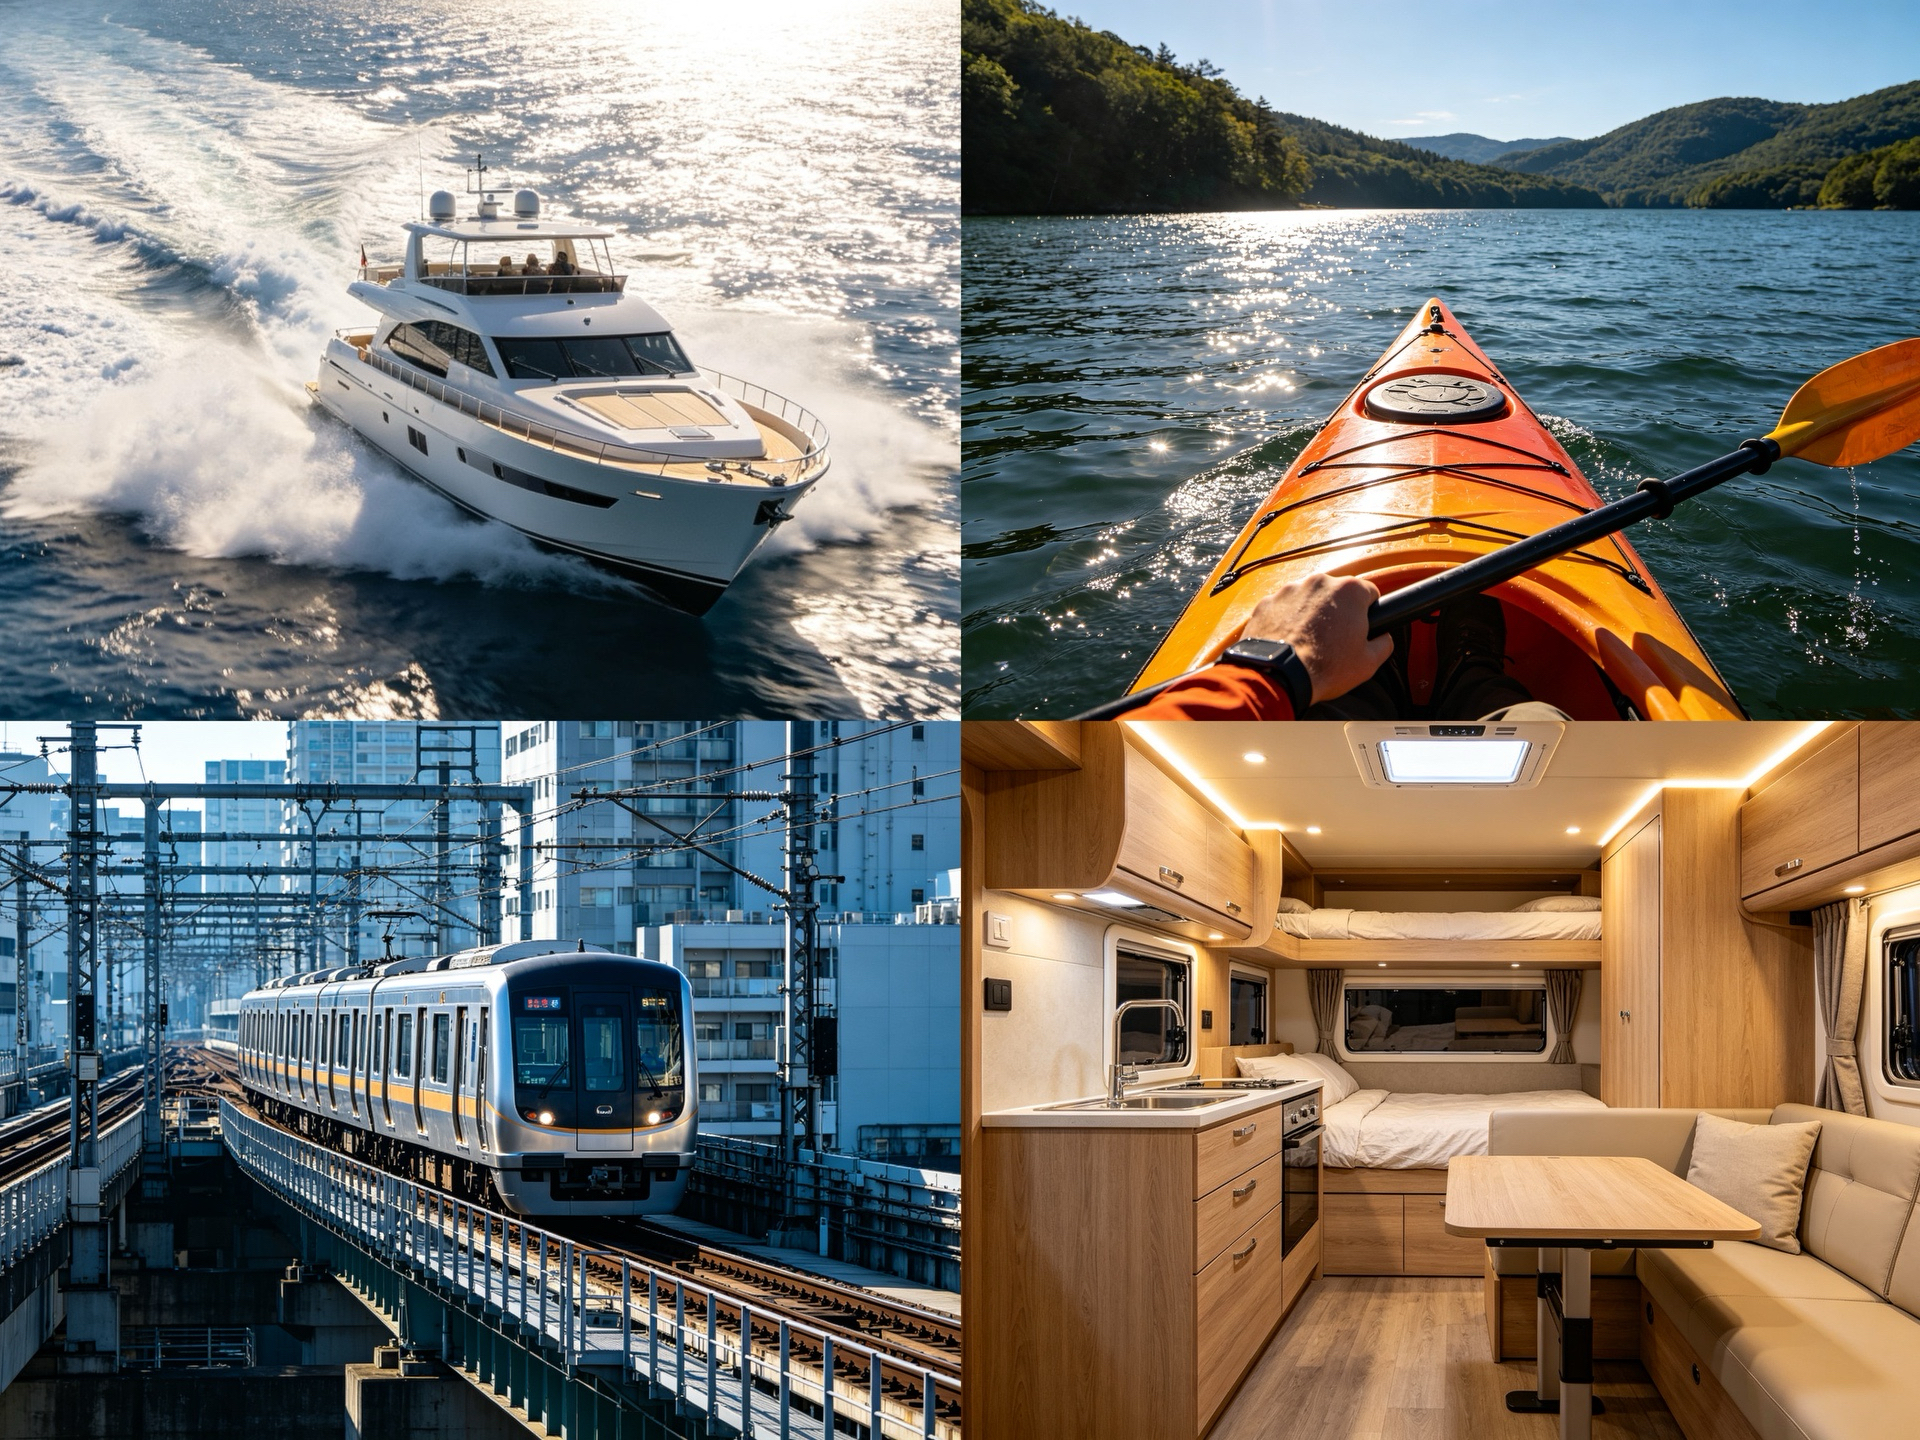
Промишлени: облицовъчни панели, вентилатори, контейнери и резервоари
| Артикул |
единица |
Т-1000 |
Т-2000 | Т-3000 | Т-4000 |
Т-5000 |
| Тикнес сух |
мм | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Мокър | мм | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Тегло |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Видима плътност |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Абсорбция на смола |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| ширина | мм |
1000 |
1000 | 1000 | 1000 | 1000 |
| Дължина на ролката |
м | 50 | 50 | 50 | 50 | 25 |
| Тегло на ролката | кг | ап.4 |
ап.5 | ап.7 | ап.8 | ап.10 |
| Диаметър на ролката | cm | 33 | 40 | 48 | 55 | 60 |
| Обем на ролката | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Опаковка |
- | - | - | - | - | - |
| Тип | Степен | Тегло (gsm) | Дебелина (mm) | изпълнение |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
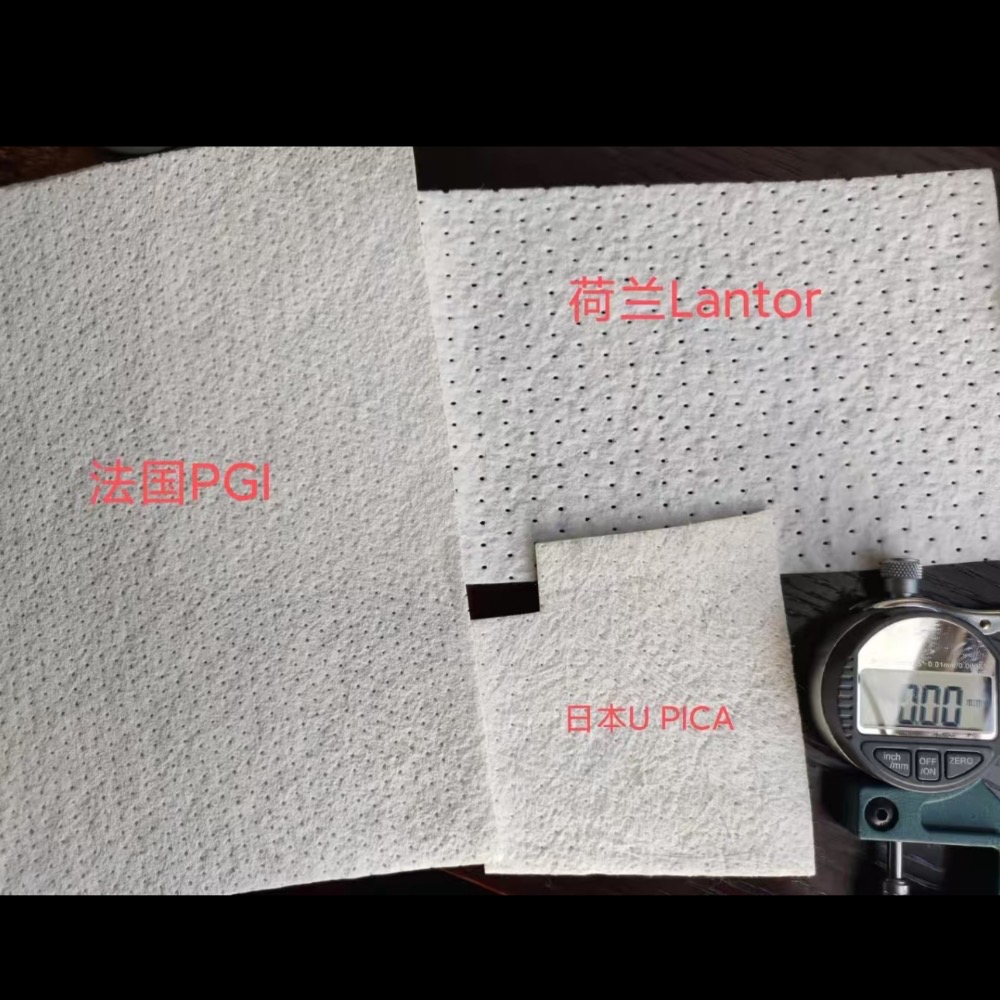
Технически данни на сърцевината
 MATLINE+101N-2 core mat технически лист с данни.pdf
MATLINE+201N-3 core mat технически лист с данни.pdf
MATLINE+301N core mat технически лист с данни.pdf
U-PICA core mat технически лист с данни.pdf
Този диапазон на дебелина обикновено се избира за:
◆ Контрол на печат.
◆ Обем на тънък ламинат.
◆ Компоненти с относително стегнати криви.
◆ Олекотени вътрешни части.
◆ Декоративни формовани компоненти.
Тази дебелина обикновено се избира за:
◆ Напълване на ламинат с общо предназначение.
◆ Морски вътрешни панели.
◆ Автомобилни панели.
◆ Санитарни продукти.
◆ Индустриални капаци.
Този диапазон на дебелина обикновено се избира за:
◆ По-бързо натрупване на дебелина.
◆ По-големи формовани панели.
◆ Компоненти, изискващи по-голяма твърдост на огъване.
◆ Сравнително плоски или леко извити части.
По-дебелата сърцевина не прави автоматично FRP компонент структурно по-здрав. Типът, теглото и ориентацията на армировката от фибростъкло все още трябва да бъдат избрани според необходимото натоварване.
Изрежете основната подложка до необходимата форма, преди да смесите или нанесете смолата.
Поставете на сухо материала върху формата, когато компонентът съдържа извивки, ъгли или локални детайли.
Нанесете гелкоата и го оставете да достигне необходимото състояние на втвърдяване.
Нанесете подходящ повърхностен воал, нарязана нишка или друго подсилване на кожата в съответствие с производствената процедура.
Основният мат обикновено не трябва да се позиционира директно срещу гелкоата.
Поставете необходимата армировка от фибростъкло и я импрегнирайте изцяло със смола.
Използвайте подходяща ролка, за да отстраните задържания въздух, преди да позиционирате основната подложка.
Нанесете достатъчно смола върху долния ламинат и поставете предварително изрязаната сърцевина на място.
Уверете се, че основната подложка е правилно подравнена и лежи хоризонтално към долния ламинат.
Нанесете смола равномерно върху основната подложка и оставете достатъчно време за пълно намокряне.
Търсенето на смола варира в зависимост от избрания продукт, дебелината, вискозитета на смолата и температурата на обработка.
Използвайте подходяща ролка за ламиниране или ролка за мехурчета, за да отстраните задържания въздух и да осигурите близък контакт с долния ламинат.
Не прилагайте прекомерен натиск, който може да изкриви ламината или да измести основната подложка.
Потвърдете пълното намокряне и консолидация около ъгли, челни фуги, припокривания и локални детайли.
Избягвайте големи припокривания, освен ако не се изискват от дизайна на ламината, тъй като припокриванията могат да създадат локални вариации в дебелината.
Нанесете указаната външна армировка от фибростъкло.
Уверете се, че основната подложка остава напълно затворена между подсилващите слоеве.
Оставете целия ламинат да се втвърди според времето и температурата, препоръчани от доставчика на смола.
Препоръчва се пробно производство преди масово производство, особено при промяна на степента на мат на сърцевината, системата от смола или дебелината на ламината.
В зависимост от избрания продукт и свързваща система, основният мат може да е подходящ за използване с:
◆ Ненаситена полиестерна смола.
◆ Винилова естерна смола.
◆ Епоксидна смола.
◆ Фенолна смола.
Съвместимостта трябва да бъде потвърдена за точния клас на продукта.
Някои свързващи системи са специално проектирани за стирен-съдържащи полиестерни и винилестерни смоли. Тяхното поведение при намокряне и работа може да е различно, когато се използва с епоксидна или фенолна смола.
Моля, посочете типа смола, когато поискате препоръка за продукт.
Съхранявайте основната подложка при следните условия:
◆ Съхранявайте материала в оригиналната му запечатана опаковка.
◆ Съхранявайте го на чисто и сухо закрито място.
◆ Пазете го от пряка слънчева светлина.
◆ Пазете го от вода и прекомерна влажност.
◆ Пазете го от прекомерна топлина.
◆ Съхранявайте ролките в позиция, която предотвратява деформация.
◆ Пазете материала от прах, масло и други замърсявания.
Ако материалът е бил съхраняван в студена среда, оставете го да достигне температурата на зоната за обработка, преди да отворите опаковката.
Изберете продукта на тази страница, когато:
◆ Компонентът се произвежда чрез ръчно полагане или пръскане.
◆ Смолата се нанася ръчно.
◆ Основните изисквания са натрупване на дебелина, намаляване на теглото и контрол на печата.
◆ Не са необходими канали за поток на смола в равнината.
Изберете специална инфузионна сърцевина, когато:
◆ Компонентът се произвежда чрез вакуумна инфузия, VARTM или RTM.
◆ Сърцевината трябва да подпомага потока на смолата в равнината.
◆ Необходима е шарена структура на смола.
◆ Скоростта на инфузия и пропускливостта са важни критерии за избор.
За производство на затворена форма, моля, вижте:
Основен мат за инфузия и RTM обработка
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON може да достави различни степени и дебелини на сърцевината за ръчно полагане и пръскане.
Ние помагаме на клиентите да сравнят дебелината, съвместимостта на смолата, геометрията на компонентите и повърхностните изисквания, преди да изберат продукт.
В допълнение към основния мат, JLON доставя:
◆ Подложка с нарязани нишки.
◆ Тъкан ровинг.
◆ Мултиаксиални тъкани от фибростъкло.
◆ Повърхностни воали от фибростъкло.
◆ Полиестерни и винилестерни смоли.
◆ FRP инструменти и спомагателни материали.
Това позволява на клиентите да доставят множество материали, необходими за производство на FRP с отворена форма от един доставчик.
JLON поддържа международни клиенти с избор на продукти, техническа документация, опаковки за износ, координиране на проби и договорености за доставка.
Моля, предоставете следната информация, когато поискате оферта:
◆ Необходима дебелина на сърцевината.
◆ Необходима ширина и дължина на ролката.
◆ Очаквано количество за поръчка.
◆ Тип смола.
◆ Процес на ръчно полагане или пръскане.
◆ Приложение на готовия продукт.
◆ Изисквания за форма и повърхност на компонента.
◆ Държава или пристанище на дестинация.
◆ Необходими технически документи или протоколи от изпитвания.
да Основните мат продукти на тази страница са предназначени основно за ръчно полагане, пръскане и други процеси на FRP с отворена форма.
не
Подложката с нарязани нишки е армировка от стъклени влакна. Core Mat се използва предимно като лек ламинат и слой за контрол на печата.
Двата материала изпълняват различни функции и често се използват заедно в един и същи ламинат.
не
Основната подложка обикновено трябва да се позиционира между армировъчните слоеве от фибростъкло. Той не замества структурната армировка, необходима за готовия компонент.
Продуктите на тази страница са предназначени основно за ръчна обработка в отворена форма.
За вакуумна инфузия или RTM, използвайте специално шарено ядро за инфузия, което поддържа потока на смола в равнината.
Подходящ ламинат за кожа обикновено се поставя между гелкоата и основния мат.
Кожният ламинат помага за защитата на гелкоута, подобрява видимата повърхност и намалява риска от локални дефекти при печат или повърхностни дефекти.
Абсорбцията на смола зависи от класа и дебелината на продукта.
За серията U-PICA Mat T, показана на тази страница, типичният обем на смолата е приблизително 55–60%, в зависимост от степента.
Окончателните изисквания за смола трябва да бъдат потвърдени с помощта на техническия лист с данни и производствено изпитване.
да
Гъвкавата сърцевина има добра приспособимост и може да следва много извити повърхности на формата.
За остри ъгли или сложни форми се препоръчва сух монтаж и пробен ламинат преди масово производство.
Основният мат увеличава дебелината на ламината, което може да подобри твърдостта на огъване.
Крайните механични характеристики обаче зависят от цялостната структура на ламината, включително армировката от фибростъкло, системата от смола, дебелината на сърцевината и качеството на обработка.
Може да се използва в избрани области с ламинат, но не трябва автоматично да се третира като заместител на структурна PVC или PET пяна.
Целият ламинат на корпуса трябва да бъде проектиран в съответствие с очакваните натоварвания, изискваните механични свойства и приложимите морски стандарти.
Моля, предоставете следната информация:
◆ Производствен процес.
◆ Тип смола.
◆ Необходима мокра дебелина.
◆ Приложение на готовия продукт.
◆ Форма на компонента.
◆ Изисквания за качество на повърхността.
◆ Очаквано количество за поръчка.
JLON ще препоръча подходящ продукт въз основа на предоставената информация.