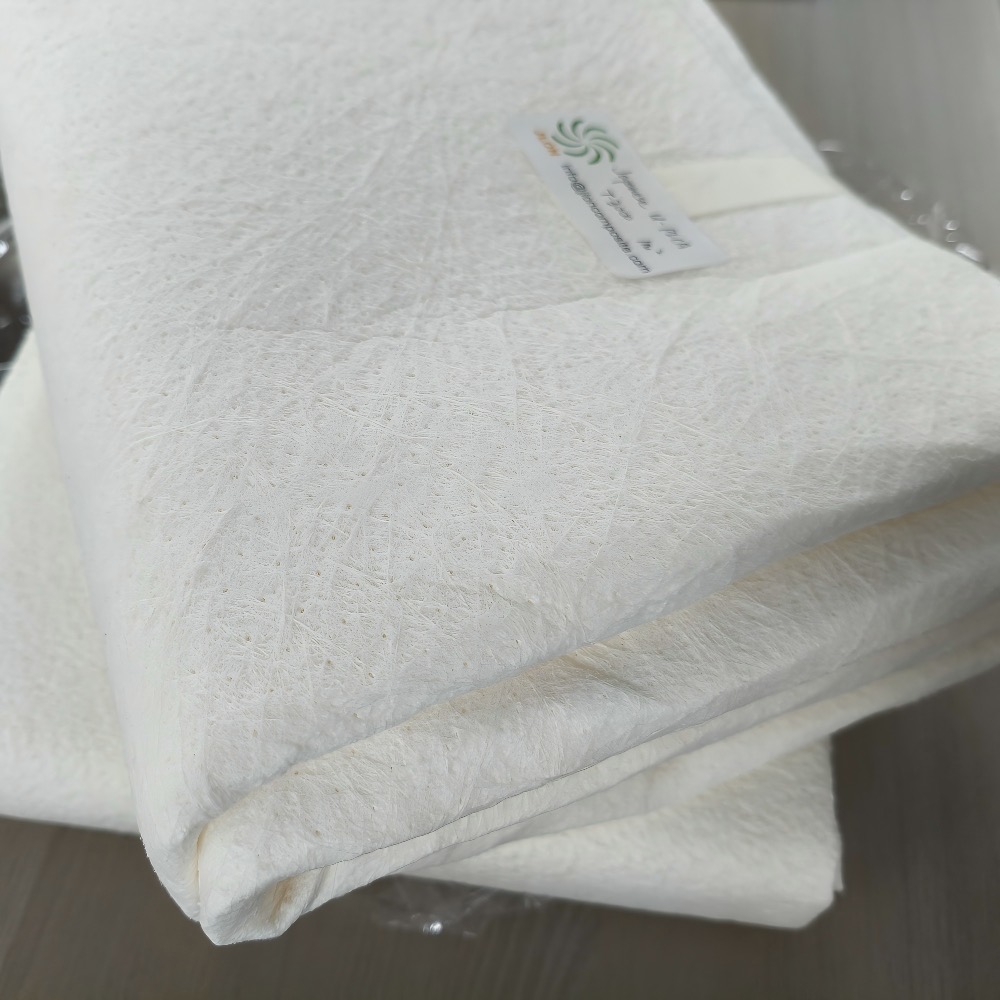
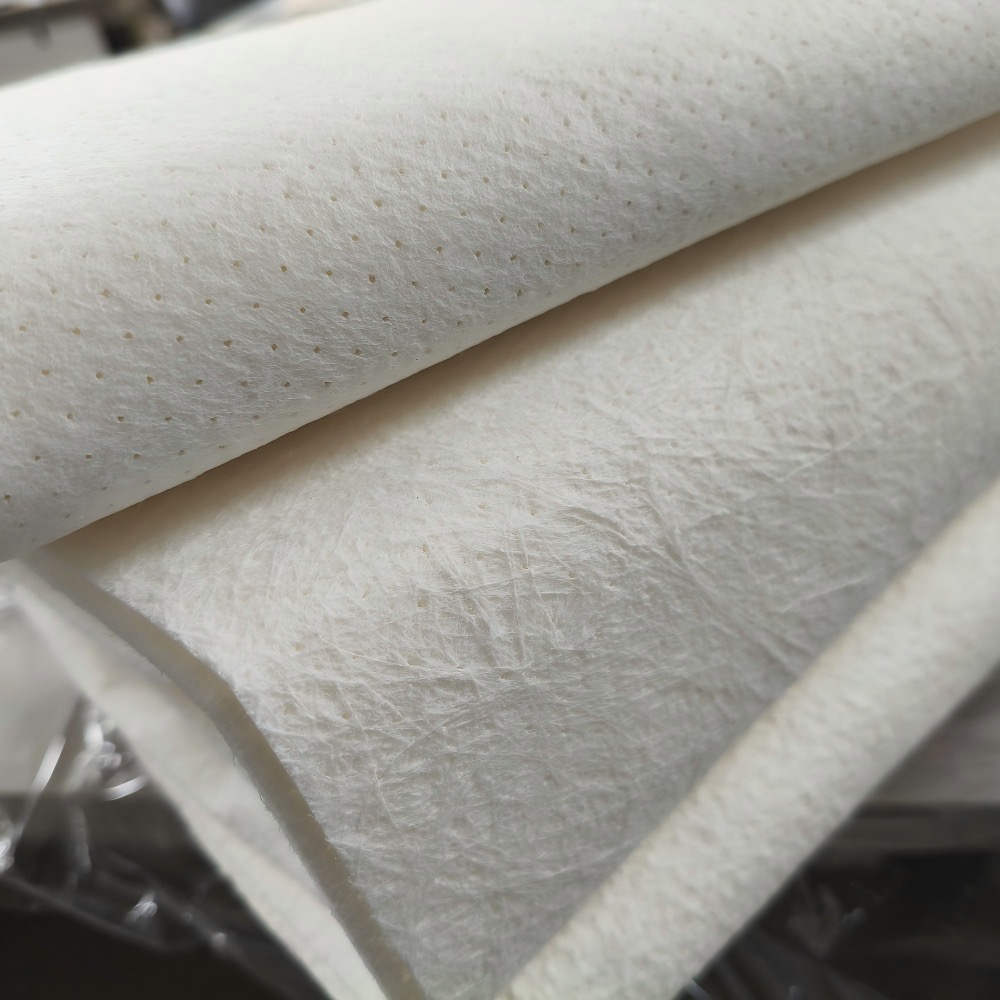
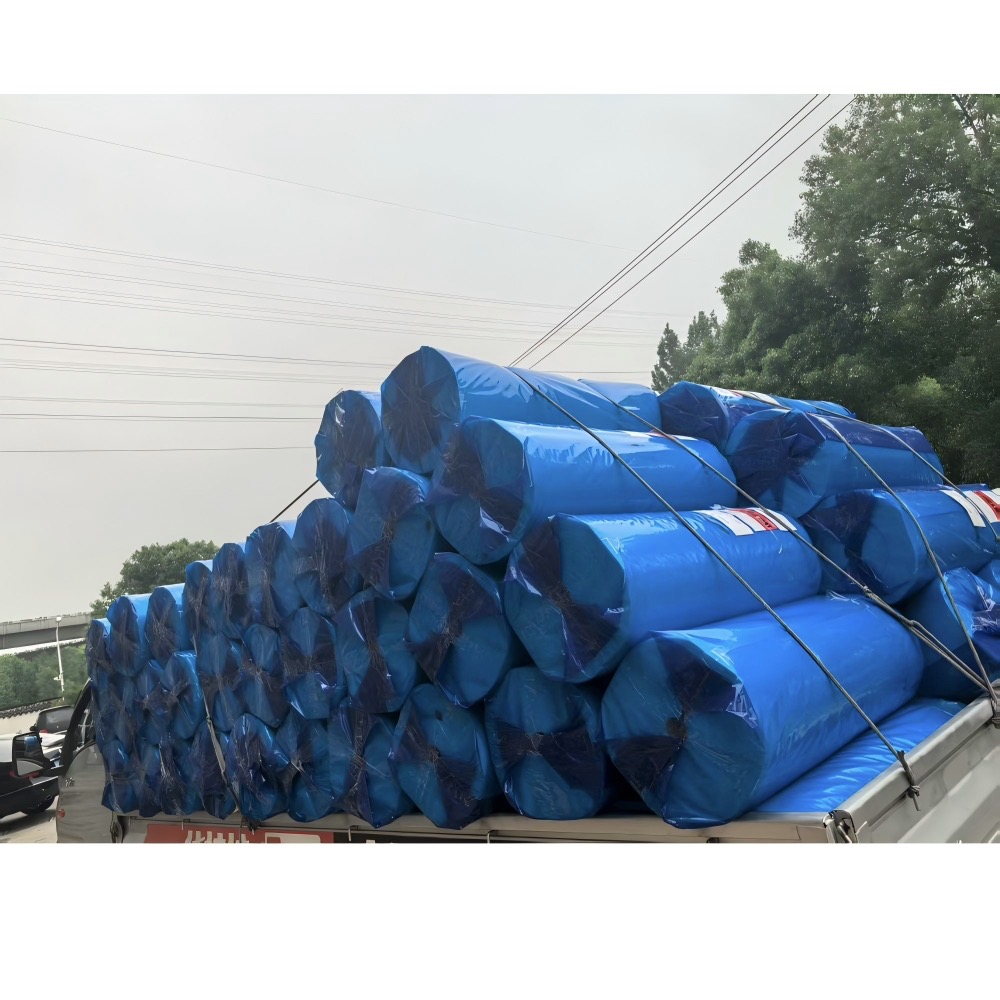
Kernmatte ist ein flexibles, harzabsorbierendes Zwischenmaterial, das in faserverstärkten Kunststofflaminaten eingesetzt wird.
Es besteht im Allgemeinen aus einem leichten Vliesträger, der Mikrokügelchen enthält. Beim Handlaminieren wird das Material mit Harz imprägniert und bildet eine kontrollierte Zwischenschicht mit geringer Dichte zwischen den Glasfaserverstärkungsschichten.
Kernmatten werden hauptsächlich verwendet für:
◆ Laminatdicke effizienter aufbauen.
◆ Reduzieren Sie das Gewicht dicker FRP-Komponenten.
◆ Reduzieren Sie die Anzahl der erforderlichen herkömmlichen Glasfaserschichten.
◆ Verbesserung der Biegesteifigkeit des fertigen Bauteils.
◆ Reduzieren Sie den Durchdruck von Glasfaser auf der sichtbaren Oberfläche.
◆ Verbessern Sie das Oberflächenbild von Formteilen.
◆ Vereinfachen Sie die Herstellung gebogener FRP-Teile.
Die Kernmatte ist keine primäre Strukturverstärkung. Es ersetzt nicht Schnittmatten, gewebte Rovings, multiaxiale Gewebe oder andere lasttragende Glasfaserverstärkungen.
Diese Produktreihe ist speziell für die FRP-Verarbeitung in offenen Formen konzipiert, darunter:
◆ Handauflegen.
◆ Aufsprühen.
◆ Kontaktformen.
◆ Andere offene Laminatproduktionsverfahren.
Aufgrund seiner flexiblen Struktur passt sich das Material gekrümmten Formoberflächen leichter an als starre Blechkernmaterialien.
Eine typische Laminatstruktur kann bestehen aus:
Gelcoat → Hautlaminat → Glasfaserverstärkung → Kernmatte → Glasfaserverstärkung
Der genaue Laminataufbau sollte entsprechend der erforderlichen Dicke, mechanischen Leistung, Oberflächenqualität und Produktionsmethode bestimmt werden.
Bei diesem Produkt handelt es sich nicht um einen Harzflusskern für die Vakuuminfusion. Informationen zur Vakuuminfusion, VARTM- oder RTM-Produktion finden Sie auf unserer separaten Seite „Kernmatte für Infusion und RTM-Verarbeitung“.
Eine einzelne Schicht Kernmatte kann eine kontrollierte Nasslaminatdicke von ca. 1,5–5 mm ergeben.
Dadurch können FRP-Hersteller die erforderliche Laminatdicke mit weniger herkömmlichen Glasfaserschichten erreichen.
Die mikrokügelchenhaltige Struktur erzeugt eine Zwischenschicht mit geringerer Dichte als ein massives glasfaserverstärktes Laminat vergleichbarer Dicke.
Die tatsächliche Gewichtsreduzierung hängt von der gewählten Sorte, dem Harzgehalt und dem gesamten Laminatdesign ab.
Durch Erhöhen der Dicke eines FRP-Laminats kann dessen Biegesteifigkeit verbessert werden, ohne dass das gleiche Gewicht wie bei mehreren massiven Glasfaserschichten entsteht.
Die endgültige mechanische Leistung hängt von der Glasfaserverstärkung, dem Harzsystem, der Kernmattendicke und der Verarbeitungsqualität ab.
Eine Kernmatte kann dazu beitragen, die Übertragung von Glasfasermustern durch das Laminat auf die sichtbare Oberfläche zu reduzieren.
Dies macht es nützlich für Formteile, bei denen das Aussehen der Oberfläche wichtig ist.
Das Material ist flexibel und leicht zu schneiden. Es kann vielen gekrümmten Formoberflächen folgen, ohne dass das Schneiden, Nuten oder Thermoformen erforderlich ist, das normalerweise für Hartschaumplatten erforderlich ist.
Geeignete Kernmattenqualitäten behalten nach der Harzimprägnierung eine relativ stabile Dicke bei und unterstützen so eine gleichmäßigere Laminatproduktion.
Durch die Kernmatte kann die Anzahl der Verstärkungsschichten reduziert werden, die zum Erreichen der gewünschten Laminatdicke erforderlich sind, wodurch die manuelle Auflegearbeit vereinfacht wird.
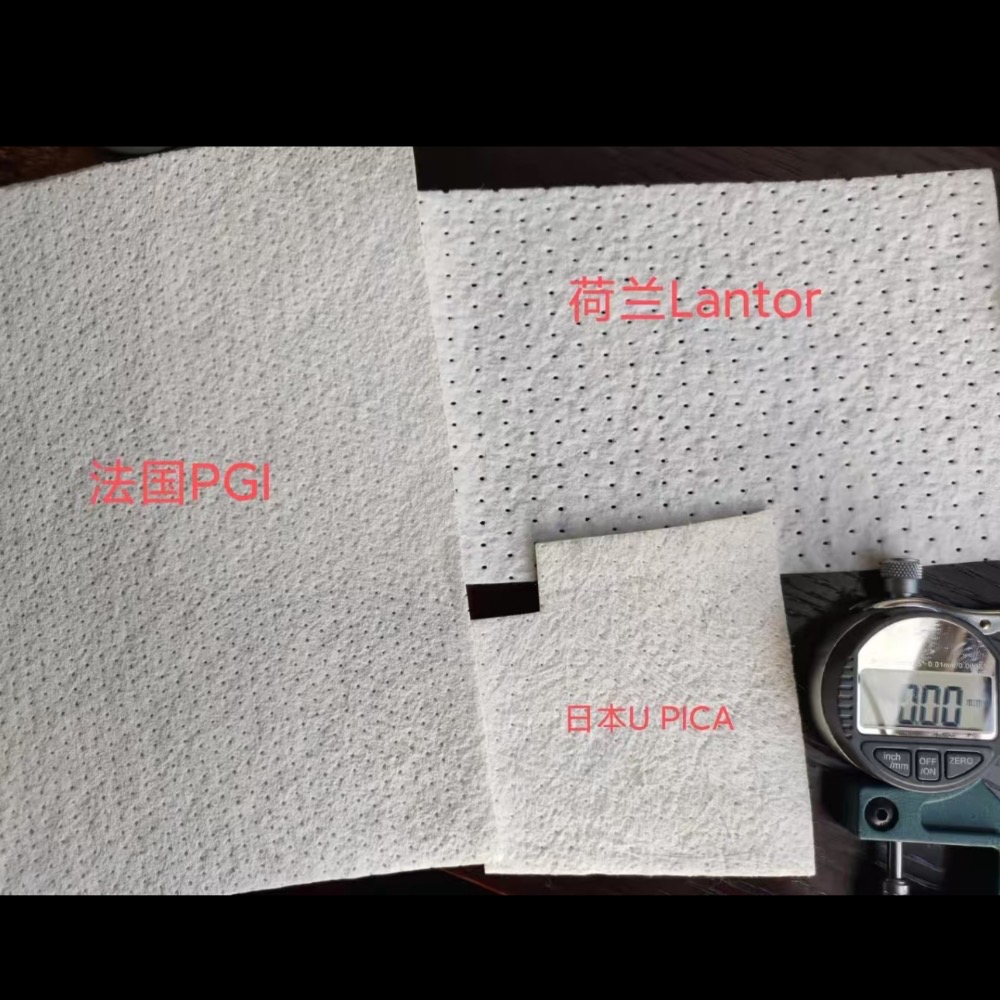
JLON liefert ausgewählte Kernmattenprodukte für Handauflege- und Sprühanwendungen, einschließlich der U-PICA Mat T-Serie und der flexiblen Kernmaterialien MATLINE.
Verfügbare Marken, Qualitäten, Rollenabmessungen und Harzkompatibilität sollten vor der Bestellung bestätigt werden.
Marine: Rümpfe, Decks und Strukturen von Booten und Yachten
Transport: Teile und Teile von Autos, Anhängern, Lastkraftwagen und Wohnmobilen
Nahverkehr: Innen- und Außenbereich von Zügen, Stadtbahnen und Bussen. Freizeit: Kajaks, Surfbretter, Pools und Wannen
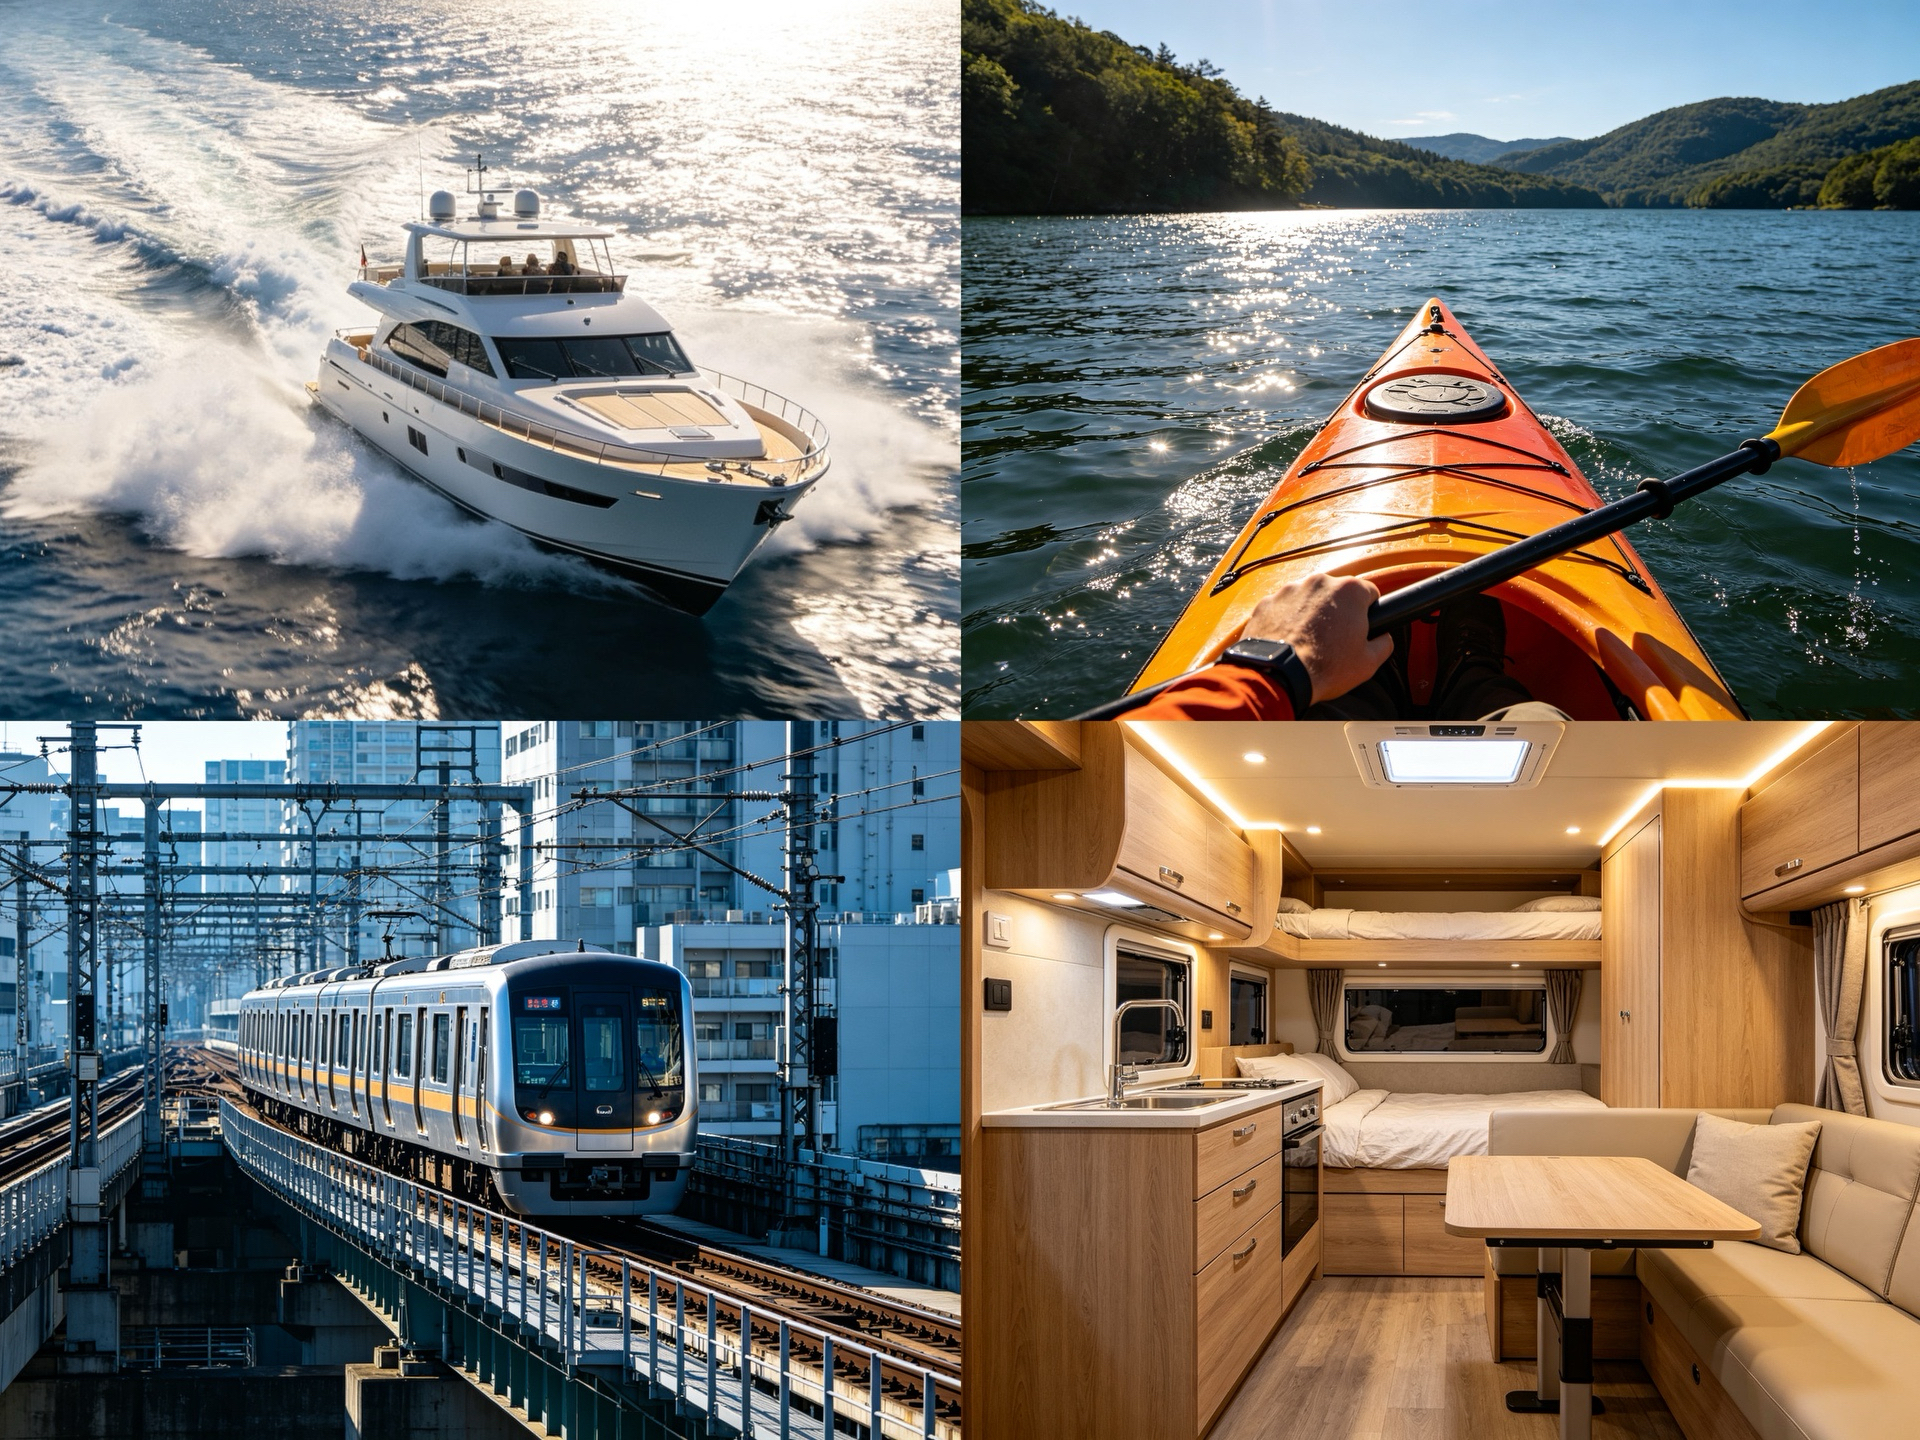
Industrie: Verkleidungsplatten, Ventilatoren, Behälter und Tanks
| Artikel |
Einheit |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Tickness trocken |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Nass | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Gewicht |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Scheinbare Dichte |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Harzaufnahme |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Breite | mm |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| Rollenlänge |
M | 50 | 50 | 50 | 50 | 25 |
| Rollengewicht | kg | App.4 |
App.5 | App.7 | App.8 | App.10 |
| Rollendurchmesser | cm | 33 | 40 | 48 | 55 | 60 |
| Rollvolumen | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Verpackung |
- | - | - | - | - | - |
| Typ | Grad | Gewicht (gsm) | Dicke (mm) | Leistung |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Technisches Datenblatt der Kernmatte
 Technisches Datenblatt der Kernmatte MATLINE+101N-2.pdf
Technisches Datenblatt der Kernmatte MATLINE+201N-3.pdf
Technisches Datenblatt der Kernmatte MATLINE+301N.pdf
Technisches Datenblatt zur U-PICA-Kernmatte.pdf
Dieser Dickenbereich wird im Allgemeinen ausgewählt für:
◆ Durchdruckkontrolle.
◆ Dünnes, bauschiges Laminat.
◆ Bauteile mit relativ engen Kurven.
◆ Leichte Innenteile.
◆ Dekorative Formteile.
Diese Dicke wird im Allgemeinen gewählt für:
◆ Allzweck-Laminataufbau.
◆ Marine-Innenverkleidungen.
◆ Automobilpaneele.
◆ Sanitärprodukte.
◆ Industrieabdeckungen.
Dieser Dickenbereich wird im Allgemeinen ausgewählt für:
◆ Schnellerer Dickenaufbau.
◆ Größere Formplatten.
◆ Bauteile, die eine höhere Biegesteifigkeit erfordern.
◆ Relativ flache oder leicht gebogene Teile.
Eine dickere Kernmatte macht ein FVK-Bauteil nicht automatisch strukturell stabiler. Art, Gewicht und Ausrichtung der Glasfaserverstärkung müssen weiterhin entsprechend der erforderlichen Belastung ausgewählt werden.
Schneiden Sie die Kernmatte vor dem Mischen oder Auftragen des Harzes in die gewünschte Form.
Passen Sie das Material trocken in die Form ein, wenn das Bauteil Kurven, Ecken oder lokale Details aufweist.
Tragen Sie den Gelcoat auf und lassen Sie ihn den gewünschten Aushärtungszustand erreichen.
Tragen Sie entsprechend dem Produktionsverfahren einen geeigneten Oberflächenschleier, eine Kurzfasermatte oder eine andere Hautverstärkung auf.
Die Kernmatte sollte normalerweise nicht direkt am Gelcoat anliegen.
Platzieren Sie die erforderliche Glasfaserverstärkung und tränken Sie diese vollständig mit Harz.
Entfernen Sie eingeschlossene Luft mit einer geeigneten Rolle, bevor Sie die Kernmatte positionieren.
Tragen Sie ausreichend Harz auf das darunter liegende Laminat auf und platzieren Sie die vorgeschnittene Kernmatte in Position.
Stellen Sie sicher, dass die Kernmatte richtig ausgerichtet ist und flach auf dem darunter liegenden Laminat aufliegt.
Tragen Sie das Harz gleichmäßig auf die Kernmatte auf und lassen Sie ausreichend Zeit für die vollständige Durchnässung.
Der Harzbedarf variiert je nach ausgewähltem Produkt, Dicke, Harzviskosität und Verarbeitungstemperatur.
Entfernen Sie eingeschlossene Luft mit einer geeigneten Laminier- oder Luftpolsterrolle und sorgen Sie für einen engen Kontakt mit dem darunter liegenden Laminat.
Üben Sie keinen übermäßigen Druck aus, der das Laminat verformen oder die Kernmatte verschieben könnte.
Bestätigen Sie die vollständige Durchnässung und Verfestigung an Ecken, Stoßfugen, Überlappungen und lokalen Details.
Vermeiden Sie große Überlappungen, es sei denn, das Laminatdesign erfordert dies, da Überlappungen zu lokalen Dickenschwankungen führen können.
Tragen Sie die angegebene äußere Glasfaserverstärkung auf.
Stellen Sie sicher, dass die Kernmatte vollständig zwischen den Verstärkungsschichten eingeschlossen bleibt.
Lassen Sie das gesamte Laminat entsprechend der vom Harzlieferanten empfohlenen Zeit und Temperatur aushärten.
Vor der Massenproduktion empfiehlt sich eine Probefertigung, insbesondere bei Änderung der Kernmattensorte, des Harzsystems oder der Laminatdicke.
Abhängig vom gewählten Produkt und Bindemittelsystem kann die Kernmatte für den Einsatz geeignet sein mit:
◆ Ungesättigtes Polyesterharz.
◆ Vinylesterharz.
◆ Epoxidharz.
◆ Phenolharz.
Die Kompatibilität muss für die genaue Produktklasse bestätigt werden.
Einige Bindemittelsysteme sind speziell für styrolhaltige Polyester- und Vinylesterharze konzipiert. Ihr Benetzungs- und Handhabungsverhalten kann bei Verwendung mit Epoxid- oder Phenolharz unterschiedlich sein.
Bitte geben Sie den Harztyp an, wenn Sie eine Produktempfehlung anfordern.
Lagern Sie die Kernmatte unter folgenden Bedingungen:
◆ Bewahren Sie das Material in der versiegelten Originalverpackung auf.
◆ Bewahren Sie es in einem sauberen und trockenen Innenbereich auf.
◆ Schützen Sie es vor direkter Sonneneinstrahlung.
◆ Schützen Sie es vor Wasser und übermäßiger Feuchtigkeit.
◆ Halten Sie es von übermäßiger Hitze fern.
◆ Lagern Sie die Rollen so, dass sie sich nicht verformen.
◆ Schützen Sie das Material vor Staub, Öl und anderen Verunreinigungen.
Wenn das Material in einer kalten Umgebung gelagert wurde, lassen Sie es die Temperatur im Verarbeitungsbereich erreichen, bevor Sie die Verpackung öffnen.
Wählen Sie das Produkt auf dieser Seite aus, wenn:
◆ Die Herstellung des Bauteils erfolgt im Handauftrag oder im Spritzverfahren.
◆ Harz wird manuell aufgetragen.
◆ Die Hauptanforderungen sind Dickenaufbau, Gewichtsreduzierung und Druckkontrolle.
◆ Harzflusskanäle in der Ebene sind nicht erforderlich.
Wählen Sie eine spezielle Infusionskernmatte, wenn:
◆ Das Bauteil wird durch Vakuuminfusion, VARTM oder RTM hergestellt.
◆ Der Kern muss den Harzfluss in der Ebene unterstützen.
◆ Eine gemusterte Harzflussstruktur ist erforderlich.
◆ Infusionsgeschwindigkeit und Permeabilität sind wichtige Auswahlkriterien.
Informationen zur Produktion in geschlossenen Formen finden Sie unter:
Kernmatte für die Infusions- und RTM-Verarbeitung
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON kann verschiedene Kernmattenqualitäten und -stärken für die Handauflege- und Sprühproduktion liefern.
Wir helfen Kunden beim Vergleich von Dicke, Harzkompatibilität, Komponentengeometrie und Oberflächenanforderungen, bevor sie sich für ein Produkt entscheiden.
Zusätzlich zur Kernmatte liefert JLON:
◆ Hackfasermatte.
◆ Gewebter Roving.
◆ Multiaxiale Glasfasergewebe.
◆ Glasfaser-Oberflächenschleier.
◆ Polyester- und Vinylesterharze.
◆ FVK-Werkzeuge und Hilfsmaterialien.
Dies ermöglicht es Kunden, mehrere für die FRP-Produktion in offener Form benötigte Materialien von einem Lieferanten zu beziehen.
JLON unterstützt internationale Kunden bei der Produktauswahl, technischen Dokumentation, Exportverpackung, Musterkoordination und Versandvereinbarungen.
Bitte geben Sie bei der Angebotsanfrage folgende Informationen an:
◆ Erforderliche Kernmattendicke.
◆ Erforderliche Rollenbreite und Rollenlänge.
◆ Geschätzte Bestellmenge.
◆ Harztyp.
◆ Handauftrags- oder Sprühverfahren.
◆ Fertigproduktanwendung.
◆ Bauteilform- und Oberflächenanforderungen.
◆ Zielland oder Hafen.
◆ Erforderliche technische Unterlagen oder Prüfberichte.
Ja. Die Kernmattenprodukte auf dieser Seite sind in erster Linie für das Handauflegen, Aufsprühen und andere FRP-Verfahren mit offener Form vorgesehen.
NEIN.
Bei der Schnittfasermatte handelt es sich um eine Glasfaserverstärkung. Die Kernmatte wird hauptsächlich als leichter Laminatfüller und als Druckkontrollschicht verwendet.
Die beiden Materialien erfüllen unterschiedliche Funktionen und werden häufig zusammen im selben Laminat verwendet.
NEIN.
Die Kernmatte sollte normalerweise zwischen den Glasfaserverstärkungsschichten positioniert werden. Es ersetzt nicht die für das fertige Bauteil erforderliche Strukturverstärkung.
Die Produkte auf dieser Seite sind in erster Linie für die manuelle Verarbeitung in offenen Formen konzipiert.
Verwenden Sie für die Vakuuminfusion oder RTM einen speziellen strukturierten Infusionskern, der den Harzfluss in der Ebene unterstützt.
Normalerweise wird zwischen Gelcoat und Kernmatte ein geeignetes Hautlaminat platziert.
Das Hautlaminat schützt den Gelcoat, verbessert die sichtbare Oberfläche und verringert das Risiko lokaler Durchdrucke oder Oberflächenfehler.
Die Harzaufnahme hängt von der Produktsorte und -dicke ab.
Für die auf dieser Seite gezeigte U-PICA Mat T-Serie beträgt das typische Harzvolumen je nach Sorte etwa 55–60 %.
Der endgültige Harzbedarf sollte anhand des technischen Datenblatts und eines Produktionsversuchs bestätigt werden.
Ja.
Die flexible Kernmatte hat eine gute Anpassungsfähigkeit und kann vielen gekrümmten Formoberflächen folgen.
Bei scharfen Ecken oder komplexen Formen wird vor der Massenproduktion eine Trockenmontage und ein Probelaminat empfohlen.
Die Kernmatte erhöht die Dicke des Laminats, was die Biegesteifigkeit verbessern kann.
Die endgültige mechanische Leistung hängt jedoch von der gesamten Laminatstruktur ab, einschließlich der Glasfaserverstärkung, dem Harzsystem, der Kernmattendicke und der Verarbeitungsqualität.
Es kann in ausgewählten Laminatbereichen verwendet werden, sollte jedoch nicht automatisch als Ersatz für strukturellen PVC- oder PET-Schaum betrachtet werden.
Das komplette Rumpflaminat muss gemäß den zu erwartenden Belastungen, den erforderlichen mechanischen Eigenschaften und den geltenden Schifffahrtsstandards ausgelegt sein.
Bitte geben Sie folgende Informationen an:
◆ Produktionsprozess.
◆ Harztyp.
◆ Erforderliche Nassdicke.
◆ Fertigproduktanwendung.
◆ Komponentenform.
◆ Anforderungen an die Oberflächenqualität.
◆ Geschätzte Bestellmenge.
JLON wird Ihnen auf Grundlage der bereitgestellten Informationen ein geeignetes Produkt empfehlen.