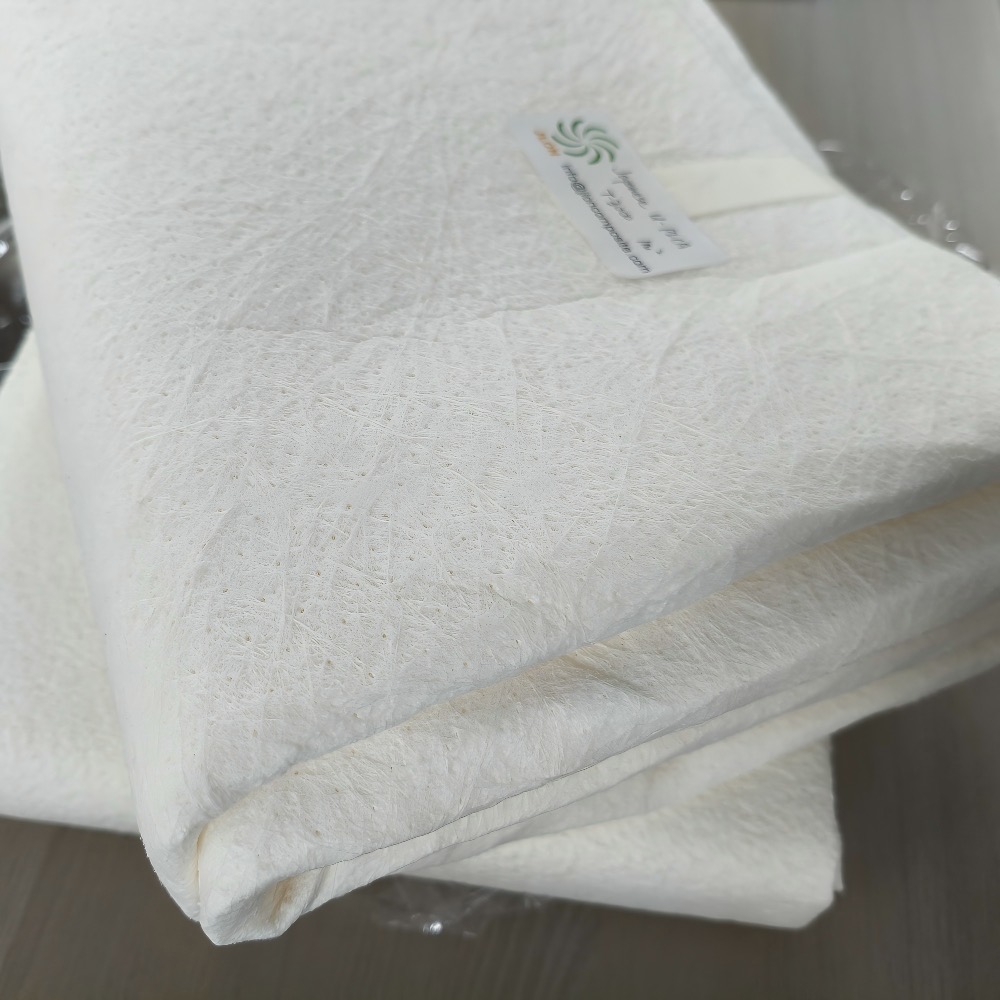
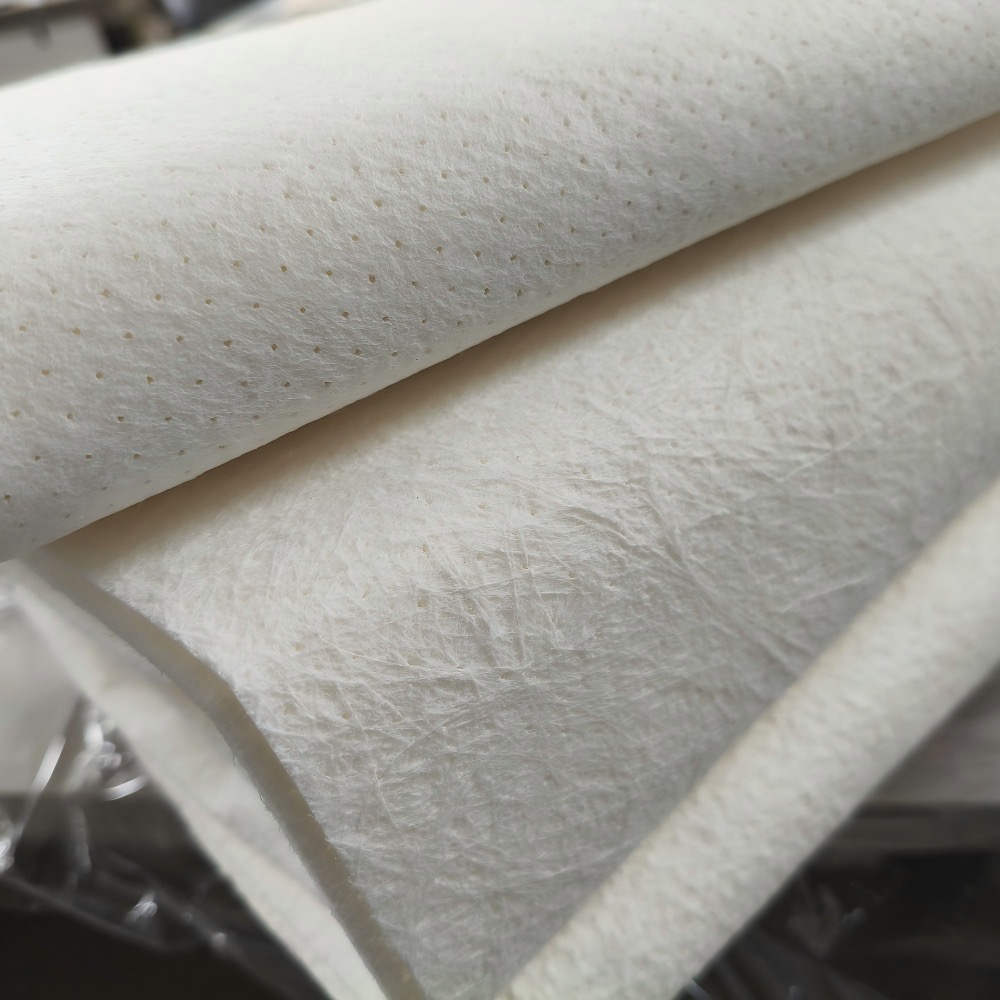
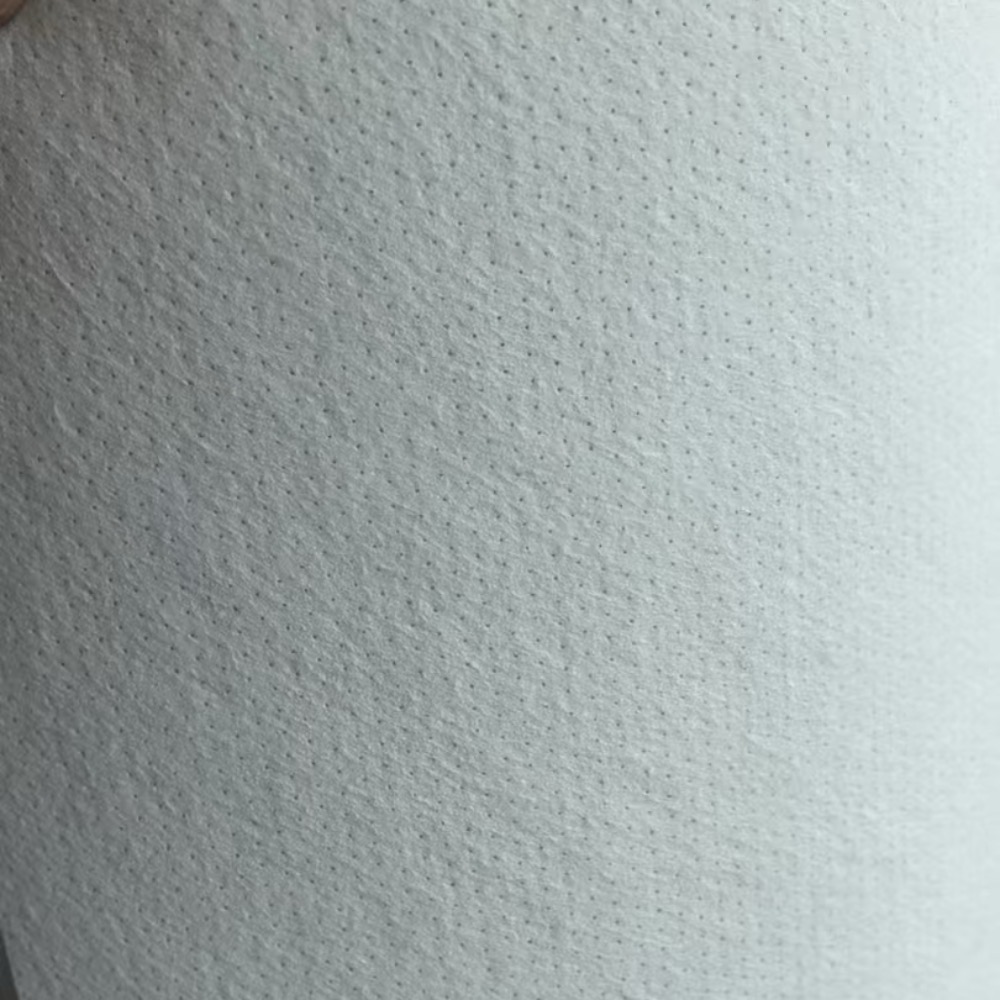
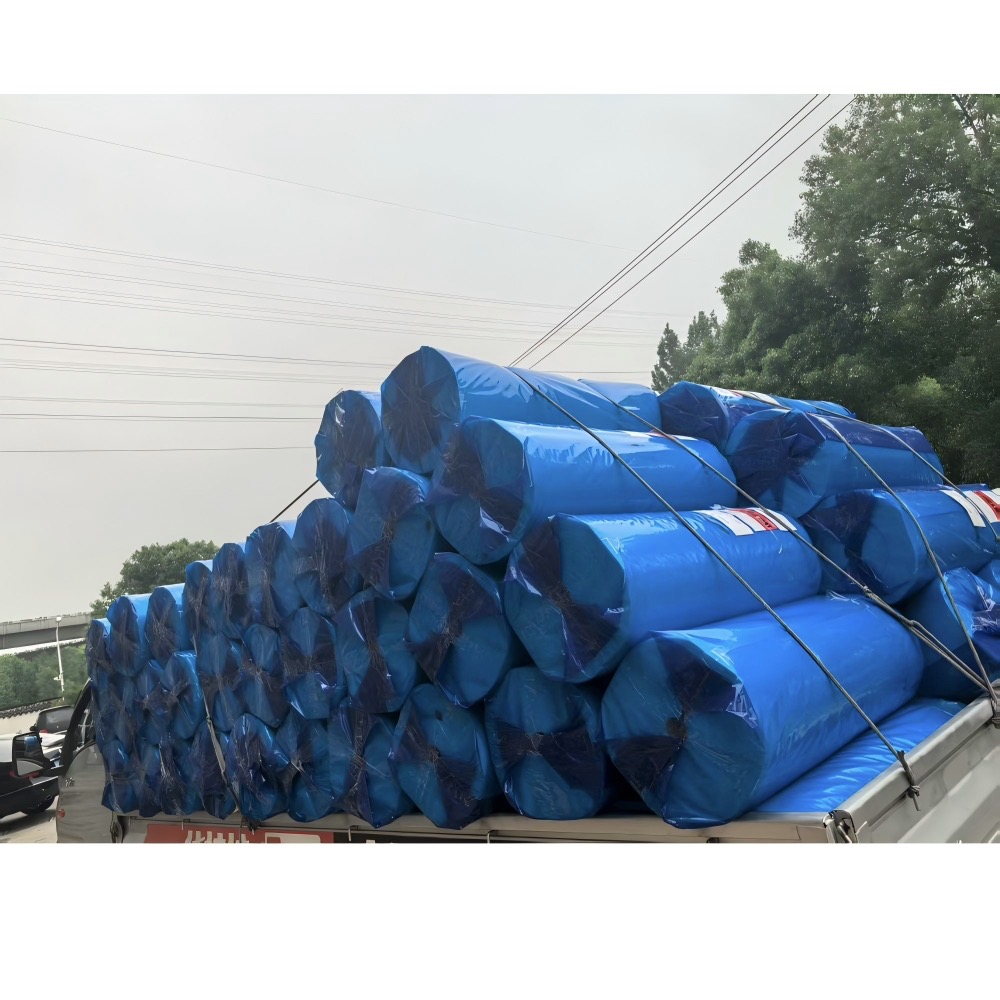
Kernmat is 'n buigsame, harsabsorberende tussenmateriaal wat in veselversterkte plastieklaminate gebruik word.
Dit bestaan gewoonlik uit 'n liggewig nie-geweefde draer wat mikrosfere bevat. Tydens handoplegging word die materiaal met hars geïmpregneer en vorm 'n beheerde, lae-digtheid tussenlaag tussen veselglas versterking lae.
Kernmat word hoofsaaklik gebruik om:
◆ Bou laminaatdikte meer doeltreffend.
◆ Verminder die gewig van dik FRP-komponente.
◆ Verminder die aantal konvensionele veselglaslae wat benodig word.
◆ Verbeter die buigstyfheid van die voltooide komponent.
◆ Verminder die deurdruk van veselglas op die sigbare oppervlak.
◆ Verbeter die oppervlakvoorkoms van gevormde komponente.
◆ Vereenvoudig die vervaardiging van geboë FRP-onderdele.
Kernmat is nie 'n primêre strukturele versterking nie. Dit vervang nie gekapte draadmat, geweefde roving, meerassige materiaal of ander vragdraende veselglasversterking nie.
Hierdie produkreeks is spesifiek bedoel vir oop-vorm FRP verwerking, insluitend:
◆ Handopleg.
◆ Opspuit.
◆ Kontak gietvorm.
◆ Ander oopvorm-laminaatproduksieprosesse.
Sy buigsame struktuur laat die materiaal toe om geboë vormoppervlaktes makliker te volg as rigiede plaatkernmateriaal.
'n Tipiese laminaatstruktuur kan bestaan uit:
Gelcoat → vellaminaat → veselglas versterking → kern mat → veselglas versterking
Die presiese laminaatstruktuur moet bepaal word volgens die vereiste dikte, meganiese werkverrigting, oppervlakkwaliteit en produksiemetode.
Hierdie produk is nie 'n harsvloeikern vir vakuuminfusie nie. Vir vakuum infusie, VARTM of RTM produksie, sien asseblief ons aparte Core mat vir infusie en RTM verwerking bladsy.
’n Enkellaag kernmat kan ongeveer 1,5–5 mm van beheerde nat laminaatdikte verskaf.
Dit stel FRP-vervaardigers in staat om die vereiste laminaatdikte te bereik met minder konvensionele veselglaslae.
Die mikrosfeer-bevattende struktuur produseer 'n laer-digtheid tussenlaag as 'n soliede glas-versterkte laminaat van vergelykbare dikte.
Werklike gewigsvermindering hang af van die gekose graad, harsinhoud en volledige laminaatontwerp.
Die verhoging van die dikte van 'n FRP-laminaat kan sy buigstyfheid verbeter sonder om dieselfde gewig as verskeie soliede veselglaslae by te voeg.
Die finale meganiese werkverrigting hang af van die veselglas versterking, hars stelsel, kern mat dikte en verwerking kwaliteit.
Kernmat kan help om die oordrag van veselglaspatrone deur die laminaat na die sigbare oppervlak te verminder.
Dit maak dit nuttig vir gevormde komponente waar oppervlakvoorkoms belangrik is.
Die materiaal is buigsaam en maklik om te sny. Dit kan baie geboë vormoppervlaktes volg sonder die sny, groef of termovorming wat normaalweg benodig word vir stewige skuimplate.
Geskikte kernmat-grade handhaaf 'n relatief stabiele dikte na harsbevrugting, wat meer konsekwente laminaatproduksie ondersteun.
Kernmat kan die aantal versterkingslae verminder wat benodig word om die teiken laminaatdikte te bereik, wat handmatige oplegwerk vereenvoudig.
JLON verskaf geselekteerde kernmatprodukte vir handoplê- en opspuittoepassings, insluitend U-PICA Mat T-reeks en MATLINE buigsame kernmateriaal.
Beskikbare handelsmerke, grade, rolafmetings en harsversoenbaarheid moet bevestig word voor bestelling.
Marine: rompe, dekke en strukture van bote en seiljagte
Vervoer: onderdele en panele van motors, sleepwaens, vragmotors en RV's
Massavervoer: binne en buite van treine, ligte spoor en busse Ontspanning: kajakke, branderplanke, swembaddens en baddens
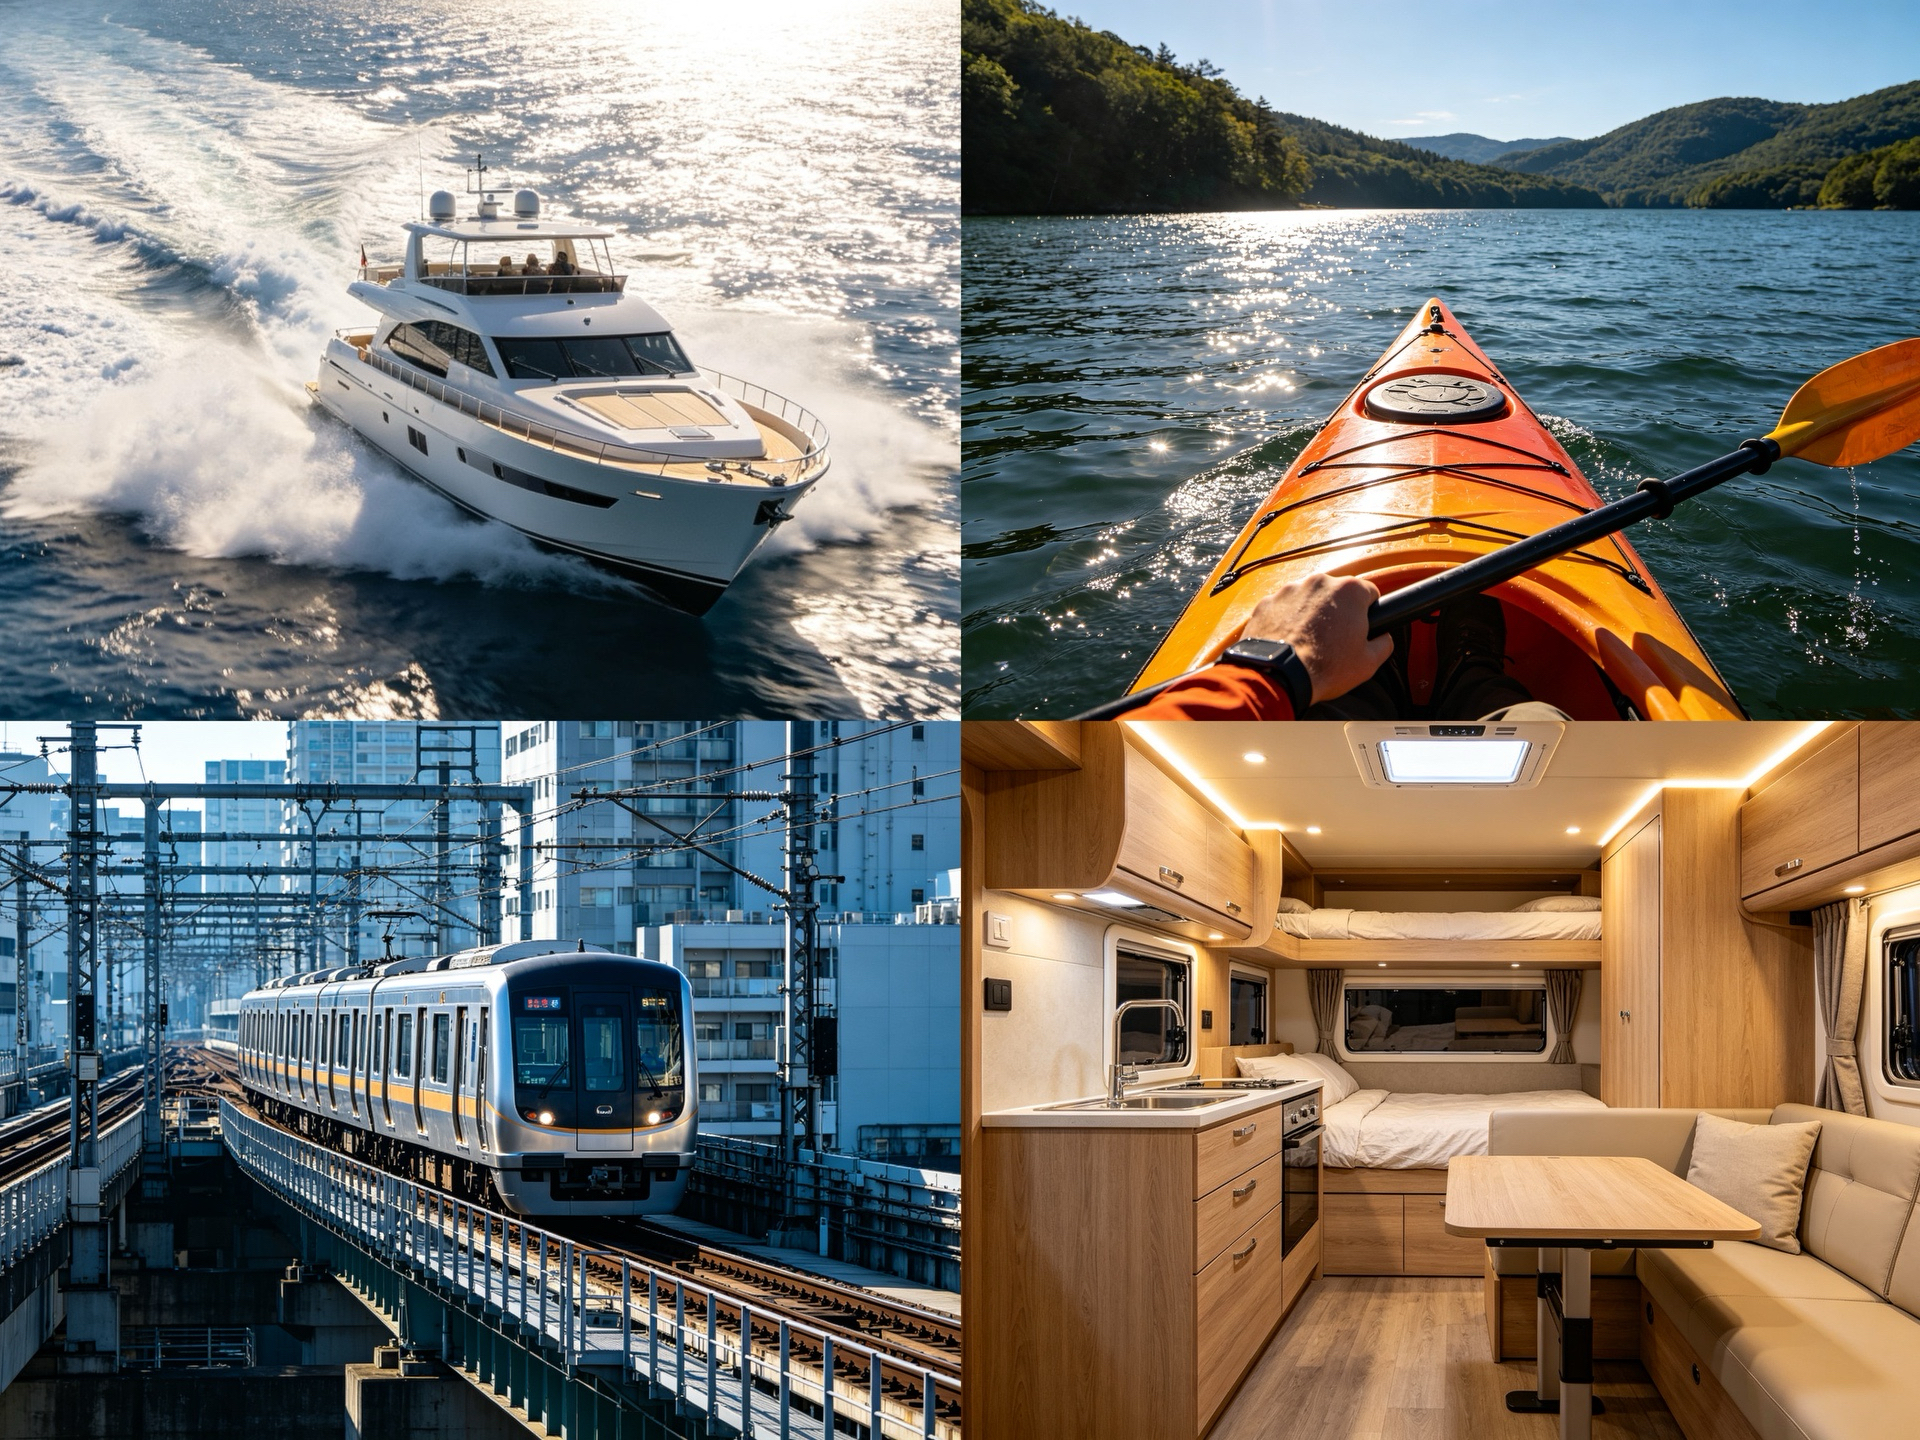
Industrieel: bekledingspanele, waaiers, houers en tenks
| Item |
Eenheid |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Bosluis droog |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Nat | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Gewig |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Skynbare digtheid |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Hars absorpsie |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Breedte | mm |
1 000 |
1 000 | 1 000 | 1 000 | 1 000 |
| Rol lengte |
m | 50 | 50 | 50 | 50 | 25 |
| Rol gewig | kg | app.4 |
app.5 | app.7 | app.8 | app.10 |
| Rol deursnee | cm | 33 | 40 | 48 | 55 | 60 |
| Rol volume | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Verpakking |
- | - | - | - | - | - |
| Tik | Graad | Gewig (gsm) | Dikte (mm) | prestasie |
| Matlyn+ | Matlyn+101N | 52 | 1,4 | |
| Matlyn+201N | 74 | 2 |
||
| Matlyn+301N | 110 |
3 | ||
| Matlyn+401N | 140 | 4 | ||
| Matlyn+501N | 170 | 5 |
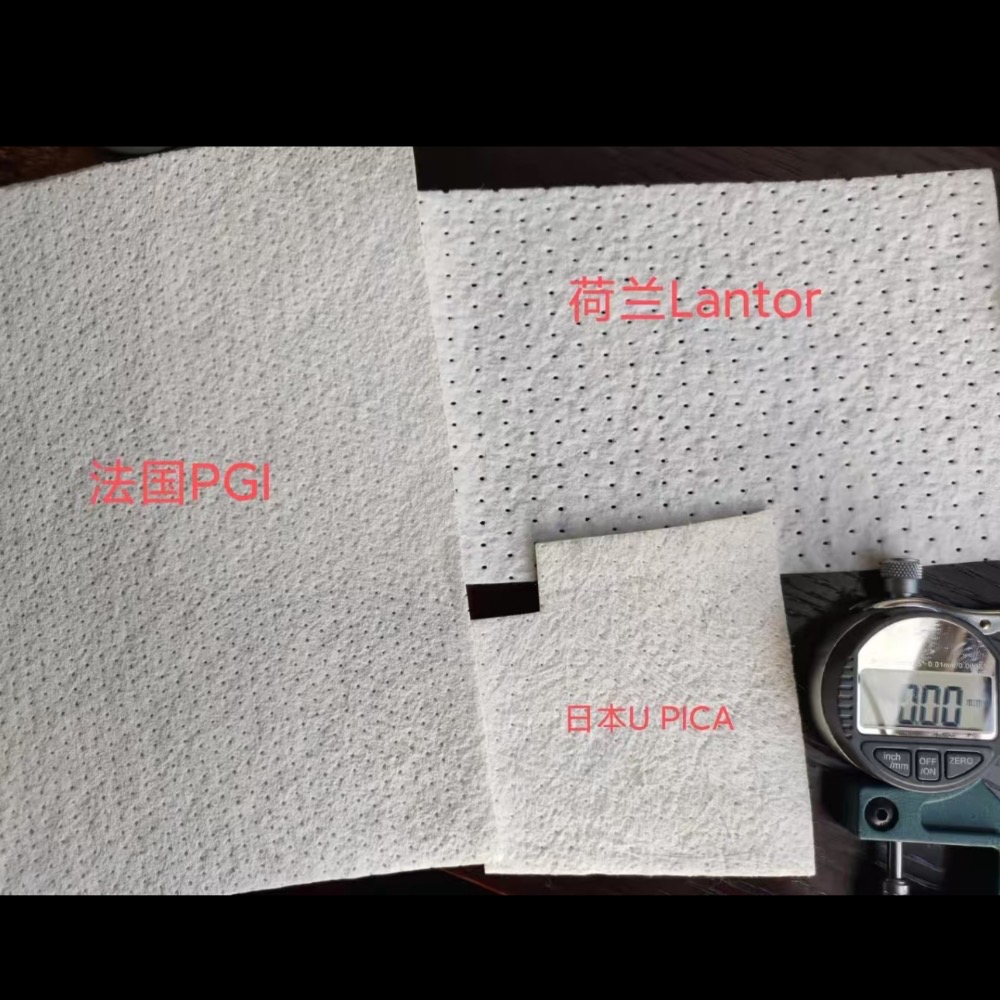
Tegniese datablad van kernmat
 MATLINE+101N-2 kernmat tegniese datablad.pdf
MATLINE+201N-3 kernmat tegniese datablad.pdf
MATLINE+301N kernmat tegniese datablad.pdf
U-PICA kernmat tegniese datablad.pdf
Hierdie diktereeks word gewoonlik gekies vir:
◆ Deurdrukbeheer.
◆ Dun gelamineerde bulk.
◆ Komponente met relatief stywe kurwes.
◆ Liggewig binnedele.
◆ Dekoratiewe gevormde komponente.
Hierdie dikte word gewoonlik gekies vir:
◆ Algemene doel laminaat bulk.
◆ Mariene binnepanele.
◆ Motorpanele.
◆ Sanitêre produkte.
◆ Industriële bedekkings.
Hierdie diktereeks word gewoonlik gekies vir:
◆ Vinniger dikte opbou.
◆ Groter gevormde panele.
◆ Komponente wat groter buigstyfheid vereis.
◆ Relatief plat of liggies geboë dele.
’n Dikker kernmat maak nie outomaties ’n FRP-komponent struktureel sterker nie. Die tipe, gewig en oriëntasie van die veselglaswapening moet steeds gekies word volgens die vereiste vrag.
Sny die kernmat tot die verlangde vorm voordat die hars gemeng of toegedien word.
Droogpas die materiaal op die vorm wanneer die komponent kurwes, hoeke of plaaslike besonderhede bevat.
Wend die gelcoat aan en laat dit die vereiste uithardingstoestand bereik.
Dien 'n geskikte oppervlaksluier, gekapte stringmat of ander velversterking toe volgens die produksieprosedure.
Kernmat moet normaalweg nie direk teen die gelcoat geplaas word nie.
Plaas die vereiste veselglas versterking en bevrug dit volledig met hars.
Gebruik 'n geskikte roller om vasgevange lug te verwyder voordat die kernmat geplaas word.
Dien voldoende hars op die onderliggende laminaat toe en plaas die voorafgesnyde kernmat in posisie.
Maak seker dat die kernmat korrek in lyn is en plat teen die onderliggende laminaat lê.
Dien hars eweredig oor die kernmat toe en laat genoeg tyd toe vir heeltemal uitnat.
Harsvraag wissel volgens die gekose produk, dikte, harsviskositeit en verwerkingstemperatuur.
Gebruik 'n geskikte lamineerroller of borrelroller om vasgevange lug te verwyder en verseker noue kontak met die onderliggende laminaat.
Moenie oormatige druk uitoefen wat die laminaat kan verwring of die kernmat kan verplaas nie.
Bevestig volledige uitnat en konsolidasie om hoeke, boude, oorvleuelings en plaaslike besonderhede.
Vermy groot oorvleuelings, tensy dit deur die laminaatontwerp vereis word, aangesien oorvleuelings plaaslike diktevariasies kan skep.
Dien die gespesifiseerde buitenste veselglaswapening toe.
Maak seker dat die kernmat heeltemal ingesluit bly tussen die versterkingslae.
Laat die volledige laminaat uithard volgens die harsverskaffer se aanbevole tyd en temperatuur.
Proefproduksie word aanbeveel voor massaproduksie, veral wanneer die kernmatgraad, harsstelsel of laminaatdikte verander word.
Afhangende van die gekose produk en bindmiddelstelsel, kan kernmat geskik wees vir gebruik met:
◆ Onversadigde poliësterhars.
◆ Viniel ester hars.
◆ Epoksiehars.
◆ Fenoliese hars.
Verenigbaarheid moet vir die presiese produkgraad bevestig word.
Sommige bindmiddelstelsels is spesifiek ontwerp vir stireenbevattende poliëster- en vinielesterharse. Hul uitnat- en hanteringsgedrag kan anders wees wanneer dit met epoksie of fenoliese hars gebruik word.
Verskaf asseblief die harstipe wanneer u 'n produkaanbeveling versoek.
Berg die kernmat onder die volgende toestande:
◆ Hou die materiaal in sy oorspronklike verseëlde verpakking.
◆ Berg dit in 'n skoon en droë binnenshuise area.
◆ Hou dit weg van direkte sonlig.
◆ Beskerm dit teen water en oormatige humiditeit.
◆ Hou dit weg van oormatige hitte.
◆ Berg die rolle in 'n posisie wat vervorming voorkom.
◆ Beskerm die materiaal teen stof, olie en ander besoedeling.
As die materiaal in 'n koue omgewing gestoor is, laat dit die verwerkingsareatemperatuur bereik voordat die verpakking oopgemaak word.
Kies die produk op hierdie bladsy wanneer:
◆ Die komponent word met die hand opgelê of gespuit.
◆ Hars word met die hand aangewend.
◆ Die hoofvereistes is dikte-opbou, gewigsvermindering en drukbeheer.
◆ In-vlak harsvloeikanale word nie benodig nie.
Kies 'n toegewyde infusiekernmat wanneer:
◆ Die komponent word vervaardig deur vakuuminfusie, VARTM of RTM.
◆ Die kern moet in-vlak harsvloei help.
◆ 'n Gepatroonde harsvloeistruktuur word vereis.
◆ Infusiespoed en deurlaatbaarheid is belangrike seleksiekriteria.
Vir geslote vorm produksie, sien asseblief:
Kernmat vir infusie en RTM-verwerking
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON kan verskillende kernmatgrade en -diktes verskaf vir handoplê en opspuitproduksie.
Ons help kliënte om dikte, harsversoenbaarheid, komponentgeometrie en oppervlakvereistes te vergelyk voordat hulle 'n produk kies.
Benewens kernmat, verskaf JLON:
◆ Gekapte draadmat.
◆ Geweefde roving.
◆ Meerassige veselglasstowwe.
◆ Veselglas oppervlak sluiers.
◆ Polyester- en vinielesterharse.
◆ FRP gereedskap en bykomstighede.
Dit stel kliënte in staat om verskeie materiale wat benodig word vir oopvorm FRP-produksie van een verskaffer te verkry.
JLON ondersteun internasionale kliënte met produkkeuse, tegniese dokumentasie, uitvoerverpakking, monsterkoördinasie en versendingreëlings.
Verskaf asseblief die volgende inligting wanneer u 'n kwotasie versoek:
◆ Vereiste kernmatdikte.
◆ Vereiste rolwydte en rollengte.
◆ Geskatte bestelhoeveelheid.
◆ Tipe hars.
◆ Handoplê- of opspuitproses.
◆ Klaarproduktoediening.
◆ Komponentvorm en oppervlakvereistes.
◆ Bestemming land of hawe.
◆ Vereiste tegniese dokumente of toetsverslae.
Ja. Die kernmatprodukte op hierdie bladsy is hoofsaaklik bedoel vir handoplê, opspuit en ander oopvorm FRP-prosesse.
Nee.
Gekapte draadmat is 'n glasveselversterking. Kernmat word hoofsaaklik gebruik as 'n liggewig gelamineerde grootmaat en drukbeheerlaag.
Die twee materiale verrig verskillende funksies en word gereeld saam in dieselfde laminaat gebruik.
Nee.
Kernmat moet normaalweg tussen veselglasversterkingslae geplaas word. Dit vervang nie die strukturele versterking wat deur die voltooide komponent vereis word nie.
Die produkte op hierdie bladsy is hoofsaaklik ontwerp vir handmatige oopvormverwerking.
Vir vakuum infusie of RTM, gebruik 'n toegewyde patroon infusiekern wat in-vlak harsvloei ondersteun.
'n Geskikte vellaminaat word gewoonlik tussen die gelcoat en kernmat geplaas.
Die vellaminaat help om die gelcoat te beskerm, die sigbare oppervlak te verbeter en die risiko van plaaslike deurdruk- of oppervlakdefekte te verminder.
Harsabsorpsie hang af van die produkgraad en dikte.
Vir die U-PICA Mat T-reeks wat op hierdie bladsy gewys word, is die tipiese harsvolume ongeveer 55–60%, afhangend van die graad.
Finale harsvereistes moet bevestig word deur die tegniese datablad en 'n produksieproef te gebruik.
Ja.
Buigsame kernmat het goeie pasvormbaarheid en kan baie geboë vormoppervlaktes volg.
Vir skerp hoeke of komplekse vorms word droë pas en 'n proeflaminaat aanbeveel voor massaproduksie.
Kernmat verhoog die dikte van die laminaat, wat buigstyfheid kan verbeter.
Finale meganiese werkverrigting hang egter af van die volledige laminaatstruktuur, insluitend die veselglasversterking, harsstelsel, kernmatdikte en verwerkingskwaliteit.
Dit kan in geselekteerde laminaatareas gebruik word, maar dit moet nie outomaties as 'n plaasvervanger vir strukturele PVC of PET-skuim behandel word nie.
Die volledige romplaminaat moet ontwerp word volgens die verwagte vragte, vereiste meganiese eienskappe en toepaslike mariene standaarde.
Verskaf asseblief die volgende inligting:
◆ Produksieproses.
◆ Tipe hars.
◆ Vereiste nat dikte.
◆ Klaarproduktoediening.
◆ Komponentvorm.
◆ Oppervlakgehaltevereistes.
◆ Geskatte bestelhoeveelheid.
JLON sal 'n geskikte produk aanbeveel op grond van die inligting wat verskaf word.