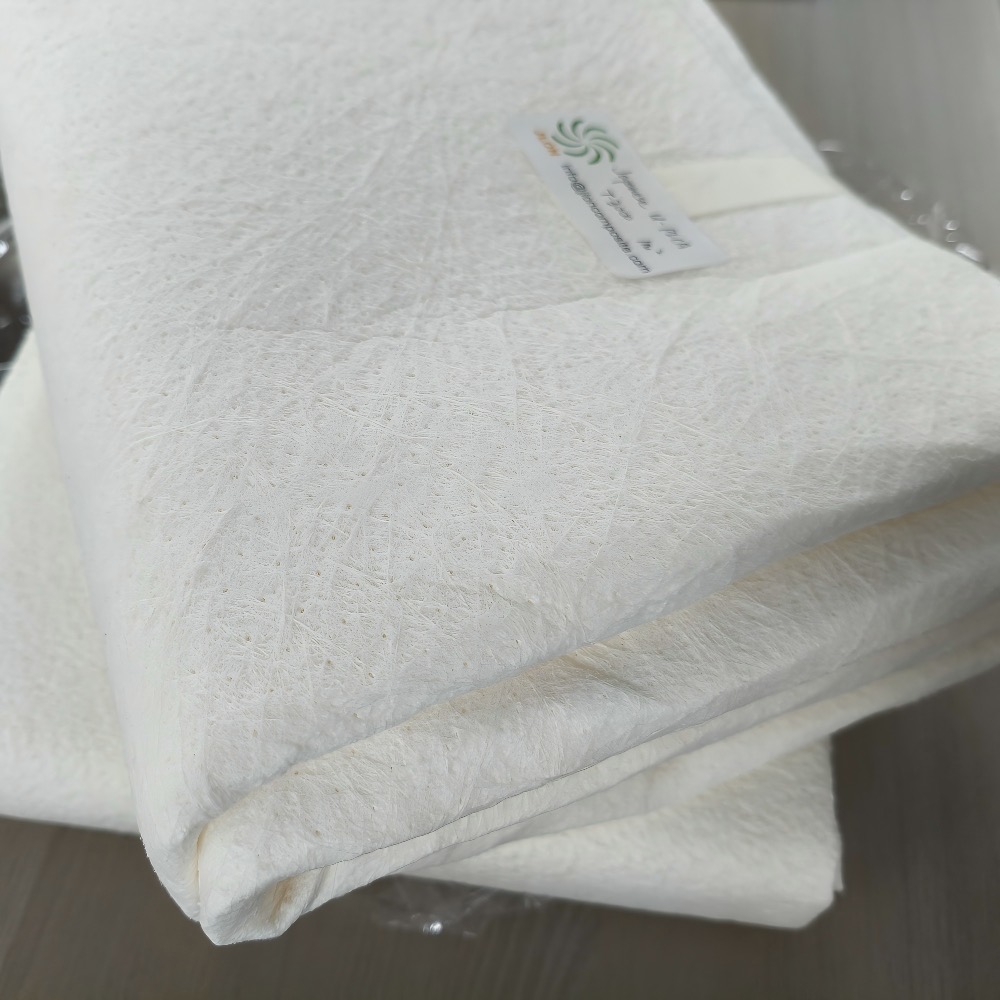
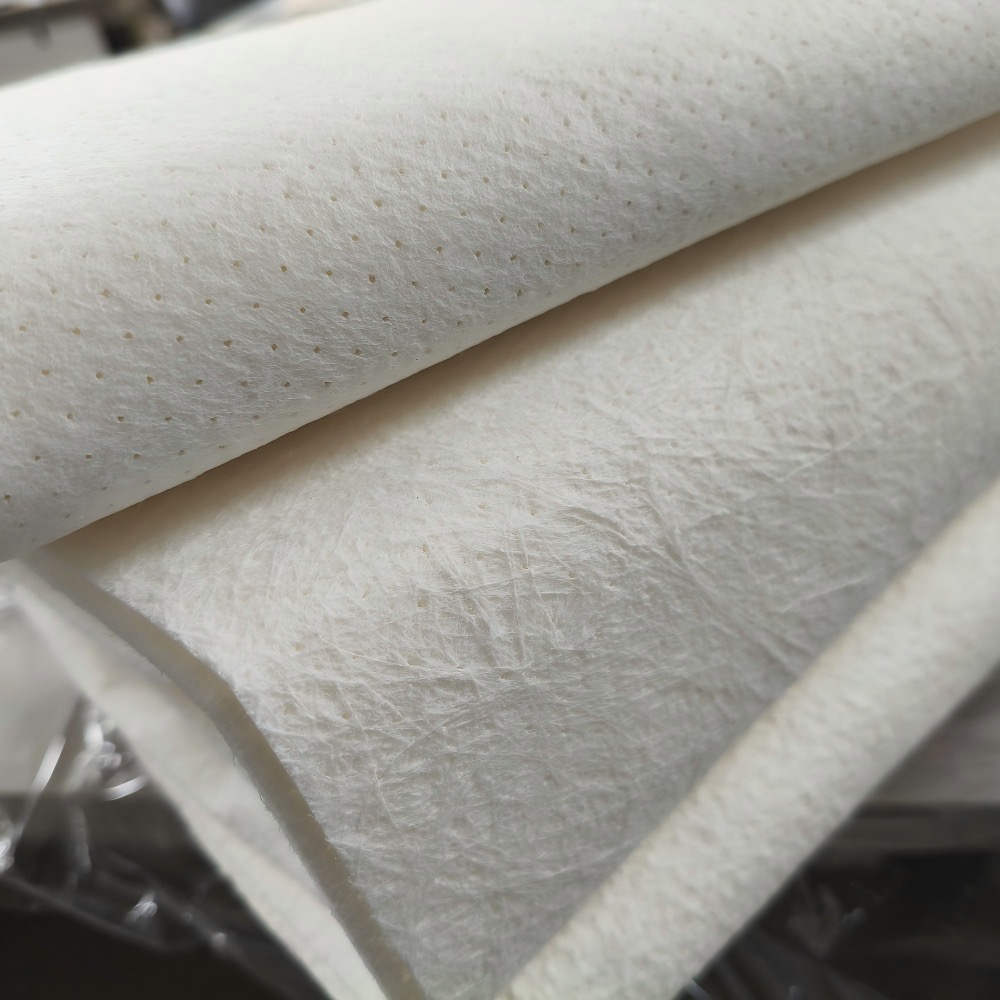
Основний мат — це гнучкий проміжний матеріал, що поглинає смолу, який використовується в армованих волокнами пластикових ламінатах.
Зазвичай він складається з легкого нетканого носія, що містить мікросфери. Під час ручного укладання матеріал просочується смолою та утворює контрольований проміжний шар низької щільності між армуючими шарами зі скловолокна.
Основний мат в основному використовується для:
◆ Більш ефективна товщина ламінату.
◆ Зменшити вагу компонентів із товстого пластику.
◆ Зменшіть кількість шарів звичайного скловолокна.
◆ Покращення жорсткості готового компонента на вигин.
◆ Зменште наскрізний друк скловолокна на видимій поверхні.
◆ Покращити зовнішній вигляд поверхні формованих компонентів.
◆ Спростіть виробництво вигнутих деталей із FRP.
Внутрішній мат не є основним структурним посиленням. Він не замінює мат із рубаної нитки, тканий ровінг, багатоосьову тканину чи іншу арматуру зі скловолокна, що несуть навантаження.
Ця лінійка продуктів спеціально призначена для обробки FRP відкритою формою, включаючи:
◆ Розкладка рук.
◆ Розпилення.
◆ Контактне формування.
◆ Інші процеси виробництва ламінату з відкритою формою.
Його гнучка структура дозволяє матеріалу легше повторювати вигнуті поверхні форм, ніж жорсткі листові серцевини.
Типова структура ламінату може складатися з:
Гелькоут → ламінат шкіри → армування скловолокном → матовий мат → армування скловолокном
Точну структуру ламінату слід визначати відповідно до необхідної товщини, механічних характеристик, якості поверхні та методу виробництва.
Цей продукт не є ядром із потоком смоли для вакуумної інфузії. Для вакуумної інфузії, виробництва VARTM або RTM див. нашу окрему сторінку Core mat для інфузії та обробки RTM.
Один шар основного мату може забезпечити приблизно 1,5–5 мм контрольованої вологої товщини ламінату.
Це дозволяє виробникам FRP досягти необхідної товщини ламінату з меншою кількістю традиційних шарів скловолокна.
Структура, що містить мікросфери, створює проміжний шар меншої щільності, ніж суцільний армований склом ламінат порівнянної товщини.
Фактичне зменшення ваги залежить від вибраного сорту, вмісту смоли та повного дизайну ламінату.
Збільшення товщини ламінату FRP може покращити його жорсткість на вигин, не додаючи такої ж ваги, як кілька твердих шарів скловолокна.
Остаточні механічні характеристики залежать від армування скловолокном, системи смол, товщини основного мату та якості обробки.
Серцевий килимок може допомогти зменшити перенесення візерунків зі скловолокна через ламінат на видиму поверхню.
Це робить його корисним для формованих компонентів, де зовнішній вигляд поверхні важливий.
Матеріал гнучкий і легко ріжеться. Він може слідувати за багатьма вигнутими поверхнями прес-форми без різання, канавок або термоформування, які зазвичай необхідні для твердих пінопластових листів.
Відповідні марки основного мату зберігають відносно стабільну товщину після просочення смолою, підтримуючи стабільніше виробництво ламінату.
Core mat може зменшити кількість армуючих шарів, необхідних для досягнення цільової товщини ламінату, спрощуючи роботу з укладання вручну.
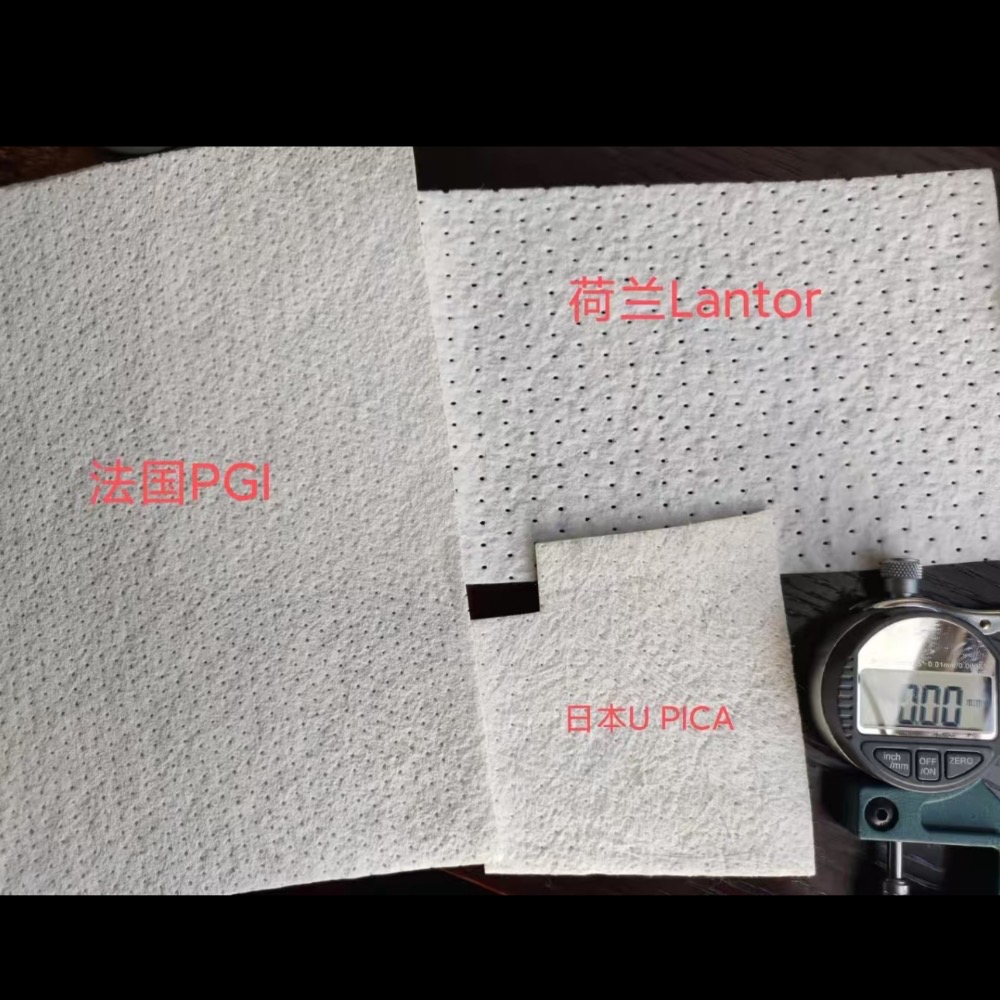
JLON постачає вибрані основні матові продукти для ручного укладання та розпилення, включаючи U-PICA Mat серії T і гнучкі серцеві матеріали MATLINE.
Доступні бренди, сорти, розміри рулонів і сумісність із смолою слід підтвердити перед замовленням.
Морський суд: корпуси, палуби та конструкції човнів і яхт
Перевезення: частини та панелі автомобілів, причепів, вантажівок та фургонів
Масовий транспорт: інтер’єр та екстер’єр потягів, легкорейкового транспорту та автобусів Дозвілля: каяки, дошки для серфінгу, басейни та ванни
Промислові: облицювальні панелі, вентилятори, контейнери та резервуари
| Пункт |
одиниця |
Т-1000 |
Т-2000 | Т-3000 | Т-4000 |
Т-5000 |
| Тікнес сухий |
мм | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| мокрий | мм | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| вага |
г/м² | 60 | 90 | 135 | 160 | 200 |
| Видима щільність |
г/см³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Поглинання смоли |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Ширина | мм |
1000 |
1000 | 1000 | 1000 | 1000 |
| Довжина рулону |
м | 50 | 50 | 50 | 50 | 25 |
| Вага рулону | кг | додаток.4 |
додаток.5 | додаток.7 | додаток.8 | додаток.10 |
| Діаметр рулону | см | 33 | 40 | 48 | 55 | 60 |
| Об'єм рулону | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Упаковка |
- | - | - | - | - | - |
| Тип | Оцінка | Вага (gsm) | Товщина (мм) | продуктивність |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Технічний паспорт сердечника
 Технічні дані MATLINE+101N-2 core mat.pdf
Технічний опис MATLINE+201N-3 core mat.pdf
Технічний опис MATLINE+301N core mat.pdf
Технічний опис U-PICA core mat.pdf
Цей діапазон товщини зазвичай вибирається для:
◆ Контроль друку.
◆ Наповнення тонкого ламінату.
◆ Компоненти з відносно жорсткими кривими.
◆ Легкі внутрішні деталі.
◆ Декоративні формовані компоненти.
Цю товщину зазвичай вибирають для:
◆ Наповнення ламінату загального призначення.
◆ Морські внутрішні панелі.
◆ Автомобільні панелі.
◆ Гігієнічні вироби.
◆ Промислові кришки.
Цей діапазон товщини зазвичай вибирається для:
◆ Швидше нарощування товщини.
◆ Більші формовані панелі.
◆ Компоненти, що потребують більшої жорсткості на вигин.
◆ Відносно плоскі або злегка вигнуті частини.
Більш товстий мат серцевини автоматично не робить компонент FRP структурно міцнішим. Тип, вага та орієнтація скловолоконної арматури все одно повинні бути обрані відповідно до необхідного навантаження.
Перед змішуванням або нанесенням смоли наріжте основний мат необхідної форми.
Висушіть матеріал на прес-формі, якщо компонент містить криві, кути або локальні деталі.
Нанесіть гелькоут і дайте йому досягти необхідного стану затвердіння.
Нанесіть відповідну поверхневу вуаль, нарізану нитку або інше зміцнення шкіри відповідно до процедури виробництва.
Основний мат зазвичай не слід розташовувати безпосередньо навпроти гелькоуту.
Помістіть необхідну арматуру зі скловолокна і повністю просочіть її смолою.
Використовуйте відповідний ролик, щоб видалити захоплене повітря перед розміщенням основного килимка.
Нанесіть достатню кількість смоли на ламінат, що лежить під ним, і покладіть на місце попередньо вирізаний внутрішній мат.
Переконайтеся, що основний килимок правильно вирівняний і рівно прилягає до нижнього ламінату.
Рівномірно нанесіть смолу на основний мат і дайте достатньо часу для повного змочування.
Попит на смолу залежить від обраного продукту, товщини, в’язкості смоли та температури обробки.
Використовуйте відповідний валик для ламінування або бульбашковий валик, щоб видалити захоплене повітря та забезпечити тісний контакт з ламінатом, що лежить під ним.
Не застосовуйте надмірного тиску, який може деформувати ламінат або змістити серцевину.
Підтвердьте повне змочування та ущільнення навколо кутів, стикових з’єднань, нахлестів та локальних деталей.
Уникайте великих нахлестів, якщо це не вимагається дизайном ламінату, оскільки нахлести можуть призвести до локальних коливань товщини.
Нанесіть зазначене зовнішнє армування скловолокном.
Переконайтеся, що основний мат залишається повністю закритим між шарами армування.
Дайте всьому ламінату затвердіти відповідно до часу та температури, рекомендованих постачальником смоли.
Пробне виробництво рекомендується перед масовим виробництвом, особливо при зміні сорту основного мату, системи смол або товщини ламінату.
Залежно від вибраного продукту та сполучної системи, core mat може бути придатним для використання з:
◆ Ненасичена поліефірна смола.
◆ Вінілефірна смола.
◆ Епоксидна смола.
◆ Фенольна смола.
Сумісність повинна бути підтверджена для точного класу продукту.
Деякі сполучні системи розроблені спеціально для поліефірних і вінілефірних смол, що містять стирол. Їх поведінка щодо зволоження та поводження може відрізнятися при використанні з епоксидною або фенольною смолою.
Будь ласка, вкажіть тип смоли, коли запитуєте рекомендацію продукту.
Зберігайте серцевину в таких умовах:
◆ Зберігайте матеріал в оригінальній герметичній упаковці.
◆ Зберігайте його в чистому та сухому приміщенні.
◆ Тримайте його подалі від прямих сонячних променів.
◆ Захищайте його від води та надмірної вологості.
◆ Тримайте його подалі від надмірного тепла.
◆ Зберігайте рулони в положенні, яке запобігає деформації.
◆ Захищайте матеріал від пилу, масла та інших забруднень.
Якщо матеріал зберігався в холодному середовищі, дайте йому досягти температури в зоні обробки, перш ніж відкривати упаковку.
Виберіть продукт на цій сторінці, коли:
◆ Компонент виготовляється ручним накладанням або розпиленням.
◆ Смола наноситься вручну.
◆ Основними вимогами є збільшення товщини, зменшення ваги та контроль друку.
◆ Канали для потоку смоли в площині не потрібні.
Вибирайте спеціальний килимок для інфузійного ядра, коли:
◆ Компонент виготовляється шляхом вакуумної інфузії, VARTM або RTM.
◆ Серцевина повинна сприяти протоку смоли в площині.
◆ Необхідна візерункова структура потоку смоли.
◆ Важливими критеріями вибору є швидкість інфузії та проникність.
Для виробництва закритих форм дивіться:
Серцевий мат для інфузії та обробки RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON може постачати різні сорти та товщини основного мату для ручного укладання та розпилення.
Ми допомагаємо клієнтам порівняти товщину, сумісність смол, геометрію компонентів і вимоги до поверхні, перш ніж вибрати продукт.
Окрім основного мату, JLON постачає:
◆ Килимок з рубаних ниток.
◆ Тканий ровінг.
◆ Багатоосьові склотканини.
◆ Поверхневі вуалі зі скловолокна.
◆ Поліефірні та вінілефірні смоли.
◆ Інструменти та допоміжні матеріали з пластику.
Це дозволяє замовникам отримувати від одного постачальника кілька матеріалів, необхідних для виробництва FRP у відкритих формах.
JLON підтримує міжнародних клієнтів у виборі продукції, технічній документації, експортній упаковці, узгодженні зразків і організації доставки.
Будь ласка, надайте таку інформацію під час запиту пропозиції:
◆ Необхідна товщина основного мату.
◆ Необхідна ширина та довжина рулону.
◆ Орієнтовна кількість замовлення.
◆ Тип смоли.
◆ Процес ручного нанесення або розпилення.
◆ Нанесення готового продукту.
◆ Вимоги до форми та поверхні компонентів.
◆ Країна або порт призначення.
◆ Необхідні технічні документи або протоколи випробувань.
так Основні матові продукти на цій сторінці в основному призначені для ручного укладання, розпилення та інших процесів FRP у відкритих формах.
немає
Мат із рубаної нитки – це скловолоконна арматура. Внутрішній килимок в основному використовується як легкий наповнювач для ламінату та контрольний шар друку.
Ці два матеріали виконують різні функції і часто використовуються разом в одному ламінаті.
немає
Основний мат зазвичай розміщується між армуючими шарами скловолокна. Він не замінює структурного посилення, необхідного для готового компонента.
Продукти на цій сторінці в основному призначені для ручної обробки відкритими формами.
Для вакуумної інфузії або RTM використовуйте спеціальний інфузійний сердечник із малюнком, який підтримує потік смоли в площині.
Між гелькоутом і основним матом зазвичай розміщують відповідний ламінат.
Ламінат шкіри допомагає захистити гелькоут, покращити видиму поверхню та зменшити ризик локальних наскрізних дефектів або дефектів поверхні.
Поглинання смоли залежить від сорту та товщини продукту.
Для серії U-PICA Mat T, показаної на цій сторінці, типовий об’єм смоли становить приблизно 55–60%, залежно від класу.
Остаточні вимоги до смоли повинні бути підтверджені за допомогою технічного опису та виробничого випробування.
так
Гнучкий серцевинний мат має хорошу зручність і може повторювати багато вигнутих поверхонь форми.
Для гострих кутів або складних форм рекомендується суха установка та пробний ламінат перед масовим виробництвом.
Основний мат збільшує товщину ламінату, що може покращити жорсткість на вигин.
Однак остаточні механічні характеристики залежать від повної структури ламінату, включаючи армування скловолокном, систему смол, товщину основного мату та якість обробки.
Його можна використовувати в окремих областях ламінату, але його не слід автоматично розглядати як заміну структурного ПВХ або ПЕТ піни.
Повний ламінат корпусу повинен бути розроблений відповідно до очікуваних навантажень, необхідних механічних властивостей і відповідних морських стандартів.
Будь ласка, надайте таку інформацію:
◆ Процес виробництва.
◆ Тип смоли.
◆ Необхідна волога товщина.
◆ Нанесення готового продукту.
◆ Форма компонента.
◆ Вимоги до якості поверхні.
◆ Орієнтовна кількість замовлення.
JLON порекомендує відповідний продукт на основі наданої інформації.