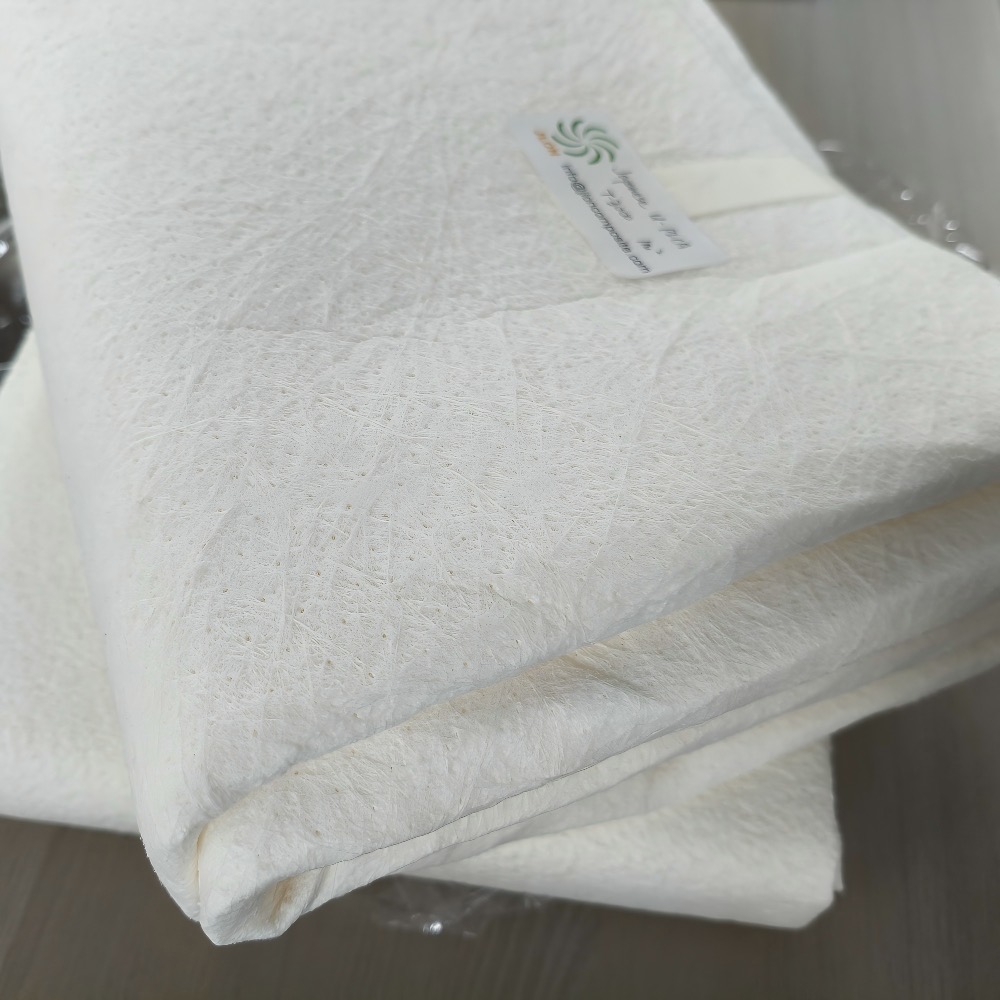
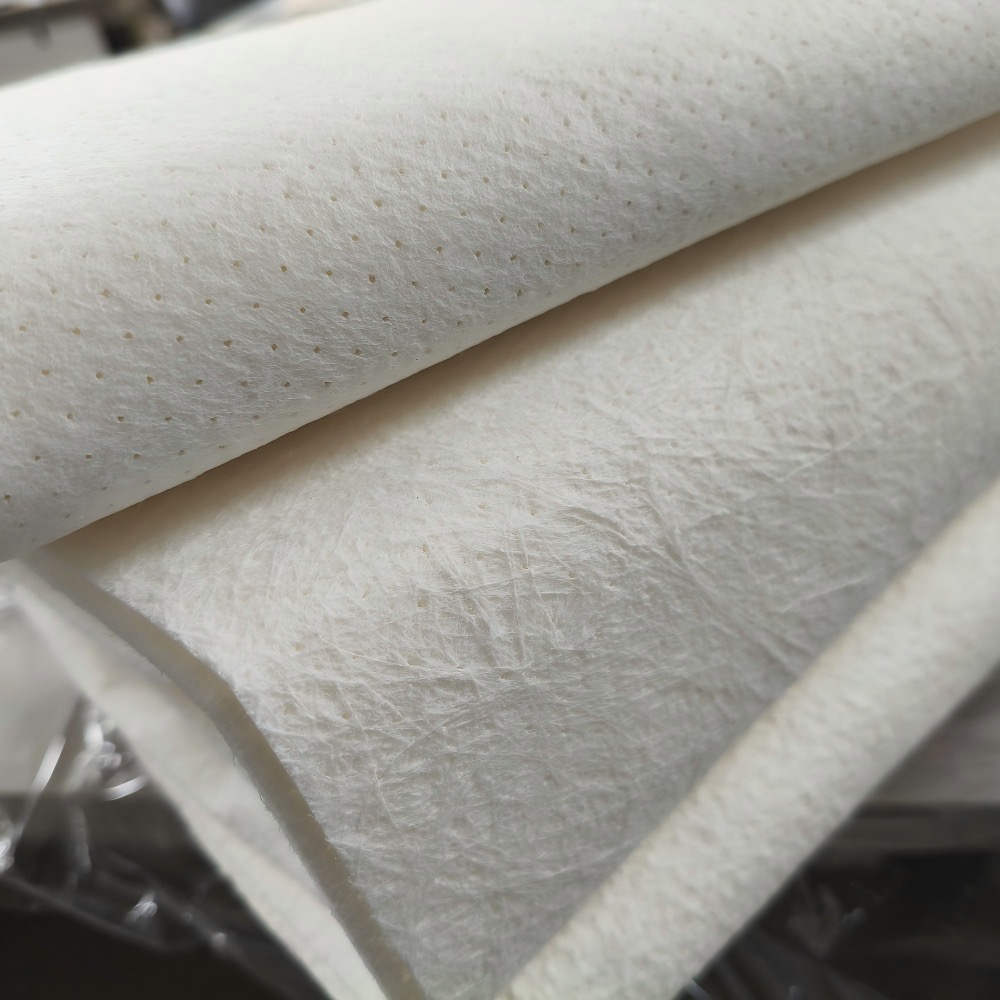
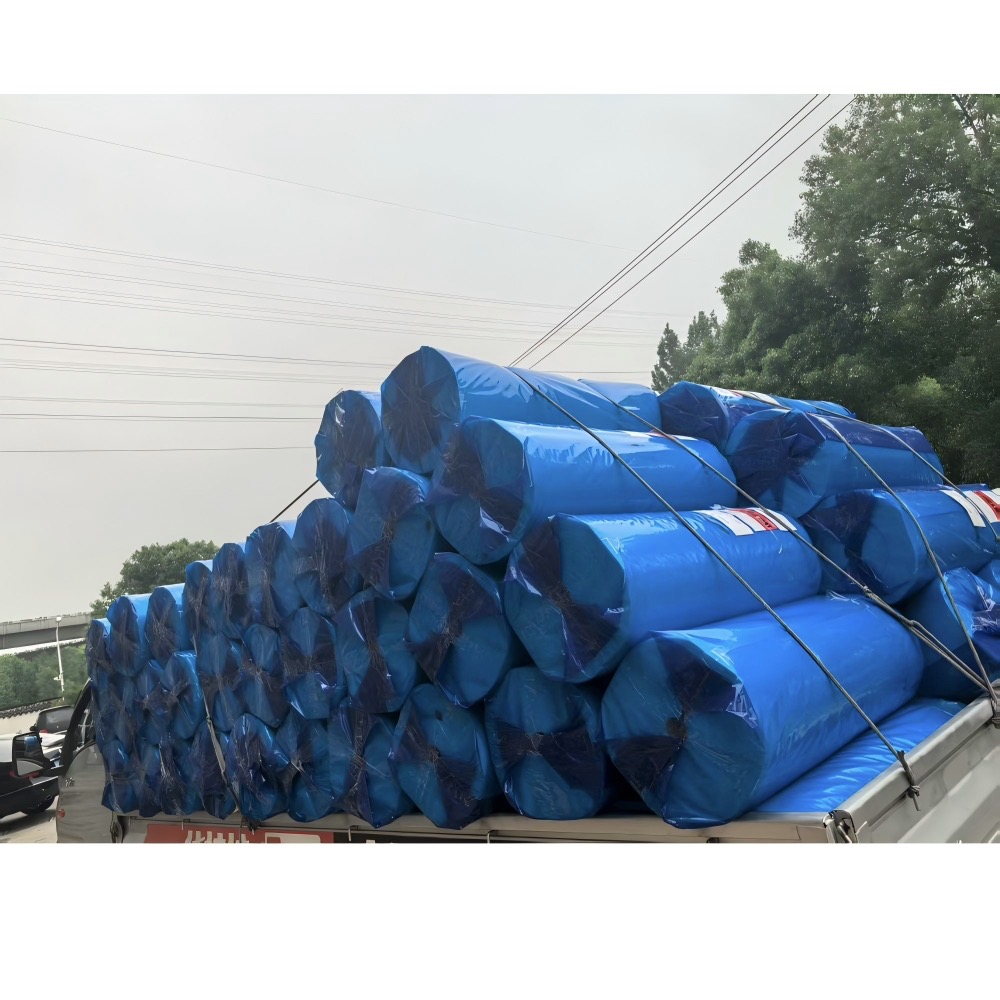
कोर म्याट एक लचिलो, राल-अवशोषित मध्यवर्ती सामग्री हो जुन फाइबर-प्रबलित प्लास्टिक लमिनेटहरूमा प्रयोग गरिन्छ।
यसमा सामान्यतया हल्का तौल नबुने क्यारियर हुन्छ जसमा माइक्रोस्फियरहरू हुन्छन्। ह्यान्ड ले-अपको क्रममा, सामग्री रालले गर्भवती हुन्छ र फाइबरग्लास सुदृढीकरण तहहरू बीच एक नियन्त्रित, कम-घनत्व मध्यवर्ती तह बनाउँछ।
कोर चटाई मुख्य रूपमा प्रयोग गरिन्छ:
◆ लेमिनेट मोटाई थप कुशलतापूर्वक निर्माण गर्नुहोस्।
◆ बाक्लो FRP कम्पोनेन्टहरूको तौल घटाउनुहोस्।
◆ आवश्यक पारम्परिक फाइबरग्लास तहहरूको संख्या घटाउनुहोस्।
◆ समाप्त कम्पोनेन्टको झुकाउने कठोरता सुधार गर्नुहोस्।
◆ देखिने सतहमा फाइबरग्लास प्रिन्ट-थ्रु घटाउनुहोस्।
◆ मोल्डेड कम्पोनेन्टहरूको सतहको उपस्थिति सुधार गर्नुहोस्।
◆ घुमाउरो FRP भागहरूको उत्पादनलाई सरल बनाउनुहोस्।
कोर चटाई प्राथमिक संरचनात्मक सुदृढीकरण होइन। यसले काटिएको स्ट्र्यान्ड म्याट, बुनेको रोभिङ, बहुअक्षीय कपडा वा अन्य लोड बोक्ने फाइबरग्लास सुदृढीकरणलाई प्रतिस्थापन गर्दैन।
यो उत्पादन दायरा विशेष गरी खुला-मोल्ड FRP प्रशोधनका लागि अभिप्रेरित छ, सहित:
◆ ह्यान्ड ले-अप।
◆ स्प्रे-अप।
◆ सम्पर्क मोल्डिंग।
◆ अन्य खुला-मोल्ड लमिनेट उत्पादन प्रक्रियाहरू।
यसको लचिलो संरचनाले सामग्रीलाई कडा पाना कोर सामग्रीहरू भन्दा वक्र मोल्ड सतहहरू पछ्याउन अनुमति दिन्छ।
एक विशिष्ट टुक्रा टुक्रा संरचना समावेश हुन सक्छ:
जेलकोट → छाला ल्यामिनेट → फाइबरग्लास सुदृढीकरण → कोर चटाई → फाइबरग्लास सुदृढीकरण
सही ल्यामिनेट संरचना आवश्यक मोटाई, मेकानिकल प्रदर्शन, सतह गुणस्तर र उत्पादन विधि अनुसार निर्धारण गर्नुपर्छ।
यो उत्पादन भ्याकुम इन्फ्युजनको लागि राल-प्रवाह कोर होइन। भ्याकुम इन्फ्युजन, VARTM वा RTM उत्पादनको लागि, कृपया इन्फ्युजन र RTM प्रशोधन पृष्ठको लागि हाम्रो छुट्टै कोर म्याट हेर्नुहोस्।
कोर चटाईको एकल तहले लगभग 1.5-5 मिमी नियन्त्रित भिजेको ल्यामिनेट मोटाई प्रदान गर्न सक्छ।
यसले FRP उत्पादकहरूलाई कम परम्परागत फाइबरग्लास तहहरूसँग आवश्यक ल्यामिनेट मोटाईमा पुग्न अनुमति दिन्छ।
माइक्रोस्फियर युक्त संरचनाले तुलनात्मक मोटाईको ठोस गिलास-प्रबलित लमिनेट भन्दा कम घनत्व मध्यवर्ती तह उत्पादन गर्दछ।
वास्तविक वजन घटाने चयन गरिएको ग्रेड, राल सामग्री र पूर्ण ल्यामिनेट डिजाइनमा निर्भर गर्दछ।
FRP ल्यामिनेटको मोटाई बढाउँदा धेरै ठोस फाइबरग्लास तहहरू जस्तै समान वजन थप्न बिना यसको झुकाउने कठोरता सुधार गर्न सक्छ।
अन्तिम मेकानिकल प्रदर्शन फाइबरग्लास सुदृढीकरण, राल प्रणाली, कोर चटाई मोटाई र प्रशोधन गुणस्तर मा निर्भर गर्दछ।
कोर चटाई लेमिनेट मार्फत देखिने सतहमा फाइबरग्लास ढाँचाको स्थानान्तरण कम गर्न मद्दत गर्न सक्छ।
यसले यसलाई मोल्डेड कम्पोनेन्टहरूको लागि उपयोगी बनाउँछ जहाँ सतहको उपस्थिति महत्त्वपूर्ण छ।
सामग्री लचिलो र काट्न सजिलो छ। यसले धेरै घुमाउरो मोल्ड सतहहरू काट्न, ग्रुभिङ वा थर्मोफर्मिङ बिना सामान्य रूपमा कठोर फोम पानाहरूको लागि आवश्यक पर्दछ।
उपयुक्त कोर चटाई ग्रेडले राल गर्भाधान पछि अपेक्षाकृत स्थिर मोटाई कायम राख्छ, थप लगातार ल्यामिनेट उत्पादनलाई समर्थन गर्दछ।
कोर चटाईले लक्ष्य ल्यामिनेट मोटाई प्राप्त गर्न आवश्यक सुदृढीकरण तहहरूको संख्या घटाउन सक्छ, म्यानुअल ले-अप कार्यलाई सरल बनाउँदै।
JLON ले U-PICA Mat T श्रृंखला र MATLINE लचिलो कोर सामग्रीहरू सहित ह्यान्ड ले-अप र स्प्रे-अप अनुप्रयोगहरूको लागि चयन गरिएको कोर म्याट उत्पादनहरू आपूर्ति गर्दछ।
उपलब्ध ब्रान्डहरू, ग्रेडहरू, रोल आयामहरू र राल अनुकूलता अर्डर गर्नु अघि पुष्टि गरिनु पर्छ।
समुद्री: हल, डेक र डुङ्गा र याटहरूको संरचना
यातायात: कारहरू, ट्रेलरहरू, ट्रकहरू र आरभीहरूको भागहरू र प्यानलहरू
सामूहिक ट्रान्जिट: रेलहरूको भित्री र बाहिरी भाग, हल्का रेल र बसहरू फुर्सत: कयाक्स, सर्फबोर्डहरू, पोखरीहरू र टबहरू
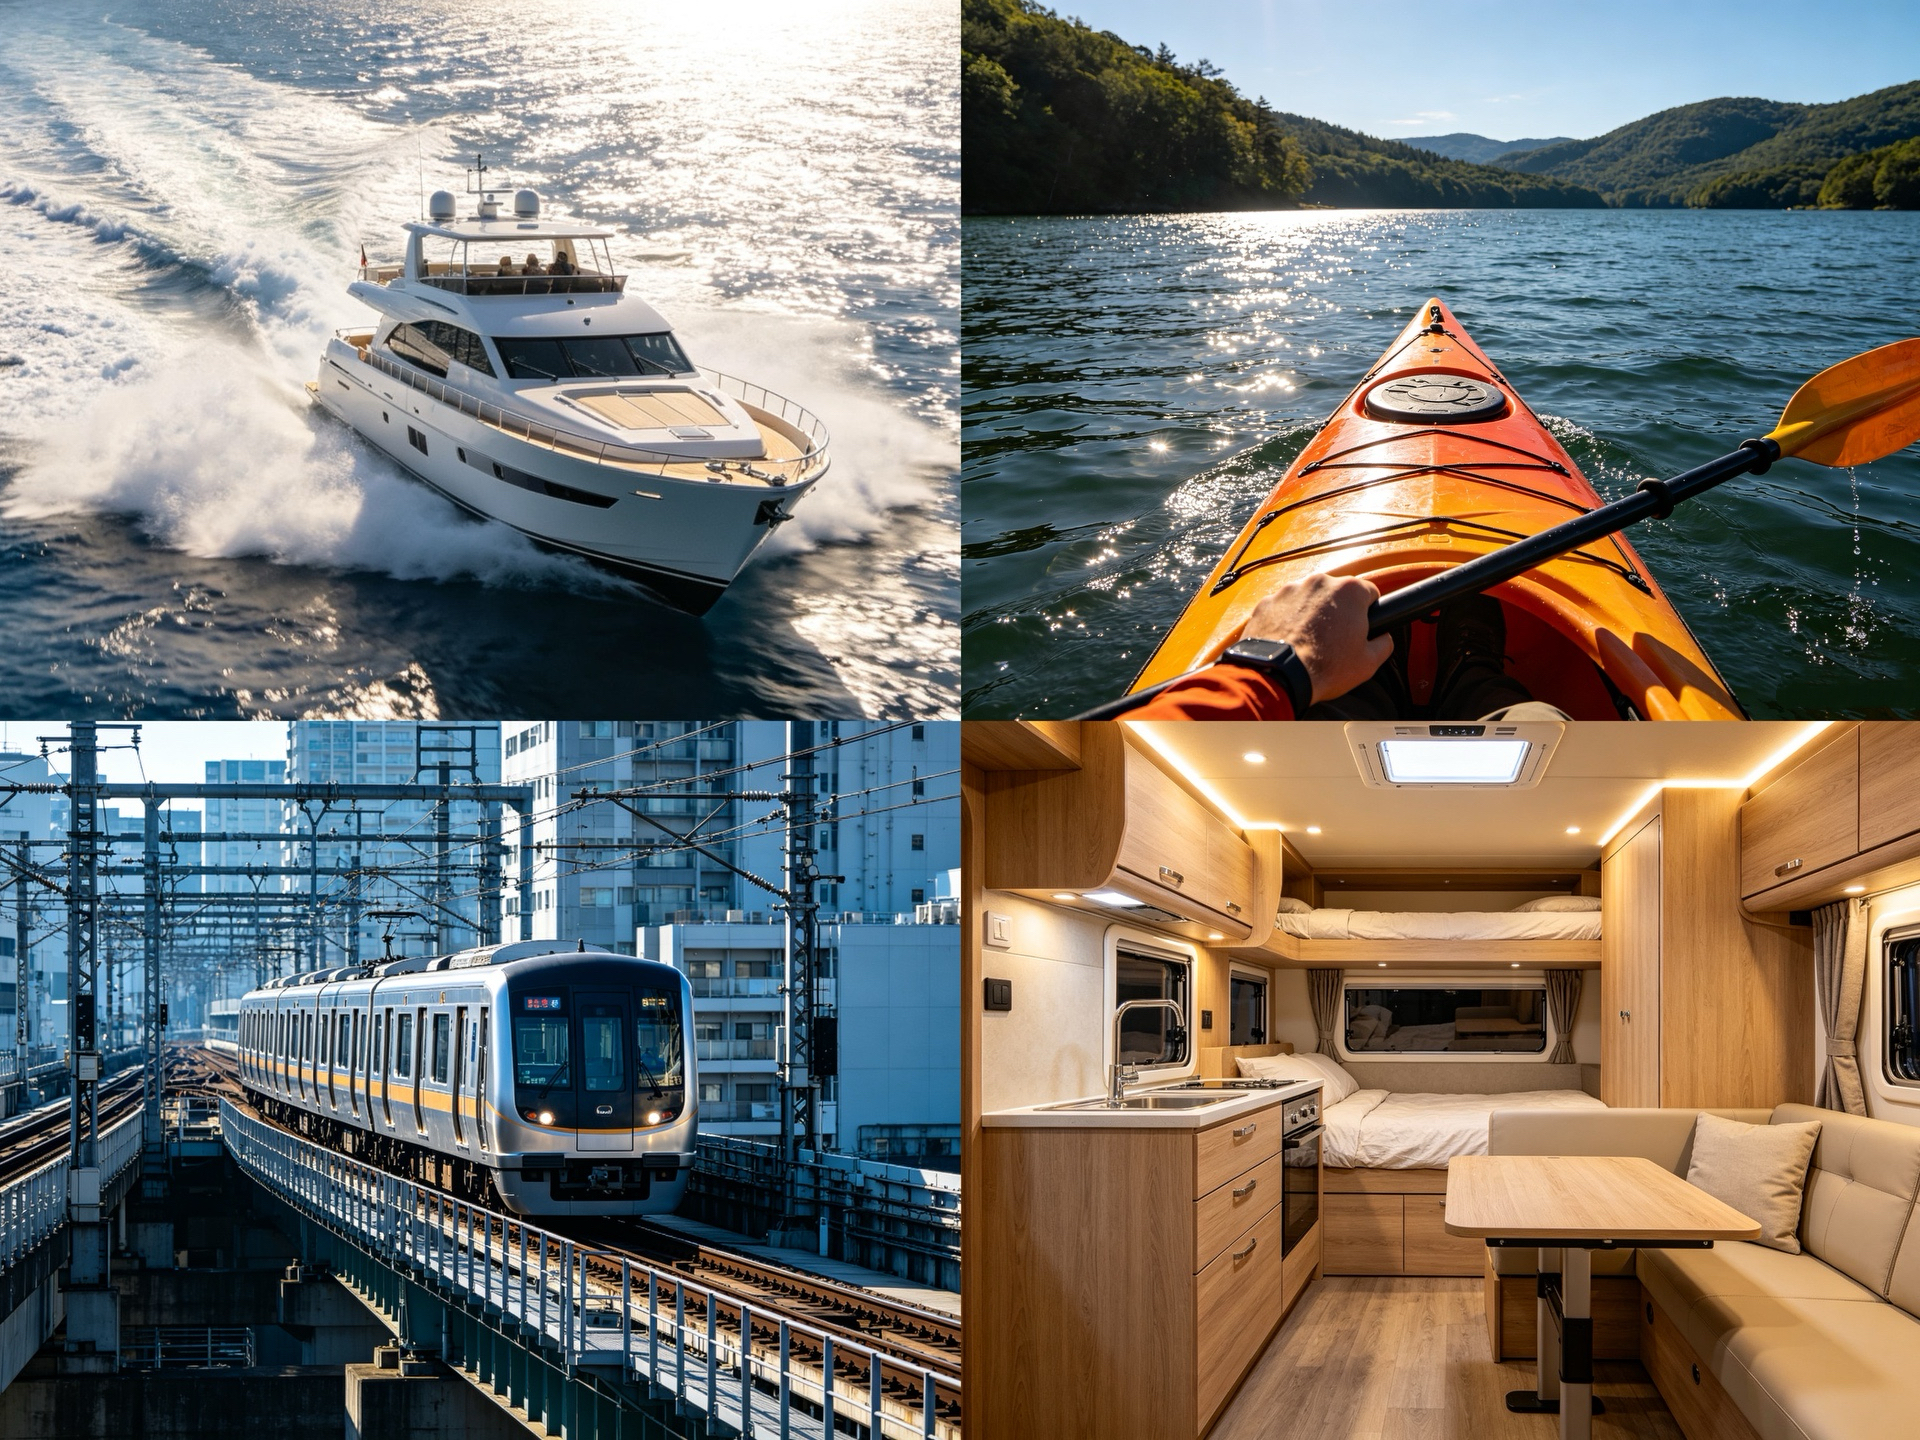
औद्योगिक: क्ल्याडिङ प्यानल, फ्यान, कन्टेनर र ट्याङ्की
| वस्तु |
एकाइ |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| टिकनेस सुख्खा |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| भिजेको | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| वजन |
g/m² | 60 | 90 | 135 | 160 | 200 |
| स्पष्ट घनत्व |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| राल अवशोषण |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| चौडाइ | mm |
१,००० |
१,००० | १,००० | १,००० | १,००० |
| रोल लम्बाइ |
m | 50 | 50 | 50 | 50 | 25 |
| रोल वजन | kg | app.4 |
app.5 | app.7 | app.8 | app.10 |
| रोल व्यास | सेमी | 33 | 40 | 48 | 55 | 60 |
| रोल भोल्युम | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| प्याकेजिङ |
- | - | - | - | - | - |
| टाइप गर्नुहोस् | ग्रेड | वजन (जीएसएम) | मोटाई (मिमी) | प्रदर्शन |
| Matline+ | Matline+101N | 52 | १,४ | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
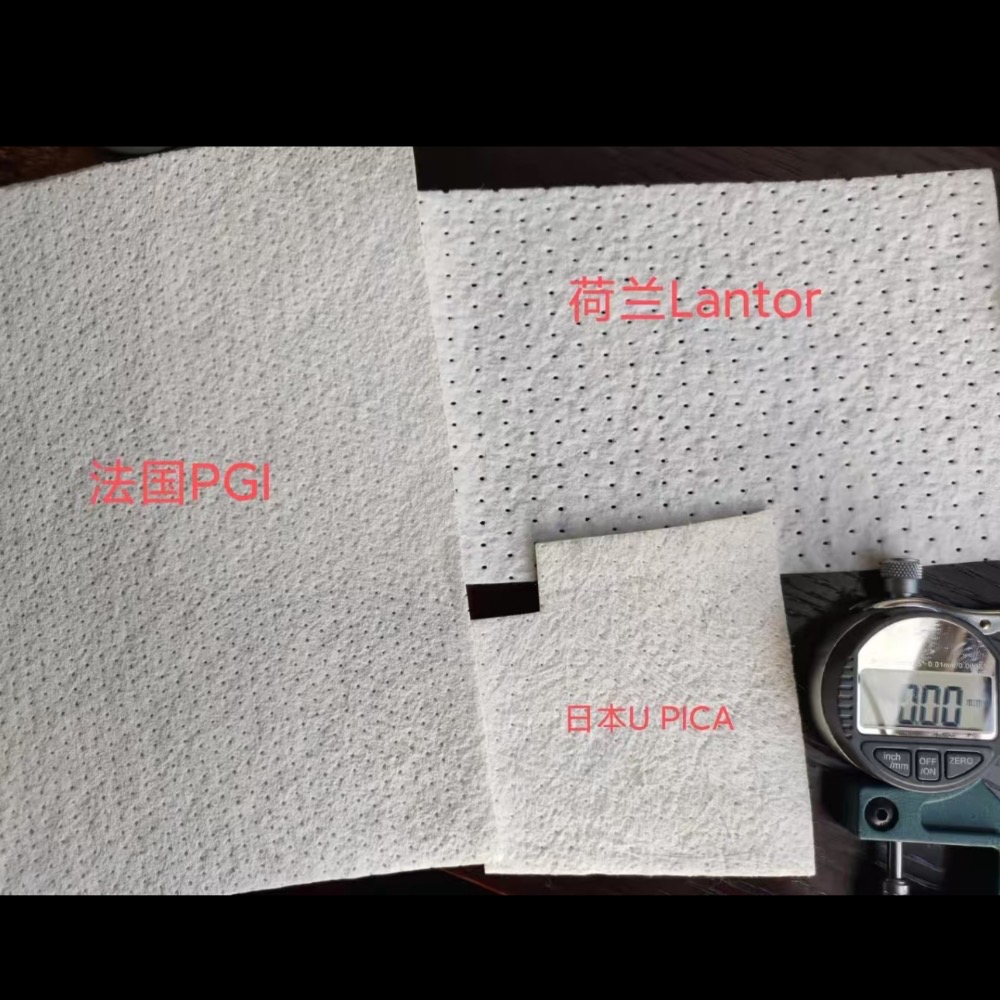
कोर चटाई को प्राविधिक डाटा पाना
 MATLINE+101N-2 कोर चटाई प्राविधिक डाटा sheet.pdf
MATLINE+201N-3 कोर चटाई प्राविधिक डाटा sheet.pdf
MATLINE+301N कोर चटाई प्राविधिक डाटा sheet.pdf
U-PICA कोर चटाई प्राविधिक डाटा sheet.pdf
यो मोटाई दायरा सामान्यतया यसका लागि चयन गरिएको छ:
◆ प्रिन्ट-मार्फत नियन्त्रण।
◆ पातलो ल्यामिनेट बल्किङ।
◆ तुलनात्मक रूपमा कडा कर्भ भएका अवयवहरू।
◆ हल्का भित्री भागहरु।
◆ सजावटी मोल्डेड अवयवहरू।
यो मोटाई सामान्यतया लागि चयन गरिएको छ:
◆ सामान्य-उद्देश्य ल्यामिनेट बल्किङ।
◆ समुद्री भित्री प्यानलहरू।
◆ अटोमोटिभ प्यानलहरू।
◆ सेनेटरी उत्पादनहरू।
◆ औद्योगिक आवरणहरू।
यो मोटाई दायरा सामान्यतया यसका लागि चयन गरिएको छ:
◆ छिटो मोटाई निर्माण।
◆ ठूला मोल्डेड प्यानलहरू।
◆ अधिक झुकाउने कठोरता आवश्यक पर्ने कम्पोनेन्टहरू।
◆ तुलनात्मक रूपमा समतल वा हल्का घुमाउरो भागहरू।
बाक्लो कोर चटाईले स्वचालित रूपमा FRP कम्पोनेन्टलाई संरचनात्मक रूपमा बलियो बनाउँदैन। फाइबरग्लास सुदृढीकरण को प्रकार, वजन र अभिविन्यास अझै पनि आवश्यक लोड अनुसार चयन गरिनु पर्छ।
राल मिसाउनु वा लागू गर्नु अघि कोर म्याटलाई आवश्यक आकारमा काट्नुहोस्।
कम्पोनेन्टले कर्भ, कुना वा स्थानीय विवरणहरू समावेश गर्दा सामग्रीलाई मोल्डमा सुक्खा-फिट गर्नुहोस्।
जेलकोट लागू गर्नुहोस् र आवश्यक उपचार स्थितिमा पुग्न अनुमति दिनुहोस्।
उत्पादन प्रक्रिया अनुसार उपयुक्त सतह पर्दा, काटिएको स्ट्र्यान्ड चटाई वा अन्य छाला सुदृढीकरण लागू गर्नुहोस्।
कोर चटाई सामान्यतया gelcoat को बिरूद्ध सीधा स्थित हुनु हुँदैन।
आवश्यक फाइबरग्लास सुदृढीकरण राख्नुहोस् र यसलाई रालले पूर्ण रूपमा गर्भवती गर्नुहोस्।
कोर चटाई स्थिति राख्नु अघि फँसिएको हावा हटाउन उपयुक्त रोलर प्रयोग गर्नुहोस्।
अन्तर्निहित ल्यामिनेटमा पर्याप्त राल लागू गर्नुहोस् र पूर्व-कट कोर चटाई स्थितिमा राख्नुहोस्।
सुनिश्चित गर्नुहोस् कि कोर चटाई सही रूपमा पङ्क्तिबद्ध छ र अन्तर्निहित ल्यामिनेट विरुद्ध समतल छ।
कोर म्याटमा समान रूपमा राल लागू गर्नुहोस् र पूर्ण भिजेको लागि पर्याप्त समय दिनुहोस्।
रालको माग चयन गरिएको उत्पादन, मोटाई, राल चिपचिपाहट र प्रशोधन तापमान अनुसार फरक हुन्छ।
फँसेको हावा हटाउन उपयुक्त ल्यामिनेट रोलर वा बबल रोलर प्रयोग गर्नुहोस् र अन्तर्निहित ल्यामिनेटसँग नजिकको सम्पर्क सुनिश्चित गर्नुहोस्।
लेमिनेट विकृत वा कोर चटाई विस्थापित गर्न सक्ने अत्यधिक दबाब प्रयोग नगर्नुहोस्।
कुनाहरू, बट जोडहरू, ओभरल्यापहरू र स्थानीय विवरणहरू वरिपरि पूर्ण गीला-आउट र समेकन पुष्टि गर्नुहोस्।
ल्यामिनेट डिजाइन द्वारा आवश्यक नभएसम्म ठूला ओभरल्यापहरू नदिनुहोस्, किनकि ओभरल्यापहरूले स्थानीय मोटाई भिन्नताहरू सिर्जना गर्न सक्छ।
निर्दिष्ट बाहिरी फाइबरग्लास सुदृढीकरण लागू गर्नुहोस्।
सुनिश्चित गर्नुहोस् कि कोर चटाई सुदृढीकरण तहहरू बीच पूर्ण रूपमा संलग्न रहन्छ।
पूर्ण ल्यामिनेटलाई राल आपूर्तिकर्ताको सिफारिस गरिएको समय र तापमान अनुसार निको पार्न अनुमति दिनुहोस्।
विशेष गरी कोर म्याट ग्रेड, राल प्रणाली वा टुक्रा टुक्रा मोटाई परिवर्तन गर्दा, ठूलो उत्पादन अघि परीक्षण उत्पादन सिफारिस गरिएको छ।
चयन गरिएको उत्पादन र बाइन्डर प्रणालीमा निर्भर गर्दै, कोर म्याट प्रयोगको लागि उपयुक्त हुन सक्छ:
◆ असंतृप्त पलिएस्टर राल।
◆ विनाइल एस्टर राल।
◆ इपोक्सी राल।
◆ फेनोलिक राल।
सहि उत्पादन ग्रेडको लागि अनुकूलता पुष्टि हुनुपर्छ।
केहि बाइंडर प्रणालीहरू विशेष गरी स्टाइरेन युक्त पलिएस्टर र विनाइल एस्टर रेजिनहरूको लागि डिजाइन गरिएको हो। इपोक्सी वा फेनोलिक रालसँग प्रयोग गर्दा तिनीहरूको भिजेको र ह्यान्डलिङ व्यवहार फरक हुन सक्छ।
उत्पादन सिफारिस अनुरोध गर्दा कृपया राल प्रकार प्रदान गर्नुहोस्।
निम्न सर्तहरूमा कोर चटाई भण्डार गर्नुहोस्:
◆ सामग्रीलाई यसको मूल सिल गरिएको प्याकेजिङ्गमा राख्नुहोस्।
◆ यसलाई सफा र सुख्खा इनडोर क्षेत्रमा भण्डार गर्नुहोस्।
◆ यसलाई प्रत्यक्ष घामबाट टाढा राख्नुहोस्।
◆ यसलाई पानी र अत्यधिक आर्द्रताबाट जोगाउनुहोस्।
◆ यसलाई अत्यधिक गर्मीबाट टाढा राख्नुहोस्।
◆ रोलहरूलाई विरूपण हुनबाट रोक्ने स्थितिमा भण्डार गर्नुहोस्।
◆ सामग्रीलाई धुलो, तेल र अन्य प्रदूषणबाट जोगाउनुहोस्।
यदि सामग्री चिसो वातावरणमा भण्डार गरिएको छ भने, प्याकेजिङ खोल्नु अघि यसलाई प्रशोधन-क्षेत्रको तापक्रममा पुग्न अनुमति दिनुहोस्।
यस पृष्ठमा उत्पादन छान्नुहोस् जब:
◆ कम्पोनेन्ट हात ले-अप वा स्प्रे-अप द्वारा उत्पादन गरिन्छ।
◆ राल म्यानुअल रूपमा लागू गरिन्छ।
◆ मुख्य आवश्यकताहरू मोटाई निर्माण, तौल घटाउने र प्रिन्ट नियन्त्रण हुन्।
◆ इन-प्लेन राल-फ्लो च्यानलहरू आवश्यक पर्दैन।
एक समर्पित इन्फ्यूजन कोर चटाई छान्नुहोस् जब:
◆ कम्पोनेन्ट भ्याकुम इन्फ्युजन, VARTM वा RTM द्वारा उत्पादन गरिन्छ।
◆ कोरले इन-प्लेन राल प्रवाहलाई सहयोग गर्नुपर्छ।
◆ ढाँचाको राल-प्रवाह संरचना आवश्यक छ।
◆ इन्फ्युजन गति र पारगम्यता महत्वपूर्ण छनोट मापदण्ड हो।
बन्द-मोल्ड उत्पादनको लागि, कृपया हेर्नुहोस्:
इन्फ्युजन र RTM प्रशोधनको लागि कोर चटाई
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON ले ह्यान्ड ले-अप र स्प्रे-अप उत्पादनको लागि विभिन्न कोर म्याट ग्रेड र मोटाईहरू आपूर्ति गर्न सक्छ।
हामी ग्राहकहरूलाई उत्पादन चयन गर्नु अघि मोटाई, राल अनुकूलता, कम्पोनेन्ट ज्यामिति र सतह आवश्यकताहरू तुलना गर्न मद्दत गर्छौं।
कोर चटाई को अतिरिक्त, JLON आपूर्ति:
◆ काटिएको स्ट्र्यान्ड चटाई।
◆ बुनेको घुमाउरो।
◆ बहुअक्षीय फाइबरग्लास कपडाहरू।
◆ फाइबरग्लास सतह पर्दा।
◆ पलिएस्टर र विनाइल एस्टर रेजिनहरू।
◆ FRP उपकरण र सहायक सामग्री।
यसले ग्राहकहरूलाई एक आपूर्तिकर्ताबाट ओपन-मोल्ड FRP उत्पादनको लागि आवश्यक धेरै सामग्रीहरू स्रोत गर्न अनुमति दिन्छ।
JLON ले उत्पादन चयन, प्राविधिक कागजात, निर्यात प्याकेजिङ्ग, नमूना समन्वय र ढुवानी व्यवस्थाको साथ अन्तर्राष्ट्रिय ग्राहकहरूलाई समर्थन गर्दछ।
कृपया उद्धरण अनुरोध गर्दा निम्न जानकारी प्रदान गर्नुहोस्:
◆ आवश्यक कोर चटाई मोटाई।
◆ आवश्यक रोल चौडाइ र रोल लम्बाइ।
◆ अनुमानित अर्डर मात्रा।
◆ राल प्रकार।
◆ ह्यान्ड ले-अप वा स्प्रे-अप प्रक्रिया।
◆ समाप्त-उत्पादन आवेदन।
◆ घटक आकार र सतह आवश्यकताहरू।
◆ गन्तव्य देश वा पोर्ट।
◆ आवश्यक प्राविधिक कागजात वा परीक्षण रिपोर्टहरू।
हो। यस पृष्ठमा कोर म्याट उत्पादनहरू मुख्य रूपमा ह्यान्ड ले-अप, स्प्रे-अप र अन्य खुला-मोल्ड FRP प्रक्रियाहरूको लागि अभिप्रेरित छन्।
छैन।
काटिएको स्ट्र्यान्ड चटाई एक गिलास-फाइबर सुदृढीकरण हो। कोर चटाई मुख्यतया हल्का ल्यामिनेट बलकर र प्रिन्ट नियन्त्रण तहको रूपमा प्रयोग गरिन्छ।
दुई सामग्रीहरूले फरक कार्यहरू प्रदर्शन गर्दछ र प्राय: एउटै टुक्रामा सँगै प्रयोग गरिन्छ।
छैन।
कोर चटाई सामान्यतया फाइबरग्लास सुदृढीकरण तहहरू बीच स्थित हुनुपर्छ। यसले समाप्त घटक द्वारा आवश्यक संरचनात्मक सुदृढीकरणलाई प्रतिस्थापन गर्दैन।
यस पृष्ठका उत्पादनहरू मुख्य रूपमा म्यानुअल ओपन-मोल्ड प्रशोधनका लागि डिजाइन गरिएका छन्।
भ्याकुम इन्फ्युजन वा RTM को लागि, इन-प्लेन राल प्रवाहलाई समर्थन गर्ने समर्पित ढाँचायुक्त इन्फ्युजन कोर प्रयोग गर्नुहोस्।
एक उपयुक्त छाला ल्यामिनेट सामान्यतया जेलकोट र कोर चटाई बीच राखिएको छ।
छाला ल्यामिनेटले जेलकोटलाई जोगाउन, दृश्य सतह सुधार गर्न र स्थानीय प्रिन्ट-थ्रु वा सतह दोषहरूको जोखिम कम गर्न मद्दत गर्दछ।
राल अवशोषण उत्पादन ग्रेड र मोटाई मा निर्भर गर्दछ।
यस पृष्ठमा देखाइएको U-PICA म्याट टी शृङ्खलाका लागि, ग्रेडको आधारमा सामान्य रालको मात्रा लगभग 55–60% हुन्छ।
अन्तिम राल आवश्यकताहरू प्राविधिक डाटाशीट र उत्पादन परीक्षण प्रयोग गरेर पुष्टि गरिनु पर्छ।
हो।
लचिलो कोर म्याटमा राम्रो अनुकूलता छ र धेरै घुमाउरो मोल्ड सतहहरू पछ्याउन सक्छ।
तीखो कुना वा जटिल आकारहरूको लागि, ड्राई फिटिंग र ट्रायल ल्यामिनेट ठूलो उत्पादन गर्नु अघि सिफारिस गरिन्छ।
कोर म्याटले टुक्रा टुक्राको मोटाई बढाउँछ, जसले झुकाउने कठोरता सुधार गर्न सक्छ।
यद्यपि, अन्तिम मेकानिकल कार्यसम्पादन फाइबरग्लास सुदृढीकरण, राल प्रणाली, कोर म्याट मोटाई र प्रशोधन गुणस्तर सहित पूर्ण ल्यामिनेट संरचनामा निर्भर गर्दछ।
यसलाई चयन गरिएको ल्यामिनेट क्षेत्रहरूमा प्रयोग गर्न सकिन्छ, तर यसलाई स्वचालित रूपमा संरचनात्मक PVC वा PET फोमको प्रतिस्थापनको रूपमा व्यवहार गरिनु हुँदैन।
पूर्ण हल ल्यामिनेट अपेक्षित भार, आवश्यक मेकानिकल गुणहरू र लागू समुद्री मापदण्डहरू अनुसार डिजाइन गरिएको हुनुपर्छ।
कृपया निम्न जानकारी प्रदान गर्नुहोस्:
◆ उत्पादन प्रक्रिया।
◆ राल प्रकार।
◆ आवश्यक भिजेको मोटाई।
◆ समाप्त-उत्पादन आवेदन।
◆ अवयव आकार।
◆ सतह-गुणस्तर आवश्यकताहरू।
◆ अनुमानित अर्डर मात्रा।
JLON ले उपलब्ध गराएको जानकारीको आधारमा उपयुक्त उत्पादन सिफारिस गर्नेछ।