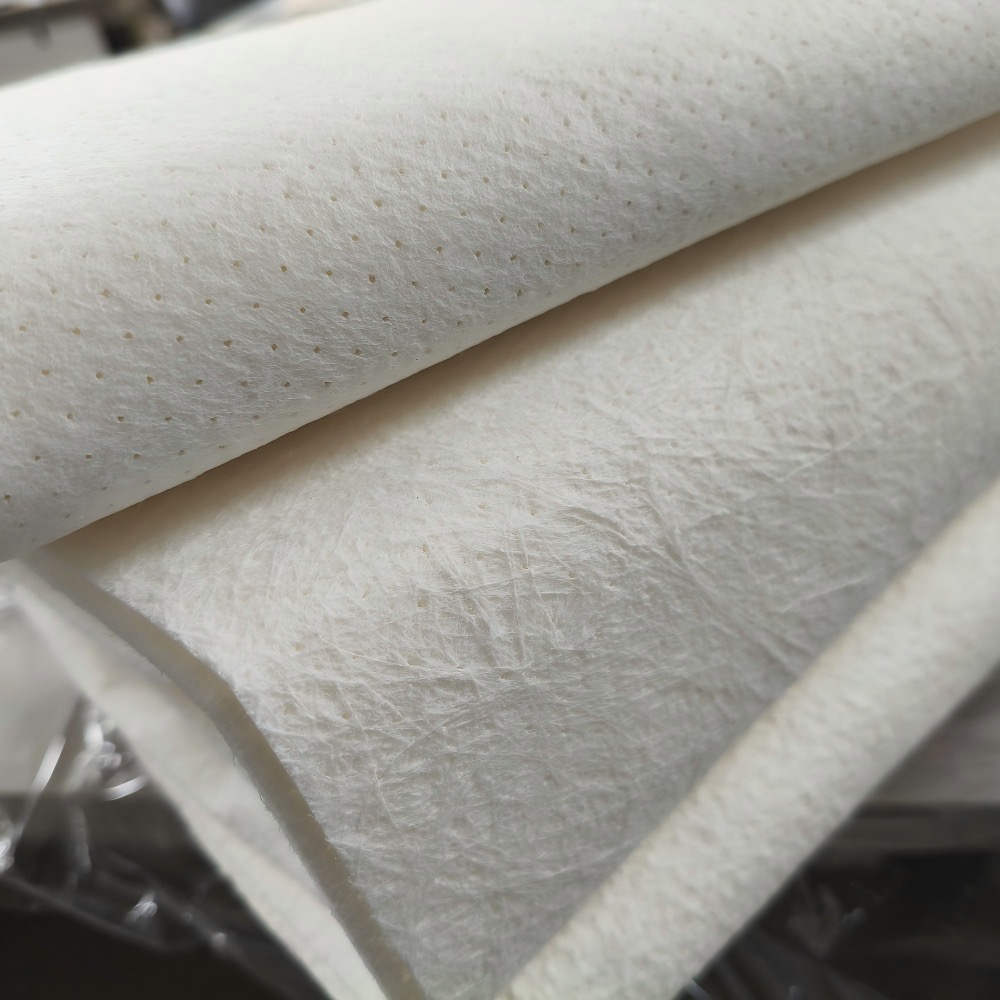
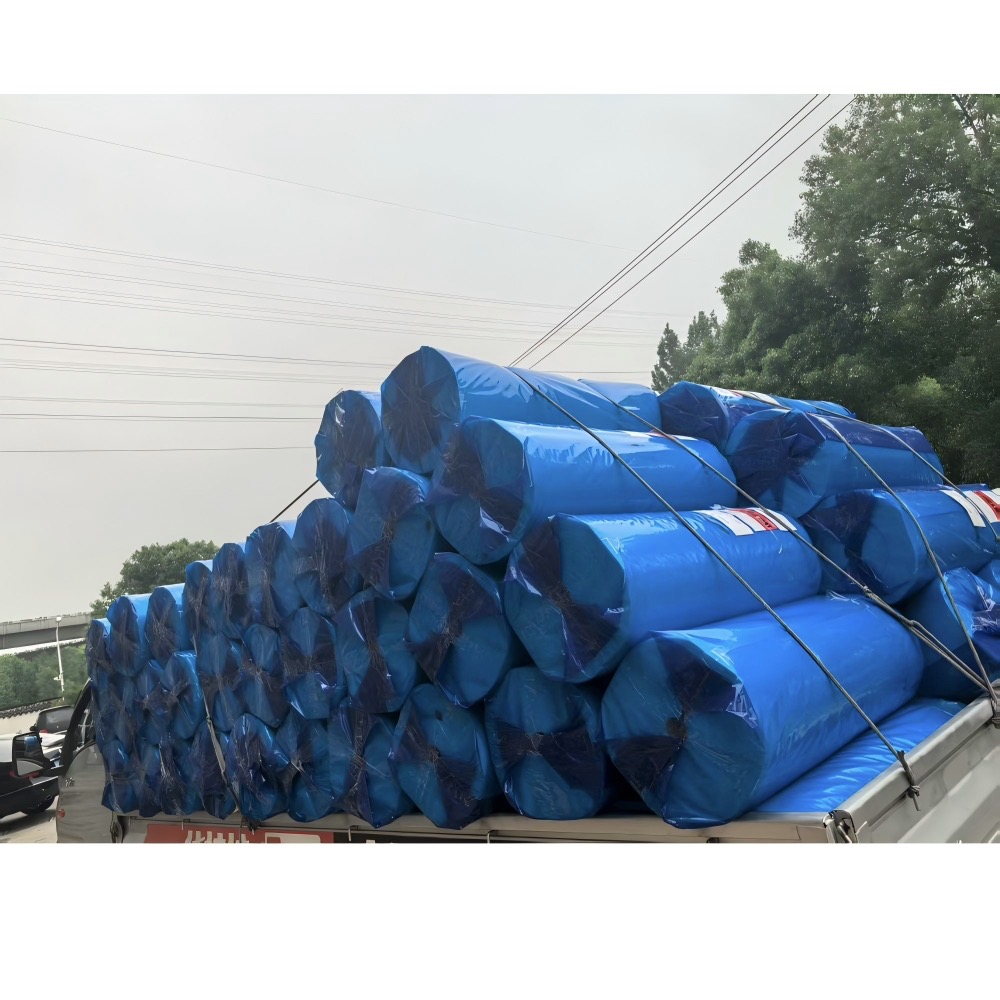
Thảm lõi là vật liệu trung gian linh hoạt, hấp thụ nhựa được sử dụng trong các tấm nhựa gia cố bằng sợi.
Nó thường bao gồm một chất mang không dệt nhẹ có chứa các hạt vi cầu. Trong quá trình sắp xếp bằng tay, vật liệu được ngâm tẩm nhựa và tạo thành lớp trung gian có mật độ thấp, được kiểm soát giữa các lớp gia cố bằng sợi thủy tinh.
Thảm lõi chủ yếu được sử dụng để:
◆ Xây dựng độ dày tấm hiệu quả hơn.
◆ Giảm trọng lượng của các cấu kiện FRP dày.
◆ Giảm số lượng lớp sợi thủy tinh thông thường cần thiết.
◆ Cải thiện độ cứng uốn của thành phần đã hoàn thiện.
◆ Giảm vết in trên sợi thủy tinh trên bề mặt nhìn thấy được.
◆ Cải thiện bề mặt của các bộ phận đúc.
◆ Đơn giản hóa việc sản xuất các bộ phận FRP cong.
Thảm lõi không phải là vật liệu gia cố cấu trúc chính. Nó không thay thế thảm sợi cắt nhỏ, sợi dệt thoi, vải đa trục hoặc cốt sợi thủy tinh chịu tải khác.
Dòng sản phẩm này được thiết kế đặc biệt để xử lý FRP khuôn mở, bao gồm:
◆ Giơ tay lên.
◆ Xịt lên.
◆ Liên hệ đúc.
◆ Các quy trình sản xuất tấm ép khuôn mở khác.
Cấu trúc linh hoạt của nó cho phép vật liệu đi theo các bề mặt khuôn cong dễ dàng hơn so với vật liệu lõi tấm cứng.
Một cấu trúc laminate điển hình có thể bao gồm:
Gelcoat → lớp da → gia cố sợi thủy tinh → thảm lõi → gia cố sợi thủy tinh
Cấu trúc tấm chính xác phải được xác định theo độ dày yêu cầu, hiệu suất cơ học, chất lượng bề mặt và phương pháp sản xuất.
Sản phẩm này không phải là lõi dòng nhựa để truyền chân không. Để truyền chân không, sản xuất VARTM hoặc RTM, vui lòng xem trang Core mat riêng biệt của chúng tôi để biết trang xử lý truyền và RTM.
Một lớp thảm lõi có thể cung cấp khoảng 1,5–5 mm độ dày tấm ướt được kiểm soát.
Điều này cho phép các nhà sản xuất FRP đạt được độ dày tấm yêu cầu với ít lớp sợi thủy tinh thông thường hơn.
Cấu trúc chứa vi cầu tạo ra lớp trung gian có mật độ thấp hơn so với lớp mỏng được gia cố bằng thủy tinh rắn có độ dày tương đương.
Việc giảm trọng lượng thực tế phụ thuộc vào loại đã chọn, hàm lượng nhựa và thiết kế cán mỏng hoàn chỉnh.
Việc tăng độ dày của tấm FRP có thể cải thiện độ cứng uốn của nó mà không cần tăng thêm trọng lượng như nhiều lớp sợi thủy tinh rắn.
Hiệu suất cơ học cuối cùng phụ thuộc vào cốt sợi thủy tinh, hệ thống nhựa, độ dày tấm lõi và chất lượng xử lý.
Thảm lõi có thể giúp giảm sự di chuyển của các mẫu sợi thủy tinh qua lớp gỗ sang bề mặt nhìn thấy được.
Điều này làm cho nó hữu ích cho các bộ phận đúc trong đó hình dáng bề mặt là quan trọng.
Chất liệu mềm dẻo và dễ cắt. Nó có thể đi theo nhiều bề mặt khuôn cong mà không cần cắt, tạo rãnh hoặc tạo hình nhiệt thường được yêu cầu đối với các tấm xốp cứng.
Các loại thảm lõi phù hợp duy trì độ dày tương đối ổn định sau khi ngâm tẩm nhựa, hỗ trợ sản xuất gỗ ổn định hơn.
Thảm lõi có thể giảm số lượng lớp gia cố cần thiết để đạt được độ dày lớp mục tiêu, đơn giản hóa công việc bố trí thủ công.
JLON cung cấp các sản phẩm thảm lõi được chọn lọc cho các ứng dụng phun và rải bằng tay, bao gồm vật liệu lõi linh hoạt U-PICA Mat T Series và MATLINE.
Các nhãn hiệu, cấp độ, kích thước cuộn và khả năng tương thích của nhựa hiện có phải được xác nhận trước khi đặt hàng.
Hàng hải: thân tàu, sàn và cấu trúc của thuyền và du thuyền
Vận tải: các bộ phận và tấm của ô tô, xe kéo, xe tải và RV
Phương tiện công cộng: bên trong và bên ngoài tàu hỏa, đường sắt nhẹ và xe buýt Giải trí: thuyền kayak, ván lướt sóng, hồ bơi và bồn tắm
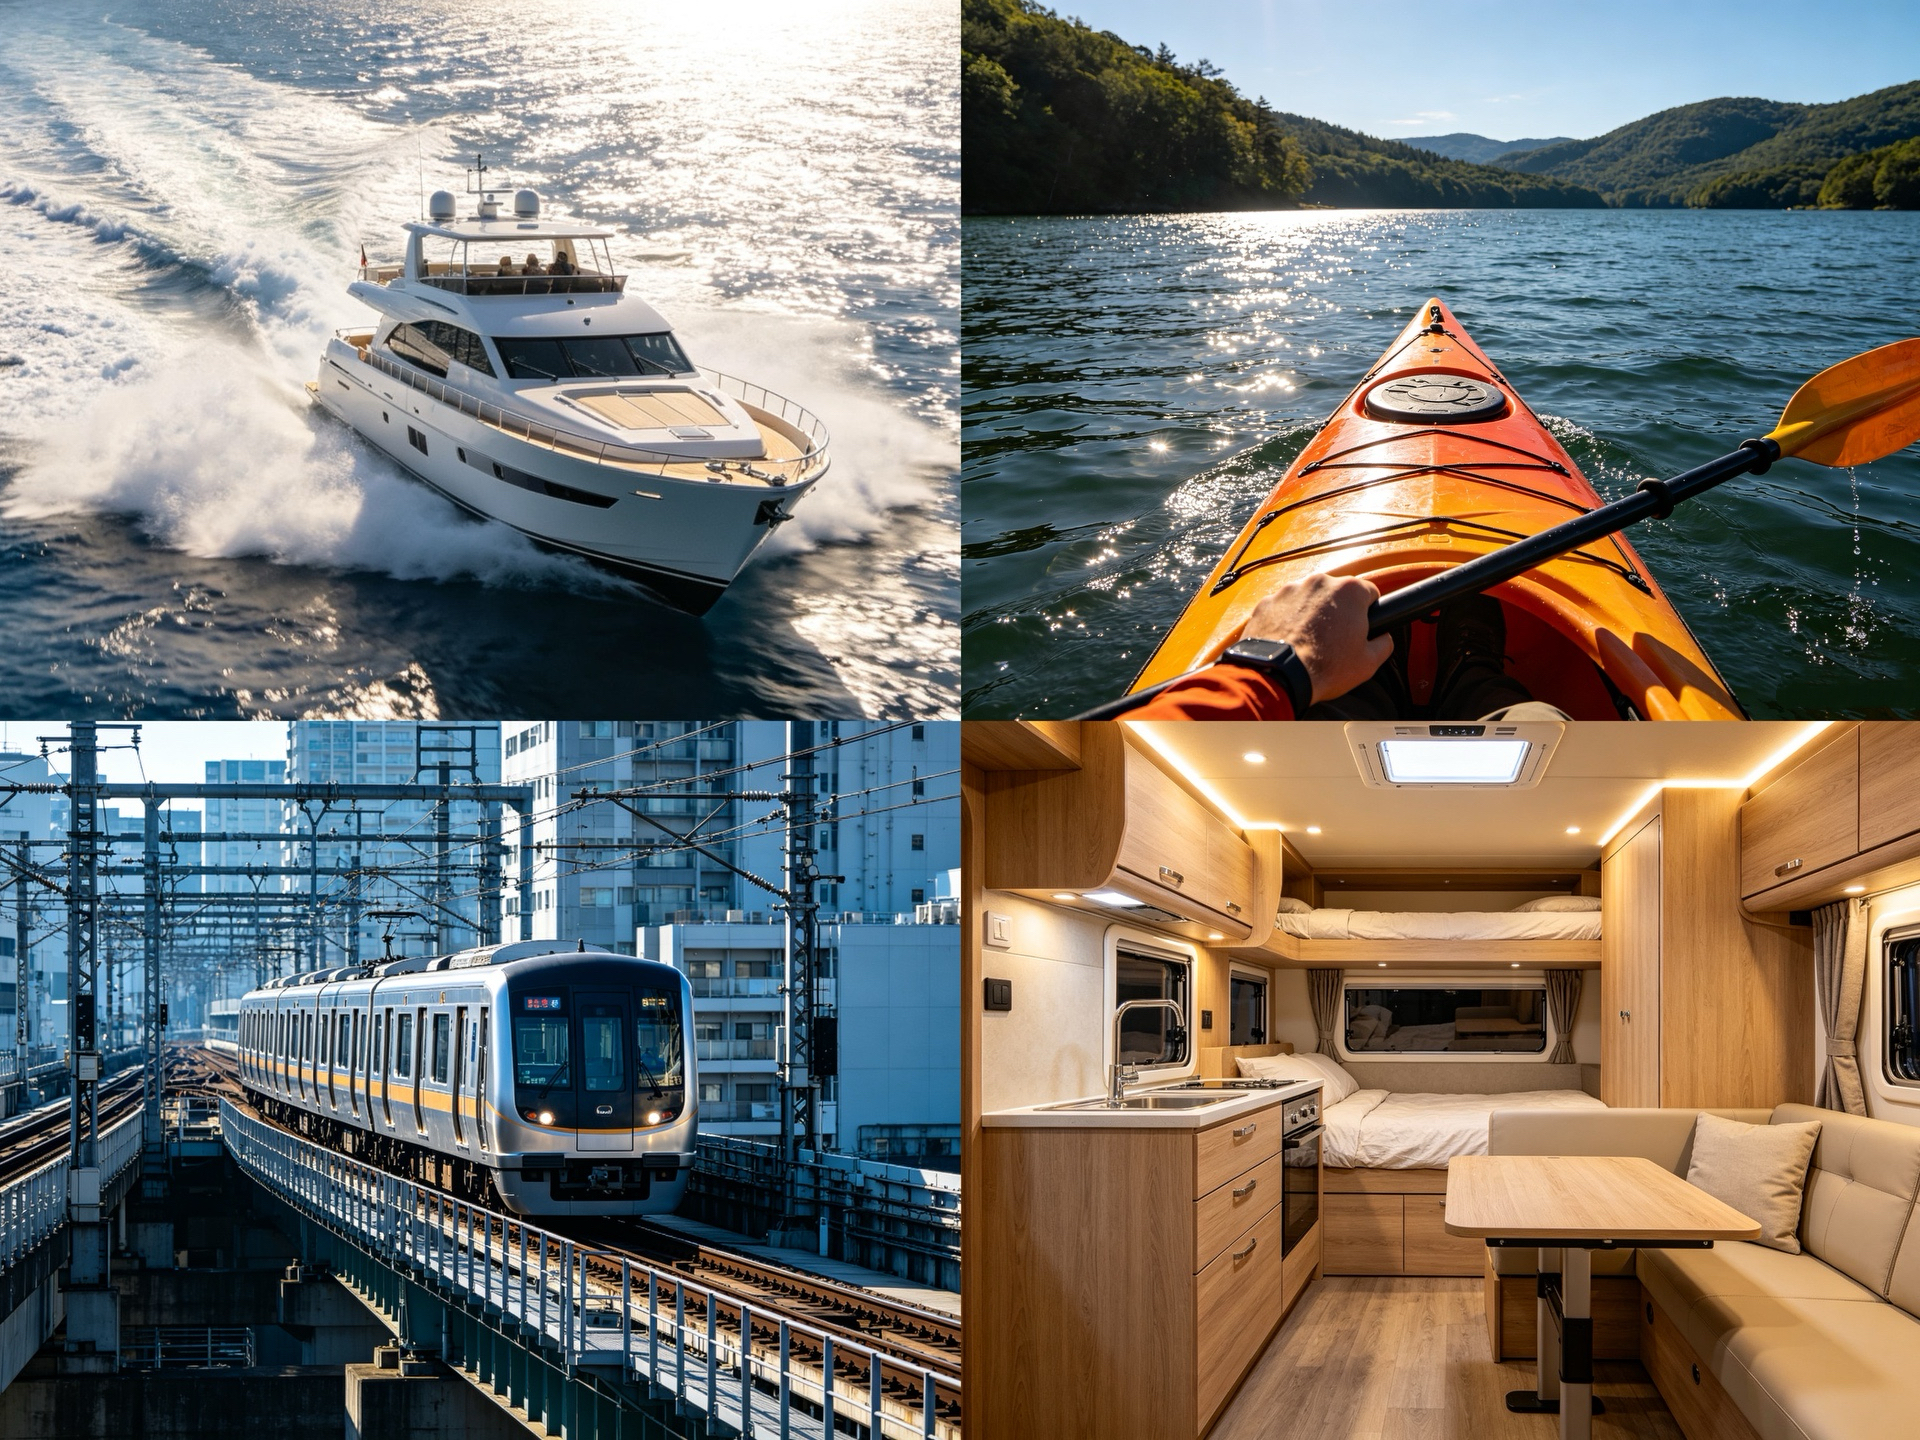
Công nghiệp: tấm ốp, quạt, container và bể chứa
| Mục |
Đơn vị |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Cảm giác khô rát |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Ướt | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Cân nặng |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Mật độ biểu kiến |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Hấp thụ nhựa |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Chiều rộng | mm |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| chiều dài cuộn |
tôi | 50 | 50 | 50 | 50 | 25 |
| Trọng lượng cuộn | kg | ứng dụng.4 |
ứng dụng.5 | ứng dụng.7 | ứng dụng.8 | ứng dụng.10 |
| Đường kính cuộn | cmt | 33 | 40 | 48 | 55 | 60 |
| Khối lượng cuộn | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Bao bì |
- | - | - | - | - | - |
| Kiểu | Cấp | Trọng lượng (gsm) | Độ dày (mm) | hiệu suất |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
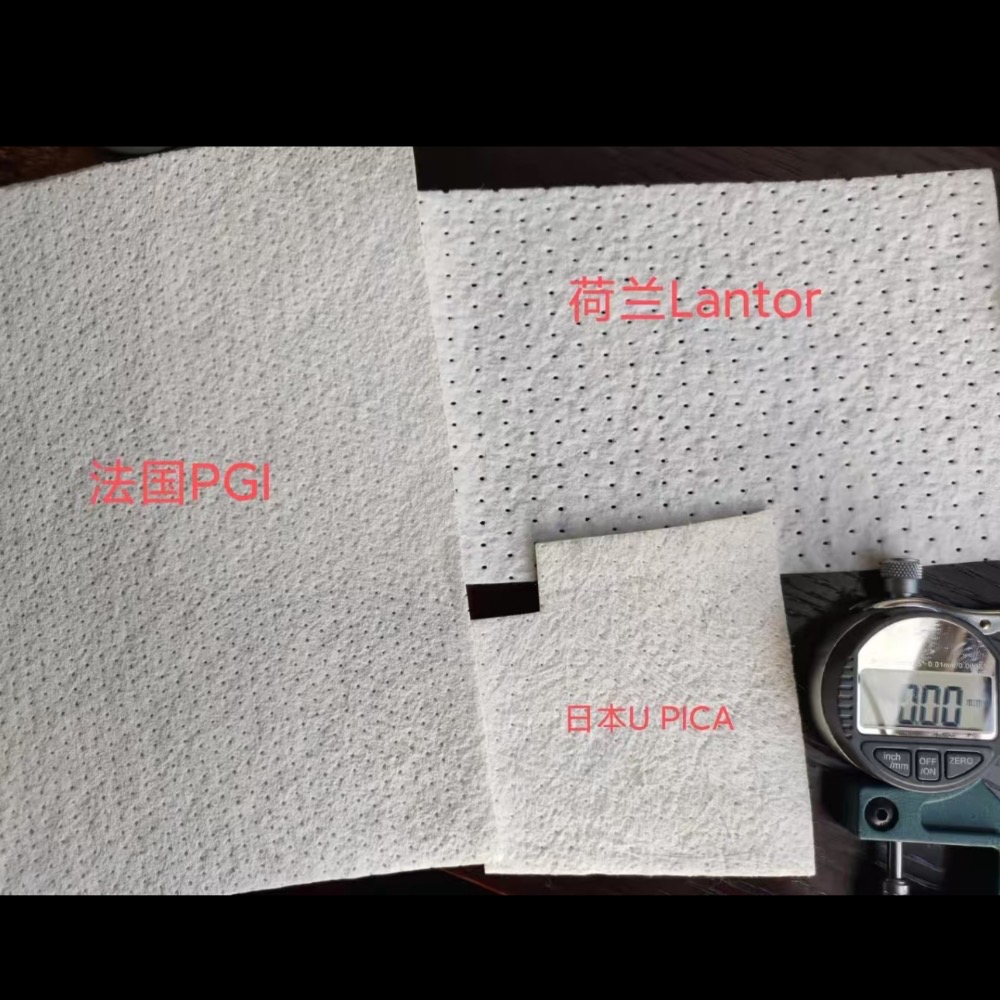
Bảng thông số kỹ thuật của thảm lõi
 Bảng dữ liệu kỹ thuật thảm lõi MATLINE+101N-2.pdf
Bảng dữ liệu kỹ thuật thảm lõi MATLINE+201N-3.pdf
Bảng dữ liệu kỹ thuật thảm lõi MATLINE+301N.pdf
Bảng dữ liệu kỹ thuật thảm lõi U-PICA.pdf
Phạm vi độ dày này thường được chọn cho:
◆ Kiểm soát việc in qua.
◆ Tấm ép mỏng.
◆ Các thành phần có đường cong tương đối chặt chẽ.
◆ Các bộ phận bên trong nhẹ.
◆ Các thành phần đúc trang trí.
Độ dày này thường được chọn cho:
◆ Tấm ép số lượng lớn có mục đích chung.
◆ Tấm nội thất hàng hải.
◆ Tấm ô tô.
◆ Sản phẩm vệ sinh.
◆ Vỏ bọc công nghiệp.
Phạm vi độ dày này thường được chọn cho:
◆ Xây dựng độ dày nhanh hơn.
◆ Tấm đúc lớn hơn.
◆ Các thành phần yêu cầu độ cứng uốn lớn hơn.
◆ Các bộ phận tương đối phẳng hoặc cong nhẹ.
Tấm lõi dày hơn không tự động làm cho thành phần FRP có cấu trúc chắc chắn hơn. Loại, trọng lượng và hướng của cốt sợi thủy tinh vẫn phải được lựa chọn theo tải trọng yêu cầu.
Cắt tấm lõi theo hình dạng yêu cầu trước khi trộn hoặc bôi nhựa.
Làm khô vật liệu trên khuôn khi thành phần có chứa các đường cong, góc hoặc các chi tiết cục bộ.
Phủ lớp gelcoat và để cho nó đạt được điều kiện bảo dưỡng cần thiết.
Áp dụng một tấm che bề mặt phù hợp, tấm thảm sợi cắt nhỏ hoặc vật liệu gia cố da khác theo quy trình sản xuất.
Thảm lõi thường không được đặt trực tiếp vào lớp gelcoat.
Đặt cốt sợi thủy tinh cần thiết và tẩm hoàn toàn bằng nhựa.
Sử dụng con lăn thích hợp để loại bỏ không khí bị mắc kẹt trước khi định vị tấm lót lõi.
Bôi đủ nhựa vào lớp laminate bên dưới và đặt tấm lõi cắt sẵn vào đúng vị trí.
Đảm bảo tấm lót lõi được căn chỉnh chính xác và nằm phẳng trên tấm lót bên dưới.
Phủ đều nhựa lên tấm lót lõi và để đủ thời gian cho nhựa thấm ướt hoàn toàn.
Nhu cầu nhựa thay đổi tùy theo sản phẩm đã chọn, độ dày, độ nhớt của nhựa và nhiệt độ xử lý.
Sử dụng con lăn ép hoặc con lăn bong bóng thích hợp để loại bỏ không khí bị mắc kẹt và đảm bảo tiếp xúc chặt chẽ với lớp laminate bên dưới.
Không dùng lực quá mạnh có thể làm biến dạng tấm laminate hoặc làm dịch chuyển tấm lõi.
Xác nhận hoàn toàn việc làm ướt và cố kết xung quanh các góc, mối nối đối đầu, phần chồng lên nhau và các chi tiết cục bộ.
Tránh các lớp chồng lên nhau lớn trừ khi chúng được yêu cầu bởi thiết kế nhiều lớp, vì các lớp chồng lên nhau có thể tạo ra sự thay đổi độ dày cục bộ.
Áp dụng cốt sợi thủy tinh bên ngoài được chỉ định.
Đảm bảo rằng lớp lõi vẫn được bao bọc hoàn toàn giữa các lớp gia cố.
Để lớp gỗ hoàn chỉnh đông cứng theo thời gian và nhiệt độ khuyến nghị của nhà cung cấp nhựa.
Nên sản xuất thử trước khi sản xuất hàng loạt, đặc biệt là khi thay đổi loại thảm lõi, hệ thống nhựa hoặc độ dày tấm.
Tùy thuộc vào sản phẩm và hệ thống chất kết dính được chọn, thảm lõi có thể phù hợp để sử dụng với:
◆ Nhựa polyester không bão hòa.
◆ Nhựa vinyl ester.
◆ Nhựa epoxy.
◆ Nhựa phenolic.
Khả năng tương thích phải được xác nhận cho loại sản phẩm chính xác.
Một số hệ thống chất kết dính được thiết kế đặc biệt cho nhựa polyester và nhựa vinyl ester có chứa styrene. Khả năng chịu ướt và xử lý của chúng có thể khác khi sử dụng với nhựa epoxy hoặc nhựa phenolic.
Vui lòng cung cấp loại nhựa khi yêu cầu đề xuất sản phẩm.
Bảo quản thảm lõi trong các điều kiện sau:
◆ Giữ vật liệu trong bao bì kín ban đầu.
◆ Bảo quản ở khu vực trong nhà sạch sẽ và khô ráo.
◆ Giữ nó tránh xa ánh nắng trực tiếp.
◆ Bảo vệ nó khỏi nước và độ ẩm quá mức.
◆ Giữ nó tránh xa nhiệt độ quá cao.
◆ Bảo quản các cuộn ở vị trí tránh bị biến dạng.
◆ Bảo vệ vật liệu khỏi bụi, dầu và các chất ô nhiễm khác.
Nếu nguyên liệu được bảo quản trong môi trường lạnh, hãy để nguyên liệu đạt đến nhiệt độ của khu vực xử lý trước khi mở bao bì.
Chọn sản phẩm trên trang này khi:
◆ Các bộ phận được sản xuất bằng cách xếp tay hoặc phun.
◆ Nhựa được áp dụng thủ công.
◆ Các yêu cầu chính là tăng độ dày, giảm trọng lượng và kiểm soát in.
◆ Không cần có kênh dẫn nhựa trong mặt phẳng.
Chọn thảm lõi truyền dịch chuyên dụng khi:
◆ Thành phần được sản xuất bằng phương pháp truyền chân không, VARTM hoặc RTM.
◆ Lõi phải hỗ trợ dòng nhựa trong mặt phẳng.
◆ Cần có cấu trúc dòng nhựa có hoa văn.
◆ Tốc độ truyền và tính thấm là tiêu chí lựa chọn quan trọng.
Về sản xuất khuôn kín, vui lòng xem:
Thảm lõi để truyền và xử lý RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON có thể cung cấp các loại và độ dày thảm lõi khác nhau để sản xuất bằng tay và phun.
Chúng tôi giúp khách hàng so sánh độ dày, khả năng tương thích của nhựa, hình dạng thành phần và yêu cầu bề mặt trước khi lựa chọn sản phẩm.
Ngoài thảm lõi, JLON còn cung cấp:
◆ Thảm sợi cắt nhỏ.
◆ Dệt thô.
◆ Vải sợi thủy tinh đa trục.
◆ Tấm che bề mặt bằng sợi thủy tinh.
◆ Nhựa polyester và nhựa vinyl ester.
◆ Dụng cụ FRP và vật liệu phụ trợ.
Điều này cho phép khách hàng tìm được nhiều nguyên liệu cần thiết để sản xuất FRP khuôn mở từ một nhà cung cấp.
JLON hỗ trợ khách hàng quốc tế trong việc lựa chọn sản phẩm, tài liệu kỹ thuật, đóng gói xuất khẩu, điều phối mẫu và sắp xếp vận chuyển.
Vui lòng cung cấp các thông tin sau khi yêu cầu báo giá:
◆ Độ dày thảm lõi yêu cầu.
◆ Yêu cầu chiều rộng và chiều dài cuộn.
◆ Số lượng đặt hàng ước tính.
◆ Loại nhựa.
◆ Quá trình đặt tay hoặc phun lên.
◆ Ứng dụng thành phẩm.
◆ Yêu cầu về hình dạng và bề mặt thành phần.
◆ Quốc gia hoặc cảng đến.
◆ Các tài liệu kỹ thuật hoặc báo cáo thử nghiệm cần thiết.
Đúng. Các sản phẩm thảm lõi trên trang này chủ yếu dành cho các quy trình xếp chồng bằng tay, phun lên và các quy trình FRP khuôn mở khác.
KHÔNG.
Thảm sợi cắt nhỏ là vật liệu gia cố bằng sợi thủy tinh. Thảm lõi chủ yếu được sử dụng như một lớp ép mỏng nhẹ và lớp điều khiển in.
Hai vật liệu này thực hiện các chức năng khác nhau và thường được sử dụng cùng nhau trong cùng một tấm gỗ.
KHÔNG.
Thảm lõi thường phải được đặt giữa các lớp gia cố bằng sợi thủy tinh. Nó không thay thế cốt thép kết cấu được yêu cầu bởi thành phần đã hoàn thiện.
Các sản phẩm trên trang này chủ yếu được thiết kế để xử lý khuôn mở thủ công.
Đối với truyền chân không hoặc RTM, hãy sử dụng lõi truyền có hoa văn chuyên dụng hỗ trợ dòng nhựa trong mặt phẳng.
Một lớp da mỏng phù hợp thường được đặt giữa lớp gelcoat và lớp lõi.
Lớp màng mỏng trên da giúp bảo vệ lớp gelcoat, cải thiện bề mặt nhìn thấy được và giảm nguy cơ lỗi in cục bộ hoặc khuyết tật bề mặt.
Sự hấp thụ nhựa phụ thuộc vào loại sản phẩm và độ dày.
Đối với dòng U-PICA Mat T hiển thị trên trang này, lượng nhựa thông thường là khoảng 55–60%, tùy thuộc vào loại.
Các yêu cầu về nhựa cuối cùng phải được xác nhận bằng cách sử dụng bảng dữ liệu kỹ thuật và thử nghiệm sản xuất.
Đúng.
Thảm lõi dẻo có khả năng phù hợp tốt, có thể đi theo nhiều bề mặt khuôn cong.
Đối với các góc nhọn hoặc hình dạng phức tạp, nên lắp khô và cán mỏng thử trước khi sản xuất hàng loạt.
Thảm lõi làm tăng độ dày của tấm gỗ, có thể cải thiện độ cứng khi uốn.
Tuy nhiên, hiệu suất cơ học cuối cùng phụ thuộc vào cấu trúc tấm hoàn chỉnh, bao gồm cốt sợi thủy tinh, hệ thống nhựa, độ dày tấm lõi và chất lượng xử lý.
Nó có thể được sử dụng trong các khu vực nhiều lớp được chọn, nhưng nó không nên tự động được coi là chất thay thế cho bọt PVC hoặc PET kết cấu.
Tấm thân tàu hoàn chỉnh phải được thiết kế phù hợp với tải trọng dự kiến, các đặc tính cơ học cần thiết và các tiêu chuẩn hàng hải hiện hành.
Vui lòng cung cấp các thông tin sau:
◆ Quy trình sản xuất.
◆ Loại nhựa.
◆ Độ dày ướt yêu cầu.
◆ Ứng dụng thành phẩm.
◆ Hình dạng thành phần.
◆ Yêu cầu về chất lượng bề mặt.
◆ Số lượng đặt hàng ước tính.
JLON sẽ đề xuất sản phẩm phù hợp dựa trên thông tin được cung cấp.