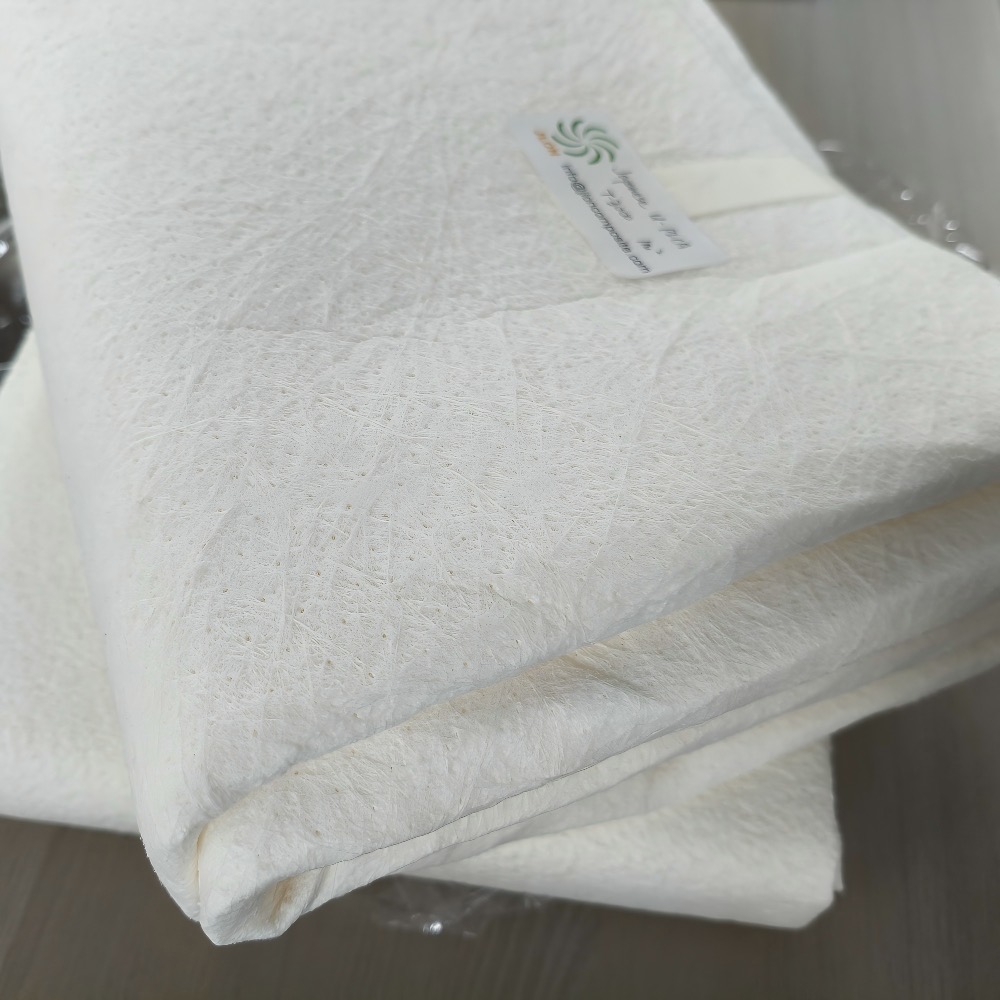
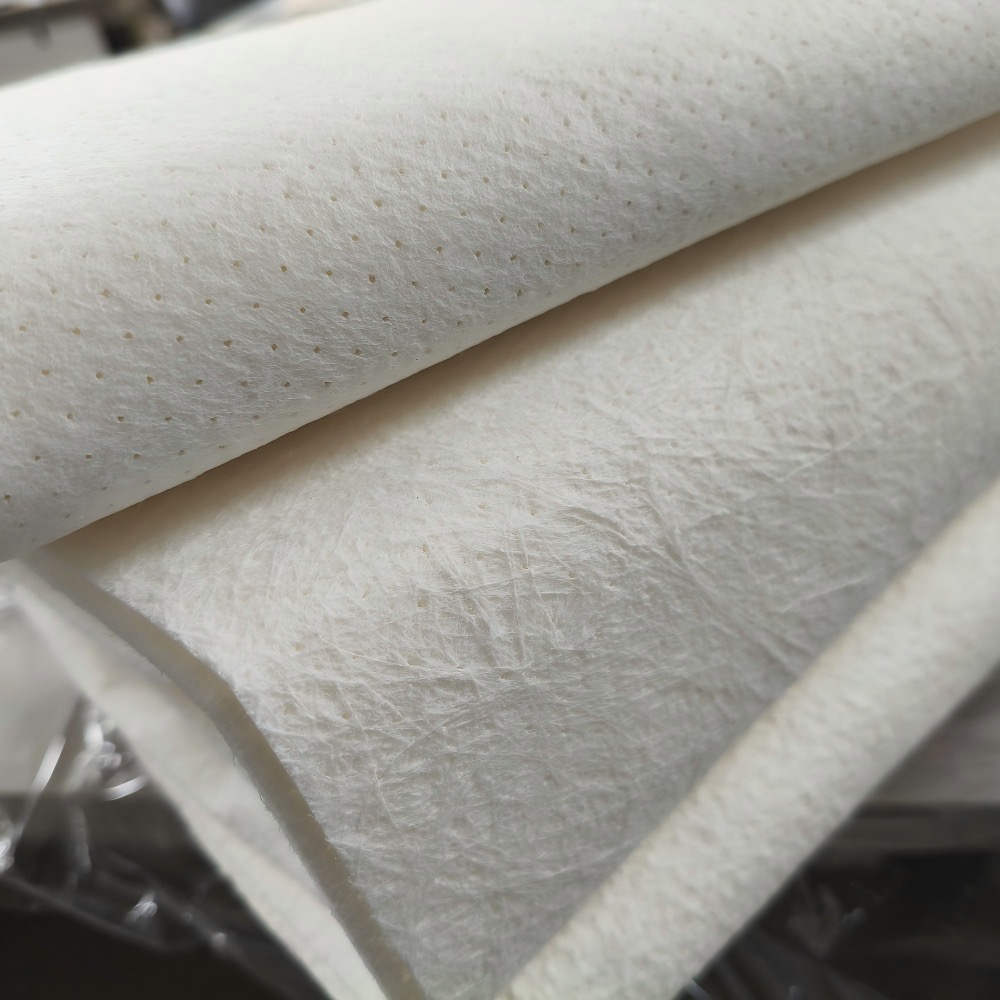
Le tapis central est un matériau intermédiaire flexible absorbant la résine utilisé dans les stratifiés plastiques renforcés de fibres.
Il s'agit généralement d'un support non tissé léger contenant des microsphères. Lors du drapage manuel, le matériau est imprégné de résine et forme une couche intermédiaire contrôlée de faible densité entre les couches de renfort en fibre de verre.
Le tapis central est principalement utilisé pour :
◆ Augmentez l'épaisseur du stratifié plus efficacement.
◆ Réduisez le poids des composants FRP épais.
◆ Réduisez le nombre de couches de fibre de verre conventionnelles requises.
◆ Améliorer la rigidité en flexion du composant fini.
◆ Réduisez les impressions de fibre de verre sur la surface visible.
◆ Améliorer l'apparence de surface des composants moulés.
◆ Simplifiez la production de pièces courbes en FRP.
Le tapis central n’est pas un renforcement structurel principal. Il ne remplace pas les tapis à fils coupés, les mèches tissées, les tissus multiaxiaux ou tout autre renfort porteur en fibre de verre.
Cette gamme de produits est spécifiquement destinée au traitement des FRP en moule ouvert, comprenant :
◆ Lay-up des mains.
◆ Pulvérisation.
◆ Moulage par contact.
◆ Autres procédés de production de stratifiés à moule ouvert.
Sa structure flexible permet au matériau de suivre les surfaces incurvées du moule plus facilement que les matériaux à noyau en feuille rigide.
Une structure stratifiée typique peut être constituée de :
Gelcoat → stratifié de peau → renfort en fibre de verre → mat central → renfort en fibre de verre
La structure exacte du stratifié doit être déterminée en fonction de l'épaisseur requise, des performances mécaniques, de la qualité de la surface et de la méthode de production.
Ce produit n’est pas un noyau de résine pour infusion sous vide. Pour l'infusion sous vide, la production VARTM ou RTM, veuillez consulter notre page distincte Tapis de base pour l'infusion et le traitement RTM.
Une seule couche de tapis central peut fournir environ 1,5 à 5 mm d’épaisseur de stratifié humide contrôlée.
Cela permet aux fabricants de FRP d'atteindre l'épaisseur de stratifié requise avec moins de couches de fibre de verre conventionnelles.
La structure contenant des microsphères produit une couche intermédiaire de densité inférieure à celle d'un stratifié solide renforcé de verre d'épaisseur comparable.
La réduction de poids réelle dépend de la qualité sélectionnée, de la teneur en résine et de la conception complète du stratifié.
L'augmentation de l'épaisseur d'un stratifié FRP peut améliorer sa rigidité en flexion sans ajouter le même poids que plusieurs couches solides de fibre de verre.
Les performances mécaniques finales dépendent du renfort en fibre de verre, du système de résine, de l'épaisseur du matelas central et de la qualité du traitement.
Le tapis central peut aider à réduire le transfert des motifs en fibre de verre à travers le stratifié vers la surface visible.
Cela le rend utile pour les composants moulés où l'apparence de la surface est importante.
Le matériau est flexible et facile à couper. Il peut suivre de nombreuses surfaces de moule courbes sans avoir à effectuer la découpe, le rainurage ou le thermoformage normalement requis pour les feuilles de mousse rigide.
Les qualités de mat d'âme appropriées maintiennent une épaisseur relativement stable après imprégnation de résine, permettant une production de stratifié plus cohérente.
Le tapis central peut réduire le nombre de couches de renforcement nécessaires pour atteindre l'épaisseur de stratifié cible, simplifiant ainsi le travail de pose manuel.
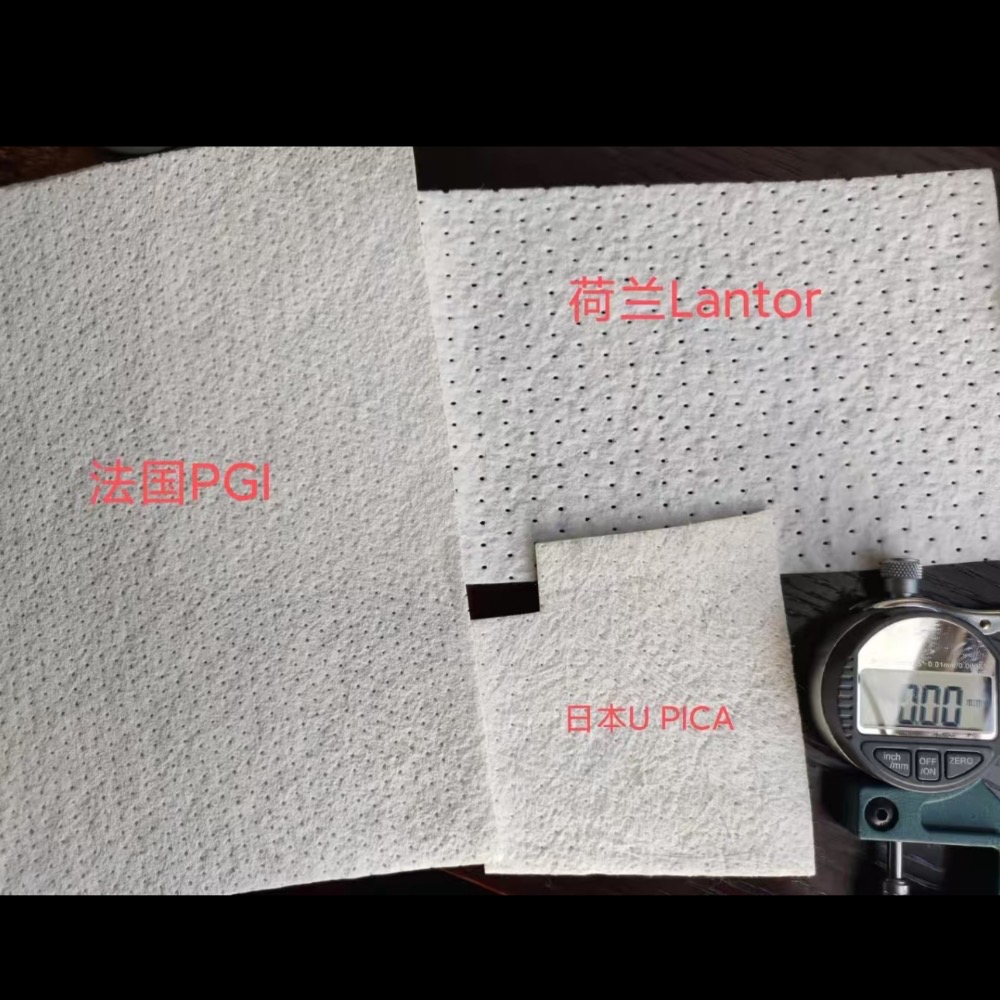
JLON fournit une sélection de produits de tapis de base pour les applications de pose manuelle et de pulvérisation, notamment les matériaux de base flexibles U-PICA Mat T Series et MATLINE.
Les marques, qualités, dimensions des rouleaux disponibles et compatibilité des résines doivent être confirmées avant de commander.
Marine : coques, ponts et structures de bateaux et yachts
Transport : pièces et panneaux de voitures, remorques, camions et véhicules récréatifs
Transports en commun : intérieur et extérieur des trains, tramways et bus Loisirs : kayaks, planches de surf, piscines et bains à remous
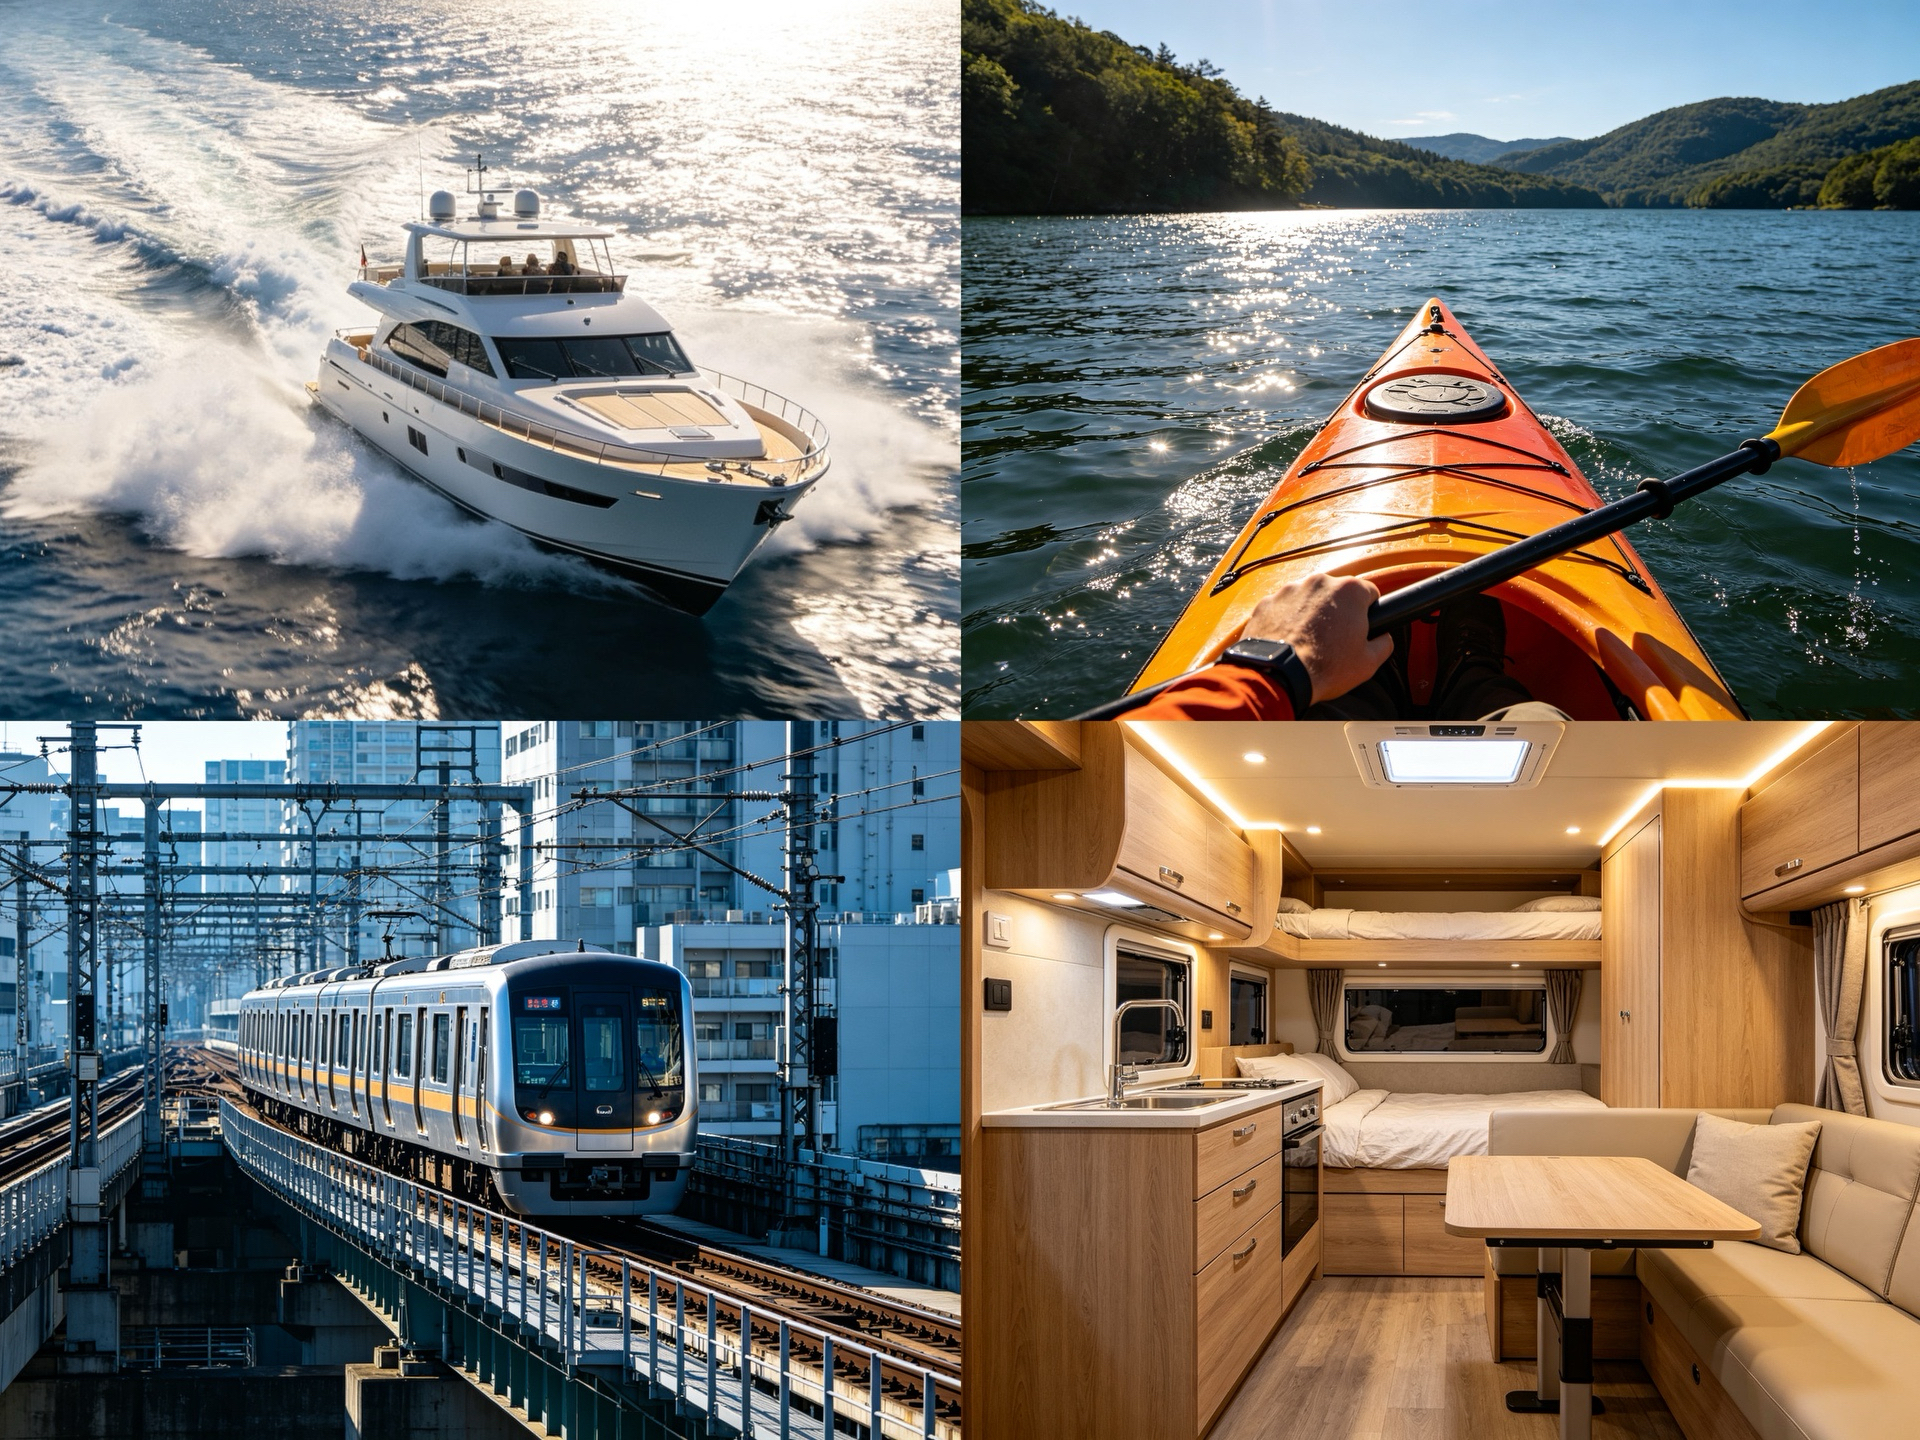
Industriel : panneaux de revêtement, ventilateurs, conteneurs et réservoirs
| Article |
Unité |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Tickness sec |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Mouillé | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Poids |
g/m⊃2 ; | 60 | 90 | 135 | 160 | 200 |
| Densité apparente |
g/cm⊃3 ; | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Absorption de résine |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Largeur | mm |
1 000 |
1 000 | 1 000 | 1 000 | 1 000 |
| Longueur du rouleau |
m | 50 | 50 | 50 | 50 | 25 |
| Poids du rouleau | kilos | application.4 |
application.5 | application.7 | application.8 | application.10 |
| Diamètre du rouleau | cm | 33 | 40 | 48 | 55 | 60 |
| Volume du rouleau | m⊃3 ; | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Conditionnement |
- | - | - | - | - | - |
| Taper | Grade | Poids (g/m²) | Épaisseur (mm) | performance |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Fiche technique du tapis de base
 Fiche technique du tapis d'âme MATLINE+101N-2.pdf
Fiche technique du tapis d'âme MATLINE+201N-3.pdf
Fiche technique natte d'âme MATLINE+301N.pdf
Fiche technique du tapis de base U-PICA.pdf
Cette gamme d'épaisseur est généralement retenue pour :
◆ Contrôle de l'impression.
◆ Gainage en stratifié mince.
◆ Composants aux courbes relativement serrées.
◆ Pièces intérieures légères.
◆ Composants moulés décoratifs.
Cette épaisseur est généralement choisie pour :
◆ Regroupement de stratifiés à usage général.
◆ Panneaux intérieurs marins.
◆ Panneaux automobiles.
◆ Produits sanitaires.
◆ Couvertures industrielles.
Cette gamme d'épaisseur est généralement retenue pour :
◆ Prise d'épaisseur plus rapide.
◆ Panneaux moulés plus grands.
◆ Composants nécessitant une plus grande rigidité en flexion.
◆ Pièces relativement plates ou légèrement courbées.
Un tapis central plus épais ne rend pas automatiquement un composant FRP structurellement plus solide. Le type, le poids et l'orientation du renfort en fibre de verre doivent encore être choisis en fonction de la charge requise.
Coupez le tapis central à la forme requise avant de mélanger ou d'appliquer la résine.
Ajustez à sec le matériau sur le moule lorsque le composant contient des courbes, des coins ou des détails locaux.
Appliquez le gelcoat et laissez-le atteindre les conditions de durcissement requises.
Appliquer un voile de surface approprié, un tapis de fils coupés ou tout autre renfort de peau selon le mode opératoire de production.
Le tapis central ne doit normalement pas être positionné directement contre le gelcoat.
Placez le renfort en fibre de verre requis et imprégnez-le entièrement de résine.
Utilisez un rouleau approprié pour éliminer l’air emprisonné avant de positionner le tapis central.
Appliquez suffisamment de résine sur le stratifié sous-jacent et placez le tapis central prédécoupé en place.
Assurez-vous que le tapis central est correctement aligné et repose à plat contre le stratifié sous-jacent.
Appliquer la résine uniformément sur le tapis central et laisser suffisamment de temps pour un mouillage complet.
La demande en résine varie en fonction du produit sélectionné, de l'épaisseur, de la viscosité de la résine et de la température de traitement.
Utilisez un rouleau de plastification ou un rouleau à bulles approprié pour éliminer l'air emprisonné et assurer un contact étroit avec le stratifié sous-jacent.
N'appliquez pas de pression excessive qui pourrait déformer le stratifié ou déplacer le tapis central.
Confirmez l’humidification et la consolidation complètes autour des coins, des joints bout à bout, des chevauchements et des détails locaux.
Évitez les chevauchements importants, sauf si la conception du stratifié l’exige, car les chevauchements peuvent créer des variations locales d’épaisseur.
Appliquez le renfort extérieur en fibre de verre spécifié.
Assurez-vous que le tapis central reste entièrement enfermé entre les couches de renfort.
Laissez le stratifié complet durcir selon la durée et la température recommandées par le fournisseur de résine.
Une production d'essai est recommandée avant la production en série, en particulier lors du changement de la qualité du support, du système de résine ou de l'épaisseur du stratifié.
En fonction du produit et du système de liant sélectionnés, le support peut être utilisé avec :
◆ Résine polyester insaturée.
◆ Résine vinylester.
◆ Résine époxy.
◆ Résine phénolique.
La compatibilité doit être confirmée pour la qualité exacte du produit.
Certains systèmes de liants sont spécialement conçus pour les résines polyester et vinylester contenant du styrène. Leur comportement au mouillage et à la manipulation peut être différent lorsqu'ils sont utilisés avec de la résine époxy ou phénolique.
Veuillez fournir le type de résine lorsque vous demandez une recommandation de produit.
Stockez le tapis central dans les conditions suivantes :
◆ Conservez le matériel dans son emballage d'origine scellé.
◆ Rangez-le dans un endroit intérieur propre et sec.
◆ Gardez-le à l'abri de la lumière directe du soleil.
◆ Protégez-le de l'eau et de l'humidité excessive.
◆ Gardez-le à l'écart de la chaleur excessive.
◆ Stockez les rouleaux dans une position qui évite toute déformation.
◆ Protégez le matériau de la poussière, de l'huile et de toute autre contamination.
Si le matériau a été stocké dans un environnement froid, laissez-le atteindre la température de la zone de traitement avant d'ouvrir l'emballage.
Choisissez le produit sur cette page lorsque :
◆ Le composant est réalisé par stratification manuelle ou pulvérisation.
◆ La résine est appliquée manuellement.
◆ Les principales exigences sont l'augmentation de l'épaisseur, la réduction du poids et le contrôle de l'impression.
◆ Des canaux d'écoulement de résine dans le plan ne sont pas requis.
Choisissez un tapis de perfusion dédié lorsque :
◆ Le composant est réalisé par infusion sous vide, VARTM ou RTM.
◆ Le noyau doit faciliter l'écoulement de la résine dans le plan.
◆ Une structure de flux de résine à motifs est requise.
◆ La vitesse et la perméabilité de la perfusion sont des critères de sélection importants.
Pour la production en moule fermé, veuillez consulter :
Tapis de base pour perfusion et traitement RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON peut fournir différentes qualités et épaisseurs de tapis de base pour la production par stratification manuelle et par pulvérisation.
Nous aidons les clients à comparer l'épaisseur, la compatibilité des résines, la géométrie des composants et les exigences de surface avant de sélectionner un produit.
En plus du tapis de base, JLON fournit :
◆ Tapis à fils coupés.
◆ mèche tissée.
◆ Tissus multiaxiaux en fibre de verre.
◆ Voiles de surface en fibre de verre.
◆ Résines polyester et vinylester.
◆ Outils FRP et matériaux auxiliaires.
Cela permet aux clients de se procurer plusieurs matériaux requis pour la production de FRP en moule ouvert auprès d'un seul fournisseur.
JLON assiste les clients internationaux dans la sélection des produits, la documentation technique, l'emballage d'exportation, la coordination des échantillons et les modalités d'expédition.
Veuillez fournir les informations suivantes lors de votre demande de devis :
◆ Épaisseur requise du support central.
◆ Largeur et longueur de rouleau requises.
◆ Quantité de commande estimée.
◆ Type de résine.
◆ Processus de superposition ou de pulvérisation à la main.
◆ Application du produit fini.
◆ Exigences en matière de forme et de surface des composants.
◆ Pays ou port de destination.
◆ Documents techniques ou rapports d'essais requis.
Oui. Les produits de tapis de base présentés sur cette page sont principalement destinés aux processus de stratification manuelle, de pulvérisation et d'autres processus FRP à moule ouvert.
Non.
Le tapis à brins coupés est un renfort en fibre de verre. Le tapis central est principalement utilisé comme couche de contrôle d'impression et de volume stratifié léger.
Les deux matériaux remplissent des fonctions différentes et sont fréquemment utilisés ensemble dans le même stratifié.
Non.
Le matelas central doit normalement être placé entre les couches de renfort en fibre de verre. Il ne remplace pas le renforcement structurel requis par le composant fini.
Les produits présentés sur cette page sont principalement conçus pour le traitement manuel en moule ouvert.
Pour l’infusion sous vide ou RTM, utilisez un noyau d’infusion à motifs dédié qui prend en charge le flux de résine dans le plan.
Un stratifié de peau approprié est normalement placé entre le gelcoat et le mat central.
Le stratifié cutané aide à protéger le gelcoat, à améliorer la surface visible et à réduire le risque d'impression locale ou de défauts de surface.
L'absorption de la résine dépend de la qualité et de l'épaisseur du produit.
Pour la série U-PICA Mat T présentée sur cette page, le volume typique de résine est d'environ 55 à 60 %, selon le grade.
Les exigences finales en matière de résine doivent être confirmées à l’aide de la fiche technique et d’un essai de production.
Oui.
Le tapis central flexible a une bonne conformabilité et peut suivre de nombreuses surfaces incurvées du moule.
Pour les angles vifs ou les formes complexes, un montage à sec et un essai de stratifié sont recommandés avant la production en série.
Le tapis central augmente l’épaisseur du stratifié, ce qui peut améliorer la rigidité en flexion.
Cependant, les performances mécaniques finales dépendent de la structure complète du stratifié, y compris du renfort en fibre de verre, du système de résine, de l'épaisseur du matelas central et de la qualité du traitement.
Il peut être utilisé dans certaines zones de stratifié, mais il ne doit pas automatiquement être traité comme un remplacement de la mousse structurelle en PVC ou en PET.
Le stratifié complet de la coque doit être conçu en fonction des charges attendues, des propriétés mécaniques requises et des normes maritimes applicables.
Veuillez fournir les informations suivantes :
◆ Processus de production.
◆ Type de résine.
◆ Épaisseur humide requise.
◆ Application du produit fini.
◆ Forme des composants.
◆ Exigences de qualité de surface.
◆ Quantité de commande estimée.
JLON recommandera un produit approprié en fonction des informations fournies.