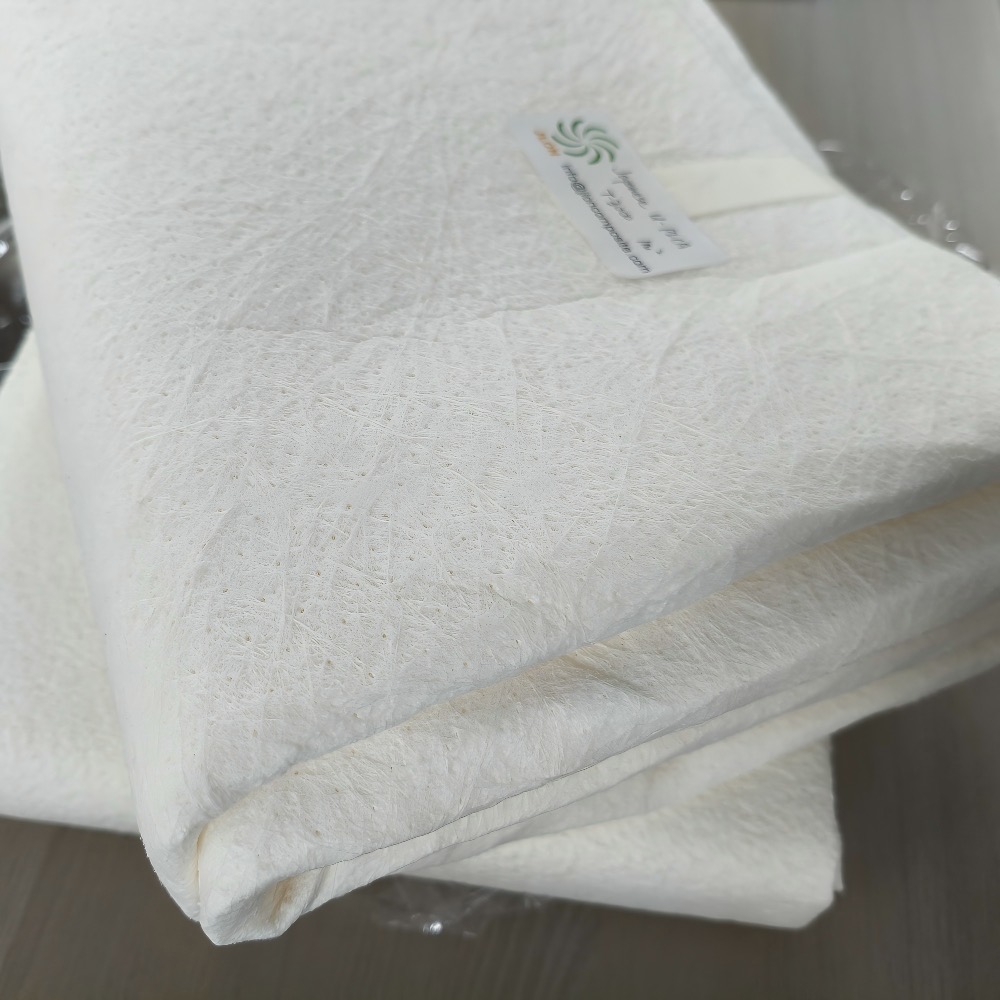
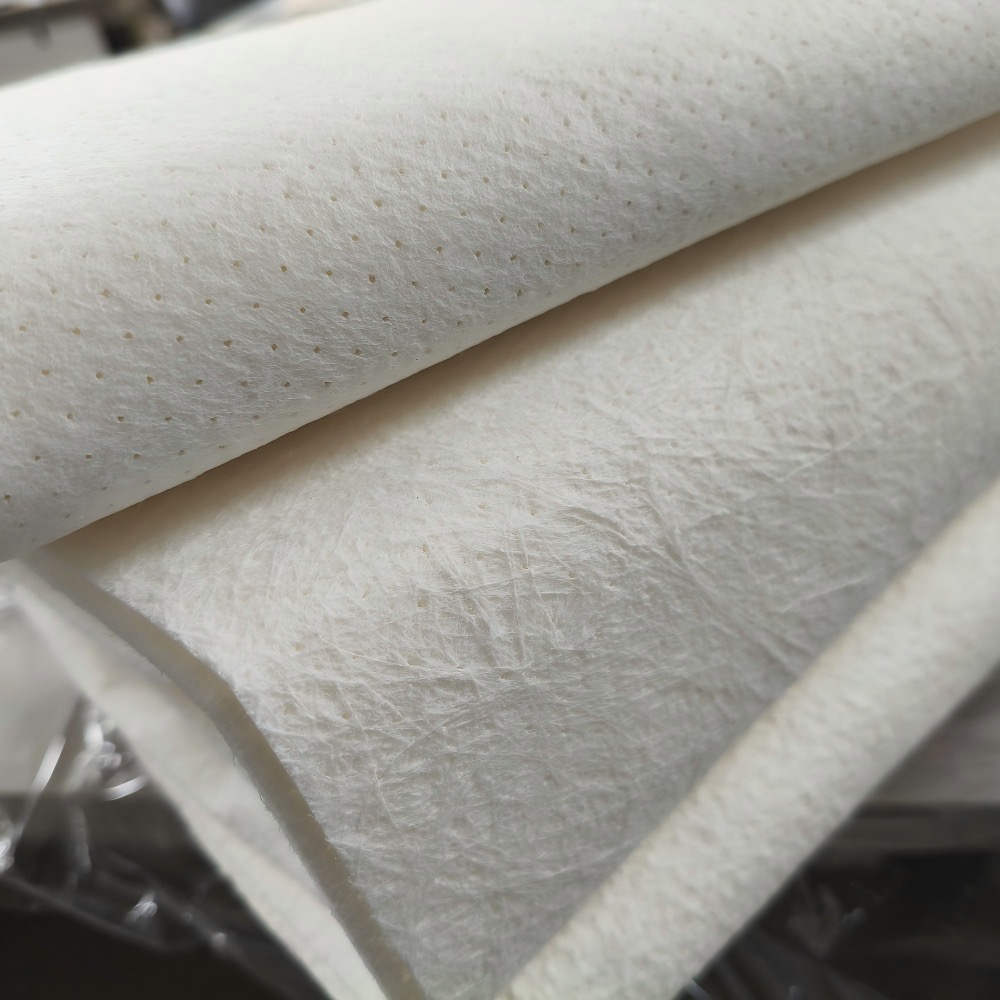
O tapete central é um material intermediário flexível e absorvente de resina usado em laminados plásticos reforçados com fibra.
Geralmente consiste em um suporte não tecido leve contendo microesferas. Durante a aplicação manual, o material é impregnado com resina e forma uma camada intermediária controlada e de baixa densidade entre as camadas de reforço de fibra de vidro.
O tapete central é usado principalmente para:
◆ Aumente a espessura do laminado com mais eficiência.
◆ Reduza o peso de componentes espessos de FRP.
◆ Reduzir o número de camadas convencionais de fibra de vidro necessárias.
◆ Melhorar a rigidez à flexão do componente acabado.
◆ Reduza a impressão de fibra de vidro na superfície visível.
◆ Melhorar a aparência superficial dos componentes moldados.
◆ Simplifique a produção de peças curvas de FRP.
A esteira central não é um reforço estrutural primário. Ele não substitui esteira de fios cortados, mecha tecida, tecido multiaxial ou outro reforço de fibra de vidro para suporte de carga.
Esta linha de produtos destina-se especificamente ao processamento de FRP em molde aberto, incluindo:
◆ Colocação manual.
◆ Pulverização.
◆ Moldagem de contato.
◆ Outros processos de produção de laminados em molde aberto.
Sua estrutura flexível permite que o material siga as superfícies curvas do molde com mais facilidade do que os materiais com núcleo de folha rígida.
Uma estrutura laminada típica pode consistir em:
Gelcoat → laminado de pele → reforço de fibra de vidro → tapete central → reforço de fibra de vidro
A estrutura exata do laminado deve ser determinada de acordo com a espessura necessária, desempenho mecânico, qualidade da superfície e método de produção.
Este produto não é um núcleo de fluxo de resina para infusão a vácuo. Para infusão a vácuo, produção VARTM ou RTM, consulte nossa página separada de Core Mat para infusão e processamento RTM.
Uma única camada de manta central pode fornecer aproximadamente 1,5–5 mm de espessura controlada do laminado úmido.
Isso permite que os fabricantes de FRP atinjam a espessura necessária do laminado com menos camadas de fibra de vidro convencionais.
A estrutura contendo microesferas produz uma camada intermediária de densidade mais baixa do que um laminado sólido reforçado com vidro de espessura comparável.
A redução real de peso depende do tipo selecionado, do conteúdo de resina e do design completo do laminado.
Aumentar a espessura de um laminado FRP pode melhorar sua rigidez à flexão sem adicionar o mesmo peso que múltiplas camadas sólidas de fibra de vidro.
O desempenho mecânico final depende do reforço de fibra de vidro, do sistema de resina, da espessura do núcleo e da qualidade do processamento.
O tapete central pode ajudar a reduzir a transferência de padrões de fibra de vidro através do laminado para a superfície visível.
Isto o torna útil para componentes moldados onde a aparência da superfície é importante.
O material é flexível e fácil de cortar. Ele pode seguir muitas superfícies curvas do molde sem o corte, ranhura ou termoformação normalmente exigido para folhas de espuma rígida.
Os graus adequados de manta central mantêm uma espessura relativamente estável após a impregnação da resina, suportando uma produção de laminado mais consistente.
A esteira central pode reduzir o número de camadas de reforço necessárias para atingir a espessura desejada do laminado, simplificando o trabalho manual de disposição.
A JLON fornece produtos de manta de núcleo selecionados para aplicações manuais e de pulverização, incluindo materiais de núcleo flexíveis da série U-PICA Mat T e MATLINE.
Marcas, classes, dimensões de rolos e compatibilidade de resina disponíveis devem ser confirmadas antes do pedido.
Marinha: cascos, conveses e estruturas de barcos e iates
Transporte: peças e painéis de carros, reboques, caminhões e RV's
Transporte coletivo: interior e exterior de trens, metrôs leves e ônibus Lazer: caiaques, pranchas de surf, piscinas e banheiras
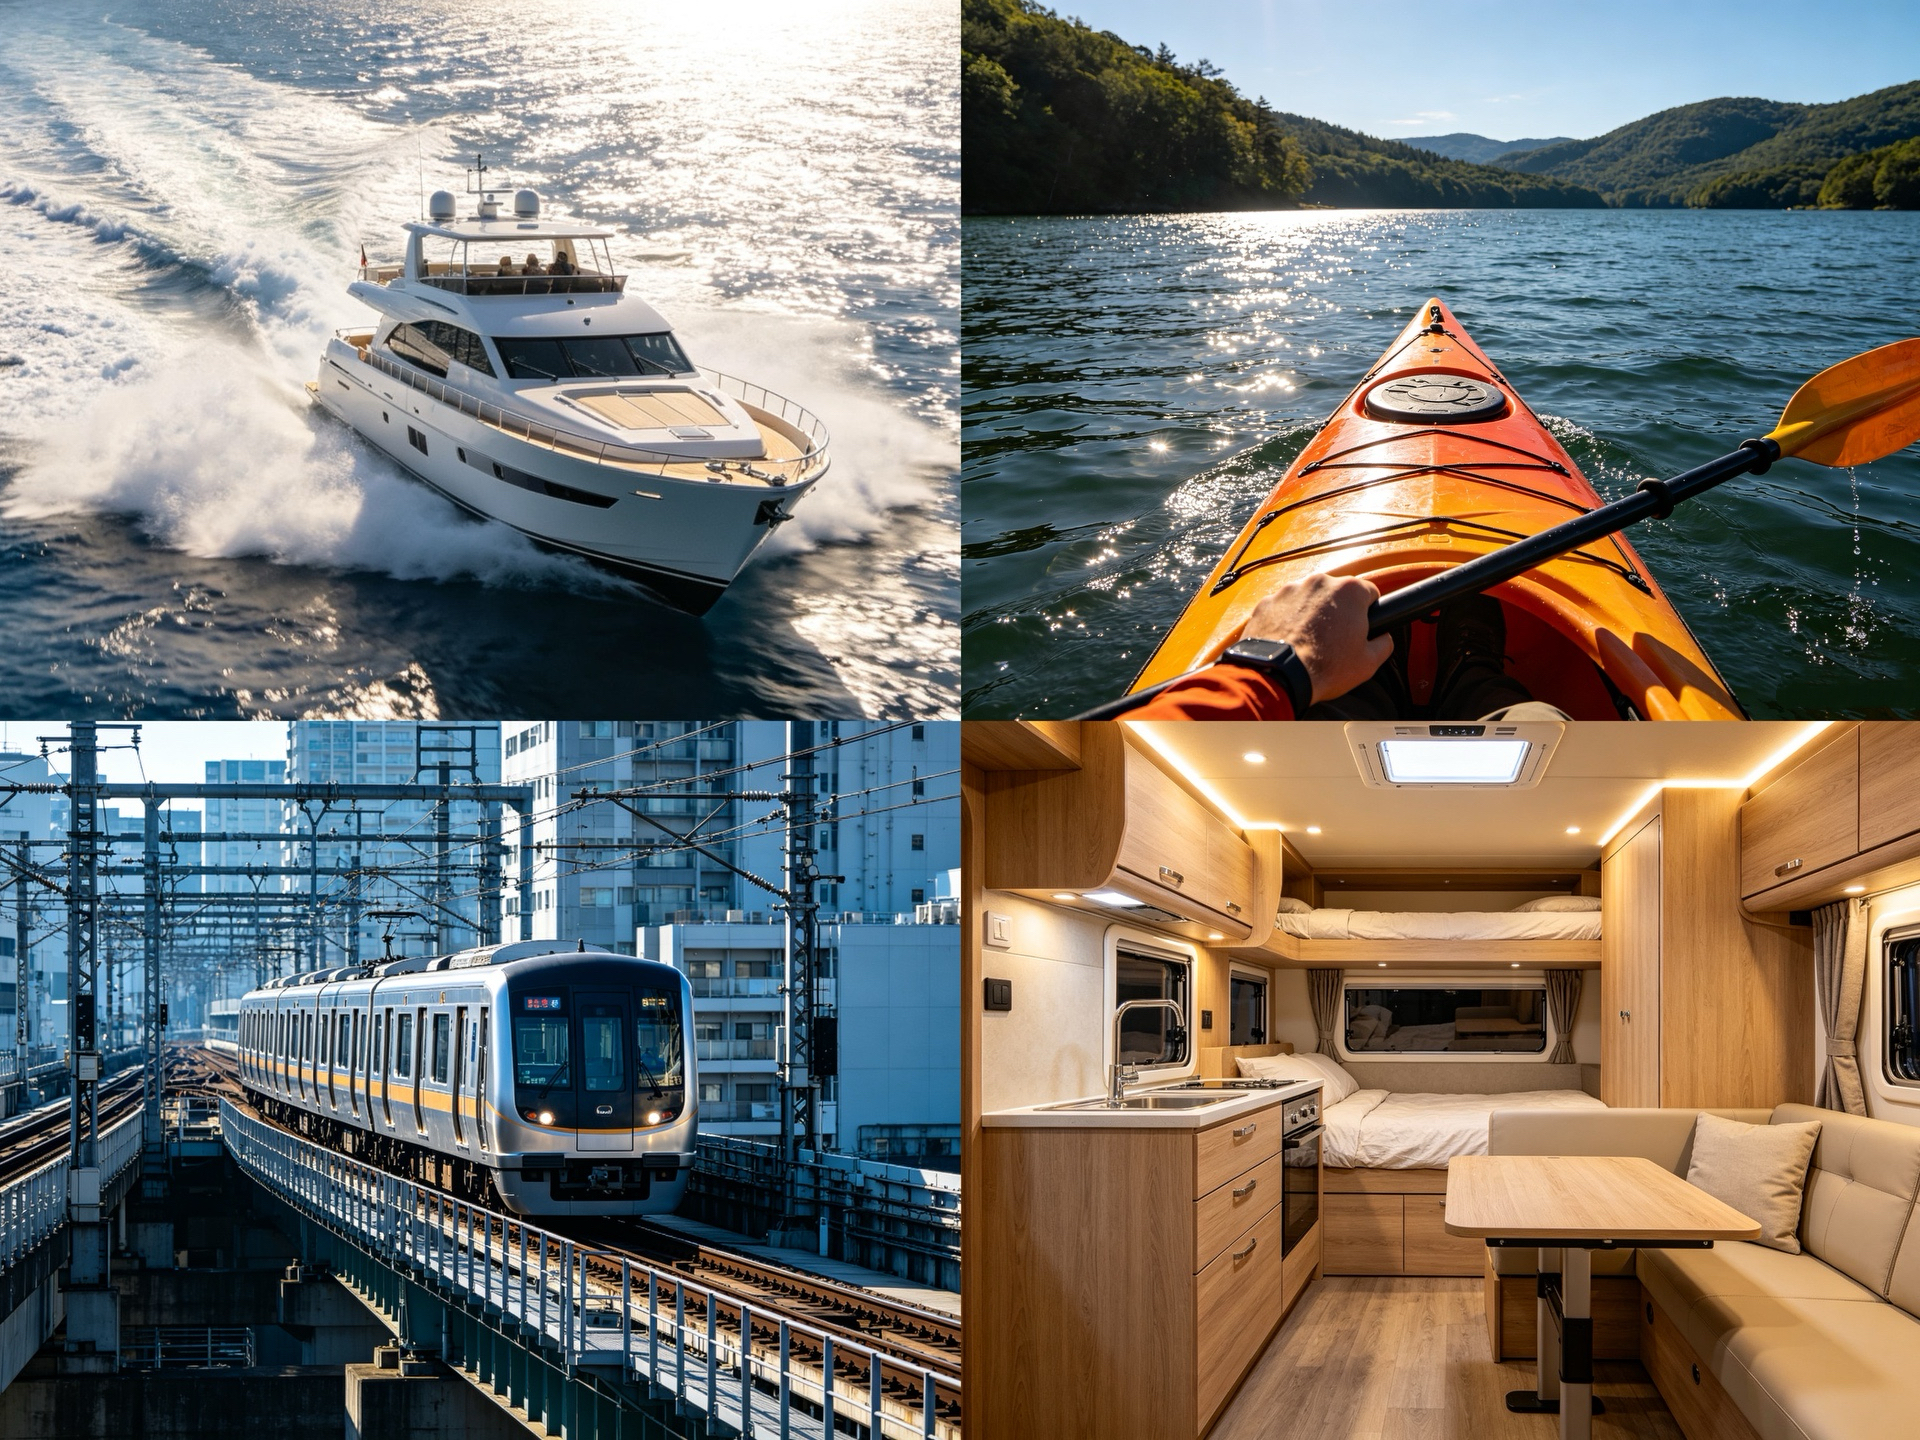
Industrial: painéis de revestimento, ventiladores, contêineres e tanques
| Item |
Unidade |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Carrapato seco |
milímetros | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Molhado | milímetros | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Peso |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Densidade aparente |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Absorção de resina |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Largura | milímetros |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| Comprimento do rolo |
eu | 50 | 50 | 50 | 50 | 25 |
| Peso do rolo | kg | aplicativo.4 |
aplicativo.5 | aplicativo.7 | aplicativo.8 | aplicativo.10 |
| Diâmetro do rolo | cm | 33 | 40 | 48 | 55 | 60 |
| Volume do rolo | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Embalagem |
- | - | - | - | - | - |
| Tipo | Nota | Peso (g/m2) | Espessura (mm) | desempenho |
| Matline+ | Linha Mat+101N | 52 | 1,4 | |
| Linha Mat+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Linha Mat+401N | 140 | 4 | ||
| Linha Mat+501N | 170 | 5 |
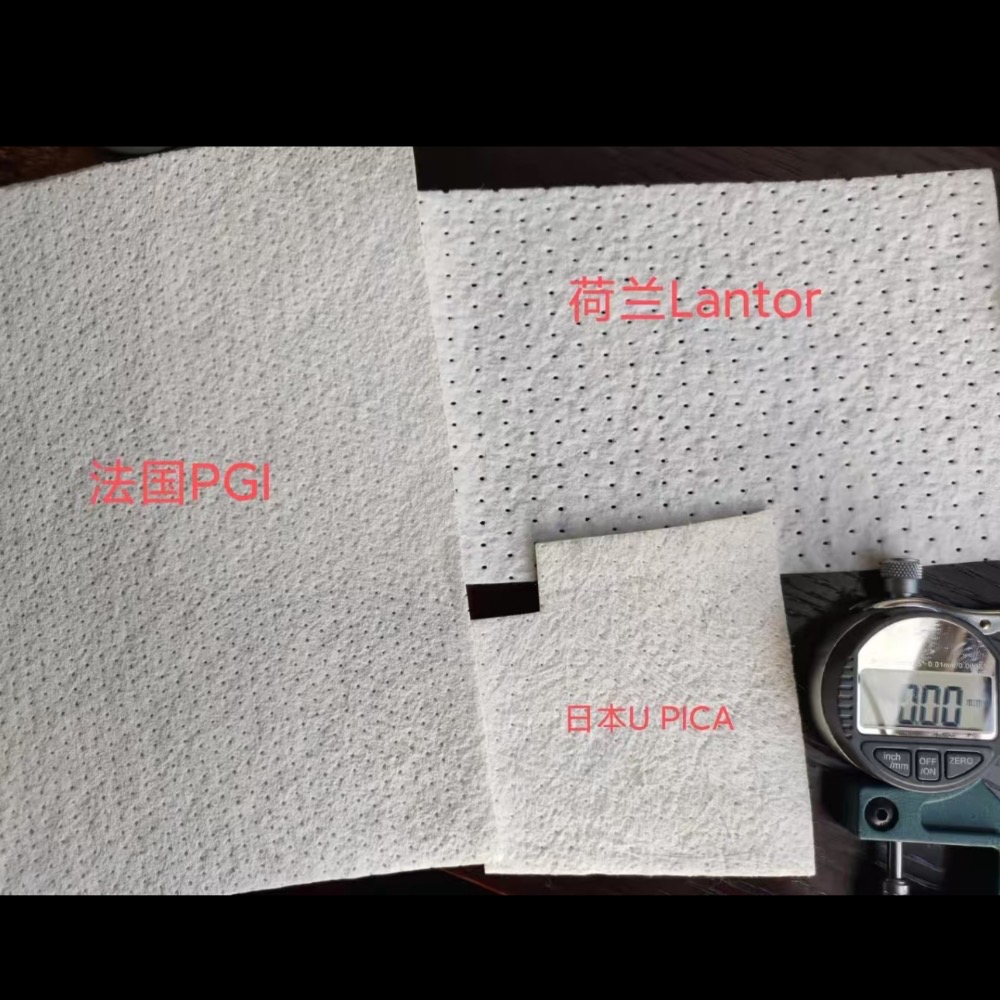
Ficha técnica da esteira central
 Folha de dados técnicos do tapete central MATLINE + 101N-2.pdf
Folha de dados técnicos do tapete central MATLINE + 201N-3.pdf
Folha de dados técnicos do tapete central MATLINE + 301N.pdf
Folha de dados técnicos do tapete central U-PICA.pdf
Esta faixa de espessura é geralmente selecionada para:
◆ Controle de impressão.
◆ Volume laminado fino.
◆ Componentes com curvas relativamente estreitas.
◆ Peças interiores leves.
◆ Componentes moldados decorativos.
Esta espessura é geralmente selecionada para:
◆ Volume laminado de uso geral.
◆ Painéis interiores marítimos.
◆ Painéis automotivos.
◆ Produtos sanitários.
◆ Coberturas industriais.
Esta faixa de espessura é geralmente selecionada para:
◆ Acúmulo de espessura mais rápido.
◆ Painéis moldados de maiores dimensões.
◆ Componentes que requerem maior rigidez à flexão.
◆ Peças relativamente planas ou levemente curvadas.
Um núcleo mais espesso não torna automaticamente um componente FRP estruturalmente mais forte. O tipo, peso e orientação do reforço de fibra de vidro ainda devem ser selecionados de acordo com a carga necessária.
Corte o núcleo no formato desejado antes de misturar ou aplicar a resina.
Encaixe o material no molde a seco quando o componente contém curvas, cantos ou detalhes locais.
Aplicar o gelcoat e deixar atingir a condição de cura desejada.
Aplique um véu superficial adequado, uma esteira de fios picados ou outro reforço de pele de acordo com o procedimento de produção.
A camada central normalmente não deve ser posicionada diretamente contra o gelcoat.
Coloque o reforço de fibra de vidro necessário e impregne-o totalmente com resina.
Use um rolo adequado para remover o ar preso antes de posicionar a esteira central.
Aplique resina suficiente ao laminado subjacente e coloque a base pré-cortada na posição.
Certifique-se de que o tapete central esteja corretamente alinhado e apoiado no laminado subjacente.
Aplique a resina uniformemente em toda a camada central e aguarde tempo suficiente para umedecimento completo.
A demanda de resina varia de acordo com o produto selecionado, espessura, viscosidade da resina e temperatura de processamento.
Use um rolo de laminação ou rolo de bolha adequado para remover o ar preso e garantir contato próximo com o laminado subjacente.
Não aplique pressão excessiva que possa distorcer o laminado ou deslocar a base do núcleo.
Confirme a completa molhagem e consolidação em torno de cantos, juntas de topo, sobreposições e detalhes locais.
Evite grandes sobreposições, a menos que sejam exigidas pelo projeto do laminado, pois as sobreposições podem criar variações locais de espessura.
Aplique o reforço externo de fibra de vidro especificado.
Certifique-se de que o tapete central permaneça totalmente fechado entre as camadas de reforço.
Deixe o laminado completo curar de acordo com o tempo e temperatura recomendados pelo fornecedor da resina.
A produção experimental é recomendada antes da produção em massa, especialmente ao alterar o tipo de base do núcleo, o sistema de resina ou a espessura do laminado.
Dependendo do produto selecionado e do sistema aglutinante, a manta central pode ser adequada para uso com:
◆ Resina poliéster insaturada.
◆ Resina éster vinílica.
◆ Resina epóxi.
◆ Resina fenólica.
A compatibilidade deve ser confirmada para o grau exato do produto.
Alguns sistemas de aglutinantes são projetados especificamente para resinas de poliéster e éster vinílico contendo estireno. Seu comportamento de molhamento e manuseio pode ser diferente quando usado com resina epóxi ou fenólica.
Forneça o tipo de resina ao solicitar uma recomendação de produto.
Armazene o tapete central nas seguintes condições:
◆ Manter o material em sua embalagem original lacrada.
◆ Armazene-o em uma área interna limpa e seca.
◆ Mantenha-o longe da luz solar direta.
◆ Proteja-o da água e da umidade excessiva.
◆ Mantenha-o longe de calor excessivo.
◆ Armazene os rolos em uma posição que evite deformações.
◆ Proteja o material contra poeira, óleo e outras contaminações.
Caso o material tenha sido armazenado em ambiente frio, deixe-o atingir a temperatura da área de processamento antes de abrir a embalagem.
Escolha o produto nesta página quando:
◆ O componente é produzido manualmente ou por pulverização.
◆ A resina é aplicada manualmente.
◆ Os principais requisitos são aumento de espessura, redução de peso e controle de impressão.
◆ Não são necessários canais de fluxo de resina no plano.
Escolha uma base de infusão dedicada quando:
◆ O componente é produzido por infusão a vácuo, VARTM ou RTM.
◆ O núcleo deve auxiliar o fluxo de resina no plano.
◆ É necessária uma estrutura padronizada de fluxo de resina.
◆ A velocidade e a permeabilidade da infusão são critérios de seleção importantes.
Para produção em molde fechado, consulte:
Tapete central para infusão e processamento RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
A JLON pode fornecer diferentes graus e espessuras de mantas de núcleo para produção manual e por pulverização.
Ajudamos os clientes a comparar espessura, compatibilidade de resina, geometria de componentes e requisitos de superfície antes de selecionar um produto.
Além do tapete central, a JLON fornece:
◆ Tapete de fios cortados.
◆ Mecha tecida.
◆ Tecidos multiaxiais de fibra de vidro.
◆ Véus superficiais em fibra de vidro.
◆ Resinas de poliéster e éster vinílico.
◆ Ferramentas FRP e materiais auxiliares.
Isso permite que os clientes obtenham vários materiais necessários para a produção de FRP de molde aberto de um único fornecedor.
A JLON apoia clientes internacionais com seleção de produtos, documentação técnica, embalagens de exportação, coordenação de amostras e organização de envio.
Forneça as seguintes informações ao solicitar um orçamento:
◆ Espessura necessária da camada central.
◆ Largura e comprimento do rolo necessários.
◆ Quantidade estimada do pedido.
◆ Tipo de resina.
◆ Processo de aplicação manual ou pulverização.
◆ Aplicação do produto acabado.
◆ Requisitos de formato e superfície dos componentes.
◆ País ou porto de destino.
◆ Documentos técnicos ou relatórios de testes necessários.
Sim. Os produtos de manta central nesta página destinam-se principalmente a processos de aplicação manual, pulverização e outros processos de FRP de molde aberto.
Não.
O tapete de fio picado é um reforço de fibra de vidro. O tapete central é usado principalmente como um volume laminado leve e uma camada de controle de impressão.
Os dois materiais desempenham funções diferentes e são frequentemente utilizados juntos no mesmo laminado.
Não.
A manta central normalmente deve ser posicionada entre as camadas de reforço de fibra de vidro. Não substitui o reforço estrutural exigido pelo componente acabado.
Os produtos nesta página são projetados principalmente para processamento manual em molde aberto.
Para infusão a vácuo ou RTM, use um núcleo de infusão padronizado dedicado que suporte o fluxo de resina no plano.
Um laminado de pele adequado é normalmente colocado entre o gelcoat e o núcleo.
O laminado de pele ajuda a proteger o gelcoat, melhora a superfície visível e reduz o risco de impressão local ou defeitos superficiais.
A absorção da resina depende do tipo e espessura do produto.
Para a série U-PICA Mat T mostrada nesta página, o volume típico de resina é de aproximadamente 55–60%, dependendo do tipo.
Os requisitos finais de resina devem ser confirmados através da ficha técnica e de um teste de produção.
Sim.
A esteira central flexível tem boa conformabilidade e pode seguir muitas superfícies curvas do molde.
Para cantos vivos ou formas complexas, recomenda-se o encaixe a seco e um laminado de teste antes da produção em massa.
A esteira central aumenta a espessura do laminado, o que pode melhorar a rigidez à flexão.
No entanto, o desempenho mecânico final depende da estrutura completa do laminado, incluindo o reforço de fibra de vidro, o sistema de resina, a espessura do núcleo e a qualidade do processamento.
Pode ser usado em áreas laminadas selecionadas, mas não deve ser automaticamente tratado como um substituto para PVC estrutural ou espuma PET.
O laminado completo do casco deve ser projetado de acordo com as cargas esperadas, propriedades mecânicas exigidas e padrões marítimos aplicáveis.
Forneça as seguintes informações:
◆ Processo de produção.
◆ Tipo de resina.
◆ Espessura úmida necessária.
◆ Aplicação do produto acabado.
◆ Forma do componente.
◆ Requisitos de qualidade de superfície.
◆ Quantidade estimada do pedido.
A JLON recomendará um produto adequado com base nas informações fornecidas.