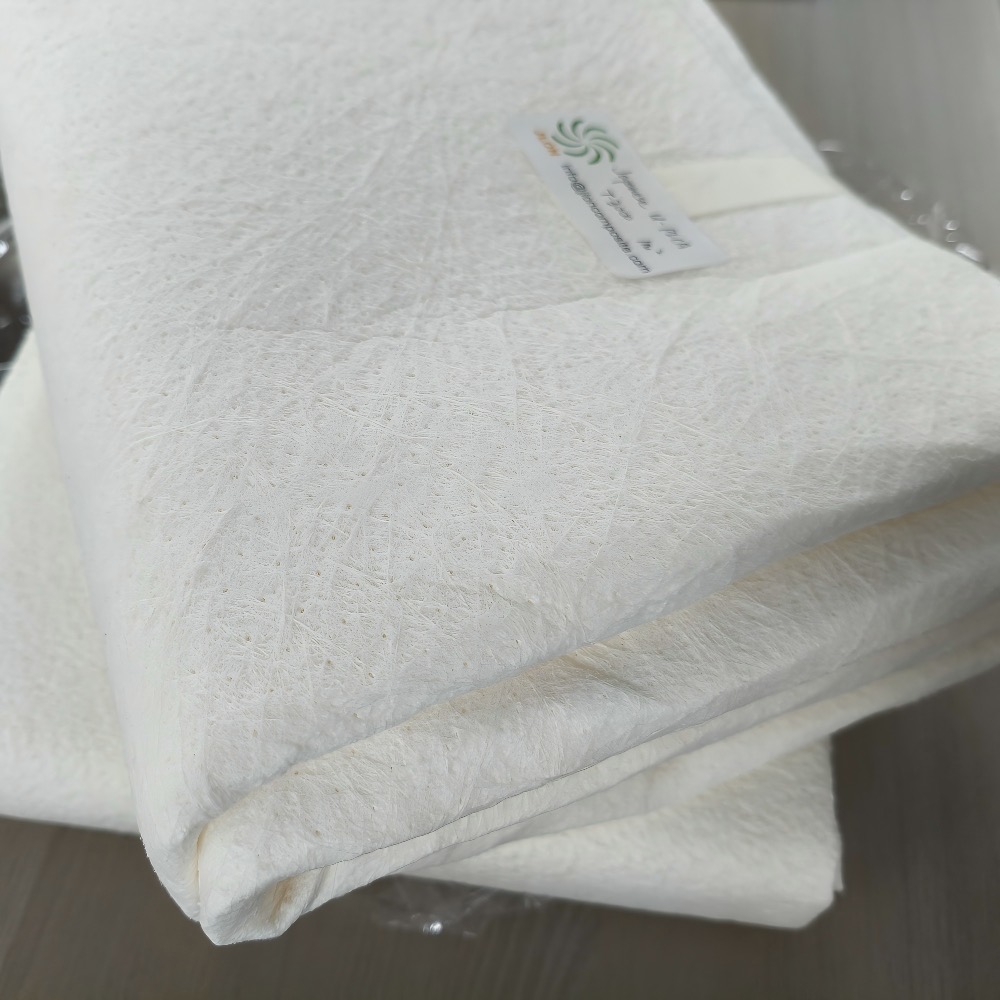
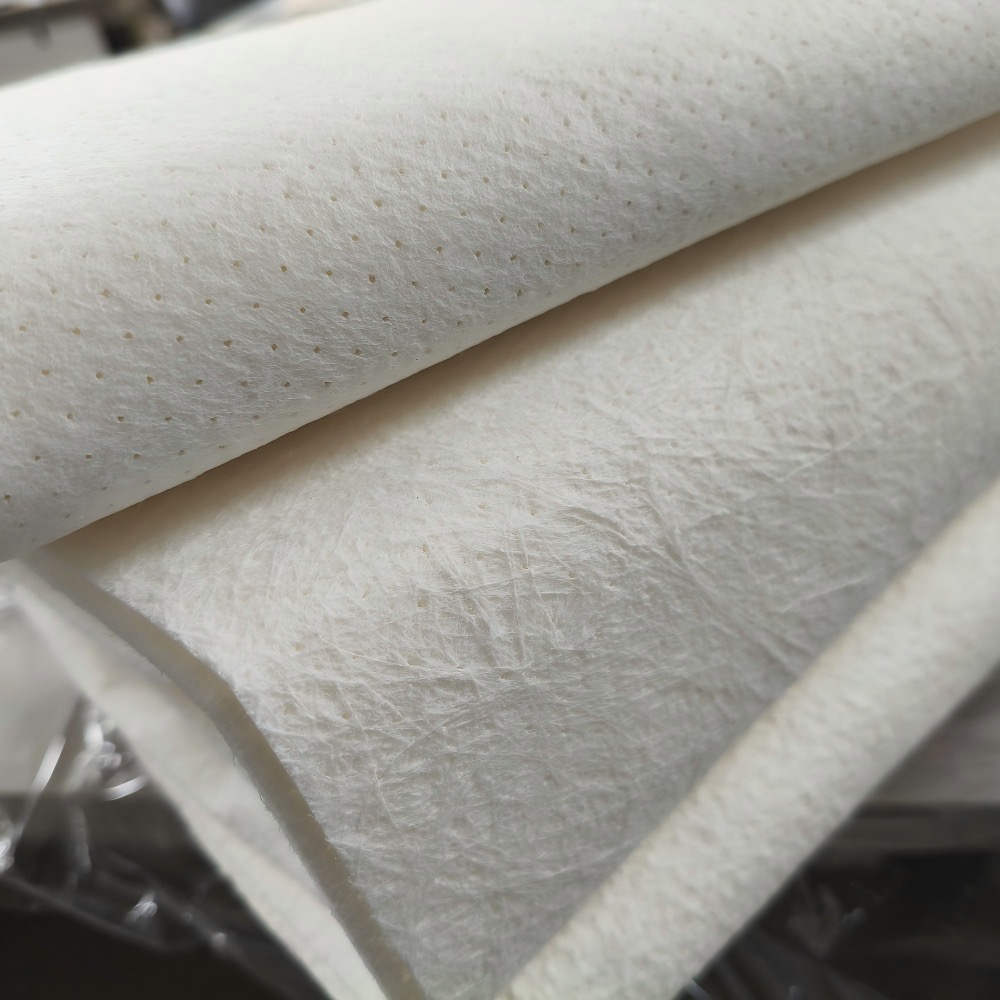
Ang core mat ay isang flexible, resin-absorbing intermediate material na ginagamit sa fiber-reinforced plastic laminates.
Ito ay karaniwang binubuo ng isang magaan na nonwoven carrier na naglalaman ng mga microsphere. Sa panahon ng hand lay-up, ang materyal ay pinapagbinhi ng resin at bumubuo ng isang kinokontrol, mababang-densidad na intermediate na layer sa pagitan ng fiberglass reinforcement layer.
Pangunahing ginagamit ang core mat sa:
◆ Buuin ang kapal ng laminate nang mas mahusay.
◆ Bawasan ang bigat ng makapal na bahagi ng FRP.
◆ Bawasan ang bilang ng mga karaniwang fiberglass layer na kinakailangan.
◆ Pagbutihin ang baluktot na higpit ng natapos na bahagi.
◆ Bawasan ang fiberglass print-through sa nakikitang ibabaw.
◆ Pagbutihin ang hitsura sa ibabaw ng mga molded na bahagi.
◆ Pasimplehin ang paggawa ng mga curved FRP parts.
Ang core mat ay hindi isang pangunahing structural reinforcement. Hindi nito pinapalitan ang tinadtad na strand mat, woven roving, multiaxial fabric o iba pang load-carrying fiberglass reinforcement.
Ang hanay ng produktong ito ay partikular na inilaan para sa open-mould na pagproseso ng FRP, kabilang ang:
◆ Hand lay-up.
◆ Pag-spray.
◆ Contact molding.
◆ Iba pang proseso ng produksyon ng open-mould laminate.
Ang nababaluktot na istraktura nito ay nagbibigay-daan sa materyal na sundan ang mga hubog na ibabaw ng amag nang mas madali kaysa sa matibay na mga materyales sa core ng sheet.
Ang isang tipikal na istraktura ng nakalamina ay maaaring binubuo ng:
Gelcoat → skin laminate → fiberglass reinforcement → core mat → fiberglass reinforcement
Ang eksaktong istraktura ng nakalamina ay dapat matukoy ayon sa kinakailangang kapal, pagganap ng makina, kalidad ng ibabaw at paraan ng produksyon.
Ang produktong ito ay hindi isang resin-flow core para sa vacuum infusion. Para sa vacuum infusion, VARTM o RTM production, pakitingnan ang aming hiwalay na Core mat para sa infusion at pahina ng pagproseso ng RTM.
Ang isang layer ng core mat ay maaaring magbigay ng humigit-kumulang 1.5–5 mm ng kinokontrol na wet laminate na kapal.
Nagbibigay-daan ito sa mga tagagawa ng FRP na maabot ang kinakailangang kapal ng laminate na may mas kaunting maginoo na fiberglass layer.
Ang istrukturang naglalaman ng microsphere ay gumagawa ng mas mababang density na intermediate na layer kaysa sa isang solidong glass-reinforced laminate na maihahambing ang kapal.
Ang aktwal na pagbabawas ng timbang ay nakasalalay sa napiling grado, nilalaman ng dagta at kumpletong disenyo ng nakalamina.
Ang pagpapataas ng kapal ng isang FRP laminate ay maaaring mapabuti ang baluktot na paninigas nito nang hindi nagdaragdag ng parehong timbang ng maraming solid fiberglass layer.
Ang huling mekanikal na pagganap ay nakasalalay sa fiberglass reinforcement, resin system, kapal ng core mat at kalidad ng pagproseso.
Maaaring makatulong ang core mat na bawasan ang paglipat ng mga pattern ng fiberglass sa pamamagitan ng laminate sa nakikitang ibabaw.
Ginagawa nitong kapaki-pakinabang para sa mga molded na bahagi kung saan mahalaga ang hitsura sa ibabaw.
Ang materyal ay nababaluktot at madaling gupitin. Maaari itong sumunod sa maraming mga hubog na ibabaw ng amag nang walang paggupit, pag-ukit o thermoforming na karaniwang kinakailangan para sa mga matibay na foam sheet.
Ang mga angkop na grado sa core mat ay nagpapanatili ng medyo matatag na kapal pagkatapos ng resin impregnation, na sumusuporta sa mas pare-parehong laminate production.
Maaaring bawasan ng core mat ang bilang ng mga reinforcement layer na kinakailangan upang makamit ang target na kapal ng laminate, na pinapasimple ang manual lay-up work.
Nagbibigay ang JLON ng mga piling produkto ng core mat para sa hand lay-up at spray-up application, kasama ang U-PICA Mat T Series at MATLINE flexible core na materyales.
Ang mga available na brand, grado, sukat ng roll at compatibility ng resin ay dapat kumpirmahin bago mag-order.
Marine: hull, deck at istruktura ng mga bangka at yate
Transportasyon: mga bahagi at panel ng mga kotse, trailer, trak at RV
Mass transit: interior at exterior ng mga tren, light rail at mga bus Paglilibang: kayaks, surfboards, pool at tub
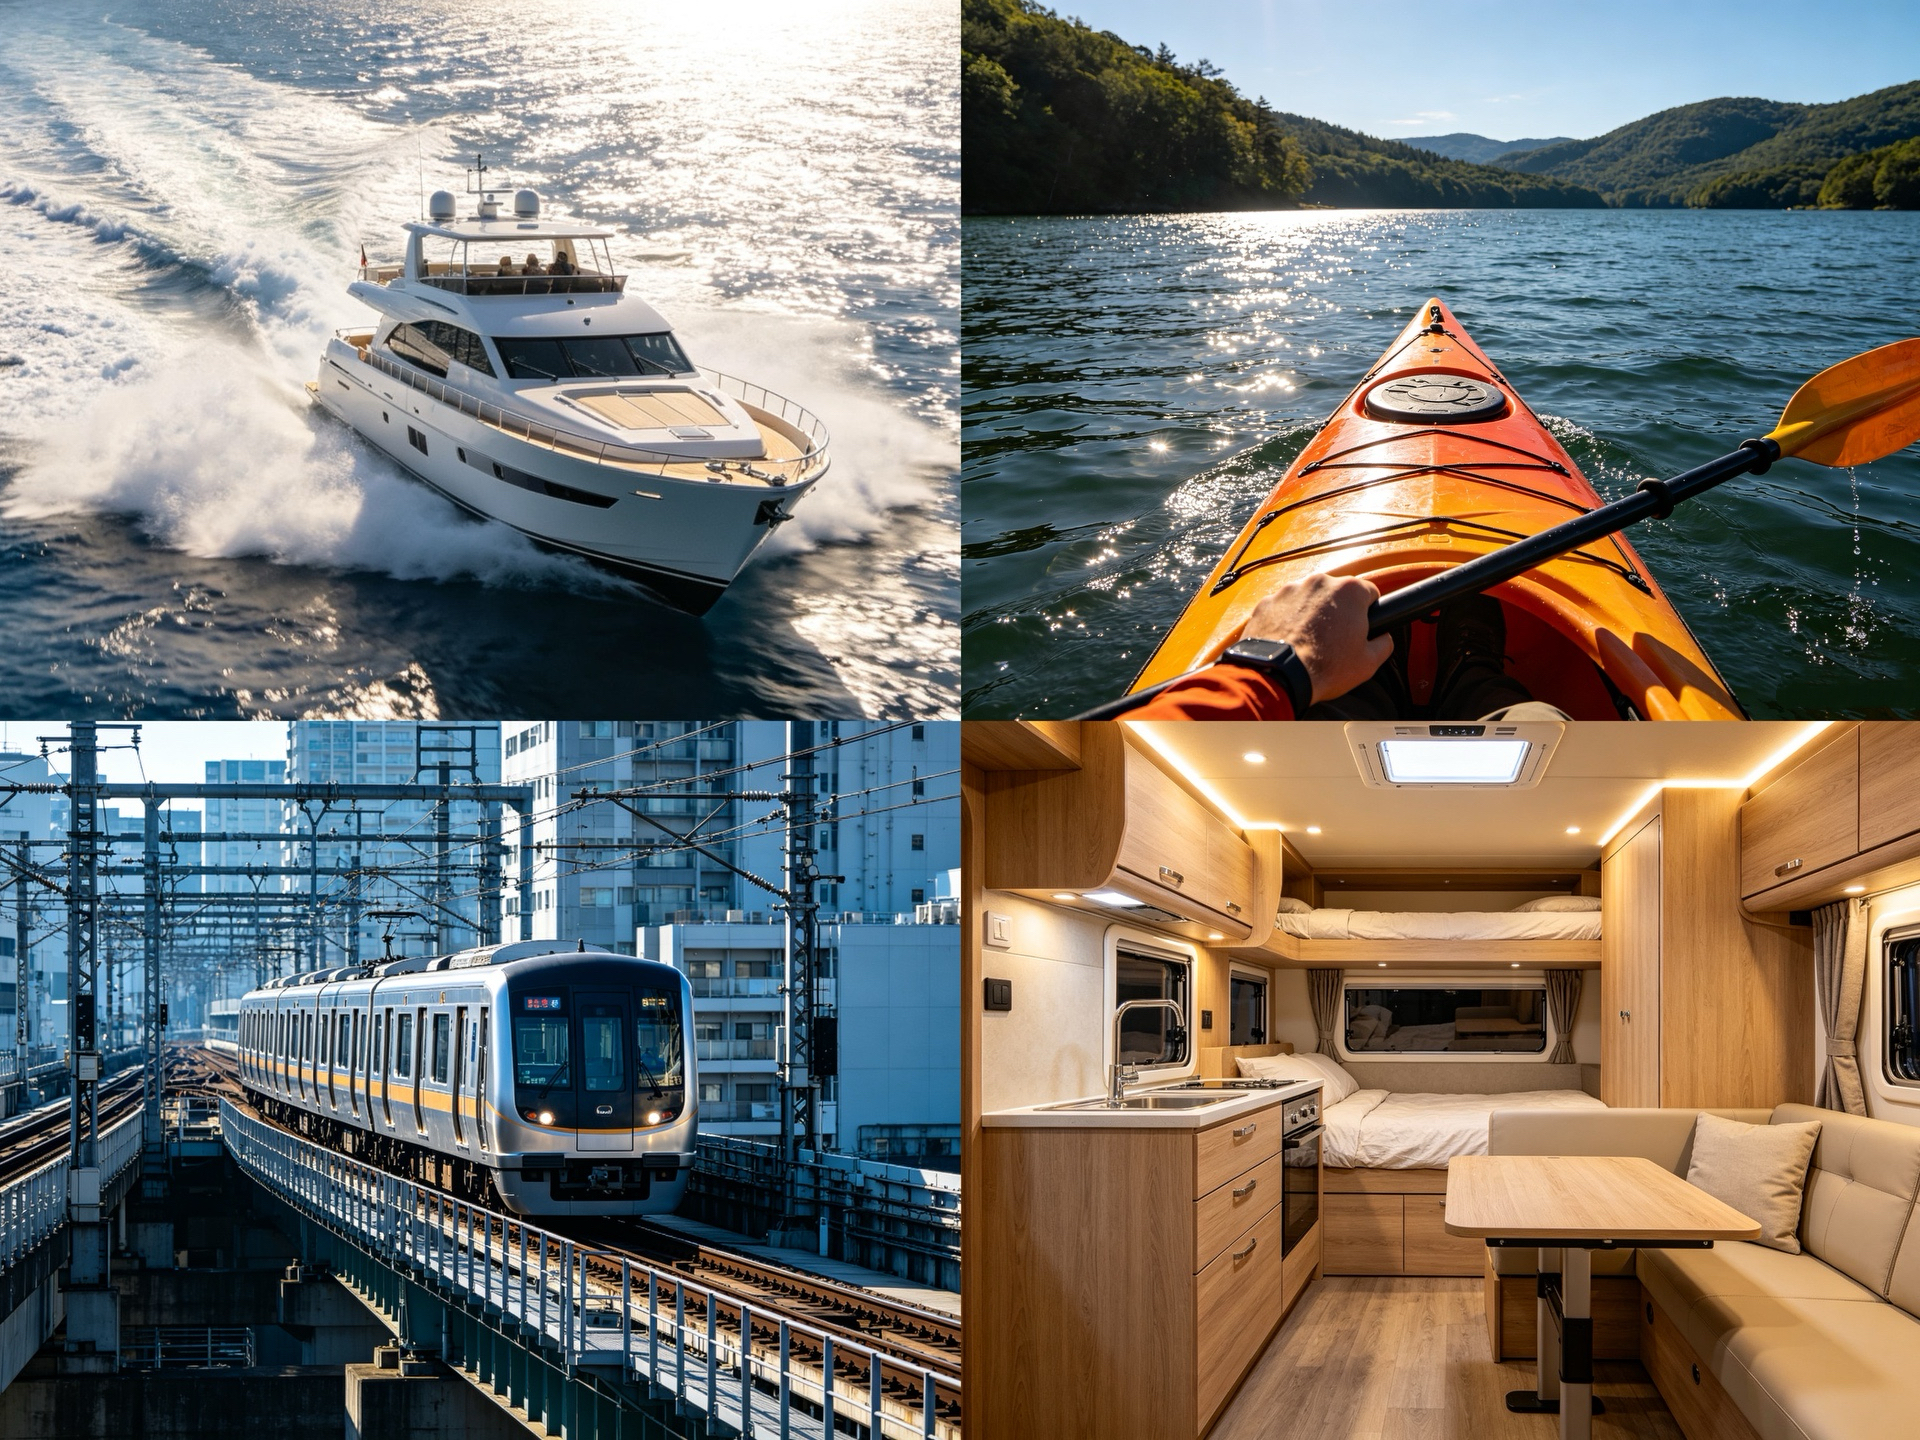
Pang-industriya: mga cladding panel, bentilador, lalagyan at tangke
| item |
Yunit |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Tuyo ang kiliti |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| basa | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Timbang |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Maliwanag na density |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Pagsipsip ng resin |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Lapad | mm |
1,000 |
1,000 | 1,000 | 1,000 | 1,000 |
| Haba ng roll |
m | 50 | 50 | 50 | 50 | 25 |
| Timbang ng roll | kg | app.4 |
app.5 | app.7 | app.8 | app.10 |
| Roll diameter | cm | 33 | 40 | 48 | 55 | 60 |
| Dami ng roll | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Packaging |
- | - | - | - | - | - |
| Uri | Grade | Timbang(gsm) | Kapal (mm) | pagganap |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
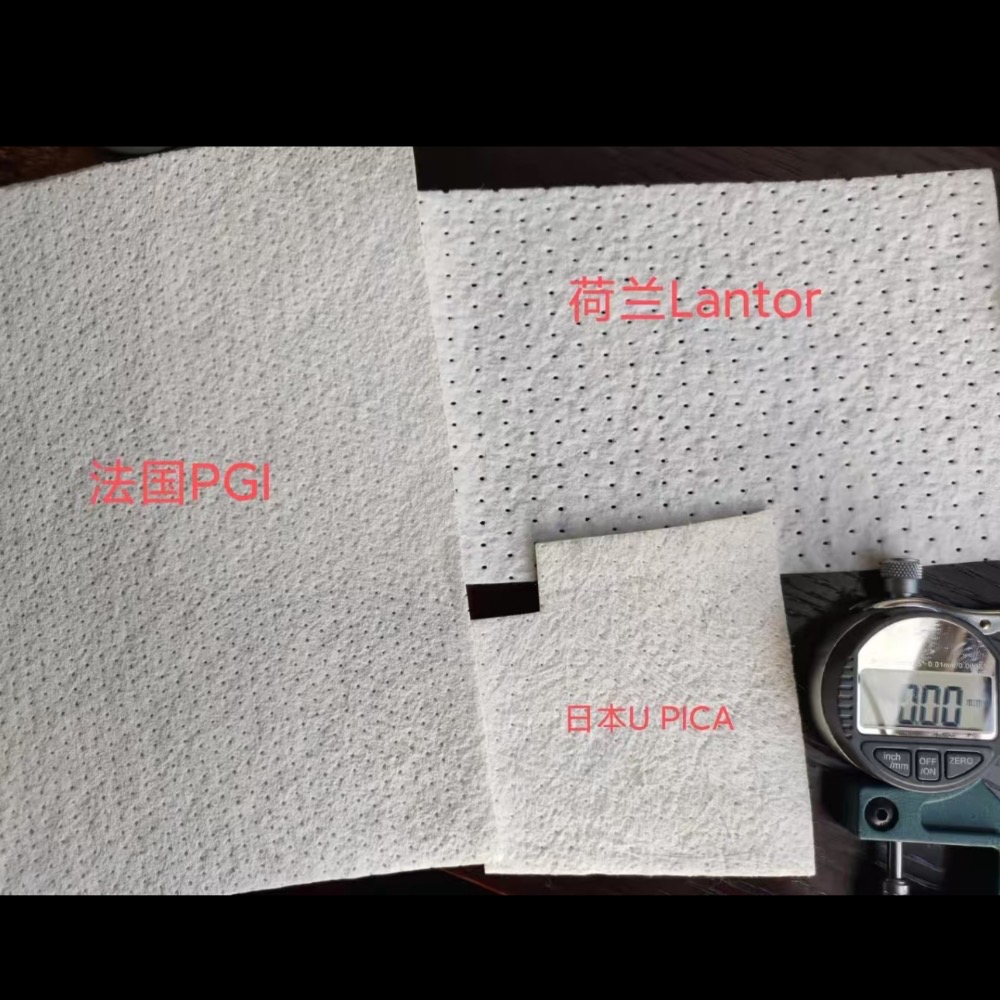
Teknikal na Data sheet ng core mat
 MATLINE+101N-2 core mat technical data sheet.pdf
MATLINE+201N-3 core mat technical data sheet.pdf
MATLINE+301N core mat technical data sheet.pdf
U-PICA core mat technical data sheet.pdf
Ang hanay ng kapal na ito ay karaniwang pinipili para sa:
◆ Print-through na kontrol.
◆ Manipis na laminate bulking.
◆ Mga bahagi na may medyo masikip na kurba.
◆ Magaan na mga bahagi sa loob.
◆ Dekorasyon na hinulma na mga bahagi.
Ang kapal na ito ay karaniwang pinipili para sa:
◆ General-purpose laminate bulking.
◆ Mga panloob na panel ng dagat.
◆ Mga panel ng sasakyan.
◆ Mga produktong pangkalinisan.
◆ Industrial cover.
Ang hanay ng kapal na ito ay karaniwang pinipili para sa:
◆ Mas mabilis na pagbuo ng kapal.
◆ Mas malalaking molded panel.
◆ Mga sangkap na nangangailangan ng higit na baluktot na paninigas.
◆ Medyo flat o malumanay na hubog na mga bahagi.
Ang isang mas makapal na core mat ay hindi awtomatikong ginagawang mas malakas ang istruktura ng isang bahagi ng FRP. Ang uri, timbang at oryentasyon ng fiberglass reinforcement ay dapat pa ring piliin ayon sa kinakailangang pagkarga.
Gupitin ang core mat sa kinakailangang hugis bago ihalo o ilapat ang dagta.
Patuyuin ang materyal sa amag kapag ang bahagi ay naglalaman ng mga kurba, sulok o lokal na mga detalye.
Ilapat ang gelcoat at hayaan itong maabot ang kinakailangang kondisyon ng paggamot.
Maglagay ng angkop na tabing sa ibabaw, tinadtad na strand mat o iba pang pampalakas ng balat ayon sa pamamaraan ng produksyon.
Ang core mat ay hindi dapat karaniwang nakaposisyon nang direkta laban sa gelcoat.
Ilagay ang kinakailangang fiberglass reinforcement at i-impregnate ito nang buo gamit ang resin.
Gumamit ng angkop na roller upang alisin ang nakulong na hangin bago iposisyon ang core mat.
Lagyan ng sapat na resin ang pinagbabatayan na laminate at ilagay ang pre-cut core mat sa posisyon.
Siguraduhin na ang core mat ay wastong nakahanay at nakahiga nang patag laban sa pinagbabatayan na laminate.
Ilapat ang resin nang pantay-pantay sa kabuuan ng core mat at bigyan ng sapat na oras para sa kumpletong basa.
Ang demand ng resin ay nag-iiba ayon sa napiling produkto, kapal, lagkit ng resin at temperatura ng pagproseso.
Gumamit ng angkop na laminating roller o bubble roller upang alisin ang nakulong na hangin at matiyak ang malapit na pagkakadikit sa pinagbabatayan na laminate.
Huwag maglagay ng labis na presyon na maaaring masira ang laminate o maalis ang core mat.
Kumpirmahin ang kumpletong wet-out at consolidation sa paligid ng mga sulok, butt joints, overlaps at mga lokal na detalye.
Iwasan ang malalaking overlap maliban kung kinakailangan ang mga ito ng laminate na disenyo, dahil ang mga overlap ay maaaring lumikha ng mga lokal na pagkakaiba-iba ng kapal.
Ilapat ang tinukoy na panlabas na fiberglass reinforcement.
Siguraduhin na ang core mat ay nananatiling ganap na nakapaloob sa pagitan ng mga reinforcement layer.
Pahintulutan ang kumpletong laminate na gumaling ayon sa inirerekomendang oras at temperatura ng supplier ng resin.
Inirerekomenda ang paggawa ng pagsubok bago ang mass production, lalo na kapag binabago ang grado ng core mat, sistema ng resin o kapal ng laminate.
Depende sa napiling produkto at sistema ng binder, maaaring angkop ang core mat para gamitin sa:
◆ Unsaturated polyester resin.
◆ Vinyl ester resin.
◆ Epoxy resin.
◆ Phenolic resin.
Dapat kumpirmahin ang pagiging tugma para sa eksaktong grado ng produkto.
Ang ilang mga binder system ay partikular na idinisenyo para sa styrene-containing polyester at vinyl ester resins. Ang kanilang wet-out at paghawak ng pag-uugali ay maaaring iba kapag ginamit sa epoxy o phenolic resin.
Pakibigay ang uri ng resin kapag humihiling ng rekomendasyon ng produkto.
Itabi ang core mat sa ilalim ng mga sumusunod na kondisyon:
◆ Itago ang materyal sa orihinal nitong selyadong packaging.
◆ Itago ito sa malinis at tuyo na panloob na lugar.
◆ Ilayo ito sa direktang sikat ng araw.
◆ Protektahan ito mula sa tubig at labis na kahalumigmigan.
◆ Ilayo ito sa sobrang init.
◆ Itago ang mga rolyo sa isang posisyon na pumipigil sa pagpapapangit.
◆ Protektahan ang materyal mula sa alikabok, langis at iba pang kontaminasyon.
Kung ang materyal ay nakaimbak sa isang malamig na kapaligiran, hayaan itong maabot ang temperatura ng lugar ng pagpoproseso bago buksan ang packaging.
Piliin ang produkto sa page na ito kapag:
◆ Ang bahagi ay ginawa sa pamamagitan ng hand lay-up o spray-up.
◆ Ang resin ay inilapat nang manu-mano.
◆ Ang mga pangunahing kinakailangan ay ang pagbuo ng kapal, pagbabawas ng timbang at kontrol sa pag-print.
◆ Hindi kinakailangan ang mga in-plane resin-flow channel.
Pumili ng nakalaang infusion core mat kapag:
◆ Ang bahagi ay ginawa sa pamamagitan ng vacuum infusion, VARTM o RTM.
◆ Ang core ay dapat tumulong sa in-plane resin flow.
◆ Kinakailangan ang isang patterned resin-flow structure.
◆ Ang bilis ng pagbubuhos at pagkamatagusin ay mahalagang pamantayan sa pagpili.
Para sa produksyon ng closed-mould, pakitingnan ang:
Core mat para sa pagbubuhos at pagproseso ng RTM
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
Ang JLON ay maaaring magbigay ng iba't ibang mga marka at kapal ng core mat para sa hand lay-up at spray-up na produksyon.
Tinutulungan namin ang mga customer na ihambing ang kapal, compatibility ng resin, geometry ng bahagi at mga kinakailangan sa ibabaw bago pumili ng produkto.
Bilang karagdagan sa core mat, ang JLON ay nagbibigay ng:
◆ Tinadtad na strand mat.
◆ Pinagtagpi-ikot.
◆ Multiaxial fiberglass na tela.
◆ Fiberglass surface veils.
◆ Mga polyester at vinyl ester resin.
◆ FRP tool at pantulong na materyales.
Nagbibigay-daan ito sa mga customer na kumuha ng maraming materyales na kinakailangan para sa open-mould na produksyon ng FRP mula sa isang supplier.
Sinusuportahan ng JLON ang mga internasyonal na customer sa pagpili ng produkto, teknikal na dokumentasyon, pag-export ng packaging, sample na koordinasyon at pagsasaayos sa pagpapadala.
Mangyaring ibigay ang sumusunod na impormasyon kapag humihiling ng isang panipi:
◆ Kinakailangan ang kapal ng core mat.
◆ Kinakailangan ang lapad ng roll at haba ng roll.
◆ Tinantyang dami ng order.
◆ Uri ng resin.
◆ Hand lay-up o proseso ng spray-up.
◆ Application ng tapos na produkto.
◆ Mga kinakailangan sa hugis ng bahagi at ibabaw.
◆ Destinasyon na bansa o daungan.
◆ Mga kinakailangang teknikal na dokumento o ulat ng pagsubok.
Oo. Ang pangunahing mga produkto ng mat sa pahinang ito ay pangunahing inilaan para sa hand lay-up, spray-up at iba pang open-mould na proseso ng FRP.
Hindi.
Ang tinadtad na strand mat ay isang glass-fiber reinforcement. Pangunahing ginagamit ang core mat bilang lightweight laminate bulker at print control layer.
Ang dalawang materyales ay gumaganap ng magkakaibang mga pag-andar at madalas na ginagamit nang magkasama sa parehong nakalamina.
Hindi.
Karaniwang dapat na nakaposisyon ang core mat sa pagitan ng fiberglass reinforcement layer. Hindi nito pinapalitan ang structural reinforcement na kinakailangan ng natapos na bahagi.
Ang mga produkto sa page na ito ay pangunahing idinisenyo para sa manu-manong pagpoproseso ng open-mould.
Para sa vacuum infusion o RTM, gumamit ng nakalaang patterned infusion core na sumusuporta sa in-plane resin flow.
Ang isang angkop na laminate ng balat ay karaniwang inilalagay sa pagitan ng gelcoat at core mat.
Nakakatulong ang skin laminate na protektahan ang gelcoat, pagandahin ang nakikitang ibabaw at bawasan ang panganib ng lokal na print-through o mga depekto sa ibabaw.
Ang pagsipsip ng resin ay depende sa grado at kapal ng produkto.
Para sa U-PICA Mat T Series na ipinapakita sa pahinang ito, ang karaniwang dami ng resin ay humigit-kumulang 55–60%, depende sa grado.
Ang mga panghuling kinakailangan sa resin ay dapat kumpirmahin gamit ang teknikal na datasheet at isang pagsubok sa produksyon.
Oo.
Ang flexible core mat ay may magandang conformability at maaaring sumunod sa maraming curved mold surface.
Para sa matutulis na sulok o kumplikadong mga hugis, ang dry fitting at isang trial laminate ay inirerekomenda bago ang mass production.
Pinapataas ng core mat ang kapal ng laminate, na maaaring mapabuti ang higpit ng baluktot.
Gayunpaman, ang huling mekanikal na pagganap ay nakasalalay sa kumpletong istraktura ng nakalamina, kabilang ang fiberglass reinforcement, resin system, kapal ng core mat at kalidad ng pagproseso.
Maaari itong gamitin sa mga piling lugar na nakalamina, ngunit hindi ito dapat awtomatikong ituring bilang kapalit ng structural PVC o PET foam.
Ang kumpletong hull laminate ay dapat na idinisenyo ayon sa inaasahang pagkarga, kinakailangang mga mekanikal na katangian at naaangkop na mga pamantayan sa dagat.
Mangyaring ibigay ang sumusunod na impormasyon:
◆ Proseso ng produksyon.
◆ Uri ng resin.
◆ Kinakailangang basang kapal.
◆ Application ng tapos na produkto.
◆ Hugis ng bahagi.
◆ Mga kinakailangan sa kalidad ng ibabaw.
◆ Tinantyang dami ng order.
Magrerekomenda si JLON ng angkop na produkto batay sa impormasyong ibinigay.