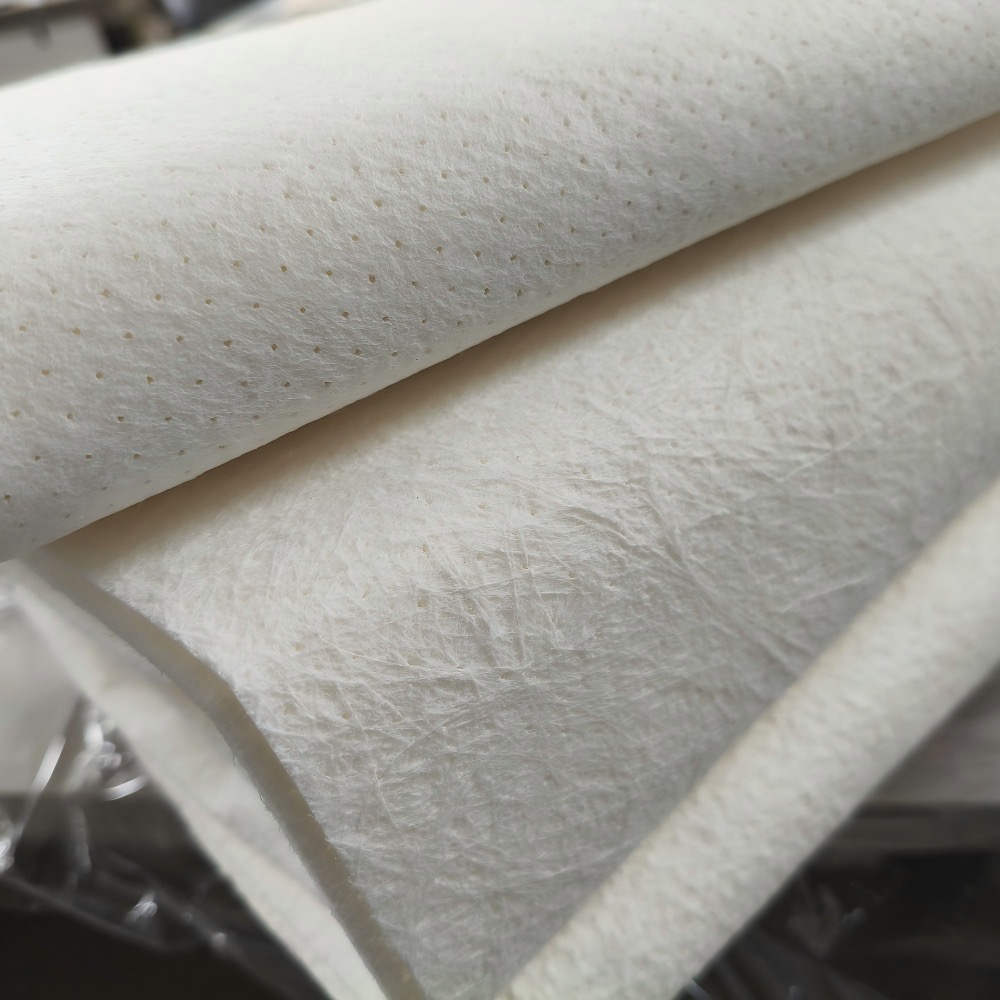
कोर मैट एक लचीली, राल-अवशोषित मध्यवर्ती सामग्री है जिसका उपयोग फाइबर-प्रबलित प्लास्टिक लैमिनेट्स में किया जाता है।
इसमें आम तौर पर एक हल्का गैर बुना हुआ वाहक होता है जिसमें माइक्रोस्फीयर होते हैं। हाथ से बिछाने के दौरान, सामग्री को राल के साथ संसेचित किया जाता है और फाइबरग्लास सुदृढीकरण परतों के बीच एक नियंत्रित, कम घनत्व वाली मध्यवर्ती परत बनाती है।
कोर मैट का मुख्य रूप से उपयोग किया जाता है:
◆ लैमिनेट की मोटाई अधिक कुशलता से बनाएं।
◆ मोटे एफआरपी घटकों का वजन कम करें।
◆ आवश्यक पारंपरिक फाइबरग्लास परतों की संख्या कम करें।
◆ तैयार घटक की झुकने की कठोरता में सुधार करें।
◆ दृश्यमान सतह पर फ़ाइबरग्लास प्रिंट-थ्रू को कम करें।
◆ ढले हुए घटकों की सतह की उपस्थिति में सुधार करें।
◆ घुमावदार एफआरपी भागों के उत्पादन को सरल बनाएं।
कोर मैट प्राथमिक संरचनात्मक सुदृढीकरण नहीं है। यह कटे हुए स्ट्रैंड मैट, बुने हुए रोविंग, मल्टीएक्सियल फैब्रिक या अन्य भार उठाने वाले फाइबरग्लास सुदृढीकरण को प्रतिस्थापित नहीं करता है।
यह उत्पाद श्रृंखला विशेष रूप से ओपन-मोल्ड एफआरपी प्रसंस्करण के लिए है, जिसमें शामिल हैं:
◆ हाथ रखना.
◆ स्प्रे-अप.
◆ संपर्क मोल्डिंग.
◆ अन्य ओपन-मोल्ड लेमिनेट उत्पादन प्रक्रियाएं।
इसकी लचीली संरचना सामग्री को कठोर शीट कोर सामग्री की तुलना में घुमावदार मोल्ड सतहों का अधिक आसानी से पालन करने की अनुमति देती है।
एक विशिष्ट लेमिनेट संरचना में निम्न शामिल हो सकते हैं:
जेलकोट → त्वचा के टुकड़े टुकड़े → फाइबरग्लास सुदृढीकरण → कोर मैट → फाइबरग्लास सुदृढीकरण
सटीक लेमिनेट संरचना आवश्यक मोटाई, यांत्रिक प्रदर्शन, सतह की गुणवत्ता और उत्पादन विधि के अनुसार निर्धारित की जानी चाहिए।
यह उत्पाद वैक्यूम इन्फ्यूजन के लिए रेज़िन-फ्लो कोर नहीं है। वैक्यूम इन्फ्यूजन, वीएआरटीएम या आरटीएम उत्पादन के लिए, कृपया इन्फ्यूजन और आरटीएम प्रसंस्करण पृष्ठ के लिए हमारा अलग कोर मैट देखें।
कोर मैट की एक परत लगभग 1.5-5 मिमी नियंत्रित गीली लेमिनेट मोटाई प्रदान कर सकती है।
यह एफआरपी निर्माताओं को कम पारंपरिक फाइबरग्लास परतों के साथ आवश्यक लेमिनेट मोटाई तक पहुंचने की अनुमति देता है।
माइक्रोस्फीयर युक्त संरचना तुलनीय मोटाई के ठोस ग्लास-प्रबलित टुकड़े टुकड़े की तुलना में कम घनत्व वाली मध्यवर्ती परत का उत्पादन करती है।
वास्तविक वजन में कमी चयनित ग्रेड, राल सामग्री और पूर्ण लेमिनेट डिज़ाइन पर निर्भर करती है।
एफआरपी लेमिनेट की मोटाई बढ़ाने से कई ठोस फाइबरग्लास परतों के समान वजन जोड़े बिना इसकी झुकने की कठोरता में सुधार हो सकता है।
अंतिम यांत्रिक प्रदर्शन फाइबरग्लास सुदृढीकरण, राल प्रणाली, कोर मैट की मोटाई और प्रसंस्करण गुणवत्ता पर निर्भर करता है।
कोर मैट लैमिनेट के माध्यम से दृश्य सतह पर फाइबरग्लास पैटर्न के स्थानांतरण को कम करने में मदद कर सकता है।
यह इसे ढाले गए घटकों के लिए उपयोगी बनाता है जहां सतह की उपस्थिति महत्वपूर्ण है।
सामग्री लचीली और काटने में आसान है। यह कठोर फोम शीट के लिए सामान्य रूप से आवश्यक कटिंग, ग्रूविंग या थर्मोफॉर्मिंग के बिना कई घुमावदार मोल्ड सतहों का पालन कर सकता है।
उपयुक्त कोर मैट ग्रेड राल संसेचन के बाद अपेक्षाकृत स्थिर मोटाई बनाए रखते हैं, और अधिक सुसंगत लेमिनेट उत्पादन का समर्थन करते हैं।
कोर मैट लक्ष्य लेमिनेट मोटाई प्राप्त करने के लिए आवश्यक सुदृढीकरण परतों की संख्या को कम कर सकता है, जिससे मैन्युअल ले-अप कार्य सरल हो जाता है।
जेएलओएन हैंड ले-अप और स्प्रे-अप अनुप्रयोगों के लिए चयनित कोर मैट उत्पादों की आपूर्ति करता है, जिसमें यू-पिका मैट टी सीरीज और मैटलाइन लचीली कोर सामग्री शामिल है।
ऑर्डर देने से पहले उपलब्ध ब्रांड, ग्रेड, रोल आयाम और रेज़िन अनुकूलता की पुष्टि की जानी चाहिए।
समुद्री: नावों और नौकाओं के पतवार, डेक और संरचनाएं
परिवहन: कारों, ट्रेलरों, ट्रकों और आरवी के हिस्से और पैनल
सामूहिक पारगमन: ट्रेनों, हल्की रेल और बसों का आंतरिक और बाहरी भाग अवकाश: कश्ती, सर्फ़बोर्ड, पूल और टब
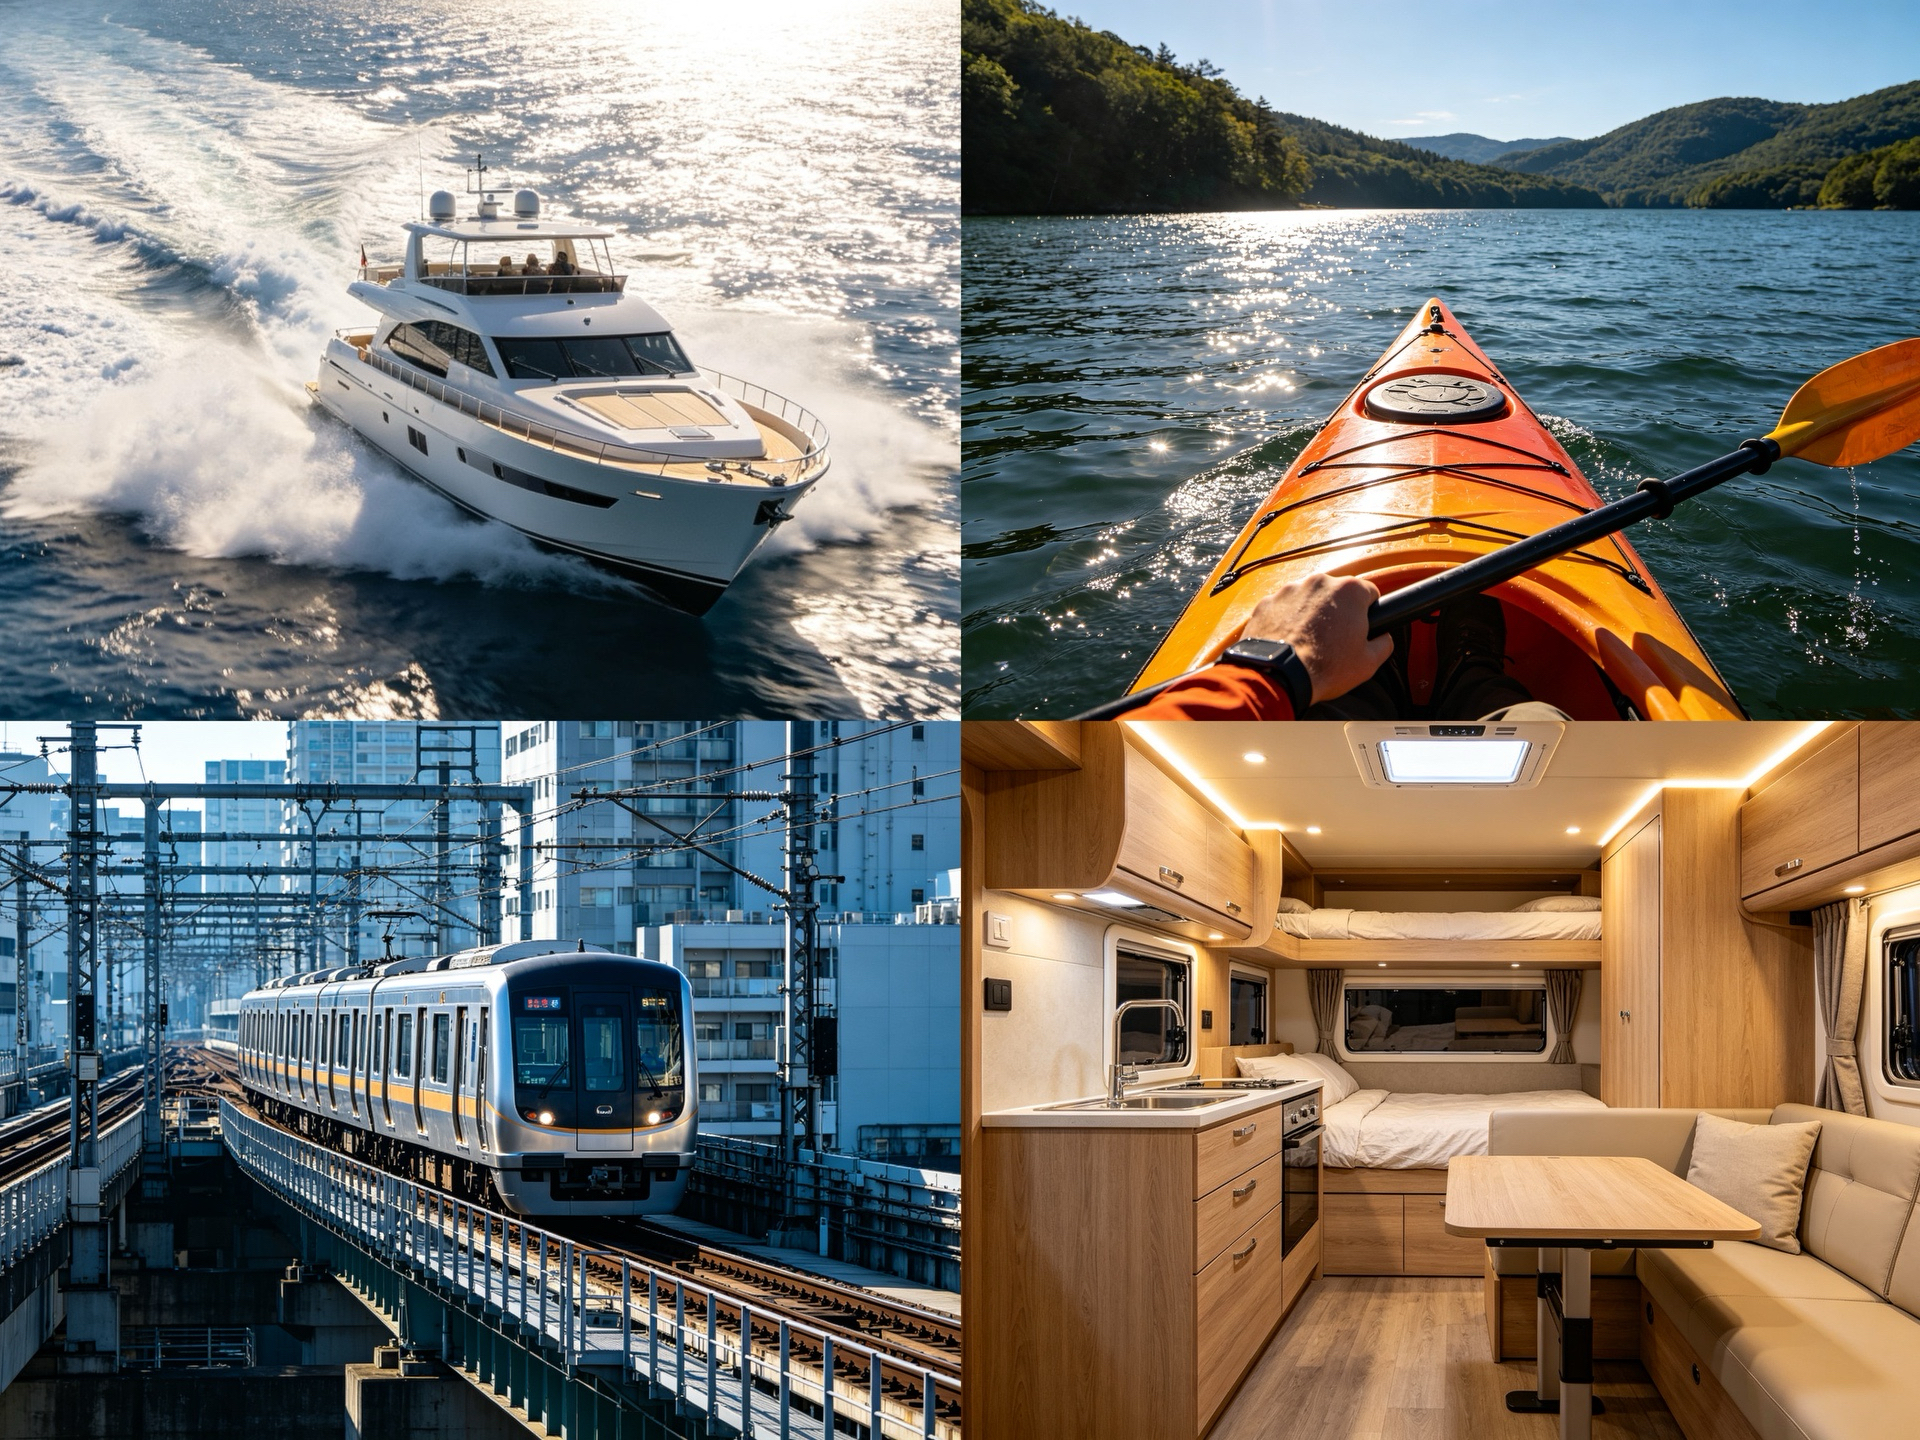
औद्योगिक: क्लैडिंग पैनल, पंखे, कंटेनर और टैंक
| वस्तु |
इकाई |
टी-1000 |
टी-2000 | टी 3000 | टी-4000 |
टी 5000 |
| टिकनेस सूखी |
मिमी | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| गीला | मिमी | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| वज़न |
जी/एम² | 60 | 90 | 135 | 160 | 200 |
| स्पष्ट घनत्व |
जी/सेमी³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| राल अवशोषण |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| चौड़ाई | मिमी |
1,000 |
1,000 | 1,000 | 1,000 | 1,000 |
| रोल की लंबाई |
एम | 50 | 50 | 50 | 50 | 25 |
| रोल वजन | किग्रा | ऐप.4 |
ऐप.5 | ऐप.7 | ऐप.8 | ऐप.10 |
| रोल व्यास | सेमी | 33 | 40 | 48 | 55 | 60 |
| रोल वॉल्यूम | घन मीटर | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| पैकेजिंग |
- | - | - | - | - | - |
| प्रकार | श्रेणी | वजन (जीएसएम) | मोटाई (मिमी) | प्रदर्शन |
| मैटलाइन+ | मैटलाइन+101एन | 52 | 1,4 | |
| मैटलाइन+201एन | 74 | 2 |
||
| मैटलाइन+301एन | 110 |
3 | ||
| मैटलाइन+401एन | 140 | 4 | ||
| मैटलाइन+501एन | 170 | 5 |
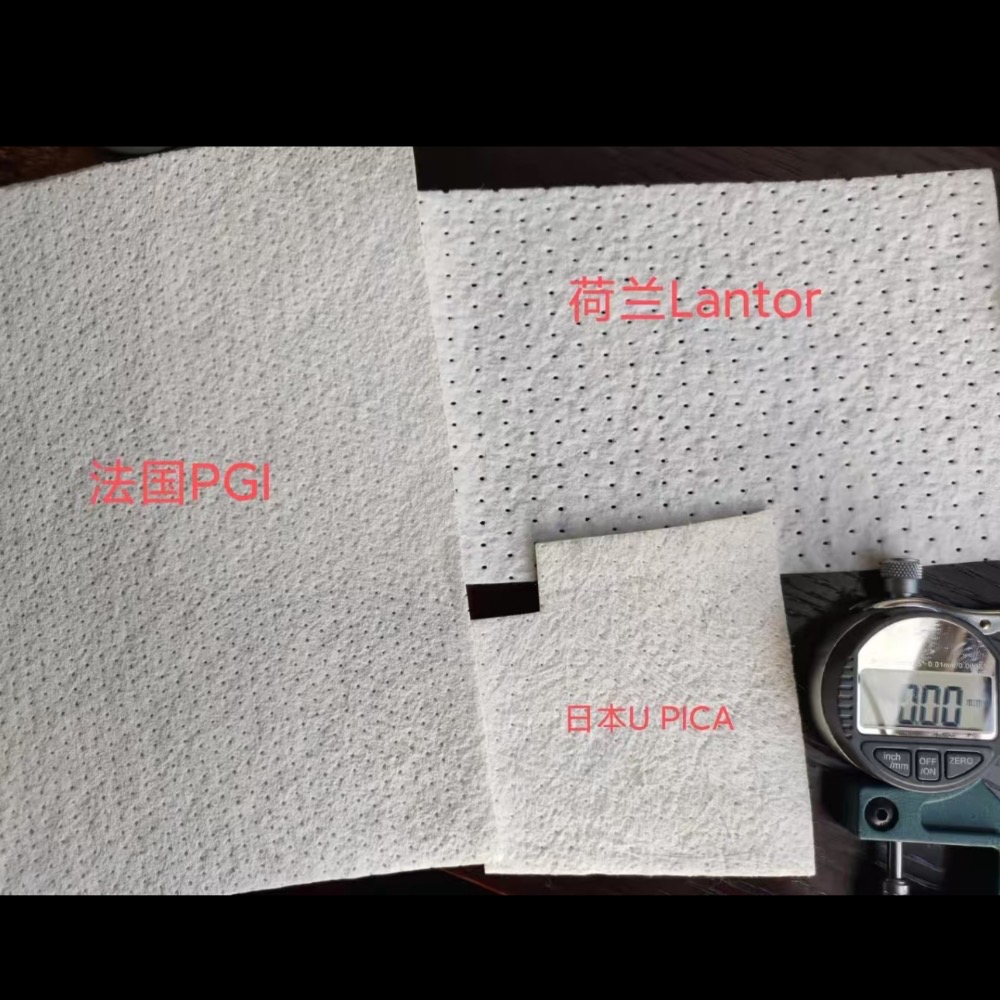
कोर मैट की तकनीकी डाटा शीट
 MATLINE+101N-2 कोर मैट तकनीकी डेटा शीट.पीडीएफ
MATLINE+201N-3 कोर मैट तकनीकी डेटा शीट.पीडीएफ
MATLINE+301N कोर मैट तकनीकी डाटा शीट.पीडीएफ
यू-पिका कोर मैट तकनीकी डाटा शीट.पीडीएफ
यह मोटाई सीमा आम तौर पर इसके लिए चुनी जाती है:
◆ प्रिंट-थ्रू नियंत्रण।
◆ पतला लेमिनेट बल्किंग।
◆ अपेक्षाकृत तंग वक्र वाले घटक।
◆ हल्के आंतरिक भाग।
◆ सजावटी ढाले हुए घटक।
यह मोटाई आम तौर पर इसके लिए चुनी जाती है:
◆ सामान्य प्रयोजन लैमिनेट बल्किंग।
◆ समुद्री आंतरिक पैनल।
◆ ऑटोमोटिव पैनल।
◆ स्वच्छता उत्पाद।
◆ औद्योगिक कवर।
यह मोटाई सीमा आम तौर पर इसके लिए चुनी जाती है:
◆ तेजी से मोटाई का निर्माण।
◆ बड़े ढाले हुए पैनल।
◆ अधिक झुकने वाली कठोरता की आवश्यकता वाले घटक।
◆ अपेक्षाकृत सपाट या धीरे से घुमावदार हिस्से।
एक मोटा कोर मैट स्वचालित रूप से FRP घटक को संरचनात्मक रूप से मजबूत नहीं बनाता है। फाइबरग्लास सुदृढीकरण का प्रकार, वजन और अभिविन्यास अभी भी आवश्यक भार के अनुसार चुना जाना चाहिए।
राल को मिलाने या लगाने से पहले कोर मैट को आवश्यक आकार में काट लें।
जब घटक में वक्र, कोने या स्थानीय विवरण हों तो सामग्री को सांचे पर सुखाकर फिट करें।
जेलकोट लगाएं और इसे आवश्यक इलाज की स्थिति तक पहुंचने दें।
उत्पादन प्रक्रिया के अनुसार एक उपयुक्त सतह घूंघट, कटा हुआ स्ट्रैंड मैट या अन्य त्वचा सुदृढीकरण लागू करें।
कोर मैट को आम तौर पर सीधे जेलकोट के सामने नहीं रखा जाना चाहिए।
आवश्यक फाइबरग्लास सुदृढीकरण रखें और इसे पूरी तरह से राल से संसेचित करें।
कोर मैट को स्थापित करने से पहले फंसी हवा को निकालने के लिए एक उपयुक्त रोलर का उपयोग करें।
अंतर्निहित लैमिनेट पर पर्याप्त रेज़िन लगाएं और प्री-कट कोर मैट को उसकी स्थिति में रखें।
सुनिश्चित करें कि कोर मैट सही ढंग से संरेखित है और अंतर्निहित लेमिनेट के विपरीत सपाट है।
कोर मैट पर समान रूप से रेज़िन लगाएं और पूरी तरह गीला होने के लिए पर्याप्त समय दें।
रेज़िन की मांग चयनित उत्पाद, मोटाई, रेज़िन की चिपचिपाहट और प्रसंस्करण तापमान के अनुसार भिन्न होती है।
फंसी हवा को हटाने और अंतर्निहित लैमिनेट के साथ निकट संपर्क सुनिश्चित करने के लिए उपयुक्त लैमिनेटिंग रोलर या बबल रोलर का उपयोग करें।
अत्यधिक दबाव न डालें जो लैमिनेट को विकृत कर सकता है या कोर मैट को विस्थापित कर सकता है।
कोनों, बट जोड़ों, ओवरलैप्स और स्थानीय विवरणों के आसपास पूर्ण गीले-आउट और समेकन की पुष्टि करें।
बड़े ओवरलैप्स से बचें जब तक कि लैमिनेट डिज़ाइन के लिए उनकी आवश्यकता न हो, क्योंकि ओवरलैप्स स्थानीय मोटाई में भिन्नता पैदा कर सकते हैं।
निर्दिष्ट बाहरी फाइबरग्लास सुदृढीकरण लागू करें।
सुनिश्चित करें कि कोर मैट सुदृढीकरण परतों के बीच पूरी तरह से घिरा रहे।
रेज़िन आपूर्तिकर्ता के अनुशंसित समय और तापमान के अनुसार पूरे लैमिनेट को ठीक होने दें।
बड़े पैमाने पर उत्पादन से पहले परीक्षण उत्पादन की सिफारिश की जाती है, खासकर जब कोर मैट ग्रेड, रेजिन सिस्टम या लेमिनेट की मोटाई बदल रही हो।
चयनित उत्पाद और बाइंडर प्रणाली के आधार पर, कोर मैट निम्नलिखित के साथ उपयोग के लिए उपयुक्त हो सकता है:
◆ असंतृप्त पॉलिएस्टर राल।
◆ विनाइल एस्टर राल।
◆ एपॉक्सी रेज़िन.
◆ फेनोलिक रेज़िन.
सटीक उत्पाद ग्रेड के लिए अनुकूलता की पुष्टि की जानी चाहिए।
कुछ बाइंडर सिस्टम विशेष रूप से स्टाइरीन युक्त पॉलिएस्टर और विनाइल एस्टर रेजिन के लिए डिज़ाइन किए गए हैं। एपॉक्सी या फेनोलिक रेजिन के साथ उपयोग किए जाने पर उनका गीला होना और संभालने का व्यवहार भिन्न हो सकता है।
उत्पाद अनुशंसा का अनुरोध करते समय कृपया रेज़िन प्रकार प्रदान करें।
कोर मैट को निम्नलिखित परिस्थितियों में संग्रहित करें:
◆ सामग्री को उसकी मूल सीलबंद पैकेजिंग में रखें।
◆ इसे साफ और सूखे इनडोर क्षेत्र में रखें।
◆ इसे सीधी धूप से दूर रखें।
◆ इसे पानी और अत्यधिक नमी से बचाएं।
◆ इसे अत्यधिक गर्मी से दूर रखें।
◆ रोल को ऐसी स्थिति में रखें जो विरूपण से बचाए।
◆ सामग्री को धूल, तेल और अन्य संदूषण से बचाएं।
यदि सामग्री को ठंडे वातावरण में संग्रहीत किया गया है, तो पैकेजिंग खोलने से पहले इसे प्रसंस्करण-क्षेत्र के तापमान तक पहुंचने दें।
इस पृष्ठ पर उत्पाद तब चुनें जब:
◆ घटक का निर्माण हाथ से ले-अप या स्प्रे-अप द्वारा किया जाता है।
◆ रेज़िन को मैन्युअल रूप से लगाया जाता है।
◆ मुख्य आवश्यकताएँ मोटाई निर्माण, वजन में कमी और प्रिंट नियंत्रण हैं।
◆ इन-प्लेन रेज़िन-फ्लो चैनलों की आवश्यकता नहीं है।
एक समर्पित इन्फ्यूजन कोर मैट चुनें जब:
◆ घटक वैक्यूम इन्फ्यूजन, VARTM या RTM द्वारा निर्मित होता है।
◆ कोर को इन-प्लेन रेज़िन प्रवाह में सहायता करनी चाहिए।
◆ एक पैटर्नयुक्त राल-प्रवाह संरचना की आवश्यकता है।
◆ जलसेक गति और पारगम्यता महत्वपूर्ण चयन मानदंड हैं।
बंद-साँचे में उत्पादन के लिए, कृपया देखें:
जलसेक और आरटीएम प्रसंस्करण के लिए कोर मैट
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
जेएलओएन हैंड ले-अप और स्प्रे-अप उत्पादन के लिए विभिन्न कोर मैट ग्रेड और मोटाई की आपूर्ति कर सकता है।
हम ग्राहकों को उत्पाद चुनने से पहले मोटाई, राल अनुकूलता, घटक ज्यामिति और सतह आवश्यकताओं की तुलना करने में मदद करते हैं।
कोर मैट के अलावा, JLON आपूर्ति करता है:
◆ कटा हुआ किनारा चटाई।
◆ बुना हुआ घूमना।
◆ बहुअक्षीय फाइबरग्लास कपड़े।
◆ फाइबरग्लास सतह पर्दा।
◆ पॉलिएस्टर और विनाइल एस्टर रेजिन।
◆ एफआरपी उपकरण और सहायक सामग्री।
यह ग्राहकों को ओपन-मोल्ड एफआरपी उत्पादन के लिए आवश्यक कई सामग्रियों को एक आपूर्तिकर्ता से प्राप्त करने की अनुमति देता है।
JLON उत्पाद चयन, तकनीकी दस्तावेज़ीकरण, निर्यात पैकेजिंग, नमूना समन्वय और शिपिंग व्यवस्था के साथ अंतरराष्ट्रीय ग्राहकों का समर्थन करता है।
कोटेशन का अनुरोध करते समय कृपया निम्नलिखित जानकारी प्रदान करें:
◆ आवश्यक कोर मैट मोटाई।
◆ आवश्यक रोल चौड़ाई और रोल लंबाई।
◆ अनुमानित ऑर्डर मात्रा.
◆ राल प्रकार.
◆ हाथ से ले-अप या स्प्रे-अप प्रक्रिया।
◆ तैयार-उत्पाद अनुप्रयोग।
◆ घटक आकार और सतह आवश्यकताएँ।
◆ गंतव्य देश या बंदरगाह।
◆ आवश्यक तकनीकी दस्तावेज़ या परीक्षण रिपोर्ट।
हाँ। इस पृष्ठ पर मुख्य मैट उत्पाद मुख्य रूप से हैंड ले-अप, स्प्रे-अप और अन्य ओपन-मोल्ड एफआरपी प्रक्रियाओं के लिए हैं।
नहीं।
कटा हुआ स्ट्रैंड मैट एक ग्लास-फाइबर सुदृढीकरण है। कोर मैट का उपयोग मुख्य रूप से हल्के लेमिनेट बल्कर और प्रिंट नियंत्रण परत के रूप में किया जाता है।
दोनों सामग्रियां अलग-अलग कार्य करती हैं और अक्सर एक ही लेमिनेट में एक साथ उपयोग की जाती हैं।
नहीं।
कोर मैट को सामान्यतः फ़ाइबरग्लास सुदृढीकरण परतों के बीच स्थित किया जाना चाहिए। यह तैयार घटक के लिए आवश्यक संरचनात्मक सुदृढीकरण को प्रतिस्थापित नहीं करता है।
इस पृष्ठ पर उत्पाद मुख्य रूप से मैन्युअल ओपन-मोल्ड प्रसंस्करण के लिए डिज़ाइन किए गए हैं।
वैक्यूम इन्फ्यूजन या आरटीएम के लिए, एक समर्पित पैटर्न वाले इन्फ्यूजन कोर का उपयोग करें जो इन-प्लेन रेज़िन प्रवाह का समर्थन करता है।
एक उपयुक्त स्किन लेमिनेट आमतौर पर जेलकोट और कोर मैट के बीच रखा जाता है।
स्किन लैमिनेट जेलकोट की रक्षा करने, दृश्य सतह में सुधार करने और स्थानीय प्रिंट-थ्रू या सतह दोषों के जोखिम को कम करने में मदद करता है।
राल अवशोषण उत्पाद ग्रेड और मोटाई पर निर्भर करता है।
इस पृष्ठ पर दिखाए गए यू-पिका मैट टी सीरीज के लिए, ग्रेड के आधार पर, सामान्य राल मात्रा लगभग 55-60% है।
तकनीकी डेटाशीट और उत्पादन परीक्षण का उपयोग करके अंतिम राल आवश्यकताओं की पुष्टि की जानी चाहिए।
हाँ।
लचीले कोर मैट में अच्छी अनुरूपता होती है और यह कई घुमावदार मोल्ड सतहों का पालन कर सकता है।
नुकीले कोनों या जटिल आकृतियों के लिए, बड़े पैमाने पर उत्पादन से पहले ड्राई फिटिंग और ट्रायल लैमिनेट की सिफारिश की जाती है।
कोर मैट लैमिनेट की मोटाई बढ़ाता है, जिससे झुकने की कठोरता में सुधार हो सकता है।
हालाँकि, अंतिम यांत्रिक प्रदर्शन पूर्ण लेमिनेट संरचना पर निर्भर करता है, जिसमें फ़ाइबरग्लास सुदृढीकरण, राल प्रणाली, कोर मैट की मोटाई और प्रसंस्करण गुणवत्ता शामिल है।
इसका उपयोग चयनित लैमिनेट क्षेत्रों में किया जा सकता है, लेकिन इसे स्वचालित रूप से संरचनात्मक पीवीसी या पीईटी फोम के प्रतिस्थापन के रूप में नहीं माना जाना चाहिए।
संपूर्ण पतवार के टुकड़े टुकड़े को अपेक्षित भार, आवश्यक यांत्रिक गुणों और लागू समुद्री मानकों के अनुसार डिजाइन किया जाना चाहिए।
कृपया निम्नलिखित जानकारी प्रदान करें:
◆ उत्पादन प्रक्रिया.
◆ राल प्रकार.
◆ आवश्यक गीली मोटाई।
◆ तैयार-उत्पाद अनुप्रयोग।
◆घटक आकार.
◆ सतह-गुणवत्ता की आवश्यकताएँ।
◆ अनुमानित ऑर्डर मात्रा.
JLON प्रदान की गई जानकारी के आधार पर एक उपयुक्त उत्पाद की सिफारिश करेगा।