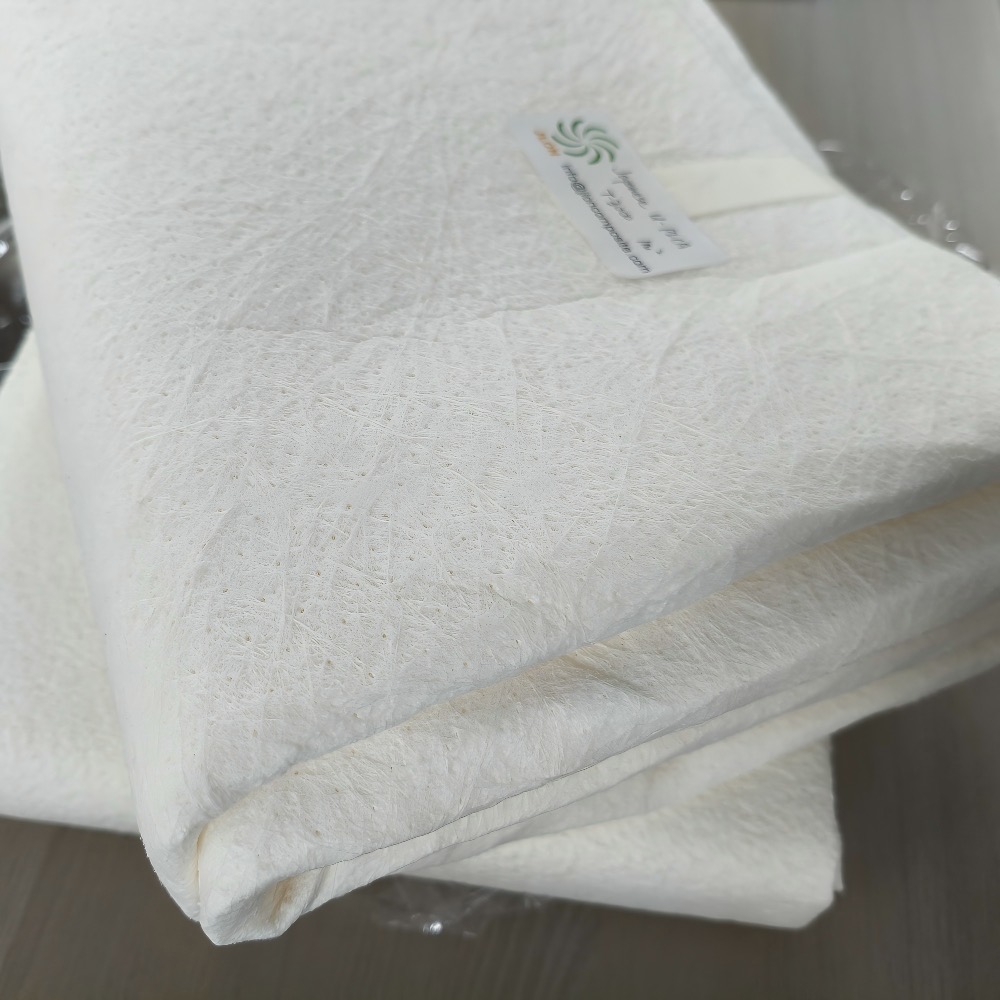
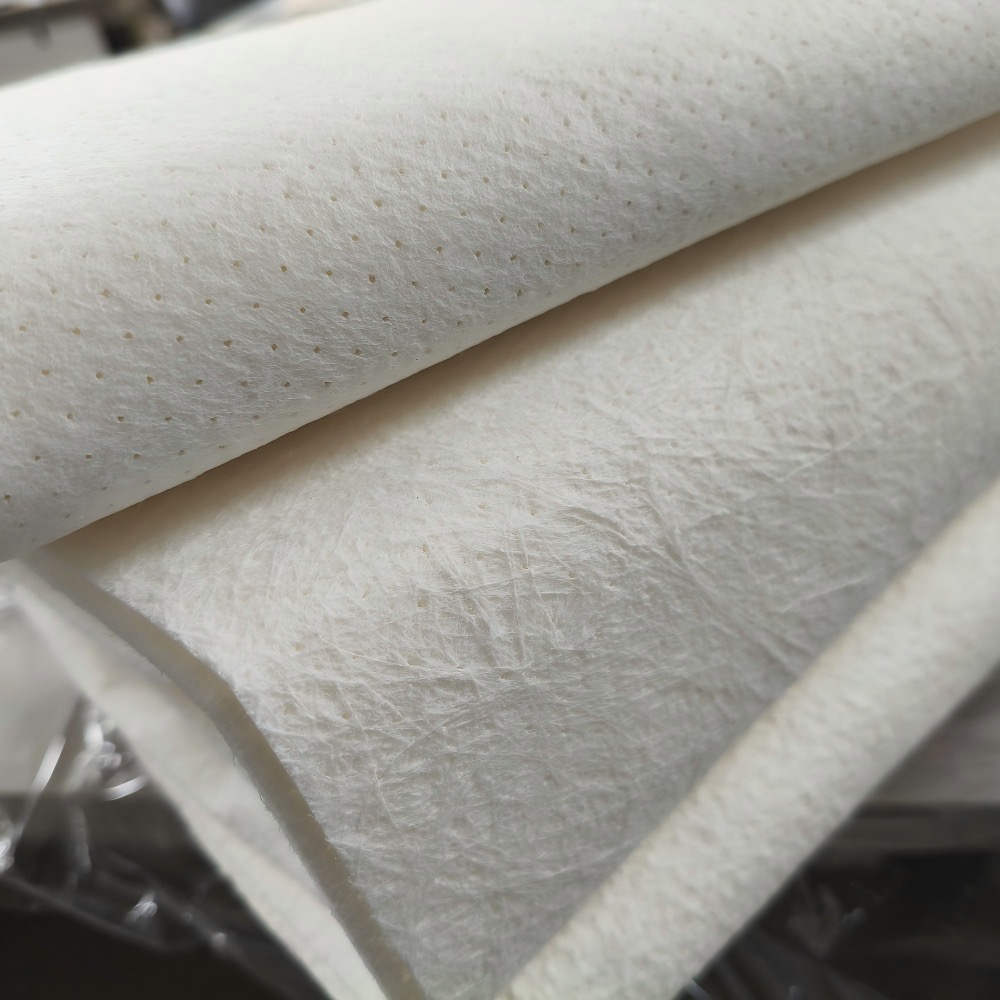
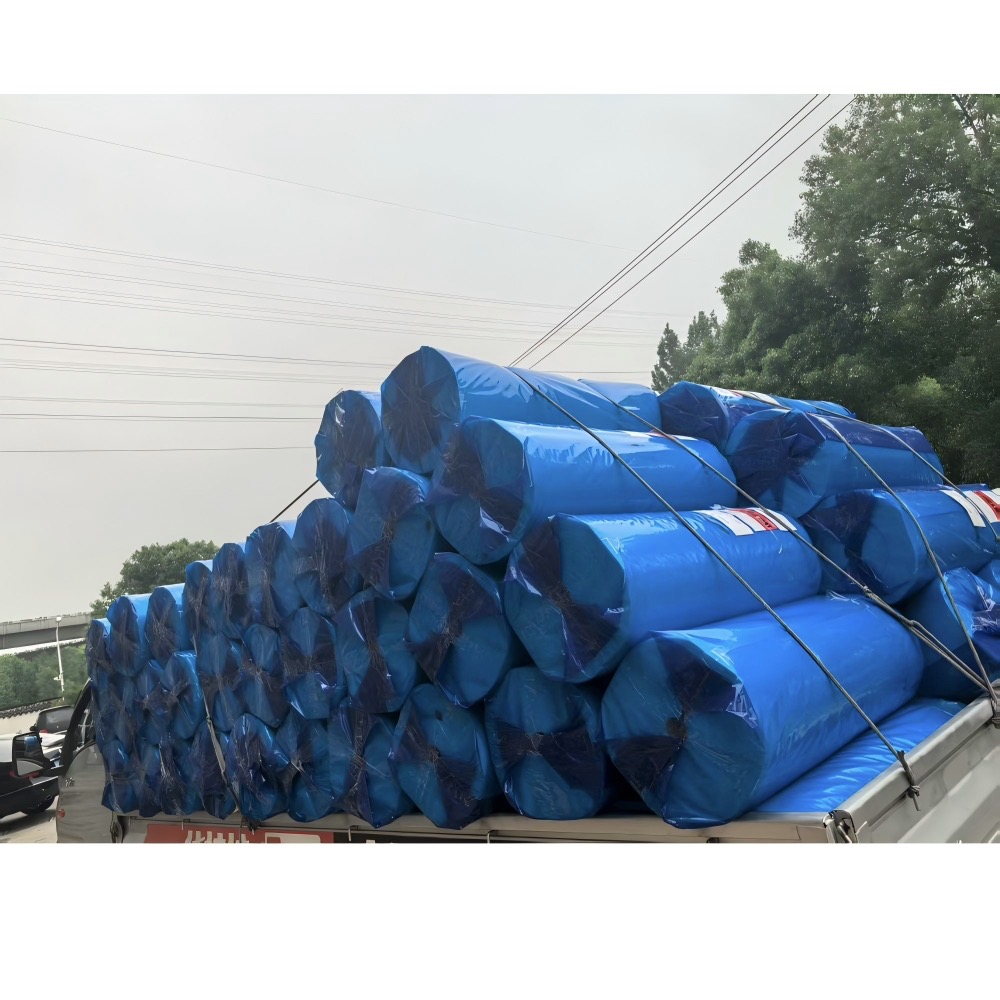
Kernemåtte er et fleksibelt, harpiksabsorberende mellemmateriale, der anvendes i fiberforstærkede plastlaminater.
Den består generelt af en letvægts nonwoven-bærer indeholdende mikrosfærer. Under håndoplægning imprægneres materialet med harpiks og danner et kontrolleret lavdensitetsmellemlag mellem glasfiberforstærkningslag.
Kernemåtte bruges hovedsageligt til:
◆ Byg laminattykkelsen mere effektivt.
◆ Reducer vægten af tykke FRP-komponenter.
◆ Reducer antallet af krævede konventionelle glasfiberlag.
◆ Forbedre bøjningsstivheden af den færdige komponent.
◆ Reducer fiberglas-gennemtrængning på den synlige overflade.
◆ Forbedre overfladeudseendet på støbte komponenter.
◆ Forenkle produktionen af buede FRP-dele.
Kernemåtte er ikke en primær strukturel forstærkning. Den erstatter ikke hakket strengmåtte, vævet roving, multiaksialt stof eller anden lastbærende glasfiberforstærkning.
Dette produktsortiment er specifikt beregnet til FRP-bearbejdning i åben form, herunder:
◆ Håndoplægning.
◆ Opsprøjtning.
◆ Kontaktstøbning.
◆ Andre produktionsprocesser for åben-form laminat.
Dens fleksible struktur gør det muligt for materialet at følge buede formoverflader lettere end stive pladekernematerialer.
En typisk laminatstruktur kan bestå af:
Gelcoat → hudlaminat → glasfiberforstærkning → kernemåtte → glasfiberforstærkning
Den nøjagtige laminatstruktur skal bestemmes i henhold til den nødvendige tykkelse, mekaniske ydeevne, overfladekvalitet og produktionsmetode.
Dette produkt er ikke en harpiks-flow-kerne til vakuuminfusion. For vakuuminfusion, VARTM- eller RTM-produktion, se venligst vores separate Core-måtte til infusion og RTM-behandlingsside.
Et enkelt lag kernemåtte kan give ca. 1,5-5 mm kontrolleret vådt laminattykkelse.
Dette gør det muligt for FRP-producenter at nå den nødvendige laminattykkelse med færre konventionelle glasfiberlag.
Den mikrokugleholdige struktur producerer et mellemlag med lavere tæthed end et massivt glasforstærket laminat af sammenlignelig tykkelse.
Den faktiske vægtreduktion afhænger af den valgte kvalitet, harpiksindhold og komplet laminatdesign.
Forøgelse af tykkelsen af et FRP-laminat kan forbedre dets bøjningsstivhed uden at tilføje den samme vægt som flere massive glasfiberlag.
Den endelige mekaniske ydeevne afhænger af glasfiberforstærkningen, harpikssystemet, kernemåttens tykkelse og forarbejdningskvaliteten.
Kernemåtte kan hjælpe med at reducere overførslen af glasfibermønstre gennem laminatet til den synlige overflade.
Dette gør den anvendelig til støbte komponenter, hvor overfladens udseende er vigtigt.
Materialet er fleksibelt og nemt at skære. Den kan følge mange buede formoverflader uden skæring, riller eller termoformning, der normalt kræves til stive skumplader.
Egnede kernemåttekvaliteter opretholder en relativt stabil tykkelse efter harpiksimprægnering, hvilket understøtter mere ensartet laminatproduktion.
Kernemåtte kan reducere antallet af forstærkningslag, der kræves for at opnå den ønskede laminattykkelse, hvilket forenkler manuelt oplægningsarbejde.
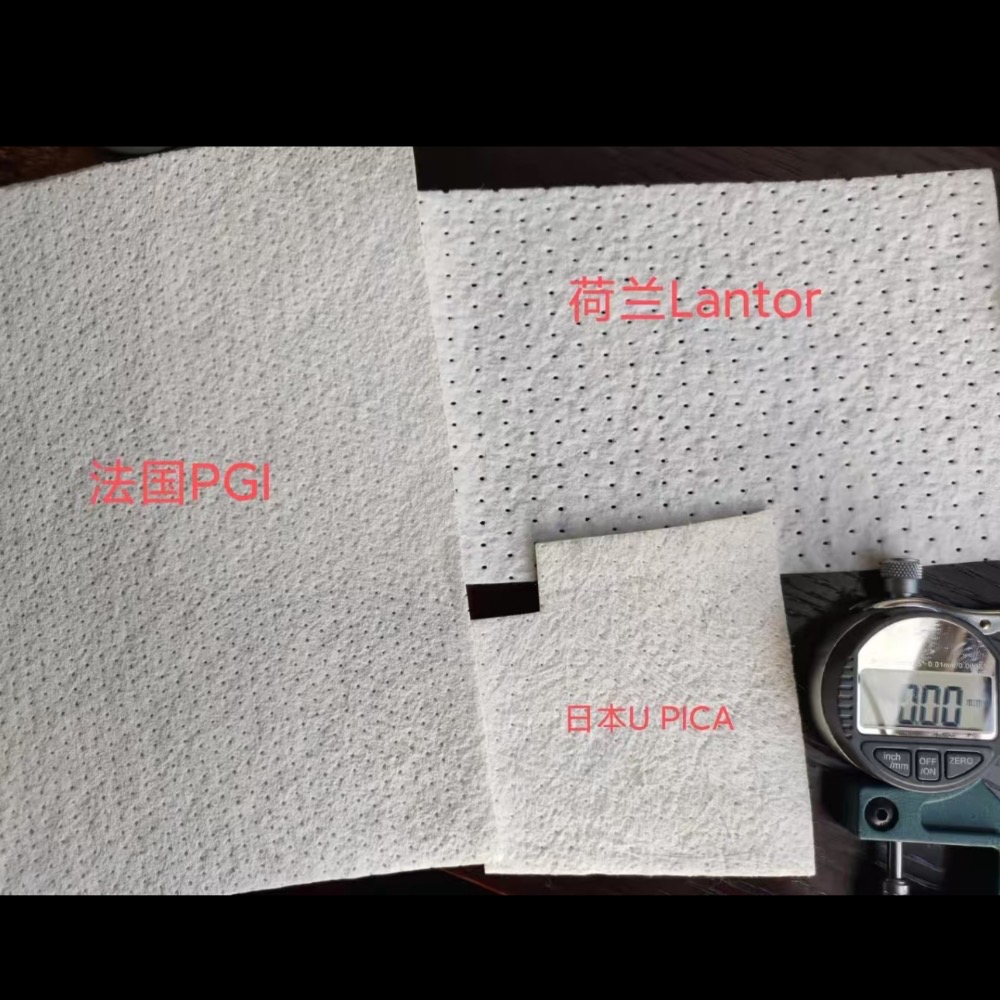
JLON leverer udvalgte kernemåtteprodukter til håndoplægning og spray-up applikationer, herunder U-PICA Mat T Series og MATLINE fleksible kernematerialer.
Tilgængelige mærker, kvaliteter, rulledimensioner og harpikskompatibilitet skal bekræftes før bestilling.
Marine: skrog, dæk og strukturer af både og yachter
Transport: dele og paneler til biler, trailere, lastbiler og autocampere
Massetransport: indvendigt og udvendigt af tog, letbane og busser Fritid: kajakker, surfbrætter, pools og badekar
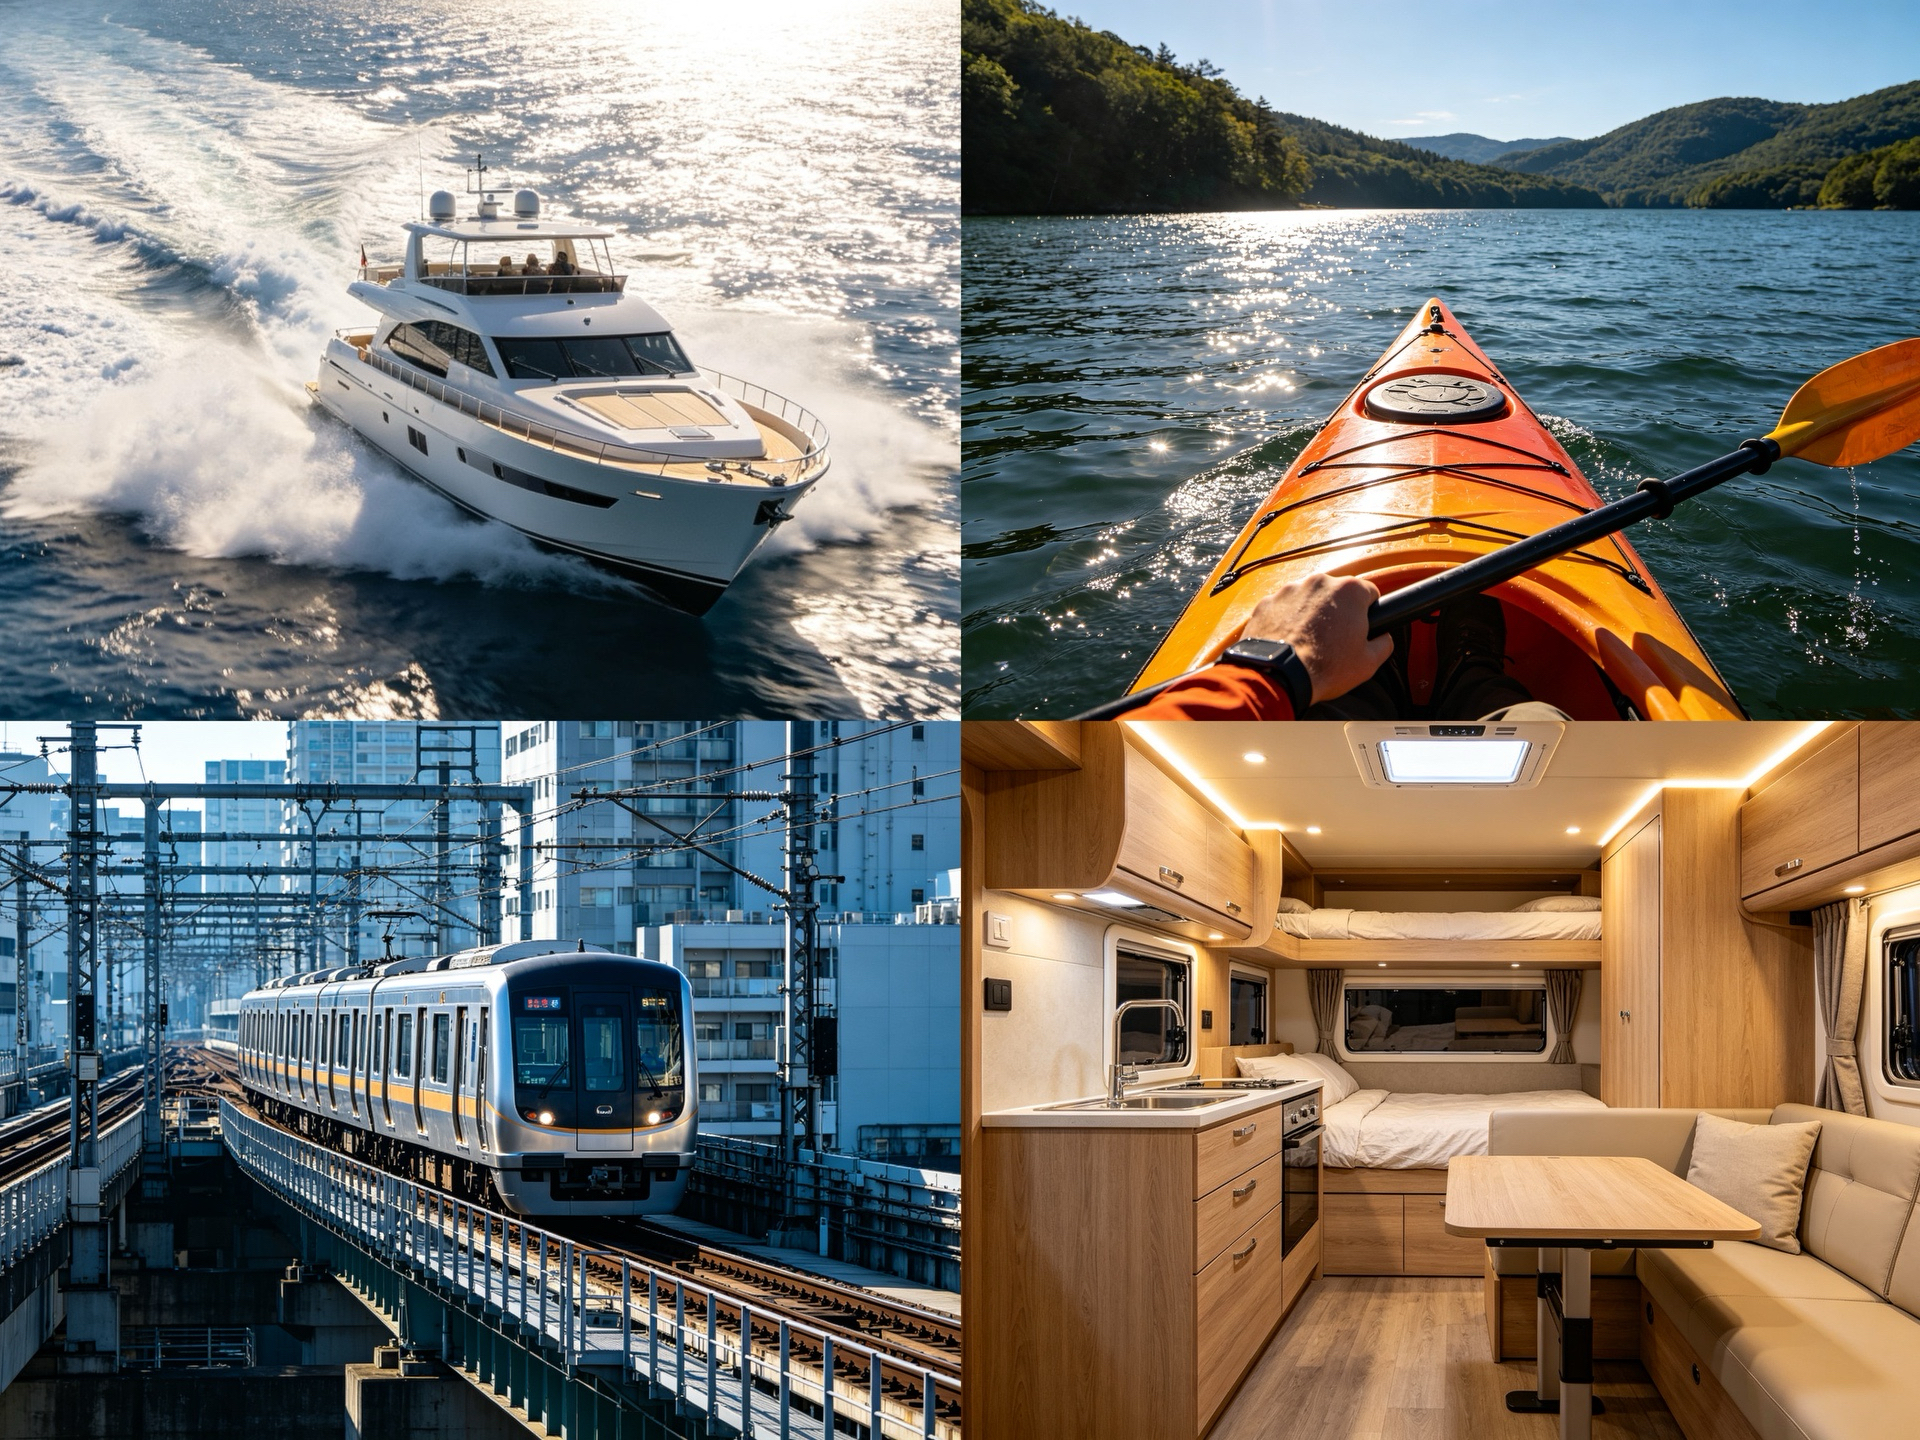
Industriel: beklædningspaneler, ventilatorer, beholdere og tanke
| Punkt |
Enhed |
T-1000 |
T-2000 | T-3000 | T-4000 |
T-5000 |
| Flåt tør |
mm | 1.6 | 2.1 | 3.1 | 4.1 |
5.1 |
| Våd | mm | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| Vægt |
g/m² | 60 | 90 | 135 | 160 | 200 |
| Tilsyneladende tæthed |
g/cm³ | 0.040 | 0.045 |
0.045 | 0.040 | 0.040 |
| Resin absorption |
vo1.% | 55 |
60 | 55 | 55 | 55 |
| Bredde | mm |
1.000 |
1.000 | 1.000 | 1.000 | 1.000 |
| Rulle længde |
m | 50 | 50 | 50 | 50 | 25 |
| Rullevægt | kg | app.4 |
ca.5 | ca.7 | ca.8 | ca.10 |
| Rulle diameter | cm | 33 | 40 | 48 | 55 | 60 |
| Rullevolumen | m³ | 0.08 |
0.12 | 0.18 |
0.25 | 0.28 |
| Emballage |
- | - | - | - | - | - |
| Type | Grad | Vægt (gsm) | Tykkelse (mm) | præstation |
| Matline+ | Matline+101N | 52 | 1,4 | |
| Matline+201N | 74 | 2 |
||
| Matline+301N | 110 |
3 | ||
| Matline+401N | 140 | 4 | ||
| Matline+501N | 170 | 5 |
Teknisk datablad af kernemåtte
 MATLINE+101N-2 kernemåtte teknisk datablad.pdf
MATLINE+201N-3 kernemåtte teknisk datablad.pdf
MATLINE+301N kernemåtte teknisk datablad.pdf
U-PICA kernemåtte teknisk datablad.pdf
Dette tykkelsesområde er generelt valgt til:
◆ Print-through kontrol.
◆ Tyndt laminat fylder.
◆ Komponenter med relativt snævre kurver.
◆ Letvægts indvendige dele.
◆ Dekorative støbte komponenter.
Denne tykkelse er generelt valgt til:
◆ Almindelig laminatfyldning.
◆ Marine indvendige paneler.
◆ Automotive paneler.
◆ Sanitetsprodukter.
◆ Industrielle dæksler.
Dette tykkelsesområde er generelt valgt til:
◆ Hurtigere tykkelsesopbygning.
◆ Større formstøbte paneler.
◆ Komponenter, der kræver større bøjningsstivhed.
◆ Relativt flade eller let buede dele.
En tykkere kernemåtte gør ikke automatisk en FRP-komponent strukturelt stærkere. Type, vægt og orientering af glasfiberarmeringen skal stadig vælges i henhold til den påkrævede belastning.
Skær kernemåtten til den ønskede form, før du blander eller påfører harpiksen.
Tørpas materialet på formen, når komponenten indeholder kurver, hjørner eller lokale detaljer.
Påfør gelcoaten og lad den nå den påkrævede hærdningstilstand.
Påfør et passende overfladeslør, hakket trådmåtte eller anden hudforstærkning i henhold til produktionsproceduren.
Kernemåtte bør normalt ikke placeres direkte mod gelcoaten.
Placer den nødvendige glasfiberarmering og imprægner den helt med harpiks.
Brug en passende rulle til at fjerne indespærret luft, før du placerer kernemåtten.
Påfør tilstrækkeligt med harpiks på det underliggende laminat og placer den forskårne kernemåtte på plads.
Sørg for, at kernemåtten er korrekt justeret og ligger fladt mod det underliggende laminat.
Påfør harpiks jævnt på tværs af kernemåtten og giv tilstrækkelig tid til fuldstændig gennemvædning.
Harpiksbehovet varierer afhængigt af det valgte produkt, tykkelse, harpiksviskositet og forarbejdningstemperatur.
Brug en passende lamineringsrulle eller boblerulle til at fjerne indespærret luft og sikre tæt kontakt med det underliggende laminat.
Anvend ikke for stort tryk, der kan forvrænge laminatet eller forskyde kernemåtten.
Bekræft fuldstændig udfugtning og konsolidering omkring hjørner, stødsamlinger, overlapninger og lokale detaljer.
Undgå store overlapninger, medmindre de er påkrævet af laminatdesignet, da overlapninger kan skabe lokale tykkelsesvariationer.
Påfør den specificerede ydre glasfiberarmering.
Sørg for, at kernemåtten forbliver helt lukket mellem forstærkningslagene.
Lad hele laminatet hærde i henhold til harpiksleverandørens anbefalede tid og temperatur.
Prøveproduktion anbefales før masseproduktion, især ved ændring af kernemåttekvaliteten, harpikssystemet eller laminattykkelsen.
Afhængigt af det valgte produkt og bindemiddelsystem kan kernemåtte være velegnet til brug med:
◆ Umættet polyesterharpiks.
◆ Vinylesterharpiks.
◆ Epoxyharpiks.
◆ Fenolharpiks.
Kompatibilitet skal bekræftes for den nøjagtige produktkvalitet.
Nogle bindemiddelsystemer er specielt designet til styrenholdige polyester- og vinylesterharpikser. Deres udfugtnings- og håndteringsadfærd kan være anderledes, når de bruges sammen med epoxy eller phenolharpiks.
Angiv venligst harpikstypen, når du anmoder om en produktanbefaling.
Opbevar kernemåtten under følgende forhold:
◆ Opbevar materialet i den originale forseglede emballage.
◆ Opbevar den på et rent og tørt indendørs område.
◆ Hold den væk fra direkte sollys.
◆ Beskyt den mod vand og overdreven fugt.
◆ Hold det væk fra overdreven varme.
◆ Opbevar rullerne i en position, der forhindrer deformation.
◆ Beskyt materialet mod støv, olie og anden forurening.
Hvis materialet har været opbevaret i et koldt miljø, så lad det nå op på behandlingsområdets temperatur, før emballagen åbnes.
Vælg produktet på denne side, når:
◆ Komponenten fremstilles ved håndoplægning eller spray-up.
◆ Harpiks påføres manuelt.
◆ De vigtigste krav er tykkelsesopbygning, vægtreduktion og printkontrol.
◆ In-plane harpiks-flow-kanaler er ikke påkrævet.
Vælg en dedikeret infusionskernemåtte, når:
◆ Komponenten er fremstillet ved vakuuminfusion, VARTM eller RTM.
◆ Kernen skal hjælpe med harpiksflow i planet.
◆ Der kræves en mønstret resin-flow-struktur.
◆ Infusionshastighed og permeabilitet er vigtige udvælgelseskriterier.
For produktion af lukket form, se venligst:
Kernemåtte til infusion og RTM-behandling
https://www.jloncomposite.com/core-mat-for-infusion-and-rtm-processing.html
JLON kan levere forskellige kernemåttekvaliteter og -tykkelser til håndoplægning og spray-up produktion.
Vi hjælper kunder med at sammenligne tykkelse, harpikskompatibilitet, komponentgeometri og overfladekrav, før de vælger et produkt.
Udover kernemåtte leverer JLON:
◆ Hakket trådmåtte.
◆ Vævet roving.
◆ Multiaksiale glasfiberstoffer.
◆ Glasfiberoverfladeslør.
◆ Polyester- og vinylesterharpikser.
◆ FRP-værktøj og hjælpematerialer.
Dette giver kunderne mulighed for at købe flere materialer, der kræves til produktion af åben-støbt FRP fra én leverandør.
JLON understøtter internationale kunder med produktvalg, teknisk dokumentation, eksportemballage, prøvekoordinering og forsendelsesordninger.
Angiv venligst følgende oplysninger, når du anmoder om et tilbud:
◆ Påkrævet kernemåttetykkelse.
◆ Påkrævet rullebredde og rullelængde.
◆ Anslået ordremængde.
◆ Harpiks type.
◆ Håndoplægning eller spray-up proces.
◆ Anvendelse af færdigt produkt.
◆ Komponentform og overfladekrav.
◆ Destinationsland eller havn.
◆ Nødvendige tekniske dokumenter eller testrapporter.
Ja. Kernemåtteprodukterne på denne side er primært beregnet til håndoplægning, spray-up og andre åben-støbte FRP-processer.
Ingen.
Chopped strandmåtte er en glasfiberforstærkning. Kernemåtte bruges primært som letvægts laminat bulker og trykkontrollag.
De to materialer udfører forskellige funktioner og bruges ofte sammen i det samme laminat.
Ingen.
Kernemåtte skal normalt placeres mellem glasfiberforstærkningslag. Det erstatter ikke den strukturelle forstærkning, der kræves af den færdige komponent.
Produkterne på denne side er primært designet til manuel bearbejdning i åben form.
Til vakuuminfusion eller RTM skal du bruge en dedikeret mønstret infusionskerne, der understøtter in-plane harpiksflow.
Et passende hudlaminat placeres normalt mellem gelcoaten og kernemåtten.
Hudlaminatet hjælper med at beskytte gelcoaten, forbedrer den synlige overflade og reducerer risikoen for lokale tryk- og overfladefejl.
Harpiksabsorption afhænger af produktkvalitet og tykkelse.
For U-PICA Mat T-serien vist på denne side er det typiske harpiksvolumen cirka 55–60 %, afhængigt af kvaliteten.
De endelige harpikskrav skal bekræftes ved hjælp af det tekniske datablad og et produktionsforsøg.
Ja.
Fleksibel kernemåtte har god tilpasningsevne og kan følge mange buede formoverflader.
Til skarpe hjørner eller komplekse former anbefales tørpasning og et prøvelaminat før masseproduktion.
Kernemåtte øger tykkelsen af laminatet, hvilket kan forbedre bøjningsstivheden.
Den endelige mekaniske ydeevne afhænger dog af den komplette laminatstruktur, inklusive glasfiberforstærkningen, harpikssystemet, kernemåttens tykkelse og forarbejdningskvaliteten.
Det kan bruges i udvalgte laminatområder, men det bør ikke automatisk behandles som en erstatning for strukturelt PVC eller PET-skum.
Det komplette skroglaminat skal designes i overensstemmelse med de forventede belastninger, påkrævede mekaniske egenskaber og gældende marinestandarder.
Angiv venligst følgende oplysninger:
◆ Produktionsproces.
◆ Harpiks type.
◆ Påkrævet våd tykkelse.
◆ Anvendelse af færdigt produkt.
◆ Komponentform.
◆ Krav til overfladekvalitet.
◆ Anslået ordremængde.
JLON vil anbefale et passende produkt baseret på de angivne oplysninger.