
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-16 Origen: Sitio


Tabla de contenido
Peel ply se utiliza ampliamente en técnicas de fabricación de compuestos, en particular infusión al vacío, ensacado al vacío y pultrusión, ensacado al vacío y pultrusión, ensacado al vacío y pultrusión. Es una tela tejida removible que se aplica a laminados compuestos durante el procesamiento y se retira después del curado para dejar una textura superficial controlada.
El nailon y el poliéster son dos materiales despegables comunes. A pesar de cumplir el mismo propósito fundamental, diferentes capas despegables ofrecen distintos niveles de resistencia al calor y versatilidad de curado. Al comprender estos matices, los productores de compuestos pueden optimizar su selección de materiales para mejorar tanto la eficiencia como la calidad del producto final.
Los fabricantes de compuestos están en mejor posición para especificar la capa despegable correcta para su proceso una vez que se comprenden claramente estas distinciones.
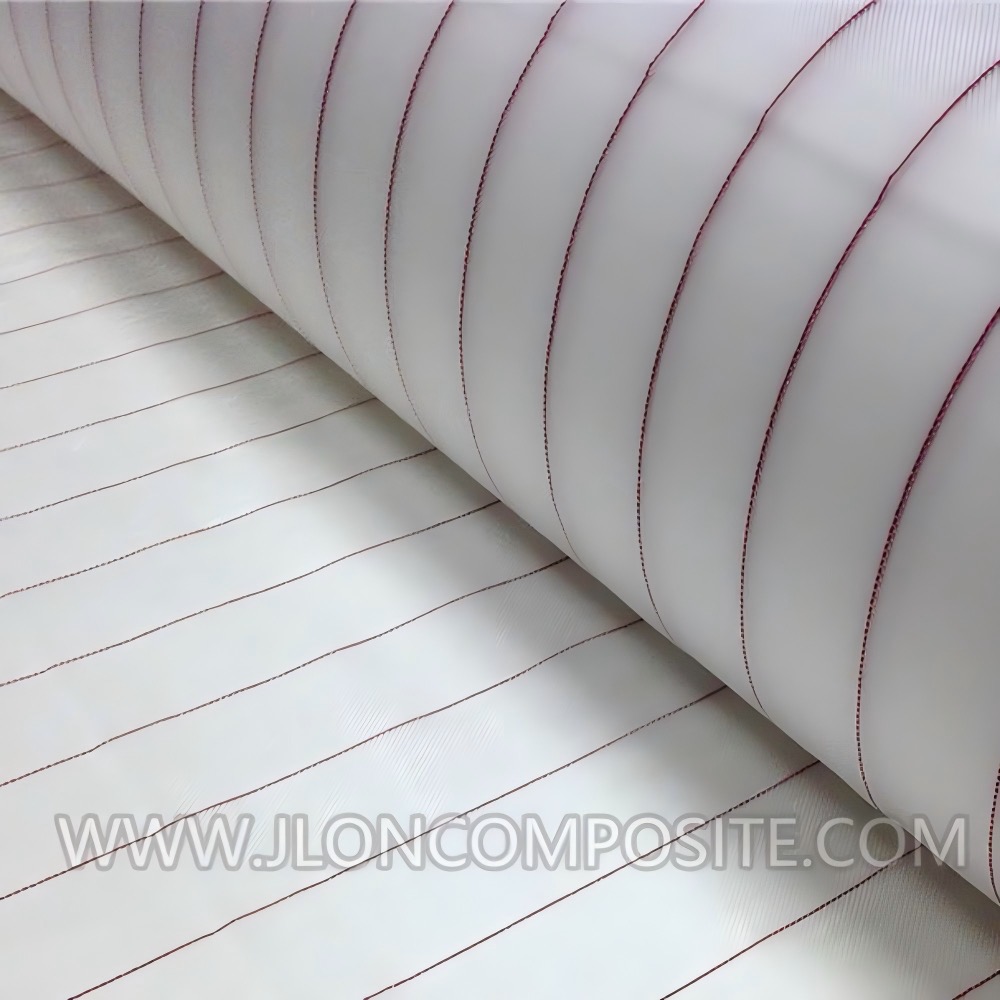
La principal diferencia entre la capa despegable de nailon y poliéster es el material base y su resistencia a la temperatura.
La capa despegable de poliéster se usa comúnmente para procesos de curado de compuestos convencionales, mientras que la capa despegable de nailon ofrece opciones para temperaturas más altas, incluidos los grados PA6 y PA66.
La capa despegable de poliéster es un tejido que se utiliza en la fabricación de compuestos en general.
JLON ofrece poliéster despegable con una resistencia a temperaturas declarada de 150 a 180 °C, según el grado del producto.
Es adecuado para procesos de curado convencionales de baja y media temperatura, sujeto a la verificación de las condiciones reales de curado.
La capa despegable de nailon está disponible en diferentes materiales de poliamida, incluidos PA6 y PA66.
JLON ofrece dos opciones de capas despegables de nailon:
• Capa despegable de nailon PA6: resistencia a temperaturas indicadas de 180 a 200 °C.
• Capa despegable de nailon PA66: Resistencia a temperaturas indicadas de 210 a 230 °C.
Estos materiales brindan opciones para procesos compuestos que requieren temperaturas de curado más altas.
La idoneidad de la temperatura real depende del grado específico del producto, la duración del curado y las condiciones de procesamiento.
La siguiente tabla resume las principales diferencias entre los materiales despegables suministrados por JLON.
Propiedad |
Capa de poliéster |
Capa despegable de nailon PA6 |
Capa despegable de nailon PA66 |
Materia prima |
Poliéster |
Poliamida 6 |
Poliamida 66 |
Resistencia a la temperatura indicada |
150–180°C |
180–200°C |
210–230°C |
Condiciones típicas de curado |
Temperatura baja a media |
Temperatura media a alta |
Temperatura alta |
Fabricación de compuestos |
Adecuado |
Adecuado |
Adecuado |
Opciones disponibles |
Sujeto a calificación |
Sujeto a calificación |
Sujeto a calificación |
La temperatura de curado se encuentra entre los criterios clave al elegir la capa despegable.
El tejido debe ser compatible con la temperatura máxima alcanzada durante el proceso de fabricación, incluido el tiempo de permanencia requerido.
Para los procesos de curado convencionales a baja y media temperatura, la capa despegable de poliéster puede ser una opción adecuada.
Los grados de poliéster despegable de JLON tienen una resistencia a temperaturas declaradas que oscilan entre 150 °C y 180 °C.
La temperatura y duración del curado real deben compararse con las especificaciones del producto seleccionado.
Para aplicaciones que requieren temperaturas de procesamiento más altas, se puede considerar el uso de una capa despegable de nailon.
Los grados PA6 y PA66 ofrecen diferentes opciones de resistencia a la temperatura, lo que permite a los fabricantes seleccionar un tejido según sus requisitos de procesamiento.
Por ejemplo, JLON ofrece una capa despegable de nailon PA66 con una resistencia a la temperatura del tejido declarada de hasta 230 °C.
Esta clasificación se aplica al grado de tela especificado y no se aplica automáticamente a construcciones con respaldo adhesivo u otros componentes utilizados en el mismo proceso.
Se pueden considerar tanto la capa despegable de nailon como la de poliéster para los procesos de fabricación de compuestos, siempre que el tejido seleccionado sea compatible con el sistema de resina y las condiciones de procesamiento.
La infusión al vacío se utiliza ampliamente en la fabricación de componentes compuestos de fibra de vidrio y fibra de carbono.
Aplicado al laminado antes del curado y retirado después del curado, el peel ply deja una superficie enchavetada mecánicamente adecuada para el tratamiento posterior.
Al seleccionar la capa despegable para infusión al vacío, los fabricantes deben considerar:
• Compatibilidad con resinas
• Temperatura y duración del curado
• Peso y espesor de la tela
• Liberar rendimiento
• Requisitos de preparación de superficies
Peel ply también se puede utilizar en procesos de pultrusión compatibles para placas de fibra de carbono y perfiles de fibra de vidrio.
La selección del material debe considerar la temperatura de procesamiento, la resistencia de la tela, las características de liberación y el acabado superficial requerido.
JLON suministra opciones de capas despegables para productos de fibra de carbono pultruida y FRP, incluidas construcciones a base de nailon.
Tanto la capa despegable de nailon como la de poliéster se utilizan para crear una textura superficial controlada después de retirarla de los laminados compuestos curados.
Sin embargo, la calidad de la superficie depende de algo más que del material de la tela base.
Los factores importantes incluyen:
• Tejido y construcción de telas
• Sistema de resina
• Condiciones de curado
• Contaminación de superficies
• Condiciones de eliminación de la capa despegable
Una clasificación de temperatura más alta no significa necesariamente un mejor rendimiento de preparación de la superficie.
Para aplicaciones que requieren unión o recubrimiento secundario, los fabricantes deben verificar la limpieza de la superficie y la idoneidad de la unión mediante pruebas específicas del proceso.
El material apropiado depende de los requisitos de fabricación reales.
Identifique la temperatura máxima de curado y el tiempo de mantenimiento.
Compare estas condiciones con la resistencia a la temperatura indicada de los grados disponibles de poliéster, PA6 y PA66.
Confirme si la capa despegable se utilizará en infusión al vacío, embolsado al vacío, pultrusión u otro proceso de fabricación de compuestos.
Diferentes procesos pueden requerir diferentes construcciones de tejidos y características de rendimiento.
JLON ofrece pelables con las siguientes especificaciones estándar:
Especificación |
Opciones disponibles |
Peso base |
85 g/m², 105 g/m² |
Ancho |
1,5 metros, 1,8 metros |
Longitud del rollo |
100 metros, 200 metros |
Material |
Poliéster, PA6, PA66 |
Color |
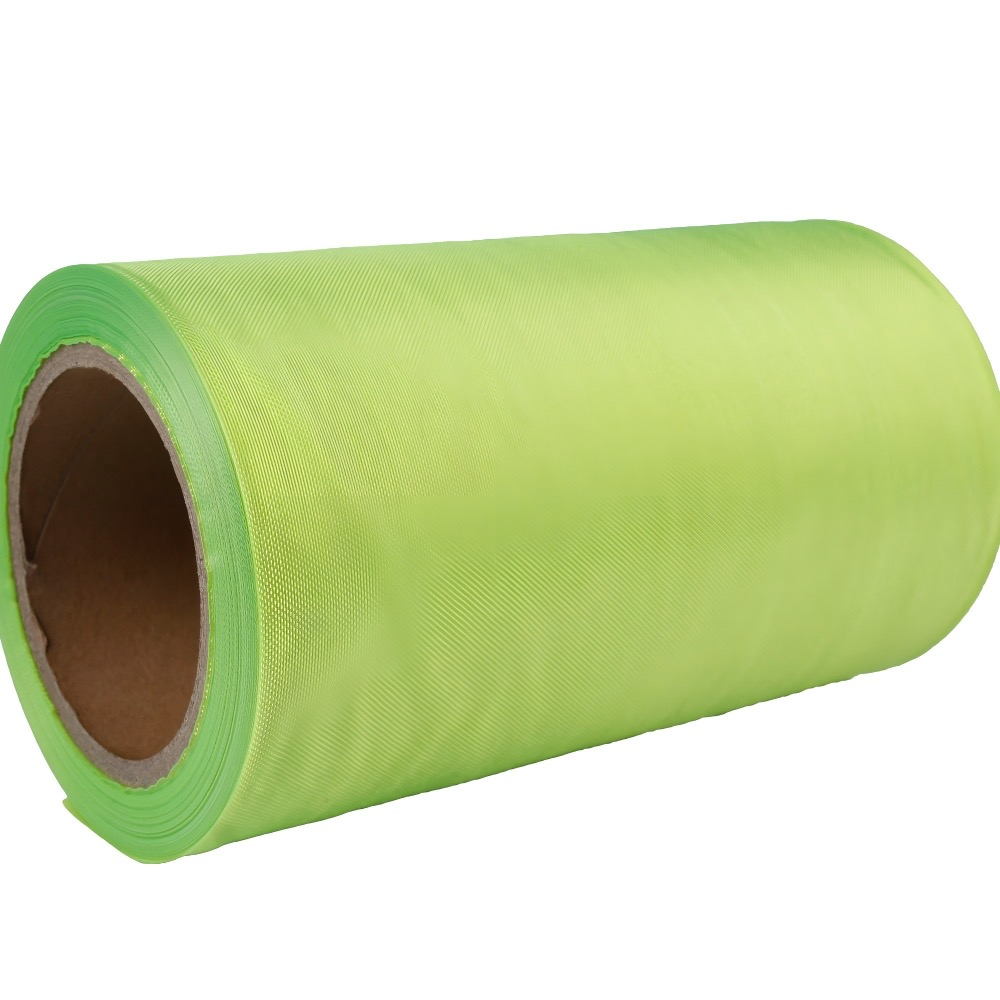
Blanco con líneas trazadoras rojas, verde |
Personalización |
Corte personalizado disponible |
La disponibilidad de especificaciones individuales depende del grado del producto seleccionado.
Algunas aplicaciones pueden requerir capas despegables de colores o construcciones con respaldo adhesivo.
Por ejemplo, JLON ofrece la capa despegable PA66 con respaldo adhesivo PAS105RS.
Aunque su tejido PA66 tiene una resistencia al calor declarada de 230°C, el sistema adhesivo tiene una clasificación de temperatura separada de 120°C.
Por lo tanto, se debe confirmar la compatibilidad de temperatura del producto con reverso adhesivo completo antes de su uso.
¿Es la capa despegable de nailon mejor que la capa despegable de poliéster?
No necesariamente. La capa despegable de nailon ofrece opciones para temperaturas más altas, mientras que la capa despegable de poliéster puede ser adecuada para procesos de curado convencionales. La mejor elección depende de las condiciones de curado y los requisitos de aplicación.
¿La capa despegable de poliéster es compatible con la infusión al vacío?
Sí. Los grados calificados de poliéster pelable son adecuados para aplicaciones de infusión al vacío, siempre que el tejido demuestre compatibilidad tanto con el sistema de resina como con los parámetros de curado.
¿Cuál es la diferencia entre la capa despegable PA6 y PA66?
PA6 y PA66 son materiales de nailon diferentes. Según la información del producto proporcionada por JLON, la capa despegable de PA6 tiene una resistencia a la temperatura declarada de 180 a 200 °C, mientras que la capa despegable de PA66 tiene una resistencia nominal de 210 a 230 °C, según el grado.
¿El Peel Ply elimina la necesidad de preparar la superficie antes de unir?
No. La eliminación de la capa despegable puede proporcionar una superficie texturizada, pero es posible que aún se requiera limpieza o tratamiento de superficie adicional. Se debe verificar la idoneidad de la unión para la resina, el adhesivo y el proceso de fabricación específicos.
¿Qué pesos para pelar capas están disponibles?
JLON ofrece una capa despegable estándar de 85 g/m² y opciones seleccionadas de 105 g/m². Por lo general, podemos modificar las especificaciones para adaptarlas a sus necesidades, siempre que el material y la forma en que se fabrica lo hagan posible.
La elección entre una capa despegable de nailon y poliéster comienza con la comprensión de la temperatura de curado, el proceso de fabricación y los requisitos de la superficie.
JLON suministra poliéster, nailon PA6, nailon PA66 y capas despegables con respaldo adhesivo seleccionadas para la fabricación de compuestos.
Explore nuestra gama de productos Peel Ply Fabric para conocer los materiales, especificaciones y opciones de personalización disponibles.
Comuníquese con JLON con su temperatura de curado, sistema de resina, ancho requerido y cantidad para analizar las opciones adecuadas de capa despegable.


