
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-10-16 Kaynak: Alan


İçindekiler
Soyma katı, kompozit imalat tekniklerinde, özellikle vakum infüzyonu, vakumlu torbalama ve pultrüzyon, vakumlu torbalama ve pultrüzyon, vakumlu torbalama ve pultrüzyonda yaygın olarak kullanılmaktadır. İşleme sırasında kompozit laminatlara uygulanan ve kürlendikten sonra kontrollü bir yüzey dokusu bırakmak için soyulan, çıkarılabilir dokuma bir kumaştır.
Naylon ve polyester iki yaygın soyulan kat malzemesidir. Aynı temel amaca hizmet etmelerine rağmen, farklı soyma katları farklı seviyelerde ısı direnci ve kürleme çok yönlülüğü sunar. Kompozit üreticileri bu nüansları anlayarak hem verimliliği hem de nihai ürün kalitesini artıracak şekilde malzeme seçimlerini optimize edebilirler.
Kompozit üreticileri, bu ayrımlar net bir şekilde anlaşıldığında, kendi süreçleri için doğru soyma katını belirleme konusunda daha iyi bir konumda olacaktır.
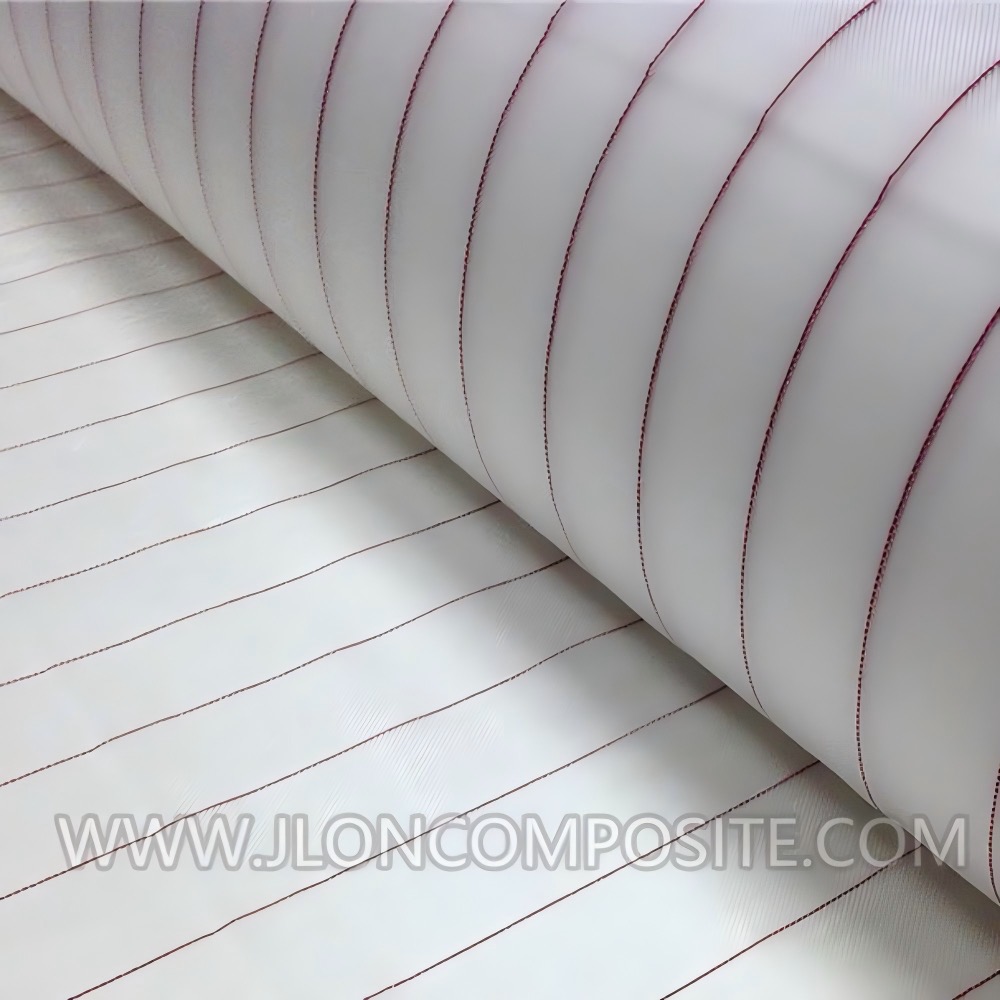
Naylon ve polyester soyma katmanı arasındaki temel fark, taban malzemesi ve sıcaklığa dayanıklılığıdır.
Polyester soyma katı, geleneksel kompozit kürleme prosesleri için yaygın olarak kullanılırken, naylon soyma katı, PA6 ve PA66 kaliteleri de dahil olmak üzere daha yüksek sıcaklık seçenekleri sunar.
Polyester soyma katı genel kompozit imalatında kullanılan dokuma bir kumaştır.
JLON, ürün sınıfına bağlı olarak 150–180°C'lik belirtilen sıcaklık direncine sahip polyester soyma katmanı sunmaktadır.
Gerçek kürleme koşullarının doğrulanması şartıyla, geleneksel düşük ve orta sıcaklıkta kürleme işlemleri için uygundur.
Naylon soyma katı, PA6 ve PA66 dahil olmak üzere farklı poliamid malzemelerden mevcuttur.
JLON iki naylon soyma kat seçeneği sunar:
• PA6 Naylon Soyma Kat: 180–200°C olarak belirtilen sıcaklık direnci.
• PA66 Naylon Peel Ply: 210–230°C olarak belirtilen sıcaklık direnci.
Bu malzemeler, daha yüksek kürleme sıcaklıkları gerektiren kompozit işlemler için seçenekler sunar.
Gerçek sıcaklığın uygunluğu, spesifik ürün kalitesine, kürlenme süresine ve işleme koşullarına bağlıdır.
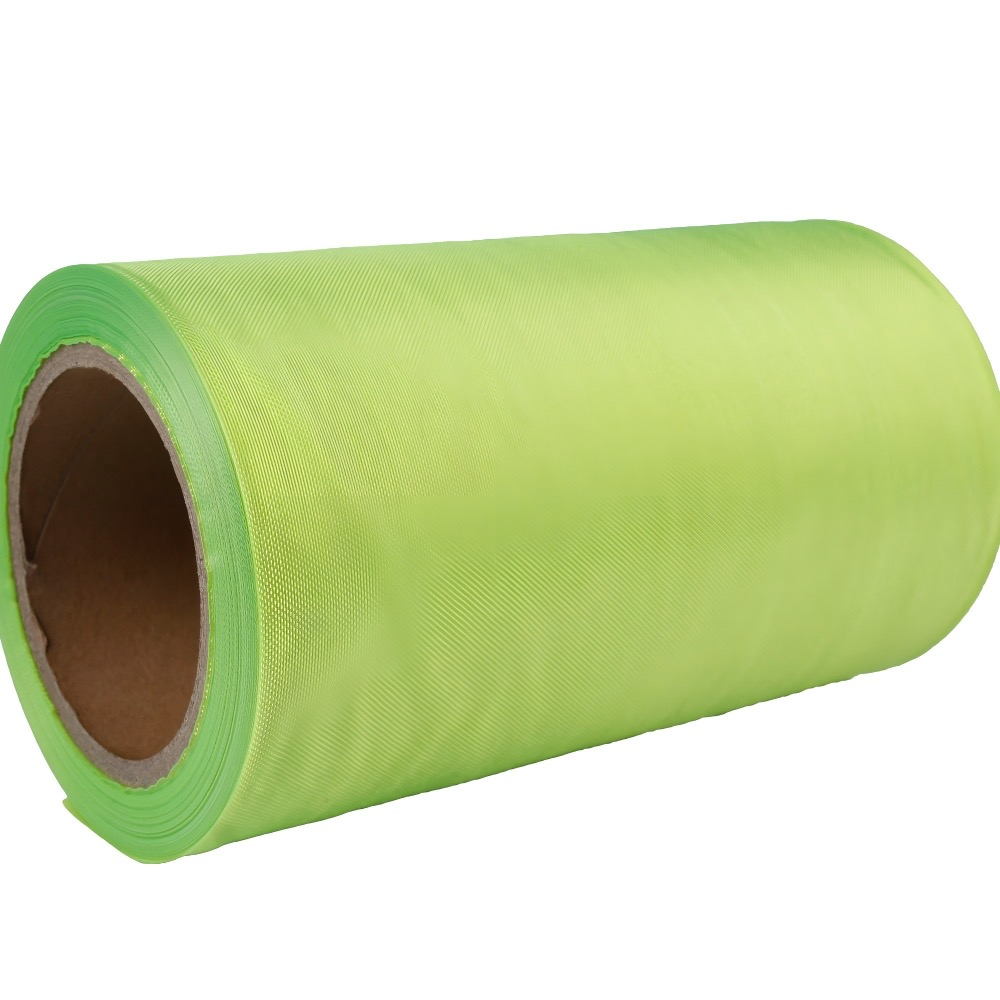
Aşağıdaki tablo, JLON tarafından tedarik edilen soyulma kumaşları arasındaki ana farkları özetlemektedir.
Mülk |
Polyester Soyma Kat |
PA6 Naylon Soyma Kat |
PA66 Naylon Soyma Kat |
Temel Malzeme |
Polyester |
Poliamid 6 |
Poliamid 66 |
Belirtilen Sıcaklık Dayanımı |
150–180°C |
180–200°C |
210–230°C |
Tipik Kürleme Koşulları |
Düşük ila Orta Sıcaklık |
Orta ila Yüksek Sıcaklık |
Yüksek Sıcaklık |
Kompozit İmalatı |
Uygun |
Uygun |
Uygun |
Mevcut Seçenekler |
Dereceye tabi |
Dereceye tabi |
Dereceye tabi |
Kürlenme sıcaklığı, soyma katını seçerken temel kriterler arasında yer alır.
Kumaşın, gerekli bekletme süresi de dahil olmak üzere, üretim sürecinde ulaşılan maksimum sıcaklıkla uyumlu olması gerekir.
Geleneksel düşük ve orta sıcaklıkta kürleme işlemleri için polyester soyma katı uygun bir seçenek olabilir.
JLON'un polyester soyulabilir kat sınıfları 150°C ile 180°C arasında değişen sıcaklık direncine sahiptir.
Gerçek kürleme sıcaklığı ve süresi, seçilen ürün spesifikasyonlarına göre kontrol edilmelidir.
Daha yüksek işlem sıcaklıkları gerektiren uygulamalar için naylon soyma katmanı düşünülebilir.
PA6 ve PA66 kaliteleri, farklı sıcaklık direnci seçenekleri sunarak üreticilerin işleme gereksinimlerine göre bir kumaş seçmesine olanak tanır.
Örneğin JLON, 230°C'ye kadar belirtilen kumaş sıcaklığı direncine sahip PA66 naylon soyma katmanı sunmaktadır.
Bu derecelendirme, belirtilen kumaş kalitesi için geçerlidir ve aynı işlemde kullanılan yapışkan destekli yapılara veya diğer bileşenlere otomatik olarak uygulanmaz.
Seçilen kumaşın reçine sistemi ve işleme koşulları ile uyumlu olması koşuluyla, kompozit üretim süreçleri için hem naylon hem de polyester soyma katı düşünülebilir.
Vakum infüzyonu, fiberglas ve karbon fiber kompozit bileşenlerin üretiminde yaygın olarak kullanılmaktadır.
Kürlenmeden önce laminata uygulanan ve kürleme sonrasında geri çekilen soyma katmanı, takip işlemine uygun, mekanik olarak kilitlenmiş bir yüzeyin arkasında kalır.
Vakum infüzyonu için soyma katını seçerken üreticiler şunları dikkate almalıdır:
• Reçine uyumluluğu
• Kürlenme sıcaklığı ve süresi
• Kumaş ağırlığı ve kalınlığı
• Sürüm performansı
• Yüzey hazırlama gereksinimleri
Soyma katı aynı zamanda karbon fiber plakalar ve fiberglas profiller için uyumlu pultrüzyon proseslerinde de kullanılabilir.
Malzeme seçiminde işlem sıcaklığı, kumaş mukavemeti, ayrılma özellikleri ve gerekli yüzey kalitesi dikkate alınmalıdır.
JLON, naylon bazlı yapılar da dahil olmak üzere, pultrüzyonla üretilmiş karbon fiber ve FRP ürünleri için soyma kat seçenekleri sunuyor.
Kürlenmiş kompozit laminatlardan çıkarıldıktan sonra kontrollü bir yüzey dokusu oluşturmak için hem naylon hem de polyester soyma katı kullanılır.
Ancak yüzey kalitesi, temel kumaş malzemesinden daha fazlasına bağlıdır.
Önemli faktörler şunları içerir:
• Kumaş dokuma ve yapımı
• Reçine sistemi
• Kürleme koşulları
• Yüzey kirliliği
• Soyulan katın çıkarılması koşulları
Daha yüksek bir sıcaklık derecesi mutlaka daha iyi yüzey hazırlama performansı anlamına gelmez.
İkincil yapıştırma veya kaplama gerektiren uygulamalar için üreticiler, prosese özel testler yoluyla yüzey temizliğini ve yapıştırma uygunluğunu doğrulamalıdır.
Uygun malzeme gerçek üretim gereksinimlerine bağlıdır.
Maksimum kürleme sıcaklığını ve bekletme süresini belirleyin.
Bu koşulları, mevcut polyester, PA6 ve PA66 soyma kat sınıflarının belirtilen sıcaklık direnciyle karşılaştırın.
Soyma katının vakum infüzyonunda, vakumlu torbalamada, pultrüzyonda veya başka bir kompozit üretim prosesinde kullanılıp kullanılmayacağını doğrulayın.
Farklı işlemler, farklı kumaş yapıları ve performans özellikleri gerektirebilir.
JLON aşağıdaki standart spesifikasyonlara sahip soyma kumaşı sunmaktadır:
Şartname |
Mevcut Seçenekler |
Temel Ağırlık |
85 g/m², 105 g/m² |
Genişlik |
1,5 m, 1,8 m |
Rulo Uzunluğu |
100 m, 200 m |
Malzeme |
Polyester, PA6, PA66 |
Renk |
Kırmızı Tracer Çizgili Beyaz, Yeşil |
Özelleştirme |
Özel Kesim Mevcuttur |
Bireysel spesifikasyonların mevcudiyeti seçilen ürün kalitesine bağlıdır.
Bazı uygulamalar renkli soyulma katları veya arkası yapışkanlı yapılar gerektirebilir.
Örneğin JLON, PAS105RS yapışkan destekli PA66 soyma katını sunuyor.
PA66 kumaşının belirtilen ısı direnci 230°C olmasına rağmen, yapışkan sistemin ayrı bir sıcaklık derecesi 120°C'dir.
Bu nedenle, arkası yapışkanlı ürünün tamamının sıcaklık uyumluluğu kullanımdan önce doğrulanmalıdır.
Naylon soyma katı polyester soyma katından daha mı iyi?
Mutlaka değil. Naylon soyma katı daha yüksek sıcaklık seçenekleri sunarken, polyester soyma katı geleneksel kürleme işlemleri için uygun olabilir. En iyi seçim kürleme koşullarına ve uygulama gereksinimlerine bağlıdır.
Polyester soyma katmanı vakum infüzyonu ile uyumlu mudur?
Evet. Nitelikli polyester soyma kat sınıfları, kumaşın hem reçine sistemi hem de kürleme parametreleriyle uyumluluk göstermesi koşuluyla vakum infüzyon uygulamaları için uygundur.
PA6 ve PA66 soyma katmanı arasındaki fark nedir?
PA6 ve PA66 farklı naylon malzemelerdir. JLON'un sağladığı ürün bilgilerine göre, PA6 soyulabilen katmanın belirtilen sıcaklık direnci 180–200°C iken, PA66 soyulabilen katmanın derecesine bağlı olarak 210–230°C olarak derecelendirilmiştir.
Soyulan kat yapıştırmadan önce yüzey hazırlığı ihtiyacını ortadan kaldırır mı?
Hayır. Soyulan katın çıkarılması dokulu bir yüzey sağlayabilir, ancak yine de ilave temizlik veya yüzey işlemi gerekli olabilir. Özel reçine, yapıştırıcı ve üretim prosesi için yapıştırmanın uygunluğu doğrulanmalıdır.
Hangi soyma kat ağırlıkları mevcuttur?
JLON standart 85 g/m² soyulabilir kat ve seçili 105 g/m² seçeneklerini sunar. Malzeme ve nasıl yapıldığı mümkün olduğu sürece, genellikle özellikleri ihtiyaçlarınıza uyacak şekilde değiştirebiliriz.
Naylon ve polyester soyma katmanı arasında seçim yapmak kürleme sıcaklığınızı, üretim sürecinizi ve yüzey gereksinimlerinizi anlamakla başlar.
JLON, kompozit üretimi için polyester, PA6 naylon, PA66 naylon ve seçilmiş yapışkan destekli soyulabilen kat tedarik etmektedir.
Mevcut malzemeler, özellikler ve kişiselleştirme seçenekleri için Peel Ply Kumaş ürün yelpazemizi keşfedin.
Uygun soyma kat seçeneklerini görüşmek üzere kürleme sıcaklığınız, reçine sisteminiz, gerekli genişlik ve miktarınızla birlikte JLON ile iletişime geçin.


