
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstidspunkt: 2026-10-16 Opprinnelse: nettsted


Innholdsfortegnelse
Peel-ply er mye brukt i komposittfremstillingsteknikker, spesielt vakuuminfusjon, vakuumposing og pultrudering, vakuumbagging og pultrusion, vakuumbagging og pultrusion. Det er et avtagbart vevd stoff som påføres komposittlaminater under bearbeiding og skrelles bort etter herding for å etterlate en kontrollert overflatetekstur.
Nylon og polyester er to vanlige skrellematerialer. Til tross for at de tjener det samme grunnleggende formålet, tilbyr forskjellige peel-lag varierende nivåer av varmebestandighet og herdingsallsidighet. Ved å forstå disse nyansene kan komposittprodusenter optimere sitt materialvalg for å forbedre både effektivitet og sluttproduktkvalitet.
Komposittprodusenter er bedre posisjonert til å spesifisere riktig skrellelag for prosessen deres når disse forskjellene er klart forstått.
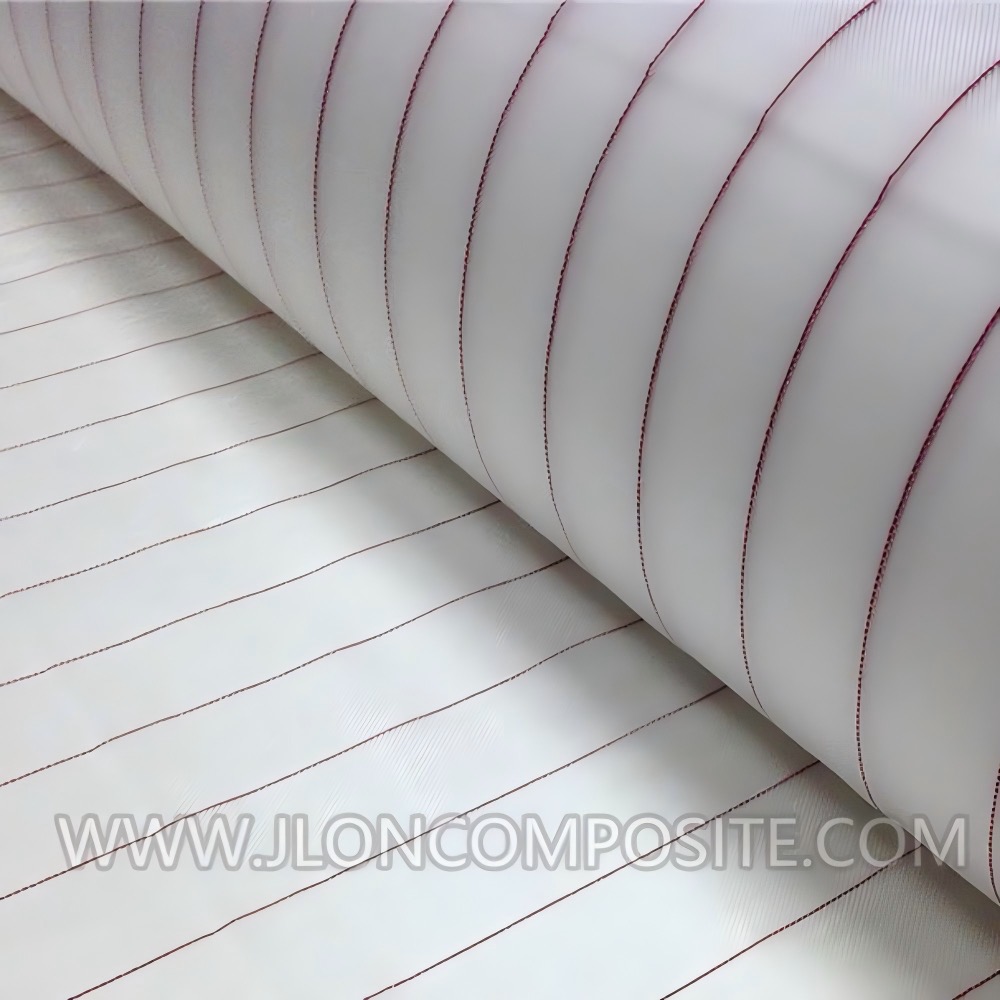
Hovedforskjellen mellom nylon og polyester peel ply er basismaterialet og dets temperaturbestandighet.
Polyester peel ply er ofte brukt for konvensjonelle kompositt herdeprosesser, mens nylon peel ply tilbyr høyere temperaturalternativer, inkludert PA6 og PA66 karakterer.
Polyester peel ply er et vevd stoff som brukes i generell komposittproduksjon.
JLON tilbyr peelply av polyester med en oppgitt temperaturbestandighet på 150–180°C, avhengig av produktkvalitet.
Den er egnet for konvensjonelle lav- og middeltemperaturherdeprosesser, med forbehold om verifisering av de faktiske herdeforholdene.
Nylon peel ply er tilgjengelig i forskjellige polyamidmaterialer, inkludert PA6 og PA66.
JLON tilbyr to alternativer for nylonskrell:
• PA6 Nylon Peel Ply: Oppgitt temperaturbestandighet på 180–200°C.
• PA66 Nylon Peel Ply: Oppgitt temperaturmotstand på 210–230°C.
Disse materialene gir muligheter for komposittprosesser som krever høyere herdetemperaturer.
Faktisk temperaturegnethet avhenger av den spesifikke produktkvaliteten, herdevarighet og prosessforhold.
Følgende tabell oppsummerer hovedforskjellene mellom skrellematerialene levert av JLON.
Eiendom |
Polyester Peel Ply |
PA6 Nylon Peel Ply |
PA66 Nylon Peel Ply |
Grunnmateriale |
Polyester |
Polyamid 6 |
Polyamid 66 |
Oppgitt temperaturmotstand |
150–180°C |
180–200°C |
210–230°C |
Typiske herdeforhold |
Lav til middels temperatur |
Middels til høy temperatur |
Høy temperatur |
Komposittproduksjon |
Passende |
Passende |
Passende |
Tilgjengelige alternativer |
Med forbehold om karakter |
Med forbehold om karakter |
Med forbehold om karakter |
Herdetemperatur rangerer blant nøkkelkriteriene når du velger peel ply.
Stoffet må være kompatibelt med den maksimale temperaturen som oppnås under produksjonsprosessen, inkludert nødvendig holdetid.
For konvensjonelle lav- og middeltemperatur-herdeprosesser kan polyester-peelply være et passende alternativ.
JLONs polyester peel ply kvaliteter har oppgitt temperaturmotstand fra 150 °C til 180 °C.
Den faktiske herdetemperaturen og varigheten bør kontrolleres mot de valgte produktspesifikasjonene.
For applikasjoner som krever høyere bearbeidingstemperaturer, kan nylonskalllag vurderes.
PA6- og PA66-kvaliteter gir forskjellige temperaturmotstandsalternativer, slik at produsentene kan velge et stoff i henhold til deres behandlingskrav.
For eksempel tilbyr JLON PA66 nylonskrelllag med en oppgitt stofftemperaturbestandighet på opptil 230°C.
Denne vurderingen gjelder for den angitte stoffkvaliteten og gjelder ikke automatisk for konstruksjoner med klebende bakside eller andre komponenter som brukes i samme prosess.
Både nylon og polyester peel ply kan vurderes for kompositt produksjonsprosesser, forutsatt at det valgte stoffet er kompatibelt med harpikssystemet og prosessforholdene.
Vakuuminfusjon er mye brukt i produksjon av glassfiber- og karbonfiberkomposittkomponenter.
Påført på laminatet før herding og trukket tilbake etter herding, etterlater peel-ply en mekanisk fastklemt overflate egnet for etterbehandling.
Når du velger peel ply for vakuuminfusjon, bør produsentene vurdere:
• Harpikskompatibilitet
• Herdetemperatur og varighet
• Vekt og tykkelse på stoffet
• Slipp ytelse
• Krav til overflatebehandling
Peel ply kan også brukes i kompatible pultruderingsprosesser for karbonfiberplater og glassfiberprofiler.
Materialvalg bør vurdere bearbeidingstemperatur, stoffstyrke, frigjøringsegenskaper og nødvendig overflatefinish.
JLON leverer peel-ply-alternativer for pultruderte karbonfiber- og FRP-produkter, inkludert nylonbaserte konstruksjoner.
Både nylon og polyester peel ply brukes for å skape en kontrollert overflatetekstur etter fjerning fra herdede komposittlaminater.
Overflatekvaliteten avhenger imidlertid av mer enn grunnstoffmaterialet.
Viktige faktorer inkluderer:
• Stoffveving og konstruksjon
• Harpikssystem
• Herdeforhold
• Overflateforurensning
• Forhold for fjerning av skrelllag
En høyere temperaturvurdering betyr ikke nødvendigvis bedre ytelse for overflatebehandling.
For applikasjoner som krever sekundær liming eller belegg, bør produsenter verifisere overflaterenhet og limingsegnethet gjennom prosessspesifikk testing.
Det riktige materialet avhenger av de faktiske produksjonskravene.
Identifiser maksimal herdetemperatur og holdetid.
Sammenlign disse forholdene med den oppgitte temperaturmotstanden til de tilgjengelige polyester-, PA6- og PA66-skallene.
Bekreft om peel-laget skal brukes i vakuuminfusjon, vakuumposing, pultrudering eller en annen komposittproduksjonsprosess.
Ulike prosesser kan kreve forskjellige stoffkonstruksjoner og ytelsesegenskaper.
JLON tilbyr peel ply med følgende standardspesifikasjoner:
Spesifikasjon |
Tilgjengelige alternativer |
Basisvekt |
85 g/m², 105 g/m² |
Bredde |
1,5 m, 1,8 m |
Rullelengde |
100 m, 200 m |
Materiale |
Polyester, PA6, PA66 |
Farge |
Hvit med røde sporlinjer, grønn |
Tilpasning |
Tilpasset kutting tilgjengelig |
Tilgjengeligheten av individuelle spesifikasjoner avhenger av den valgte produktkvaliteten.
Noen applikasjoner kan kreve farget skrellelag eller konstruksjoner med klebende bakside.
For eksempel tilbyr JLON PAS105RS PA66-skrelllag med klebende bakside.
Selv om PA66-stoffet har en oppgitt varmebestandighet på 230°C, har limsystemet en separat temperaturklassifisering på 120°C.
Derfor må temperaturkompatibiliteten til det komplette, selvklebende produktet bekreftes før bruk.
Er nylonskalllag bedre enn polyesterskrelllag?
Ikke nødvendigvis. Nylonskalllag gir alternativer for høyere temperaturer, mens polyesterlag kan være egnet for konvensjonelle herdeprosesser. Det beste valget avhenger av herdeforholdene og brukskravene.
Er polyester peel ply kompatibel med vakuuminfusjon?
Ja. Kvalifiserte polyester-peel-lag er egnet for vakuuminfusjonsapplikasjoner, forutsatt at stoffet viser kompatibilitet med både harpikssystemet og herdeparametrene.
Hva er forskjellen mellom PA6 og PA66 peel ply?
PA6 og PA66 er forskjellige nylonmaterialer. I henhold til JLONs medfølgende produktinformasjon har PA6 peelply en oppgitt temperaturmotstand på 180–200°C, mens PA66 peelply er vurdert til 210–230°C, avhengig av karakter.
Eliminerer peel ply behovet for overflatebehandling før liming?
Nei. Fjerning av skrellelag kan gi en strukturert overflate, men ytterligere rengjøring eller overflatebehandling kan fortsatt være nødvendig. Bindingsegnethet bør verifiseres for den spesifikke harpiksen, limet og produksjonsprosessen.
Hvilke skrellevekter er tilgjengelige?
JLON tilbyr standard 85 g/m² skrellelag og utvalgte 105 g/m² alternativer. Vi kan vanligvis justere spesifikasjonene for å passe dine behov, så lenge materialet og hvordan det er laget gjør det mulig.
Å velge mellom nylon- og polyesterskaller starter med å forstå herdetemperaturen, produksjonsprosessen og overflatekravene.
JLON leverer polyester, PA6-nylon, PA66-nylon og utvalgte skrellelag med klebende bakside for komposittproduksjon.
Utforsk vårt Peel Ply Fabric-produktsortiment for tilgjengelige materialer, spesifikasjoner og tilpasningsmuligheter.
Ta kontakt med JLON med herdetemperatur, harpikssystem, nødvendig bredde og mengde for å diskutere passende peel-lagalternativer.


