
Vizualizări: 0 Autor: Editor site Ora publicării: 2026-10-16 Origine: Site


Cuprins
Stratul peel este utilizat pe scară largă în tehnicile de fabricare a compozitelor, în special infuzia în vid, ambalarea în vid și pultruziunea, ambalarea în vid și pultruziunea, ambalarea în vid și pultruzia. Este o țesătură detașabilă, aplicată pe laminate compozite în timpul procesării și îndepărtată după întărire pentru a lăsa o textură de suprafață controlată.
Nailonul și poliesterul sunt două materiale obișnuite pentru straturi de coajă. În ciuda faptului că servesc aceluiași scop fundamental, diferitele straturi de coajă oferă niveluri diferite de rezistență la căldură și versatilitate la întărire. Înțelegând aceste nuanțe, producătorii de compozite își pot optimiza selecția materialelor pentru a spori atât eficiența, cât și calitatea produsului final.
Producătorii de compozite sunt mai bine poziționați pentru a specifica stratul de pelaj corect pentru procesul lor, odată ce aceste distincții sunt clar înțelese.
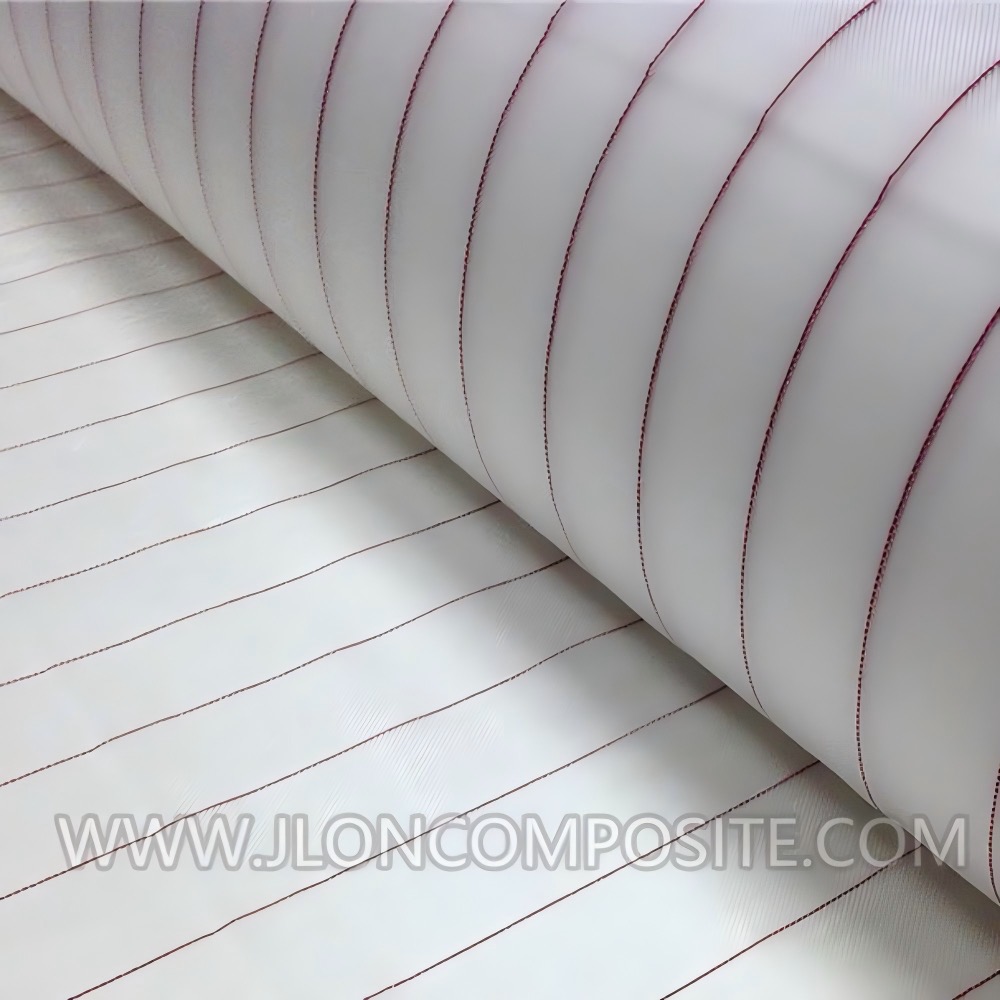
Principala diferență dintre stratul de coajă din nailon și poliester este materialul de bază și rezistența sa la temperatură.
Stratul de coajă din poliester este utilizat în mod obișnuit pentru procesele convenționale de întărire a compozitelor, în timp ce stratul de coajă din nailon oferă opțiuni la temperaturi mai ridicate, inclusiv clasele PA6 și PA66.
Stratul de poliester este o țesătură utilizată în fabricarea generală a compozitelor.
JLON oferă un strat de poliester cu o rezistență stabilită la temperatură de 150–180°C, în funcție de calitatea produsului.
Este potrivit pentru procesele convenționale de întărire la temperatură joasă și medie, sub rezerva verificării condițiilor reale de întărire.
Stratul de nailon este disponibil în diferite materiale de poliamidă, inclusiv PA6 și PA66.
JLON oferă două opțiuni de straturi de nailon:
• PA6 Nylon Peel Ply: Rezistență declarată la temperatură de 180–200°C.
• PA66 Nylon Peel Ply: Rezistență declarată la temperatură de 210–230°C.
Aceste materiale oferă opțiuni pentru procesele compozite care necesită temperaturi de întărire mai mari.
Adecvarea reală a temperaturii depinde de calitatea produsului specific, durata de întărire și condițiile de procesare.
Următorul tabel rezumă principalele diferențe dintre materialele cu straturi decojite furnizate de JLON.
Proprietate |
Poliester Peel Ply |
Straturi de nailon PA6 |
PA66 Nylon Peel Ply |
Material de bază |
Poliester |
Poliamida 6 |
Poliamida 66 |
Rezistența declarată la temperatură |
150–180°C |
180–200°C |
210–230°C |
Condiții tipice de întărire |
Temperatură scăzută până la medie |
Temperatură medie spre ridicată |
Temperatură ridicată |
Fabricarea compozitelor |
Potrivit |
Potrivit |
Potrivit |
Opțiuni disponibile |
Sub rezerva notei |
Sub rezerva notei |
Sub rezerva notei |
Temperatura de întărire se numără printre criteriile cheie atunci când alegeți stratul de coajă.
Țesătura trebuie să fie compatibilă cu temperatura maximă atinsă în timpul procesului de fabricație, inclusiv cu timpul de menținere necesar.
Pentru procesele convenționale de întărire la temperatură joasă și medie, stratul de poliester poate fi o opțiune potrivită.
Tipurile de straturi de poliester JLON au rezistență declarată la temperatură cuprinsă între 150°C și 180°C.
Temperatura și durata reală de întărire trebuie verificate în raport cu specificațiile produsului selectat.
Pentru aplicațiile care necesită temperaturi de procesare mai ridicate, poate fi luat în considerare stratul de coajă de nailon.
Calitățile PA6 și PA66 oferă diferite opțiuni de rezistență la temperatură, permițând producătorilor să aleagă o țesătură în funcție de cerințele lor de procesare.
De exemplu, JLON oferă un strat de nailon PA66 cu o rezistență declarată la temperatură a țesăturii de până la 230°C.
Această clasificare se aplică tipului de țesătură specificat și nu se aplică automat construcțiilor cu spate adeziv sau altor componente utilizate în același proces.
Atât stratul de nailon, cât și cel de poliester pot fi luate în considerare pentru procesele de fabricație a compozitelor, cu condiția ca materialul selectat să fie compatibil cu sistemul de rășină și condițiile de procesare.
Infuzia de vid este utilizată pe scară largă în fabricarea componentelor compozite din fibră de sticlă și fibră de carbon.
Aplicat pe laminat înainte de întărire și retras după întărire, stratul de decojire lasă în urmă o suprafață cu cheie mecanică potrivită pentru tratamentul ulterioar.
Atunci când selectează stratul de coajă pentru infuzia în vid, producătorii ar trebui să ia în considerare:
• Compatibilitate cu rășini
• Temperatura și durata de întărire
• Greutatea și grosimea țesăturii
• Performanță de lansare
• Cerințe de pregătire a suprafeței
Stratul peel poate fi folosit și în procesele de pultruziune compatibile pentru plăci din fibră de carbon și profile din fibră de sticlă.
Selectarea materialului ar trebui să ia în considerare temperatura de procesare, rezistența țesăturii, caracteristicile de eliberare și finisajul necesar al suprafeței.
JLON furnizează opțiuni de straturi peel pentru produse din fibră de carbon pultrusă și FRP, inclusiv construcții pe bază de nailon.
Atât straturile de nailon, cât și cele de poliester sunt folosite pentru a crea o textură controlată a suprafeței după îndepărtarea din laminatele compozite întărite.
Cu toate acestea, calitatea suprafeței depinde de mai mult decât materialul țesăturii de bază.
Factorii importanți includ:
• Țesătură și construcție țesături
• Sistem de rășină
• Condiții de întărire
• Contaminarea suprafeţei
• Condiții de îndepărtare a stratului de decojire
O temperatură mai mare nu înseamnă neapărat o performanță mai bună la pregătirea suprafeței.
Pentru aplicațiile care necesită lipire sau acoperire secundară, producătorii ar trebui să verifice curățenia suprafeței și adecvarea lipirii prin teste specifice procesului.
Materialul adecvat depinde de cerințele reale de fabricație.
Identificați temperatura maximă de întărire și timpul de menținere.
Comparați aceste condiții cu rezistența la temperatură declarată a gradelor disponibile de poliester, PA6 și PA66.
Confirmați dacă stratul de coajă va fi utilizat în perfuzie în vid, ambalare cu vid, pultruziune sau în alt proces de fabricație compozit.
Procesele diferite pot necesita construcții diferite ale țesăturii și caracteristici de performanță diferite.
JLON oferă straturi peel cu următoarele specificații standard:
Caietul de sarcini |
Opțiuni disponibile |
Greutatea de bază |
85 g/m², 105 g/m² |
Lăţime |
1,5 m, 1,8 m |
Lungimea rolului |
100 m, 200 m |
Material |
Poliester, PA6, PA66 |
Culoare |
Alb cu linii roșii, verde |
Personalizare |
Tăiere personalizată disponibilă |
Disponibilitatea specificațiilor individuale depinde de gradul de produs selectat.
Unele aplicații pot necesita straturi colorate sau construcții cu spate adeziv.
De exemplu, JLON oferă un strat de coajă PA66 cu spate adeziv PAS105RS.
Deși materialul său PA66 are o rezistență la căldură declarată de 230°C, sistemul adeziv are o temperatură separată de 120°C.
Prin urmare, compatibilitatea cu temperatura a produsului complet pe spate adeziv trebuie confirmată înainte de utilizare.
Este stratul de coajă de nailon mai bun decât stratul de coajă din poliester?
Nu neapărat. Stratul cu coajă din nailon oferă opțiuni la temperaturi mai ridicate, în timp ce stratul cu coajă din poliester poate fi potrivit pentru procesele convenționale de întărire. Cea mai bună alegere depinde de condițiile de întărire și de cerințele de aplicare.
Este stratul de coajă din poliester compatibil cu infuzia în vid?
Da. Tipurile de straturi de poliester calificate sunt potrivite pentru aplicații de perfuzie în vid, cu condiția ca materialul să demonstreze compatibilitatea atât cu sistemul de rășină, cât și cu parametrii de întărire.
Care este diferența dintre PA6 și PA66 peel ply?
PA6 și PA66 sunt materiale de nailon diferite. Conform informațiilor despre produs furnizate de JLON, stratul de decojire PA6 are o rezistență declarată la temperatură de 180–200 °C, în timp ce stratul de coajă PA66 este evaluat la 210–230 °C, în funcție de grad.
Stratul peel elimină necesitatea pregătirii suprafeței înainte de lipire?
Nu. Îndepărtarea straturilor de decojire poate oferi o suprafață texturată, dar poate fi totuși necesară o curățare suplimentară sau un tratament de suprafață. Adecvarea lipirii trebuie verificată pentru rășina, adeziv și procesul de fabricație specific.
Ce greutăți pentru straturi de coajă sunt disponibile?
JLON oferă straturi standard de 85 g/m² și opțiuni selectate de 105 g/m². De obicei, putem modifica specificațiile pentru a se potrivi nevoilor dvs., atâta timp cât materialul și modul în care este făcut face acest lucru posibil.
Alegerea dintre stratul de coajă din nailon și poliester începe cu înțelegerea temperaturii de întărire, a procesului de fabricație și a cerințelor de suprafață.
JLON furnizează poliester, nailon PA6, nailon PA66 și straturi de coajă cu spate adeziv selectate pentru fabricarea compozitelor.
Explorați gama noastră de produse Peel Ply Fabric pentru materialele disponibile, specificațiile și opțiunile de personalizare.
Contactați JLON cu temperatura dvs. de întărire, sistemul de rășină, lățimea și cantitatea necesară pentru a discuta opțiunile adecvate de straturi de exfoliere.


