
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.10.2026 Herkunft: Website


Inhaltsverzeichnis
Peel Ply wird in großem Umfang bei der Herstellung von Verbundwerkstoffen eingesetzt, insbesondere bei Vakuuminfusion, Vakuumverpackung und Pultrusion, Vakuumverpackung und Pultrusion, Vakuumverpackung und Pultrusion. Es handelt sich um ein entfernbares Gewebe, das während der Verarbeitung auf Verbundlaminate aufgetragen und nach dem Aushärten abgezogen wird, um eine kontrollierte Oberflächenstruktur zu hinterlassen.
Nylon und Polyester sind zwei gängige Peel-Ply-Materialien. Obwohl sie denselben grundsätzlichen Zweck erfüllen, bieten verschiedene Abreißgewebe unterschiedliche Grade an Hitzebeständigkeit und Vielseitigkeit bei der Aushärtung. Durch das Verständnis dieser Nuancen können Verbundwerkstoffhersteller ihre Materialauswahl optimieren, um sowohl die Effizienz als auch die Qualität des Endprodukts zu verbessern.
Verbundwerkstoffhersteller sind besser in der Lage, die richtige Abreißschicht für ihren Prozess zu spezifizieren, wenn diese Unterschiede klar verstanden werden.
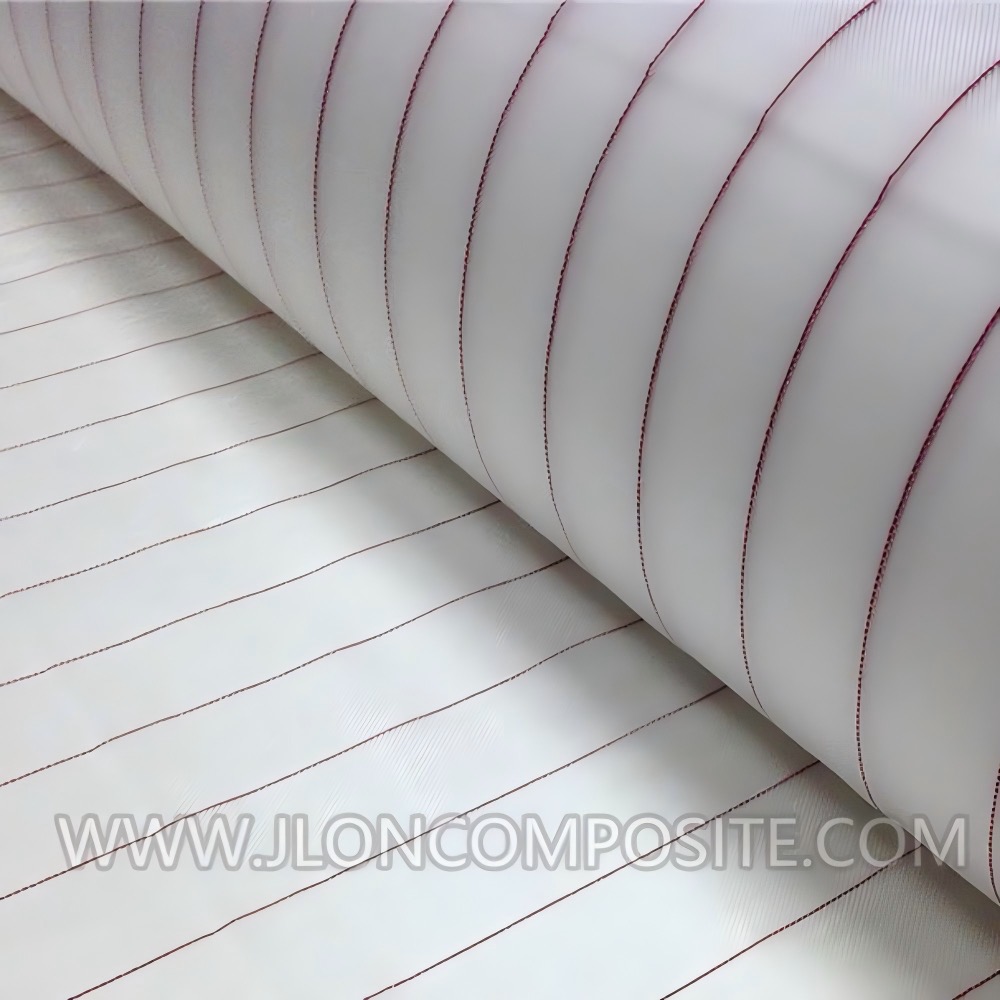
Der Hauptunterschied zwischen Nylon- und Polyester-Abreißgewebe liegt im Grundmaterial und seiner Temperaturbeständigkeit.
Polyester-Abreißgewebe wird üblicherweise für herkömmliche Aushärtungsprozesse von Verbundwerkstoffen verwendet, während Nylon-Abziehgewebe Optionen für höhere Temperaturen bietet, einschließlich PA6- und PA66-Typen.
Polyester-Abreißgewebe ist ein gewebtes Gewebe, das bei der allgemeinen Herstellung von Verbundwerkstoffen verwendet wird.
JLON bietet Polyester-Abreißgewebe mit einer angegebenen Temperaturbeständigkeit von 150–180 °C an, abhängig von der Produktqualität.
Es ist für herkömmliche Härtungsverfahren bei niedrigen und mittleren Temperaturen geeignet, vorbehaltlich der Überprüfung der tatsächlichen Härtungsbedingungen.
Nylon-Abreißgewebe ist in verschiedenen Polyamidmaterialien erhältlich, darunter PA6 und PA66.
JLON bietet zwei Nylon-Peel-Ply-Optionen an:
• PA6 Nylon Peel Ply: Angegebene Temperaturbeständigkeit von 180–200 °C.
• PA66 Nylon Peel Ply: Angegebene Temperaturbeständigkeit von 210–230 °C.
Diese Materialien bieten Optionen für Verbundprozesse, die höhere Härtungstemperaturen erfordern.
Die tatsächliche Temperatureignung hängt von der spezifischen Produktsorte, der Aushärtedauer und den Verarbeitungsbedingungen ab.
Die folgende Tabelle fasst die Hauptunterschiede zwischen den von JLON gelieferten Peel-Ply-Materialien zusammen.
Eigentum |
Polyester-Abreißschicht |
PA6-Nylon-Schälschicht |
PA66-Nylon-Schälschicht |
Grundmaterial |
Polyester |
Polyamid 6 |
Polyamid 66 |
Angegebene Temperaturbeständigkeit |
150–180°C |
180–200°C |
210–230°C |
Typische Aushärtungsbedingungen |
Niedrige bis mittlere Temperatur |
Mittlere bis hohe Temperatur |
Hohe Temperatur |
Verbundwerkstoffherstellung |
Geeignet |
Geeignet |
Geeignet |
Verfügbare Optionen |
Abhängig von der Note |
Abhängig von der Note |
Abhängig von der Note |
Die Aushärtetemperatur zählt zu den Schlüsselkriterien bei der Auswahl der Abreißschicht.
Der Stoff muss mit der während des Herstellungsprozesses erreichten maximalen Temperatur kompatibel sein, einschließlich der erforderlichen Haltezeit.
Für herkömmliche Härtungsverfahren bei niedrigen und mittleren Temperaturen können Polyester-Abreißgewebe eine geeignete Option sein.
Die Polyester-Abreißgewebetypen von JLON haben eine angegebene Temperaturbeständigkeit im Bereich von 150 °C bis 180 °C.
Die tatsächliche Aushärtetemperatur und -dauer sollte anhand der ausgewählten Produktspezifikationen überprüft werden.
Für Anwendungen, die höhere Verarbeitungstemperaturen erfordern, kann eine Nylon-Abreißschicht in Betracht gezogen werden.
Die Typen PA6 und PA66 bieten unterschiedliche Temperaturbeständigkeitsoptionen, sodass Hersteller ein Gewebe entsprechend ihren Verarbeitungsanforderungen auswählen können.
JLON bietet beispielsweise PA66-Nylon-Abreißgewebe mit einer angegebenen Temperaturbeständigkeit des Gewebes von bis zu 230 °C an.
Diese Bewertung gilt für die angegebene Stoffqualität und gilt nicht automatisch für Konstruktionen mit selbstklebender Rückseite oder andere Komponenten, die im selben Prozess verwendet werden.
Sowohl Nylon- als auch Polyester-Abreißgewebe können für die Herstellung von Verbundwerkstoffen in Betracht gezogen werden, sofern das ausgewählte Gewebe mit dem Harzsystem und den Verarbeitungsbedingungen kompatibel ist.
Vakuuminfusion wird häufig bei der Herstellung von Komponenten aus Glasfaser- und Kohlefaserverbundwerkstoffen eingesetzt.
Vor dem Aushärten auf das Laminat aufgetragen und nach dem Aushärten wieder entfernt, hinterlässt die Abziehschicht eine mechanisch verklebte Oberfläche, die sich für eine Folgebehandlung eignet.
Bei der Auswahl einer Abreißschicht für die Vakuuminfusion sollten Hersteller Folgendes berücksichtigen:
• Harzkompatibilität
• Aushärtetemperatur und -dauer
• Stoffgewicht und -dicke
• Release-Leistung
• Anforderungen an die Oberflächenvorbereitung
Peel Ply kann auch in kompatiblen Pultrusionsverfahren für Kohlefaserplatten und Glasfaserprofile verwendet werden.
Bei der Materialauswahl sollten Verarbeitungstemperatur, Stofffestigkeit, Trenneigenschaften und die erforderliche Oberflächenbeschaffenheit berücksichtigt werden.
JLON bietet Peel-Ply-Optionen für pultrudierte Kohlefaser- und FRP-Produkte, einschließlich Konstruktionen auf Nylonbasis.
Sowohl Nylon- als auch Polyester-Abreißgewebe werden verwendet, um nach dem Entfernen von ausgehärteten Verbundlaminaten eine kontrollierte Oberflächenstruktur zu erzeugen.
Die Oberflächenqualität hängt jedoch nicht nur vom Grundmaterial des Gewebes ab.
Wichtige Faktoren sind:
• Stoffbindung und Konstruktion
• Harzsystem
• Aushärtebedingungen
• Oberflächenverschmutzung
• Bedingungen für die Entfernung der Schälschicht
Eine höhere Temperaturbewertung bedeutet nicht unbedingt eine bessere Leistung bei der Oberflächenvorbereitung.
Bei Anwendungen, die eine sekundäre Verklebung oder Beschichtung erfordern, sollten Hersteller die Sauberkeit der Oberfläche und die Eignung der Verklebung durch prozessspezifische Tests überprüfen.
Das geeignete Material richtet sich nach den tatsächlichen Fertigungsanforderungen.
Identifizieren Sie die maximale Aushärtetemperatur und Haltezeit.
Vergleichen Sie diese Bedingungen mit der angegebenen Temperaturbeständigkeit der verfügbaren Polyester-, PA6- und PA66-Peeling-Qualitäten.
Bestätigen Sie, ob die Abreißschicht für die Vakuuminfusion, Vakuumverpackung, Pultrusion oder einen anderen Herstellungsprozess von Verbundwerkstoffen verwendet wird.
Unterschiedliche Prozesse können unterschiedliche Stoffkonstruktionen und Leistungsmerkmale erfordern.
JLON bietet Abreißgewebe mit den folgenden Standardspezifikationen an:
Spezifikation |
Verfügbare Optionen |
Basisgewicht |
85 g/m², 105 g/m² |
Breite |
1,5 m, 1,8 m |
Rollenlänge |
100 m, 200 m |
Material |
Polyester, PA6, PA66 |
Farbe |
Weiß mit roten Markierungslinien, Grün |
Anpassung |
Individueller Zuschnitt möglich |
Die Verfügbarkeit einzelner Spezifikationen hängt von der gewählten Produktgüte ab.
Für einige Anwendungen sind möglicherweise farbige Abreißschichten oder Konstruktionen mit selbstklebender Rückseite erforderlich.
JLON bietet beispielsweise PAS105RS mit selbstklebender PA66-Abreißschicht an.
Obwohl das PA66-Gewebe eine angegebene Hitzebeständigkeit von 230 °C aufweist, verfügt das Klebstoffsystem über eine separate Temperaturbeständigkeit von 120 °C.
Daher muss die Temperaturverträglichkeit des gesamten selbstklebenden Produkts vor der Verwendung bestätigt werden.
Ist Nylon-Schälschicht besser als Polyester-Schälschicht?
Nicht unbedingt. Die Nylon-Abreißschicht bietet Optionen für höhere Temperaturen, während die Polyester-Abreißschicht für herkömmliche Härtungsverfahren geeignet sein kann. Die beste Wahl hängt von den Aushärtungsbedingungen und Anwendungsanforderungen ab.
Ist die Polyester-Abreißschicht mit der Vakuuminfusion kompatibel?
Ja. Qualifizierte Polyester-Abreißgewebetypen sind für Vakuuminfusionsanwendungen geeignet, sofern das Gewebe sowohl mit dem Harzsystem als auch mit den Aushärtungsparametern kompatibel ist.
Was ist der Unterschied zwischen PA6- und PA66-Abreißgewebe?
PA6 und PA66 sind unterschiedliche Nylonmaterialien. Laut den von JLON bereitgestellten Produktinformationen weist die PA6-Trennlage eine angegebene Temperaturbeständigkeit von 180–200 °C auf, während die PA66-Trennlage je nach Sorte für 210–230 °C ausgelegt ist.
Macht die Abreißschicht die Notwendigkeit einer Oberflächenvorbereitung vor dem Verkleben überflüssig?
Nein. Durch das Entfernen der Abziehschicht kann eine strukturierte Oberfläche entstehen, eine zusätzliche Reinigung oder Oberflächenbehandlung kann jedoch dennoch erforderlich sein. Die Eignung der Verklebung sollte für das jeweilige Harz, den Klebstoff und den Herstellungsprozess überprüft werden.
Welche Peel-Ply-Gewichte sind verfügbar?
JLON bietet standardmäßig 85 g/m² Abreißgewebe und ausgewählte 105 g/m²-Optionen an. Normalerweise können wir die Spezifikationen an Ihre Bedürfnisse anpassen, sofern das Material und die Art und Weise, wie es hergestellt wird, dies ermöglichen.
Die Wahl zwischen Nylon- und Polyester-Abreißgewebe beginnt mit dem Verständnis Ihrer Aushärtungstemperatur, des Herstellungsprozesses und der Oberflächenanforderungen.
JLON liefert Polyester, PA6-Nylon, PA66-Nylon und ausgewählte Abreißgewebe mit selbstklebender Rückseite für die Verbundwerkstoffherstellung.
Entdecken Sie unser Produktsortiment an Peel-Ply-Stoffen für verfügbare Materialien, Spezifikationen und Anpassungsoptionen.
Kontaktieren Sie JLON mit Ihrer Aushärtungstemperatur, Ihrem Harzsystem, der erforderlichen Breite und Menge, um geeignete Optionen für die Abreißschicht zu besprechen.


