
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 16/10/2026 Origine: Sito


Sommario
Il peel ply è ampiamente utilizzato nelle tecniche di fabbricazione di compositi, in particolare infusione sotto vuoto, sacco a vuoto e pultrusione, sacco a vuoto e pultrusione, sacco a vuoto e pultrusione. È un tessuto rimovibile applicato ai laminati compositi durante la lavorazione e staccato dopo la polimerizzazione per lasciare una struttura superficiale controllata.
Nylon e poliestere sono due materiali peel ply comuni. Nonostante servano allo stesso scopo fondamentale, diversi peel plies offrono diversi livelli di resistenza al calore e versatilità di polimerizzazione. Comprendendo queste sfumature, i produttori di compositi possono ottimizzare la selezione dei materiali per migliorare sia l'efficienza che la qualità del prodotto finale.
I produttori di compositi sono in una posizione migliore per specificare il peel ply corretto per il loro processo una volta comprese chiaramente queste distinzioni.
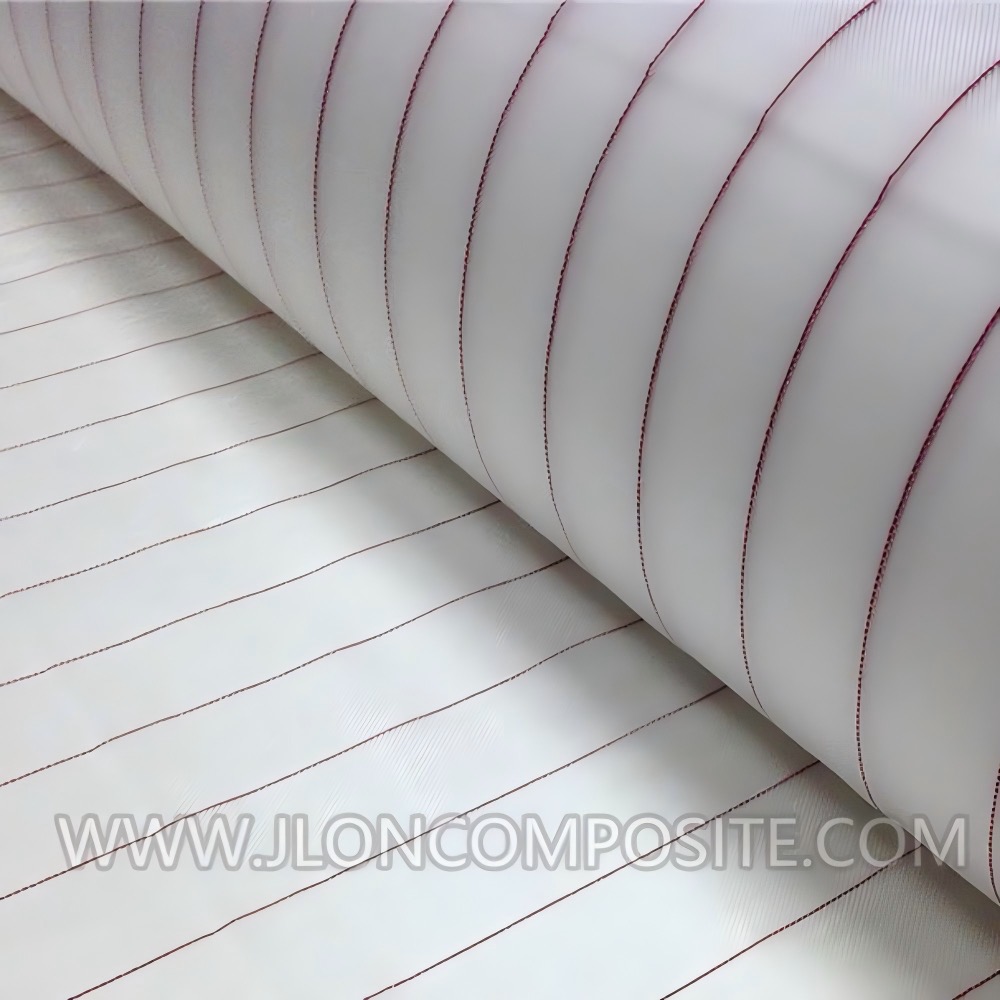
La differenza principale tra il nylon e il poliestere peel ply è il materiale di base e la sua resistenza alla temperatura.
Il peel ply in poliestere è comunemente utilizzato per i processi convenzionali di polimerizzazione dei compositi, mentre il peel ply in nylon offre opzioni a temperature più elevate, compresi i gradi PA6 e PA66.
Il peel ply di poliestere è un tessuto utilizzato nella produzione generale di compositi.
JLON offre strati staccabili in poliestere con una resistenza alla temperatura dichiarata di 150–180°C, a seconda della qualità del prodotto.
È adatto per processi di polimerizzazione convenzionali a bassa e media temperatura, previa verifica delle effettive condizioni di polimerizzazione.
Il peel ply in nylon è disponibile in diversi materiali poliammidici, tra cui PA6 e PA66.
JLON offre due opzioni di peel ply in nylon:
• Peel Ply in nylon PA6: resistenza alla temperatura dichiarata di 180–200°C.
• Peel Ply in nylon PA66: resistenza alla temperatura dichiarata di 210–230°C.
Questi materiali forniscono opzioni per processi compositi che richiedono temperature di polimerizzazione più elevate.
L'idoneità alla temperatura effettiva dipende dalla qualità specifica del prodotto, dalla durata della polimerizzazione e dalle condizioni di lavorazione.
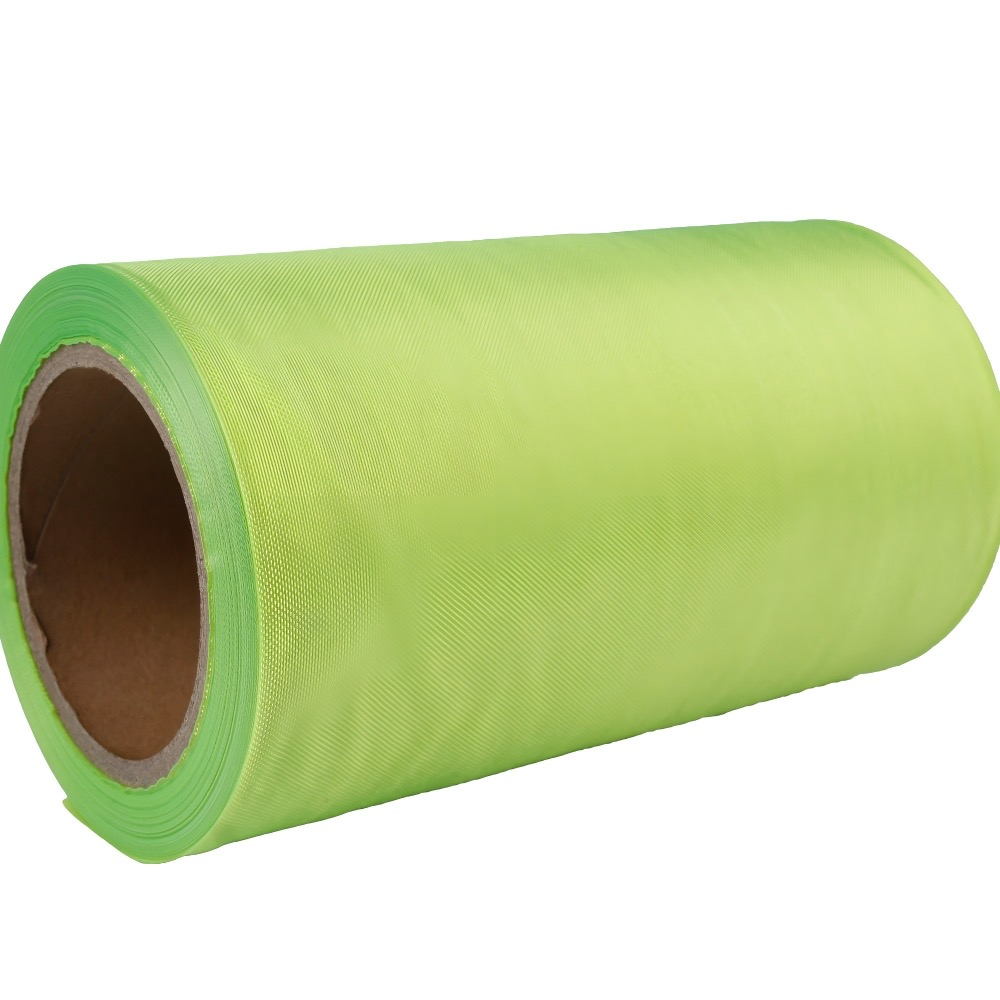
La tabella seguente riassume le principali differenze tra i materiali peel ply forniti da JLON.
Proprietà |
Peel Ply di poliestere |
Peel Ply in nylon PA6 |
Peel Ply in nylon PA66 |
Materiale di base |
Poliestere |
Poliammide 6 |
Poliammide 66 |
Resistenza alla temperatura dichiarata |
150–180°C |
180–200°C |
210–230°C |
Condizioni tipiche di polimerizzazione |
Temperatura da bassa a media |
Temperatura da media ad alta |
Alta temperatura |
Produzione composita |
Adatto |
Adatto |
Adatto |
Opzioni disponibili |
Soggetto al voto |
Soggetto al voto |
Soggetto al voto |
La temperatura di polimerizzazione è uno dei criteri chiave nella scelta del peel ply.
Il tessuto deve essere compatibile con la temperatura massima raggiunta durante il processo di fabbricazione, compreso il tempo di mantenimento richiesto.
Per i processi di polimerizzazione convenzionali a bassa e media temperatura, il peel ply in poliestere può essere un’opzione adatta.
I gradi di poliestere peel ply di JLON hanno dichiarato una resistenza alla temperatura compresa tra 150°C e 180°C.
La temperatura e la durata effettive della polimerizzazione devono essere verificate rispetto alle specifiche del prodotto selezionato.
Per applicazioni che richiedono temperature di lavorazione più elevate, si può prendere in considerazione il peel ply in nylon.
I gradi PA6 e PA66 offrono diverse opzioni di resistenza alla temperatura, consentendo ai produttori di selezionare un tessuto in base alle proprie esigenze di lavorazione.
Ad esempio, JLON offre peel ply in nylon PA66 con una resistenza alla temperatura dichiarata del tessuto fino a 230°C.
Questa classificazione si applica al tipo di tessuto specificato e non si applica automaticamente alle strutture con retro adesivo o ad altri componenti utilizzati nello stesso processo.
Sia il peel ply in nylon che quello in poliestere possono essere presi in considerazione per i processi di produzione dei compositi, a condizione che il tessuto selezionato sia compatibile con il sistema di resina e le condizioni di lavorazione.
L'infusione sotto vuoto è ampiamente utilizzata nella produzione di componenti compositi in fibra di vetro e fibra di carbonio.
Applicato al laminato prima della polimerizzazione e ritirato dopo la polimerizzazione, il peel ply lascia una superficie fissata meccanicamente adatta al trattamento successivo.
Quando si seleziona il peel ply per l’infusione sotto vuoto, i produttori dovrebbero considerare:
• Compatibilità con le resine
• Temperatura e durata della polimerizzazione
• Peso e spessore del tessuto
• Prestazioni di rilascio
• Requisiti di preparazione della superficie
Il peel ply può essere utilizzato anche in processi di pultrusione compatibili per lastre in fibra di carbonio e profili in fibra di vetro.
La selezione del materiale dovrebbe considerare la temperatura di lavorazione, la resistenza del tessuto, le caratteristiche di rilascio e la finitura superficiale richiesta.
JLON fornisce opzioni peel ply per prodotti pultrusi in fibra di carbonio e FRP, comprese le costruzioni a base di nylon.
Sia il peel ply in nylon che quello in poliestere vengono utilizzati per creare una struttura superficiale controllata dopo la rimozione dai laminati compositi polimerizzati.
Tuttavia, la qualità della superficie non dipende solo dal materiale del tessuto di base.
I fattori importanti includono:
• Trama e costruzione del tessuto
• Sistema a resina
• Condizioni di polimerizzazione
• Contaminazione superficiale
• Condizioni di rimozione del peel ply
Una temperatura più elevata non significa necessariamente migliori prestazioni di preparazione della superficie.
Per le applicazioni che richiedono un incollaggio o un rivestimento secondario, i produttori devono verificare la pulizia della superficie e l'idoneità dell'incollaggio attraverso test specifici del processo.
Il materiale appropriato dipende dalle effettive esigenze di produzione.
Identificare la temperatura massima di polimerizzazione e il tempo di mantenimento.
Confrontare queste condizioni con la resistenza alla temperatura dichiarata dei gradi peel ply di poliestere, PA6 e PA66 disponibili.
Confermare se il peel ply verrà utilizzato nell'infusione sotto vuoto, nel confezionamento sotto vuoto, nella pultrusione o in un altro processo di produzione di compositi.
Processi diversi possono richiedere strutture di tessuto e caratteristiche prestazionali diverse.
JLON offre peel ply con le seguenti specifiche standard:
Specifica |
Opzioni disponibili |
Peso base |
85 g/m², 105 g/m² |
Larghezza |
1,5 metri, 1,8 metri |
Lunghezza del rotolo |
100 metri, 200 metri |
Materiale |
Poliestere, PA6, PA66 |
Colore |
Bianco con linee traccianti rosse, verde |
Personalizzazione |
Taglio personalizzato disponibile |
La disponibilità delle singole specifiche dipende dalla qualità del prodotto selezionato.
Alcune applicazioni potrebbero richiedere strutture staccabili colorate o con retro adesivo.
Ad esempio, JLON offre il peel ply PA66 con retro adesivo PAS105RS.
Sebbene il suo tessuto PA66 abbia una resistenza al calore dichiarata di 230°C, il sistema adesivo ha una temperatura nominale separata di 120°C.
Pertanto, la compatibilità termica dell'intero prodotto con retro adesivo deve essere confermata prima dell'uso.
Il peel ply in nylon è migliore del peel ply in poliestere?
Non necessariamente. Il peel ply in nylon offre opzioni a temperature più elevate, mentre il peel ply in poliestere può essere adatto ai processi di polimerizzazione convenzionali. La scelta migliore dipende dalle condizioni di polimerizzazione e dai requisiti applicativi.
Il peel ply in poliestere è compatibile con l’infusione sotto vuoto?
SÌ. I gradi di peel ply di poliestere qualificati sono adatti per applicazioni di infusione sotto vuoto, a condizione che il tessuto dimostri compatibilità sia con il sistema di resina che con i parametri di polimerizzazione.
Qual è la differenza tra il peel ply PA6 e PA66?
PA6 e PA66 sono materiali di nylon diversi. Secondo le informazioni sul prodotto fornite da JLON, il peel ply PA6 ha una resistenza alla temperatura dichiarata di 180–200°C, mentre il peel ply PA66 è valutato a 210–230°C, a seconda del grado.
Il peel ply elimina la necessità di preparare la superficie prima dell'incollaggio?
No. La rimozione del peel ply può fornire una superficie strutturata, ma potrebbe comunque essere necessaria un'ulteriore pulizia o trattamento superficiale. L'idoneità dell'incollaggio deve essere verificata per la resina, l'adesivo e il processo di produzione specifici.
Quali pesi di peel ply sono disponibili?
JLON offre peel ply standard da 85 g/m² e opzioni selezionate da 105 g/m². Di solito possiamo modificare le specifiche per adattarle alle tue esigenze, purché il materiale e il modo in cui è realizzato lo rendano possibile.
La scelta tra nylon e poliestere peel ply inizia con la comprensione della temperatura di polimerizzazione, del processo di produzione e dei requisiti della superficie.
JLON fornisce poliestere, nylon PA6, nylon PA66 e strati staccabili con retro adesivo selezionati per la produzione di compositi.
Esplora la nostra gamma di prodotti Peel Ply Fabric per i materiali disponibili, le specifiche e le opzioni di personalizzazione.
Contatta JLON comunicando la temperatura di polimerizzazione, il sistema di resina, la larghezza e la quantità richieste per discutere le opzioni di peel ply adatte.


