
ビュー: 0 著者: サイト編集者 公開時刻: 2026-03-17 起源: サイト
グラスファイバー製ボディパネルは、グラスファイバー強化材と熱硬化性樹脂システムを組み合わせて作られた複合構造です。硬化すると、材料は硬くて耐久性のある構造を形成します。
これらのパネルは一般的に次の用途で使用されます。
自動車のボディキットおよび外装パネル
レーシング車両と軽量構造物
クラシックカーのレストア
海洋コンポーネント
産業用エンクロージャ
最終パートのパフォーマンスは以下に大きく依存します。
グラスファイバー補強材の種類
樹脂系
ラミネート加工
繊維配向と層状化
適切な材料を選択することは、パフォーマンスとコスト管理の両方にとって重要です。
グラスファイバーが主な構造コンポーネントです。タイプが異なれば、目的も異なります。
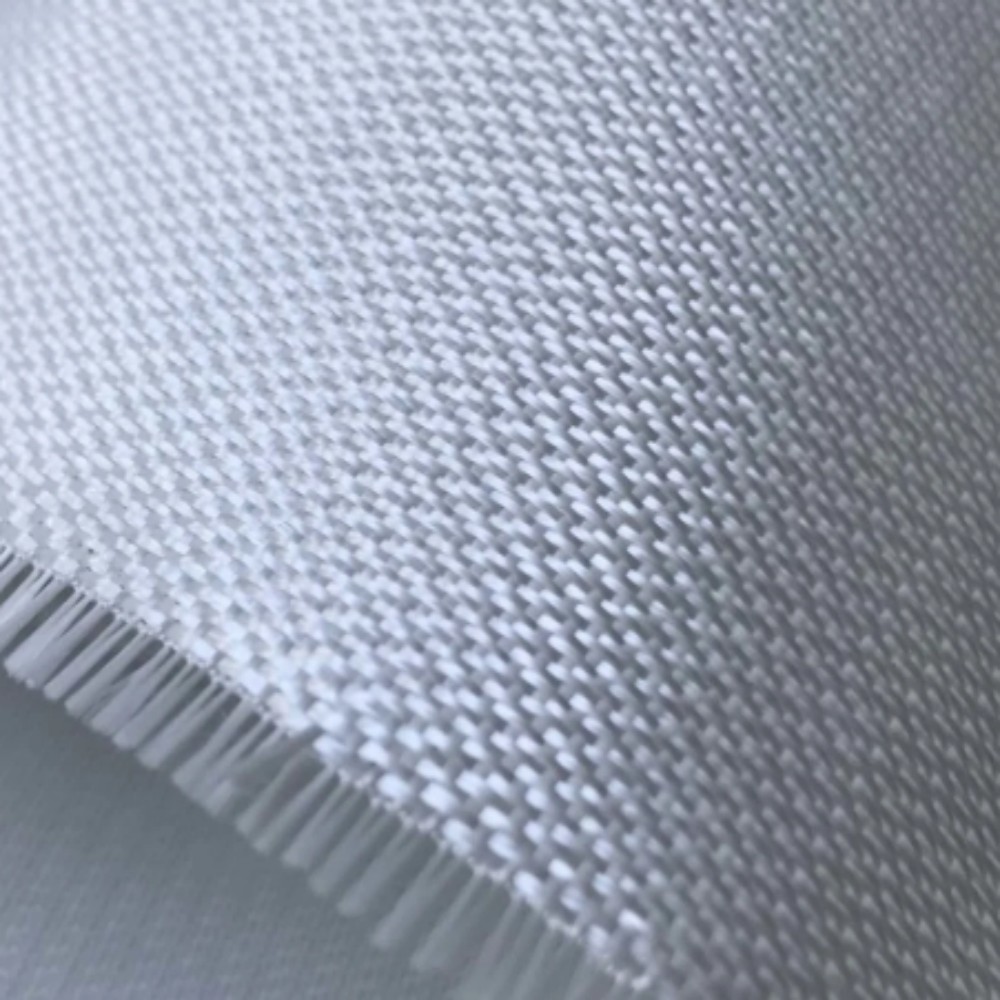
ガラス繊維織布
高い強度と寸法安定性を実現
構造層に適しています
チョップドストランドマット(CSM)
表面接着性と追従性が良好
最初のレイヤーや複雑な形状に最適
二軸・多軸織物
多方向への強度向上
自動車および産業用パネルに一般的
ほとんどのボディパネル用途では、CSM と織布または二軸生地の組み合わせにより、表面品質と強度の最適なバランスが実現されます。
の 樹脂は 繊維を結合し、機械的性能を定義します。
ポリエステル樹脂 – コスト効率が高く、広く使用されています
ビニルエステル樹脂 - 優れた耐薬品性と耐湿性
エポキシ樹脂 – 優れた強度と接着力 (ハイエンド用途)
ゲルコート – 滑らかで耐紫外線性のある外面を提供します
離型剤 – 簡単な離型を保証します
コア材(PVCフォーム、ハニカム – サンドイッチ構造用)
剥離プライ、剥離フィルム(真空プロセス用)
充填剤および添加剤
ブラシとローラー
樹脂混合容器
スプレー装置(オプション)
真空袋詰めのセットアップ
切断および研磨ツール
金型によって最終的な形状と表面仕上げが決まります。
金型表面の洗浄と研磨
離型剤を均一に塗布する
欠陥(傷、ゴミ、凹凸)のチェック
高品質な金型は後加工の手間を軽減します。
金型にゲルコートを塗布します。
一般的な厚さ: 0.3 ~ 0.5 mm
半硬化(粘着性)状態になるまで放置します。
この層は、パネルの目に見える外面を形成します。
刷毛やローラーを使って樹脂を均一に塗布します
繊維が完全に濡れていることを確認する
バブルローラーを使用して閉じ込められた空気を除去します
気泡や乾燥斑点は、機械的強度を低下させる一般的な欠陥です。
手動でレイヤーを圧縮します(ハンドレイアップ)
または真空袋詰めを使用して繊維の統合を改善します
真空処理:
ボイドコンテンツを削減します
繊維と樹脂の比率を改善
機械的特性を強化します
ラミネートを硬化させます。
標準樹脂の室温硬化
高性能部品の高温後硬化
硬化時間は以下によって異なります。
樹脂の種類
周囲温度
部品の厚さ
パーツを金型から慎重に取り外します
余分なエッジをトリミングする
サンドとポリッシュ
必要に応じてペイントまたはコーティングを塗布します
最も広く使用されている方法
低コストで設備もシンプル
プロトタイプや小ロットに最適
品質と一貫性の向上
より高い機械的性能
樹脂廃棄物の削減
中規模から大規模生産に適しています
再現性の向上
両面の表面仕上げが向上
これらのプロセスは、自動車および産業用複合材の製造でますます使用されています。
高品質のグラスファイバーパネルを実現するには、次の点に焦点を当てます。
繊維と樹脂の比率 (余分な樹脂を避ける)
空気抜き (ボイド防止)
レイヤーの一貫性
正しい硬化条件
材料の適合性
低品質のグラスファイバー素材を使用
金型の準備が不十分
樹脂の含浸が不完全
閉じ込められた気泡
硬化時間が不正確
グラスファイバー 材料は、代理店、オンライン プラットフォーム、または直接メーカーから入手できます。産業用途または長期用途の場合は、専門のサプライヤーと協力することをお勧めします。
信頼できるサプライヤーは以下を提供できます。
一貫したグラスファイバークロスの品質
複数の生地タイプ (CSM、織布、二軸、UD)
カスタム仕様
さまざまなプロセスの技術サポート
たとえば、次のような企業が挙げられます。 JLON は 、ハンドレイアップ、真空注入、RTM プロセス用のソリューションなど、自動車、船舶、複合材の製造に適した幅広いガラス繊維強化材を提供しています。
製作中 グラスファイバー 製ボディパネルは、軽量で耐久性のあるコンポーネントを製造するための多用途でコスト効率の高いソリューションです。適切な材料を選択し、適切な製造技術に従うことで、初心者も専門家も高品質の結果を達成できます。
複合材の製造が進化し続けるにつれて、真空注入や RTM などの高度なプロセスと高性能グラスファイバー材料の組み合わせが、効率的で拡張性のある生産の標準になりつつあります。


